Language


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-08-03 الأصل: موقع

في صناعة الأنابيب البلاستيكية، تمثل المواد الخام ما يصل إلى 80% من إجمالي تكاليف التشغيل. عند إنتاج أنابيب PPR (البولي بروبيلين العشوائي كوبوليمر)، فإن الاعتماد على التعديلات اليدوية أو الآلات القديمة للتحكم في سمك الجدار يعد بمثابة مسئولية تقضي على هامش الربح. الإفراط في البثق يهدر الراتنج باهظ الثمن دون داع. وفي الوقت نفسه، يؤدي انخفاض البثق إلى فشل الأنابيب في معايير تصنيف الضغط DIN 8077/8078 (PN). يؤدي هذا الفشل مباشرة إلى دفعات مرفوضة.
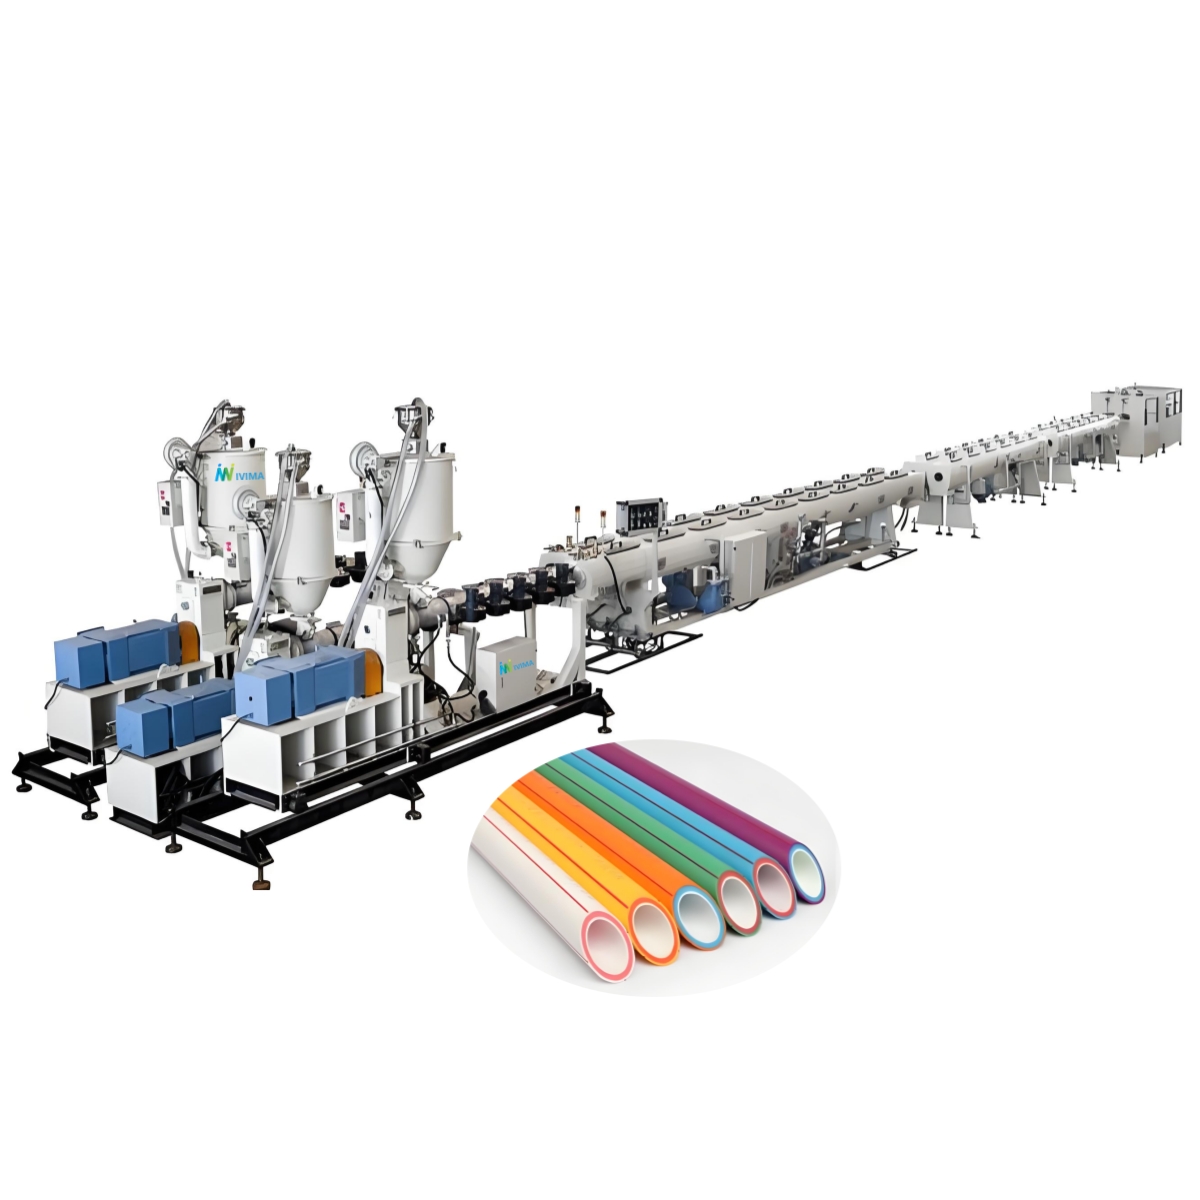
لمديري الإنتاج تقييم جديد خط بثق أنابيب PPR ، يعد فهم آليات التحكم الدقيقة أمرًا ضروريًا. سوف تكتشف كيف تضمن الأتمتة المتزامنة وميكانيكا رأس القالب والمراقبة بالموجات فوق الصوتية أبعادًا موحدة. نحن نستكشف الأساس المادي للدقة لتبسيط اختيار المعدات الخاصة بك وحماية هوامش الإنتاج الخاصة بك.
توفير المواد يدفع مقابل الأتمتة: تعمل أنظمة التحكم الدقيقة (مثل الجرعات الوزنية) على تقليل هدر الراتنج بشكل مباشر، وغالبًا ما تحقق عائد الاستثمار عند الترقية في غضون أشهر.
تعد مزامنة الحلقة المغلقة أمرًا إلزاميًا: يتطلب سمك الجدار المتسق تبادل البيانات في الوقت الفعلي بين عدد الدورات في الدقيقة للطارد ووحدة السحب وأجهزة القياس بالموجات فوق الصوتية.
تآزر رأس القالب والمعايرة: الدقة الميكانيكية في رأس القالب الحلزوني ومعايرة الفراغ المستقرة هي الأسس الفيزيائية لدقة الأبعاد.
معايير التقييم: عند وضع قائمة مختصرة للآلات، يجب على المشترين إعطاء الأولوية لتكامل PLC ذو الحلقة المغلقة على المكونات الميكانيكية المستقلة.
كل ملليمتر يملي النتيجة النهائية الخاصة بك. إن التباين بمقدار 0.2 مم إلى 0.5 مم فقط فوق المواصفات القياسية يستهلك كمية أكبر بكثير من الراتنج سنويًا. أنت تدفع ثمن البلاستيك الذي لا تحتاجه. وعلى مدار أشهر من التشغيل المتواصل، يتفاقم هذا الخطأ الصغير بشكل كبير. إنه يأكل هوامش الربح الخاصة بك بشكل كبير. المرافق الحديثة ببساطة لا تستطيع تحمل الاستهلاك التعسفي للمواد. يضمن التحكم الدقيق في الأبعاد الحصول على الحد الأقصى لطول الأنبوب لكل طن من الراتنج.
سمك الجدار يحدد بشكل مباشر قدرات مقاومة الضغط. يجب أن تستوفي تقييمات محددة مثل PN16 أو PN20 أو PN25 لتطبيقات السباكة. إذا كانت الأنابيب رفيعة للغاية، فإنها تفشل في اختبارات ضغط الماء عند درجة الحرارة العالية. يؤدي الفشل في هذه التفاوتات إلى المخاطرة بالفشل الهيكلي في إعدادات السباكة السكنية أو التجارية. كما أنك تواجه عقوبات صارمة لعدم الامتثال فيما يتعلق بالمعايير الدولية. سيرفض مدققو مراقبة الجودة دفعات كاملة إذا اكتشفوا ترققًا موضعيًا. الاتساق يضمن الامتثال.
تنتج مراحل بدء التشغيل عادةً خردة زائدة. حديث يقلل خط إنتاج أنابيب PPR من هذه النفايات الباهظة الثمن. تصل الأنظمة الآلية إلى السُمك المستهدف بشكل أسرع بكثير من الأنظمة القديمة. تتوقف عن التخلص من المواد الجيدة أثناء معايرة الجهاز. يقوم المشغلون بإدخال المعلمات المطلوبة، ويقوم النظام بضبط نفسه تلقائيًا بسرعة. تترجم أوقات بدء التشغيل الأسرع مباشرةً إلى فعالية أعلى للمعدات بشكل عام (OEE).
يعد الوزن المستمر للمواد أمرًا حيويًا للغاية. تقوم وحدات التغذية الوزنية بوزن الراتينج الخام الذي يدخل إلى الطارد بشكل مستمر. يقومون بمراقبة الكثافة الظاهرية للمواد في الوقت الفعلي باستخدام خلايا تحميل حساسة للغاية. إذا تغيرت الكثافة الظاهرية، يتفاعل النظام على الفور. يقوم تلقائيًا بضبط عدد دورات برغي الطارد في الدقيقة. وبدلاً من ذلك، فإنه يضبط سرعة السحب في اتجاه مجرى النهر. يحافظ هذا التزامن على إخراج ثابت للجرام لكل متر. يمكنك الحصول على الدقة الرياضية بدلاً من الاعتماد على التقديرات الحجمية.
يقوم رأس القالب بتشكيل البلاستيك المنصهر في شكل أنبوب. يضمن رأس القالب الحلزوني توزيعًا موحدًا للذوبان عبر المحيط بأكمله. يزيل علامات التدفق بشكل فعال. وهذا يمنع ظهور بقع رقيقة موضعية في جدار الأنبوب النهائي. الاستقرار الحراري مهم بنفس القدر هنا. يستخدم المصنعون الفولاذ عالي الجودة مثل 40Cr أو 38CrMoAl لبناء القوالب. تمنع هذه المواد القوية التشوه الناتج عن الحرارة. يحافظ قالبك على دقة ميكانيكية صارمة تحت الحرارة والضغط الشديدين.
التبريد يحدد الشكل بشكل دائم. يوجد غلاف التحجيم، أو المعاير، داخل خزان التفريغ الأساسي. يحدد القطر الخارجي الدقيق. يعمل هذا المكون جنبًا إلى جنب مع الضغط الداخلي. معًا، يحددون سمك الجدار النهائي. يجب عليك الحفاظ على مستويات ضغط فراغ مستقرة بشكل مستمر. تعد درجة حرارة الماء الثابتة أمرًا حيويًا أيضًا للتبريد الموحد. تمنع هذه العوامل انكماش البلاستيك غير المتوقع، وهي ظاهرة تُعرف باسم انتفاخ القالب.
يجب أن يتوافق حجم البثق وسرعة السحب بشكل مثالي. أنت تواجه علاقة جسدية حرجة بين هذين المقياسين. تقوم كاتربيلر السحب بسحب الأنبوب الساخن عبر خزانات التبريد. جزء من الثانية من التأخير يغير سمك الجدار على الفور. تؤدي العواصف إلى ترقق الأنبوب. يؤدي التأخير إلى سماكة الأنبوب. تقوم المزامنة المتقدمة بتأمين هاتين السرعتين معًا إلكترونيًا. وهذا يمنع أي انجراف الأبعاد أثناء إنتاج الحالة المستقرة.
متغيرات عملية البثق ومصفوفة التأثير
متغير العملية |
التأثير على سمك الجدار |
استراتيجية التخفيف |
|---|---|---|
تحول الكثافة الظاهرية للراتنج |
يغير حجم الإخراج، مما يؤدي إلى أقسام سميكة/رفيعة. |
نشر وحدات الجرعات الوزنية لكل متر. |
يموت تقلب درجة حرارة الرأس |
يغير لزوجة تدفق الذوبان، مما يخلق توزيعًا غير متساوٍ. |
استخدم قوالب فولاذية عالية الجودة وأجهزة تحكم في درجة الحرارة PID متعددة المناطق. |
انزلاق حزام السحب |
يخلق زيادات مفاجئة أو تأخيرات، مما يؤدي إلى موجات الأبعاد. |
تركيب محركات مؤازرة ومحركات PLC متزامنة. |
قطرات ضغط الفراغ |
فشل في حمل القطر الخارجي، مما يؤدي إلى تشويه السُمك الداخلي. |
قم بإجراء تنظيف منتظم لحجم الأكمام ومراقبة مضخات المياه. |
يعتمد القياس دون الاتصال بالإنترنت بشكل كبير على قطع ما بعد الإنتاج. تقوم بقطع جزء من الأنبوب المبرد، وقياسه يدويًا، وضبط إعدادات الماكينة. هذه الطريقة التقليدية بطيئة للغاية. أنت تنتج عشرات الأمتار من الخردة قبل أن تدرك الخطأ. الفرجار اليدوي يقدم فقط البيانات التاريخية. أنها لا توفر التحكم التشغيلي في الوقت الحقيقي. ويؤدي الاعتماد عليها إلى تعريض عملية الإنتاج الخاصة بك لانجراف الأبعاد لفترة طويلة لم يتم اكتشافها.
توفر الماسحات الضوئية بالموجات فوق الصوتية المضمنة قياسًا مستمرًا وغير مدمر. يقومون بمسح الأنبوب بشكل مستمر عبر 360 درجة كاملة عند خروجه من خزان التبريد. ترتد الموجات الصوتية عبر طبقات البوليمر بشكل مستمر. تقوم أجهزة الاستشعار بقياس المسافة الدقيقة بين الجدران الداخلية والخارجية. يمكنك الحصول على بيانات أبعاد فورية ودقيقة لمحيط الأنبوب بأكمله. وهذا يلغي التخمين تماما.
جمع البيانات هو الخطوة الأولى فقط. يتم تغذية بيانات الموجات فوق الصوتية مباشرة إلى PLC المركزي (وحدة التحكم المنطقية القابلة للبرمجة). يقوم PLC بتحليل تدفق البيانات هذا باستمرار. إذا انجرف الأنبوب نحو الحد الأدنى من حدود التسامح، يتفاعل النظام. يقوم تلقائيًا بضبط سرعة السحب بشكل دقيق. قد يقوم أيضًا بضبط عدد الدورات في الدقيقة لولبي الطارد في وقت واحد. يحدث هذا على الفور، دون تدخل بشري. يقوم المشغلون لديك بمراقبة النتائج بدلاً من مطاردة الأقراص الميكانيكية.
يجب عليك تقييم نظام التحكم المركزي قبل شراء أ آلة الأنابيب البلاستيكية . هل تستخدم الشركة المصنعة ضوابط معزولة؟ تجنبهم. ابحث عن نظام موحد من العلامات التجارية من الدرجة الأولى مثل Siemens أو B&R. في البنى الموحدة، تتواصل وحدة الجرعات والطارد والسحب بسلاسة. إنهم يشاركون البيانات التشغيلية بالمللي ثانية. يشكل هذا الاتصال السريع العمود الفقري للتحكم السريع في السُمك.
يتطلب تشغيل خطوط البثق المتعددة منطق التحكم القياسي. قم بتقييم ما إذا كانت الواجهة الرقمية متسقة عبر نماذج البائعين. يجب أن ينتقل المشغلون لديك بسهولة. قد يتحركون بين هذا الجهاز و خط بثق الأنابيب HDPE في الصباح. قد يعملون أ خط بثق الأنابيب البلاستيكية في اليوم التالي. تعمل شاشات PLC القياسية على تقليل وقت التدريب بشكل كبير. كما أنها تقلل من الأخطاء البشرية المكلفة أثناء الإعداد.
طلب مقاييس الأداء المكتوبة من الموردين. ابحث عن البائعين المستعدين للإعلان عن تفاوتات السُمك الممكن تحقيقها بشكل علني. ويجب أن يضمنوا مقاييس صارمة، مثل ±0.1 ملم، في عقود الأداء الخاصة بهم. تأكد من أنها تحدد شروط الراتنج المطلوبة لهذه الاختبارات. الوعود الغامضة تؤدي إلى الصداع التشغيلي في وقت لاحق. يمتلك المصنعون الشرعيون الثقة الهندسية لضمان دقة أبعادهم في الكتابة.
تقلبات جهد المصنع تعطل عمليات الآلات. قم بتقييم المرونة الكهربائية للجهاز بعناية. يمكن أن يؤدي انخفاض الجهد إلى إبطاء عمليات النقل للحظات. هذا يغير سمك الجدار على الفور. تعمل المحولات عالية الجودة على تنظيم مدخلات الطاقة بشكل فعال. إنها تحمي عملية البثق الدقيقة من عدم استقرار الشبكة المحلية. تضمن المكونات الكهربائية الموثوقة أن تعمل أنظمة الحلقة المغلقة لديك على النحو الأمثل.
يتوسع ذوبان PPR بشكل طبيعي عند الخروج من رأس القالب. هذا التوسع هو واقع مادي يُعرف باسم 'تضخم الموت'. فهو يغير الأبعاد النهائية قبل دخول البلاستيك إلى معاير الفراغ. يجب أن يتدرب المشغلون خصيصًا لإدارة هذا السلوك. ويجب عليهم ضبط مسافات خزان المعايرة بناءً على درجات محددة من المواد الخام. تتضخم البوليمرات المختلفة بمعدلات مختلفة إلى حد كبير. إن التعرف على خصائص المواد هذه يضمن الإعداد المناسب.
البنية التحتية غير الكافية للتبريد تدمر اتساق الأبعاد. إذا تقلبت إمدادات المياه المبردة في مصنعك، فستظهر مشاكل خطيرة. حتى أفضل معدات البثق تكافح هنا. لا يمكنها الحفاظ على أبعاد ثابتة إذا كانت معدلات التبريد الخارجية تختلف بشكل كبير. يجب عليك الاستثمار في مبردات مياه قوية ومخصصة. تعمل درجات حرارة الماء المستقرة على تثبيت أبعاد الأنبوب تمامًا كما يمليه جهاز المعايرة.
تتطلب أكمام التحجيم صيانة مستمرة وصارمة. يتم انسداد فتحات الفراغ الموجودة في هذه الأكمام النحاسية أو البرونزية بالغبار البلاستيكي الناعم بمرور الوقت. يجب عليك الحفاظ عليها نظيفة بدقة. تضمن الفتحات النظيفة ضغط فراغ موحد وتبريد موزع بالتساوي. يؤدي إهمال هذه الصيانة مباشرة إلى التبريد غير المتساوي والتزييف الشديد للجدار. التنظيف الروتيني هو معيار تشغيلي غير قابل للتفاوض.
لا يتم التحكم في سمك الجدار عن طريق تركيب مكون واحد. إنه يعتمد كليًا على التآزر الهندسي للتغذية الوزنية، وأدوات القالب الدقيقة، والتغذية المرتدة بالموجات فوق الصوتية ذات الحلقة المغلقة. تعمل الترقية إلى عناصر التحكم الآلية المتزامنة على إزالة الأخطاء البشرية وتقليل هدر المواد الخام بشكل كبير. عندما يتمكن المشغلون من الاعتماد على التعديلات الدقيقة لـ PLC في الوقت الفعلي، تستقر جودة المنتج على الفور.
إعطاء الأولوية لبنيات PLC المتكاملة على مكونات الآلات المستقلة.
اطلب ضمانات صارمة للتسامح من بائعي الآلات.
الاستثمار في البنية التحتية الملائمة للتبريد لدعم خط البثق.
تدريب المشغلين على تفسير بيانات الماسح الضوئي بالموجات فوق الصوتية بشكل صحيح.
قبل الانتهاء من أي عملية شراء، اطلب بيانات العرض التوضيحي المباشر. اطلب سجلات اختبار قبول المصنع (FAT) التي توضح ثبات الوزن لكل متر أثناء عملية الإنتاج المستمرة. يكشف الأداء الحقيقي عن نفسه في البيانات المستدامة، وليس فقط في أوراق المواصفات.
ج: تقيس التغذية الحجمية المادة من حيث الحجم، والتي تتقلب كلما تغيرت كثافة الراتنج أو شكل الحبيبات. تقوم التغذية الوزنية بقياس المواد حسب الوزن الدقيق بشكل مستمر. وهذا يضمن إنتاج مادة دقيقة رياضيًا لكل متر، بغض النظر عن اختلافات الكثافة الظاهرية. إنه يضمن أحجام بثق مستقرة للجدران الموحدة.
ج: نعم. إن المبادئ الأساسية لجرعات القياس الوزني، والقياس المستمر بالموجات فوق الصوتية، وتزامن سحب الحلقة المغلقة قابلة للتحويل بشكل كبير. إنها متطلبات قياسية لخطوط أنابيب HDPE الحديثة أيضًا. ومع ذلك، تختلف الأشكال الهندسية الداخلية لرؤوس القوالب الحلزونية لاستيعاب سلوكيات ذوبان البوليمر المتميزة.
ج: إن تقلب سرعة النقل هو السبب الرئيسي. يحدث هذا غالبًا بسبب المحركات الكهربائية الرخيصة أو انزلاق الحزام الميكانيكي أو انخفاض الجهد. تتسبب درجات حرارة الذوبان غير المتناسقة داخل الطارد أيضًا في حدوث اختلافات مفاجئة في الأبعاد عن طريق تغيير لزوجة البوليمر قبل أن يصل إلى المعاير.
ج: بالتأكيد. تقوم أنظمة الحلقة المغلقة بحساب الأبعاد المستهدفة وتحقيقها بشكل أسرع بكثير من أي عملية ضبط يدوية. من خلال أتمتة مرحلة الضبط بين الطارد والسحب، يمكن لهذه الأنظمة تقليل هدر مواد بدء التشغيل بنسبة تصل إلى 50%.