Language


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-03 Origine : Site

Dans la fabrication de tuyaux en plastique, les matières premières représentent jusqu'à 80 % du total des coûts opérationnels. Lors de la production de tuyaux en PPR (Polypropylene Random Copolymer), le recours à des réglages manuels ou à des machines obsolètes pour contrôler l'épaisseur des parois est une responsabilité qui tue les marges. La surextrusion gaspille inutilement une résine coûteuse. Pendant ce temps, la sous-extrusion entraîne des tuyaux qui ne satisfont pas aux normes de pression nominale (PN) DIN 8077/8078. Cet échec entraîne directement des lots rejetés.
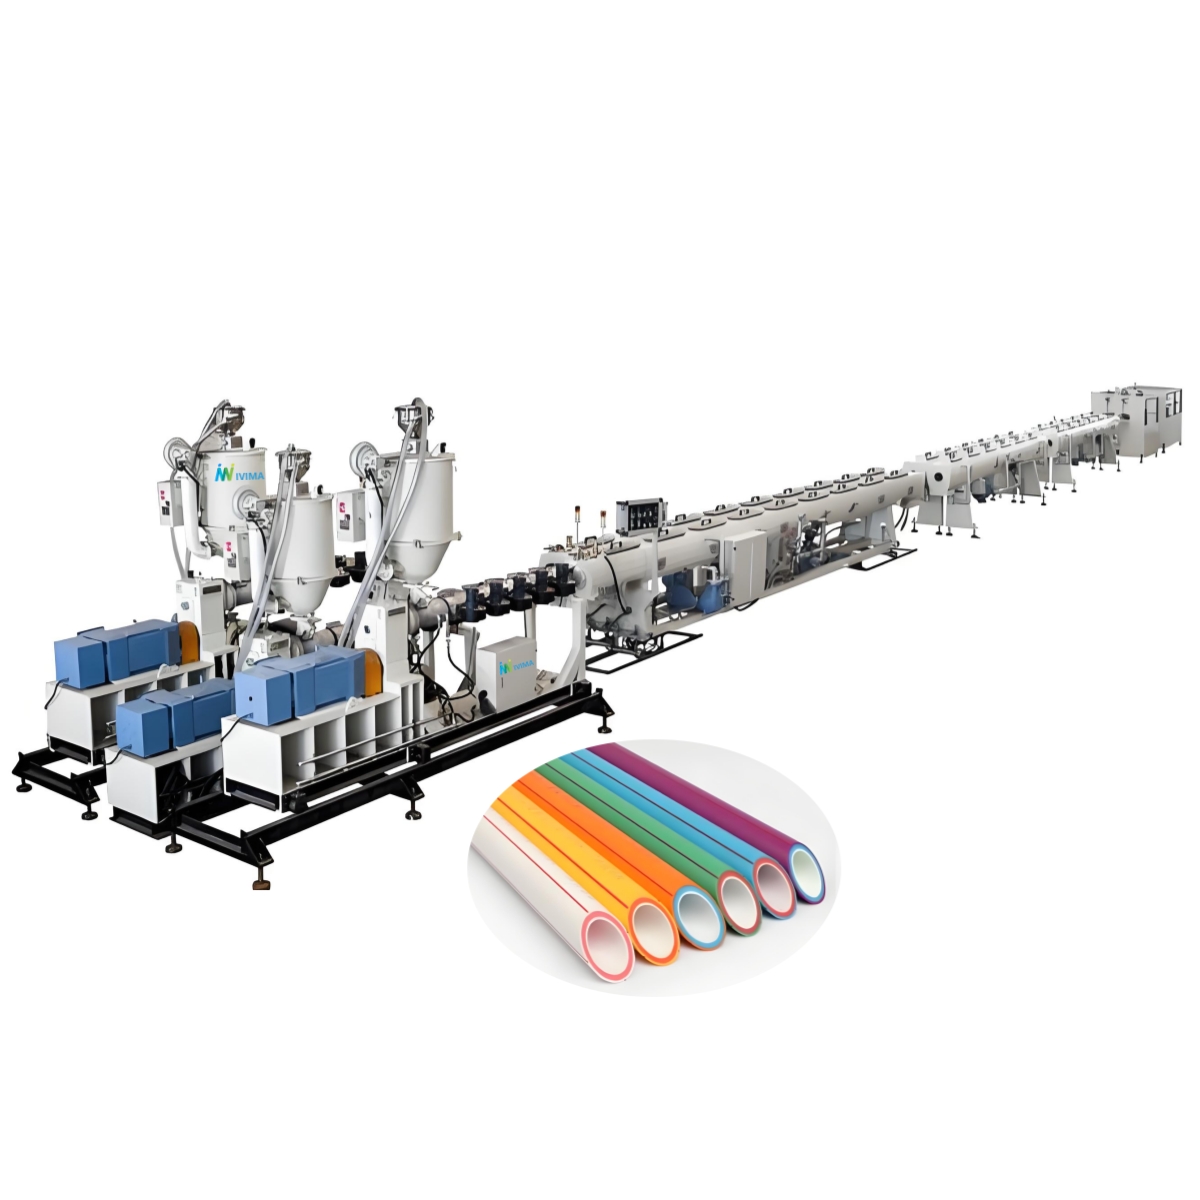
Pour les responsables de production évaluant un nouveau Ligne d'extrusion de tuyaux PPR , il est essentiel de comprendre les mécanismes de contrôle précis. Vous découvrirez comment l'automatisation synchronisée, la mécanique des têtes de filière et la surveillance par ultrasons garantissent des dimensions uniformes. Nous explorons les fondements physiques de la précision pour rationaliser votre sélection d’équipements et protéger vos marges de production.
Les économies de matériaux paient l'automatisation : les systèmes de contrôle de précision (comme le dosage gravimétrique) réduisent directement les déchets de résine, atteignant souvent un retour sur investissement sur la mise à niveau en quelques mois.
La synchronisation en boucle fermée est obligatoire : une épaisseur de paroi constante nécessite un échange de données en temps réel entre le régime de l'extrudeuse, l'unité de transport et les appareils de mesure à ultrasons.
Synergie de la tête de filière et de l'étalonnage : La précision mécanique de la tête de filière en spirale et l'étalonnage sous vide stable sont les fondements physiques de la précision dimensionnelle.
Critères d'évaluation : lors de la présélection de machines, les acheteurs doivent donner la priorité à l'intégration d'automates en boucle fermée plutôt qu'aux composants mécaniques autonomes.
Chaque millimètre dicte vos résultats. Un écart de seulement 0,2 mm à 0,5 mm au-dessus des spécifications standard consomme beaucoup plus de résine chaque année. Vous payez pour du plastique dont vous n’avez pas besoin. Au fil des mois de fonctionnement continu, cette petite erreur s’aggrave de manière agressive. Cela ronge considérablement vos marges bénéficiaires. Les installations modernes ne peuvent tout simplement pas se permettre une consommation matérielle arbitraire. Un contrôle dimensionnel précis garantit que vous obtenez la longueur maximale de tuyau par tonne de résine.
L'épaisseur de la paroi dicte directement les capacités de résistance à la pression. Vous devez répondre à des normes spécifiques telles que PN16, PN20 ou PN25 pour les applications de plomberie. Si les tuyaux sont trop fins, ils échouent aux tests de pression d’eau à haute température. Le non-respect de ces tolérances risque une défaillance structurelle dans les installations de plomberie résidentielles ou commerciales. Vous vous exposez également à des sanctions strictes en cas de non-respect des normes internationales. Les auditeurs du contrôle qualité rejetteront des lots entiers s’ils détectent une éclaircie localisée. La cohérence garantit la conformité.
Les phases de démarrage produisent traditionnellement des déchets excessifs. Un moderne La ligne de production de tuyaux PPR minimise ces déchets coûteux. Les systèmes automatisés atteignent l’épaisseur cible beaucoup plus rapidement que les systèmes existants. Vous arrêtez de jeter du bon matériel lors de l’étalonnage de la machine. Les opérateurs saisissent les paramètres souhaités et le système s’auto-ajuste rapidement. Des temps de démarrage plus rapides se traduisent directement par une efficacité globale de l'équipement (OEE) plus élevée.
Le pesage continu des matériaux est absolument vital. Les doseurs gravimétriques pèsent en permanence la résine brute entrant dans l’extrudeuse. Ils surveillent la densité apparente des matériaux en temps réel à l’aide de cellules de pesée très sensibles. Si la densité apparente change, le système réagit immédiatement. Il ajuste automatiquement le régime de la vis de l'extrudeuse. Alternativement, il ajuste la vitesse de transport en aval. Cette synchronicité maintient une production constante en grammes par mètre. Vous obtenez une précision mathématique au lieu de vous fier à des estimations volumétriques.
La tête de filière façonne le plastique fondu en un profilé de tuyau. Une tête de filière à mandrin en spirale assure une répartition uniforme de la matière fondue sur toute la circonférence. Il élimine efficacement les traces de flux. Cela évite les fines taches localisées dans la paroi du tuyau fini. La stabilité thermique est ici tout aussi critique. Les fabricants utilisent de l'acier de haute qualité comme le 40Cr ou le 38CrMoAl pour la construction des matrices. Ces matériaux robustes évitent les déformations induites par la chaleur. Votre matrice maintient une précision mécanique stricte sous une chaleur et une pression extrêmes.
Le refroidissement fixe la forme de manière permanente. Le manchon de dimensionnement, ou calibrateur, se trouve à l’intérieur du réservoir à vide primaire. Il dicte le diamètre extérieur exact. Ce composant fonctionne en tandem avec la pression interne. Ensemble, ils fixent l’épaisseur finale du mur. Vous devez maintenir des niveaux de pression de vide stables en permanence. Une température constante de l’eau est également essentielle pour un refroidissement uniforme. Ces facteurs évitent un retrait plastique imprévisible, un phénomène communément appelé gonflement de la filière.
Le volume d’extrusion et la vitesse de tirage doivent s’aligner parfaitement. Vous êtes confronté à une relation physique critique entre ces deux mesures. La chenille de transport tire le tuyau chaud à travers les réservoirs de refroidissement. Une fraction de seconde de décalage modifie instantanément l’épaisseur de la paroi. Les surtensions provoquent un amincissement du tuyau. Les décalages provoquent un épaississement du tuyau. La synchronisation avancée verrouille électroniquement ces deux vitesses. Cela évite toute dérive dimensionnelle pendant la production en régime permanent.
Variables du processus d'extrusion et matrice d'impact
Variable de processus |
Impact sur l'épaisseur des parois |
Stratégie d'atténuation |
|---|---|---|
Changement de densité apparente de la résine |
Modifie le volume de sortie, provoquant des sections épaisses/fines. |
Déployer des unités de dosage gravimétriques au poids par mètre. |
Fluctuation de la température de la tête de filière |
Modifie la viscosité de l'écoulement à l'état fondu, créant une distribution inégale. |
Utilisez des matrices en acier de haute qualité et des contrôleurs de température PID multizones. |
Glissement de la courroie de transport |
Crée des surtensions ou des décalages soudains, entraînant des ondes dimensionnelles. |
Installez des servomoteurs et des entraînements PLC synchronisés. |
Chutes de pression sous vide |
Ne parvient pas à maintenir le diamètre extérieur, ce qui déforme l'épaisseur interne. |
Effectuez un nettoyage régulier des manchons de dimensionnement et surveillez les pompes à eau. |
La mesure hors ligne repose en grande partie sur la découpe en post-production. Vous coupez un segment de tuyau refroidi, le mesurez manuellement et ajustez les paramètres de la machine. Cette méthode traditionnelle est terriblement lente. Vous produisez des dizaines de mètres de ferraille avant de vous rendre compte de l’erreur. Les étriers manuels n'offrent que des données historiques. Ils ne fournissent pas de contrôle opérationnel en temps réel. S'appuyer sur eux expose votre production à des dérives dimensionnelles prolongées et non détectées.
Les scanners à ultrasons en ligne fournissent une mesure continue et non destructive. Ils scannent le tuyau en continu sur 360 degrés à sa sortie du réservoir de refroidissement. Les ondes sonores rebondissent continuellement à travers les couches de polymère. Les capteurs mesurent la distance exacte entre les parois intérieures et extérieures. Vous obtenez des données dimensionnelles instantanées et précises pour toute la circonférence du tuyau. Cela élimine complètement les conjectures.
La collecte de données n'est que la première étape. Les données ultrasoniques sont transmises directement au PLC central (Programmable Logic Controller). L'automate analyse ce flux de données en permanence. Si le tuyau dérive vers les limites de tolérance minimales, le système réagit. Il micro-ajuste automatiquement la vitesse de transport. Il peut également ajuster simultanément le régime de la vis de l'extrudeuse. Cela se produit instantanément, sans intervention humaine. Vos opérateurs surveillent les résultats plutôt que de courir après des cadrans mécaniques.
Vous devez évaluer le système de contrôle central avant d'acheter un machine à tuyaux en plastique . Le fabricant utilise-t-il des contrôles isolés ? Évitez-les. Recherchez un système unifié auprès de marques de premier plan comme Siemens ou B&R. Dans les architectures unifiées, l'unité de dosage, l'extrudeuse et le tirage communiquent de manière transparente. Ils partagent des données opérationnelles en millisecondes. Cette communication rapide constitue l’épine dorsale d’un contrôle réactif de l’épaisseur.
L’exploitation de plusieurs lignes d’extrusion nécessite une logique de contrôle standard. Évaluez si l’interface numérique est cohérente entre les modèles de fournisseurs. Vos opérateurs devraient faire la transition facilement. Ils pourraient se déplacer entre cette machine et un Ligne d'extrusion de tuyaux en PEHD le matin. Ils pourraient exploiter un Ligne d'extrusion de tuyaux en PVC le lendemain. Les écrans API standardisés réduisent considérablement le temps de formation. Ils minimisent également les erreurs humaines coûteuses lors de la configuration.
Exigez des mesures de performance écrites de la part des fournisseurs. Recherchez des fournisseurs disposés à indiquer ouvertement les tolérances d’épaisseur réalisables. Ils doivent garantir des mesures strictes, telles que ±0,1 mm, dans leurs contrats de performance. Assurez-vous qu’ils spécifient les conditions de résine requises pour ces tests. Des promesses vagues conduisent plus tard à des problèmes opérationnels. Les fabricants légitimes possèdent la confiance technique nécessaire pour garantir leur précision dimensionnelle par écrit.
Les fluctuations de tension en usine perturbent le fonctionnement des machines. Évaluez soigneusement la résilience électrique de la machine. Les chutes de tension peuvent ralentir momentanément les entraînements de transport. Cela modifie instantanément l’épaisseur de la paroi. Les onduleurs de haute qualité régulent efficacement la puissance absorbée. Ils protègent le délicat processus d’extrusion de l’instabilité locale du réseau. Des composants électriques fiables garantissent le fonctionnement optimal de vos systèmes en boucle fermée.
La matière fondue du PPR se dilate naturellement à la sortie de la tête de filière. Cette expansion est une réalité physique connue sous le nom de houle. Il modifie les dimensions finales avant que le plastique n'entre dans le calibrateur à vide. Les opérateurs doivent se former spécifiquement pour gérer ce comportement. Ils doivent ajuster les distances des réservoirs d’étalonnage en fonction des qualités spécifiques des matières premières. Différents polymères gonflent à des rythmes très différents. La reconnaissance de ces caractéristiques matérielles garantit une configuration correcte.
Une infrastructure de refroidissement inadéquate ruine la cohérence dimensionnelle. Si l’approvisionnement en eau glacée de votre usine fluctue, de graves problèmes surviennent. Même le meilleur équipement d’extrusion se bat ici. Il ne peut pas maintenir des dimensions constantes si les taux de refroidissement externes varient énormément. Vous devez investir dans des refroidisseurs d’eau robustes et dédiés. Des températures d'eau stables verrouillent les dimensions du tuyau exactement comme le dicte le calibrateur.
Les manchons de dimensionnement nécessitent un entretien constant et rigoureux. Les fentes d'aspiration de ces manchons en laiton ou en bronze se bouchent avec le temps avec de fines poussières de plastique. Vous devez les garder méticuleusement propres. Des fentes propres garantissent une pression de vide uniforme et un refroidissement uniformément réparti. Négliger cet entretien conduit directement à un refroidissement inégal et à une déformation importante des murs. Le nettoyage de routine est une norme opérationnelle non négociable.
Le contrôle de l’épaisseur des murs ne s’obtient pas en installant un seul composant. Il repose entièrement sur la synergie de l’alimentation gravimétrique, de l’outillage précis et du retour ultrasonique en boucle fermée. La mise à niveau vers des contrôles automatisés synchronisés supprime les erreurs humaines et réduit considérablement le gaspillage de matières premières. Lorsque les opérateurs peuvent compter sur les micro-ajustements PLC en temps réel, la qualité du produit se stabilise immédiatement.
Donnez la priorité aux architectures API intégrées par rapport aux composants de machines autonomes.
Exigez des garanties de tolérance strictes de la part des fournisseurs de machines.
Investissez dans une infrastructure de refroidissement adéquate pour soutenir la ligne d’extrusion.
Former les opérateurs à l’interprétation correcte des données du scanner à ultrasons.
Avant de finaliser tout achat, demandez des données de démonstration en direct. Demandez les enregistrements des tests d'acceptation en usine (FAT) montrant la stabilité du poids par mètre pendant un cycle de production soutenu. La véritable performance se révèle dans des données soutenues, et pas seulement dans les fiches techniques.
R : L'alimentation volumétrique mesure le matériau en volume, qui fluctue chaque fois que la densité de la résine ou la forme des granulés change. L'alimentation gravimétrique mesure le matériau en fonction de son poids exact en continu. Cela garantit un débit de matériau mathématiquement précis par mètre, quelles que soient les variations de densité apparente. Il garantit des volumes d’extrusion stables pour des parois uniformes.
R : Oui. Les principes fondamentaux du dosage gravimétrique, de la mesure ultrasonique continue et de la synchronisation du transport en boucle fermée sont hautement transférables. Il s’agit également d’exigences standard sur les canalisations modernes en PEHD. Cependant, les géométries internes des têtes de filière en spirale diffèrent pour s'adapter à des comportements distincts de fusion des polymères.
R : La vitesse de transport fluctuante est la principale cause. Cela se produit souvent en raison d'entraînements électriques bon marché, d'un glissement mécanique de la courroie ou de chutes de tension. Des températures de fusion incohérentes à l'intérieur de l'extrudeuse provoquent également des variations dimensionnelles soudaines en modifiant la viscosité du polymère avant qu'il n'atteigne le calibrateur.
R : Absolument. Les systèmes en boucle fermée calculent et atteignent les dimensions cibles beaucoup plus rapidement que n'importe quel processus de réglage manuel. En automatisant la phase de réglage entre l'extrudeuse et le transport, ces systèmes peuvent réduire jusqu'à 50 % le gaspillage de matériaux de démarrage.