Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 3 августа 2026 г. Происхождение: Сайт

При производстве пластиковых труб сырье составляет до 80% общих эксплуатационных затрат. При производстве труб из PPR (полипропиленового рандом-сополимера) полагаться на ручную регулировку или устаревшее оборудование для контроля толщины стенок — это риск потери прибыли. Чрезмерная экструзия приводит к неоправданному расходованию дорогой смолы. Между тем, недостаточная экструзия приводит к тому, что трубы не соответствуют стандартам номинального давления (PN) DIN 8077/8078. Этот сбой приводит непосредственно к отклонению партий.
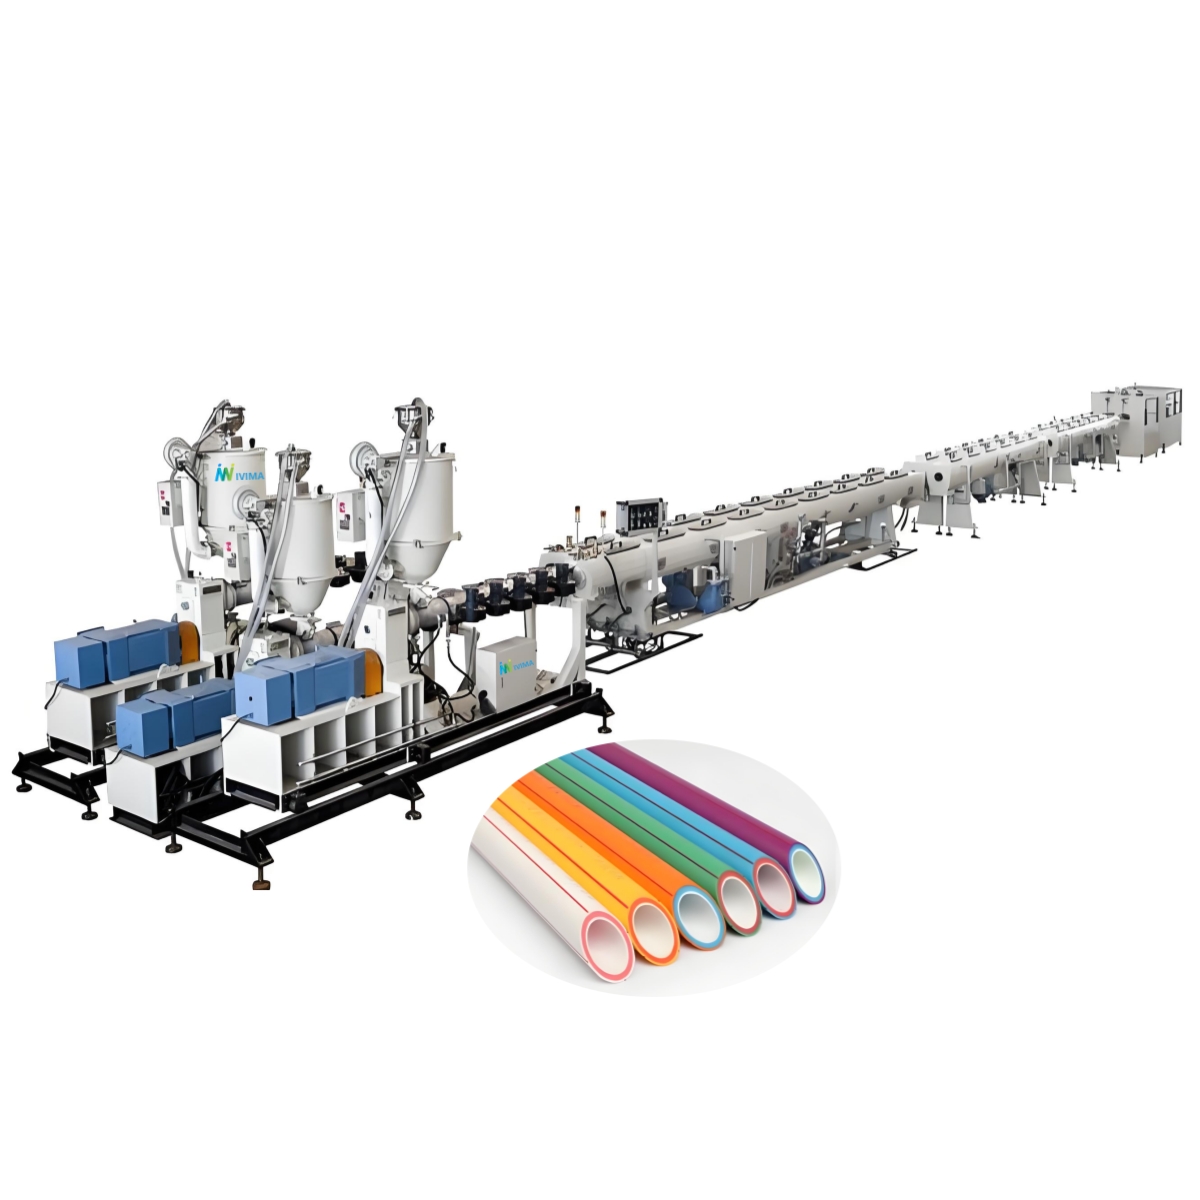
Для руководителей производства, оценивающих новый Линия экструзии труб PPR , поэтому важно понимать точные механизмы управления. Вы узнаете, как синхронизированная автоматизация, механика штамповочной головки и ультразвуковой контроль гарантируют одинаковые размеры. Мы изучаем физическую основу точности, чтобы упростить выбор оборудования и защитить вашу производственную прибыль.
Экономия материалов платит за автоматизацию: системы прецизионного контроля (например, гравиметрическое дозирование) напрямую сокращают отходы смолы, часто обеспечивая окупаемость инвестиций в модернизацию в течение нескольких месяцев.
Синхронизация с обратной связью обязательна: постоянная толщина стенок требует обмена данными в реальном времени между скоростью вращения экструдера, тяговым устройством и ультразвуковыми измерительными устройствами.
Синергия головки и калибровки: механическая точность спиральной головки и стабильная вакуумная калибровка являются физической основой точности размеров.
Критерии оценки: При отборе оборудования покупатели должны отдавать предпочтение интеграции ПЛК с замкнутым контуром, а не автономным механическим компонентам.
Каждый миллиметр определяет вашу прибыль. Отклонение всего лишь на 0,2–0,5 мм от стандартных спецификаций приводит к ежегодному расходу значительно большего количества смолы. Вы платите за пластик, который вам не нужен. За месяцы непрерывной работы эта небольшая ошибка резко усугубляется. Это сильно съедает вашу прибыль. Современные предприятия просто не могут себе позволить произвольный расход материалов. Точный контроль размеров гарантирует получение максимальной длины трубы на тонну смолы.
Толщина стенок напрямую определяет возможности сопротивления давлению. Для сантехнического применения вы должны соответствовать определенным номинальным значениям, например PN16, PN20 или PN25. Если трубы слишком тонкие, они не выдерживают испытаний под давлением высокотемпературной воды. Несоблюдение этих допусков может привести к разрушению конструкции жилых или коммерческих водопроводных систем. Вам также грозят строгие штрафы за несоблюдение международных стандартов. Аудиторы по контролю качества отбракуют целые партии, если обнаружат локальное истончение. Последовательность гарантирует соответствие.
На этапах запуска традиционно образуется излишек отходов. Современный Линия по производству труб PPR сводит к минимуму эти дорогостоящие отходы. Автоматизированные системы достигают заданной толщины намного быстрее, чем устаревшие системы. Вы перестанете выбрасывать хороший материал во время калибровки машины. Операторы вводят нужные параметры, и система быстро автоматически настраивается. Более быстрое время запуска напрямую приводит к повышению общей эффективности оборудования (OEE).
Непрерывное взвешивание материала абсолютно необходимо. Гравиметрические питатели постоянно взвешивают сырую смолу, поступающую в экструдер. Они контролируют объемную плотность материала в режиме реального времени с помощью высокочувствительных датчиков веса. Если объемная плотность изменяется, система реагирует немедленно. Он автоматически регулирует скорость вращения шнека экструдера. Альтернативно, он регулирует скорость отвода вниз по течению. Эта синхронность поддерживает постоянный выходной показатель в граммах на метр. Вы получаете математическую точность вместо того, чтобы полагаться на оценки объема.
Головка формирует из расплавленного пластика профиль трубы. Спирально-дорновая фильерная головка обеспечивает равномерное распределение расплава по всей окружности. Он эффективно устраняет следы текучести. Это предотвращает появление локальных утончений на готовой стенке трубы. Термическая стабильность здесь не менее важна. Для изготовления штампов производители используют высококачественную сталь, например 40Cr или 38CrMoAl. Эти прочные материалы предотвращают деформацию, вызванную нагреванием. Ваша матрица сохраняет строгую механическую точность при экстремальных температурах и давлениях.
Охлаждение навсегда закрепляет форму. Калибровочная втулка или калибратор находится внутри первичного вакуумного резервуара. Он определяет точный внешний диаметр. Этот компонент работает в тандеме с внутренним давлением. Вместе они задают окончательную толщину стены. Вы должны постоянно поддерживать стабильный уровень вакуумного давления. Постоянная температура воды также важна для равномерного охлаждения. Эти факторы предотвращают непредсказуемую пластическую усадку — явление, широко известное как разбухание матрицы.
Объем экструзии и скорость вытягивания должны идеально совпадать. Вы сталкиваетесь с критической физической взаимосвязью между этими двумя показателями. Тяговая гусеница протягивает горячую трубу через охлаждающие баки. Доля секунды задержки мгновенно меняет толщину стены. Скачки приводят к утончению трубы. Лаги приводят к утолщению трубы. Расширенная синхронизация объединяет эти две скорости электронным способом. Это предотвращает любые отклонения размеров во время стабильного производства.
Переменные процесса экструзии и матрица воздействия
Переменная процесса |
Влияние на толщину стенки |
Стратегия смягчения последствий |
|---|---|---|
Изменение объемной плотности смолы |
Изменяет громкость вывода, создавая толстые/тонкие участки. |
Внедрить гравиметрические дозаторы по весу на метр. |
Колебания температуры головки |
Изменяет вязкость течения расплава, создавая неравномерное распределение. |
Используйте матрицы из высококачественной стали и многозонные ПИД-регуляторы температуры. |
Проскальзывание тянущего ремня |
Создает внезапные скачки или задержки, приводящие к пространственным волнам. |
Установите серводвигатели и синхронизированные приводы ПЛК. |
Перепады давления вакуума |
Не удерживает внешний диаметр, деформируя внутреннюю толщину. |
Выполняйте регулярную очистку втулки для калибровки и следите за водяными насосами. |
Офлайн-измерение во многом зависит от постобработки. Вы режете охлажденный сегмент трубы, измеряете его вручную и регулируете настройки оборудования. Этот традиционный метод ужасно медленный. Вы производите десятки метров лома, прежде чем осознаете ошибку. Ручные штангенциркули предоставляют только исторические данные. Они не обеспечивают оперативного контроля в режиме реального времени. Полагаясь на них, ваш производственный цикл подвергается незамеченному и длительному дрейфу между измерениями.
Линейные ультразвуковые сканеры обеспечивают непрерывные неразрушающие измерения. Они непрерывно сканируют трубу на все 360 градусов, когда она выходит из охлаждающего резервуара. Звуковые волны непрерывно отражаются через слои полимера. Датчики измеряют точное расстояние между внутренней и внешней стенками. Вы мгновенно получаете точные данные о размерах по всей окружности трубы. Это полностью исключает догадки.
Сбор данных – это только первый шаг. Ультразвуковые данные подаются непосредственно в центральный ПЛК (программируемый логический контроллер). ПЛК постоянно анализирует этот поток данных. Если труба смещается в сторону минимальных пределов допуска, система реагирует. Он автоматически микрорегулирует скорость вытягивания. Он также может одновременно регулировать частоту вращения шнека экструдера. Это происходит мгновенно, без вмешательства человека. Ваши операторы следят за результатами, а не гоняются за механическими регуляторами.
Перед покупкой необходимо оценить центральную систему управления. машина для пластиковых труб . Использует ли производитель изолированные элементы управления? Избегайте их. Ищите унифицированную систему от брендов первого уровня, таких как Siemens или B&R. В унифицированных архитектурах дозирующий блок, экструдер и устройство подачи взаимодействуют друг с другом без проблем. Они обмениваются оперативными данными за миллисекунды. Эта быстрая связь составляет основу оперативного контроля толщины.
Для работы нескольких экструзионных линий требуется стандартная логика управления. Оцените, является ли цифровой интерфейс единообразным для всех моделей поставщиков. Ваши операторы должны легко переходить. Они могут перемещаться между этой машиной и Линия экструзии труб HDPE утром. Они могли бы управлять Линия экструзии труб ПВХ на следующий день. Стандартизированные экраны ПЛК значительно сокращают время обучения. Они также сводят к минимуму дорогостоящие человеческие ошибки во время установки.
Требуйте от поставщиков письменных показателей эффективности. Ищите поставщиков, готовых открыто заявить о достижимых допусках по толщине. Они должны гарантировать строгие показатели, такие как ±0,1 мм, в своих контрактах на выполнение работ. Убедитесь, что они указали необходимые условия для смолы для этих испытаний. Расплывчатые обещания впоследствии приводят к операционным головным болям. Законные производители обладают инженерной уверенностью, чтобы гарантировать точность размеров в письменной форме.
Колебания заводского напряжения нарушают работу оборудования. Тщательно оцените электрическую устойчивость машины. Падение напряжения может на мгновение замедлить работу приводов тягового механизма. Это мгновенно изменяет толщину стенок. Высококачественные инверторы эффективно регулируют потребляемую мощность. Они защищают деликатный процесс экструзии от локальной нестабильности сетки. Надежные электрические компоненты обеспечивают оптимальную работу ваших систем с замкнутым контуром.
Расплав PPR естественным образом расширяется при выходе из фильерной головки. Это расширение представляет собой физическую реальность, известную как «выпуклость». Он изменяет окончательные размеры до того, как пластик попадет в вакуумный калибратор. Операторы должны специально обучаться управлению таким поведением. Они должны регулировать расстояния между калибровочными резервуарами в зависимости от конкретных сортов сырья. Разные полимеры набухают с совершенно разной скоростью. Знание0be61978fa63=张家港埃威玛科技有限公司
Неадекватная инфраструктура охлаждения нарушает размерную стабильность. Если на вашем заводе подача охлажденной воды колеблется, возникают серьезные проблемы. Даже самое лучшее экструзионное оборудование здесь не справляется. Он не может поддерживать постоянные размеры, если скорость внешнего охлаждения сильно различается. Вам необходимо инвестировать в надежные и специализированные водоохладители. Стабильная температура воды фиксирует размеры трубы точно в соответствии с указаниями калибратора.
Калибровочные рукава требуют постоянного и тщательного ухода. Вакуумные отверстия в этих латунных или бронзовых гильзах со временем забиваются мелкой пластиковой пылью. Вы должны содержать их в тщательной чистоте. Чистые пазы обеспечивают равномерное вакуумное давление и равномерное охлаждение. Пренебрежение этим обслуживанием приводит непосредственно к неравномерному охлаждению и серьезному короблению стен. Регулярная уборка является непреложным эксплуатационным стандартом.
Контроль толщины стенок не достигается путем установки одного компонента. Он полностью полагается на технологическую синергию гравиметрической подачи, прецизионной оснастки и ультразвуковой обратной связи с замкнутым контуром. Переход на синхронизированное автоматизированное управление исключает человеческие ошибки и значительно сокращает отходы сырья. Когда операторы могут полагаться на микрорегулировки ПЛК в реальном времени, качество продукции немедленно стабилизируется.
Отдавайте приоритет интегрированным архитектурам ПЛК над автономными компонентами оборудования.
Требуйте от поставщиков оборудования строгих гарантий допуска.
Инвестируйте в соответствующую инфраструктуру охлаждения для поддержки экструзионной линии.
Обучите операторов правильной интерпретации данных ультразвукового сканера.
Прежде чем завершить покупку, запросите демонстрационные данные в реальном времени. Попросите записи заводских приемочных испытаний (FAT), показывающие стабильность веса на метр в течение длительного производственного цикла. Истинная производительность проявляется в стабильных данных, а не только в спецификациях.
Ответ: Объемная подача измеряет объем материала, который колеблется при изменении плотности смолы или формы гранул. Гравиметрическая подача непрерывно измеряет точный вес материала. Это обеспечивает математически точный выход материала на метр независимо от изменений объемной плотности. Это гарантирует стабильные объемы экструзии для получения однородных стенок.
А: Да. Основные принципы гравиметрического дозирования, непрерывного ультразвукового измерения и синхронизации вытягивания с замкнутым контуром легко передаются. Они также являются стандартными требованиями для современных трубопроводов из полиэтилена высокой плотности. Однако внутренняя геометрия спиральных головок различается, чтобы обеспечить различное поведение расплава полимера.
Ответ: Основной причиной является колебание скорости вытягивания. Часто это происходит из-за дешевых электроприводов, проскальзывания механического ремня или перепадов напряжения. Непостоянные температуры расплава внутри экструдера также вызывают внезапные изменения размеров из-за изменения вязкости полимера до того, как он попадет в калибратор.
А: Абсолютно. Системы с замкнутым контуром рассчитывают и достигают целевых размеров значительно быстрее, чем любой процесс ручной регулировки. Автоматизируя этап настройки между экструдером и вытягиванием, эти системы могут сократить отходы пускового материала до 50%.