Language


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 10-08-2026 المنشأ: موقع

يعد التوقف غير المخطط له ومعدلات الرفض الأولية المرتفعة من العوامل القاتلة الأساسية في تصنيع الأنابيب البلاستيكية. يمنع بروتوكول ما قبل البدء الصارم حدوث أضرار كارثية في المعدات. إنه يوقف مشكلات مثل القص اللولبي الناتج عن البدء البارد. تعمل عمليات الفحص المناسبة أيضًا على تقليل الخردة أثناء الانتقال إلى الإنتاج المستقر.
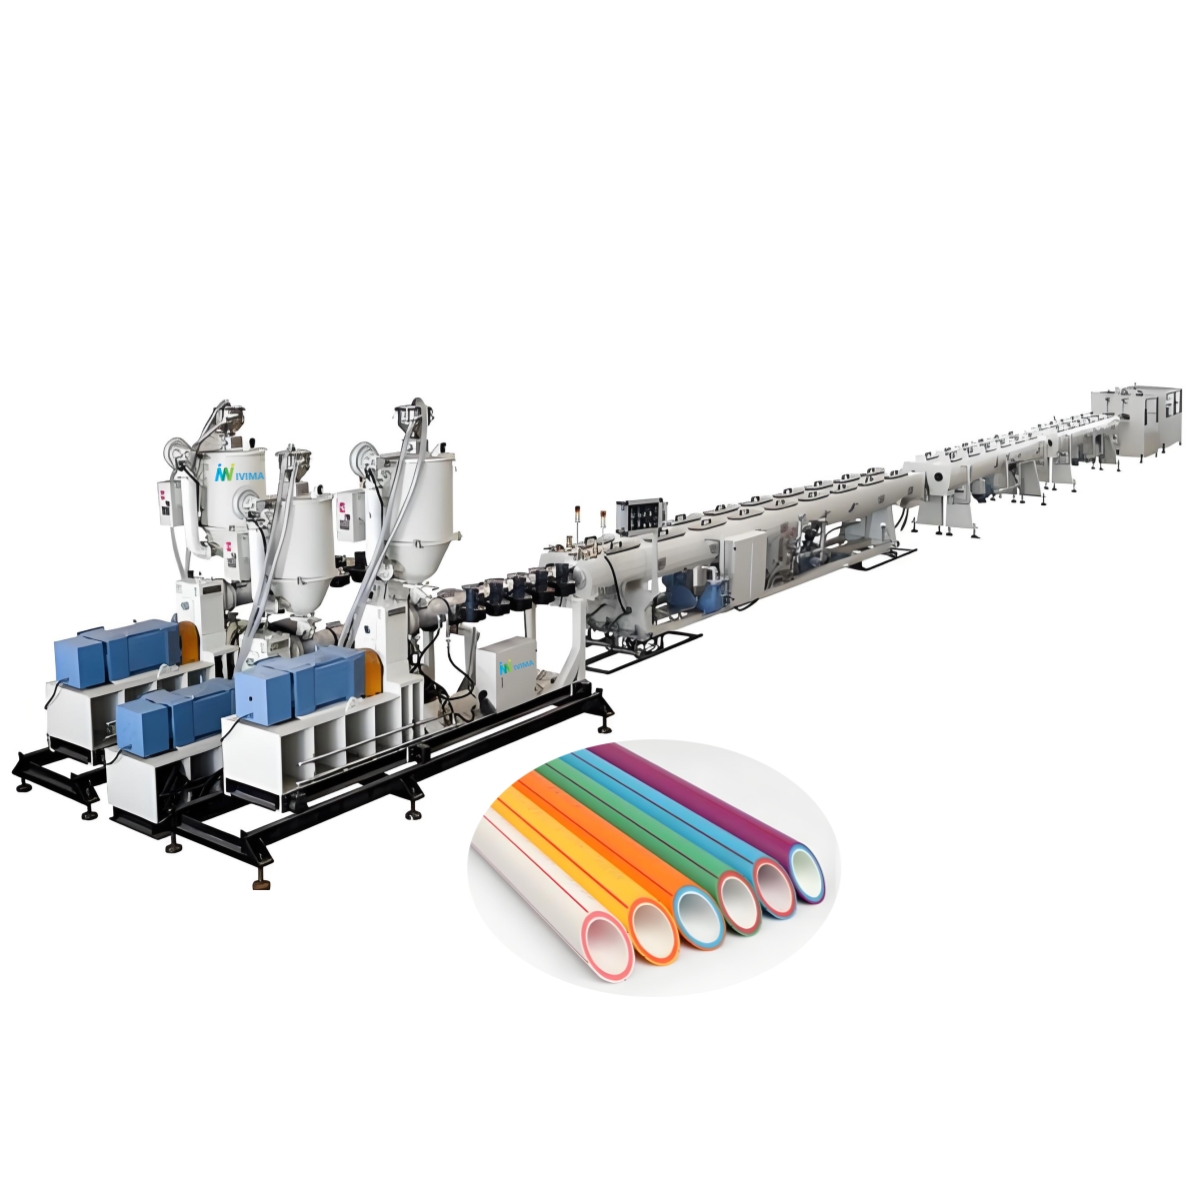
لمديري المصانع وفرق المشتريات التي تقوم بتقييم جديد خط بثق أنابيب PPR ، يعد فهم المتطلبات التشغيلية أمرًا بالغ الأهمية. ينبغي للآلات الحديثة نظريًا أن تعمل على تبسيط هذه الفحوصات من خلال الأتمتة المتقدمة. ومع ذلك، تظل عمليات التحقق الميكانيكية والحرارية الأساسية غير قابلة للتفاوض من أجل سلامة المشغل وطول عمر الماكينة.
سنحدد الفحوصات الحاسمة قبل البدء اللازمة لإنتاج آمن وعالي الإنتاجية. سوف تتعلم كيف يمكن لتقييم هذه الخطوات التشغيلية أن يفيد قرارات شراء المعدات الأكثر ذكاءً. يؤدي تنفيذ هذه الإجراءات الروتينية إلى حماية أجهزتك ويضمن جودة منتجك.
يعد التثبيت الحراري أمرًا بالغ الأهمية: السبب الأكثر شيوعًا لتلف الطارد هو بدء دوران المسمار قبل أن يحقق البرميل ورأس القالب درجات حرارة أساسية موحدة.
محاذاة المرافق تمنع الخردة: يرتبط ضغط مياه التبريد غير المتسق أو تغذية المواد الخام ارتباطًا مباشرًا ببيضاوية الأنابيب وعيوب السطح.
يعد التحقق من السلامة متطلبًا يوميًا: يجب اختبار نقاط التوقف في حالات الطوارئ والواقيات الحرارية قبل تحميل المواد للحفاظ على الامتثال وحماية المشغلين.
تعمل الأتمتة على تبسيط إجراءات التشغيل القياسية: عند تقييم خط إنتاج أنابيب PPR ، قم بإعطاء الأولوية للأنظمة المزودة بمؤقتات التسخين المسبق المدمجة لـ PLC والكشف الآلي عن الأخطاء لتقليل الاعتماد على قوائم المراجعة اليدوية.
إن تخطي فحوصات ما قبل البدء ينطوي على عواقب مالية وخيمة. تحدث 'البداية الباردة' عندما يقوم المشغلون بتشغيل برغي الطارد قبل أن يذوب الراتنج البلاستيكي بالكامل. يعمل الراتينج الصلب مثل الأسمنت داخل البرميل. غالبًا ما يؤدي إجبار المسمار على الانقلاب ضد هذه المقاومة إلى قطع رحلات المسمار. ويمكنه أيضًا تحطيم علبة التروس. يؤدي استبدال المسمار التالف إلى توقف الإنتاج لأسابيع. التكلفة المالية للفشل الميكانيكي تفوق بشكل كبير الوقت الضئيل الذي يقضيه في التسخين المسبق المناسب.
يؤدي التحقق من معلمات المعايرة والتبريد إلى تحسين إنتاجيتك. يتم إنشاء معظم الأنابيب الخردة أثناء مرحلة بدء التشغيل الأولية. إذا كانت خزانات التفريغ تفتقر إلى الضغط الصحيح، فستظهر الأنابيب بشكل بيضاوي وليس دائريًا تمامًا. عندما يقوم المشغلون بالاتصال بهذه الإعدادات قبل بدء عملية البثق، فإنهم يقللون من الهدر بشكل كبير. تتدفق المواد بشكل صحيح من المتر الأول. أرقام العائد تتحسن على الفور.
هذه البروتوكولات مهمة للغاية خلال مرحلة الشراء. مشغلي تقييم أي يجب أن تتطلب آلة الأنابيب البلاستيكية قدرات محددة. ابحث عن المعدات التي تحتوي على لوحات معلومات تشخيصية مركزية. تجعل هذه الواجهات فحوصات ما قبل البدء قابلة للقياس الكمي وليست ذاتية. بدلاً من تخمين ما إذا كانت مروحة التبريد تعمل أم لا، يعرض النظام حالات المحرك في الوقت الفعلي. يؤدي الاستثمار في التشخيص الشفاف إلى إزالة الأخطاء البشرية من روتين بدء التشغيل اليومي.
تشكل الفحوصات الميكانيكية أساس التشغيل الناجح للإنتاج. يجب عليك التحقق من المحاذاة والأجزاء المتحركة قبل إدخال أي حرارة أو مادة. يجب على المشغلين اتباع تسلسل ميكانيكي صارم.
يجب عليك التحقق من تركيز القالب والدبوس. يقوم رأس القالب بتشكيل البلاستيك المنصهر في أنبوب مجوف. إذا كان الدبوس الداخلي بعيدًا عن المركز، فسيكون سمك جدار الأنبوب الناتج غير متساوٍ. يصبح أحد الجانبين نحيفًا جدًا بحيث لا يتمكن من اجتياز اختبارات الضغط. يستخدم المشغلون براغي متخصصة على رأس القالب لضبط هذه المحاذاة. يضمن التحقق من التركيز سماكة جدار موحدة من أول متر من الإنتاج.
ينقل صندوق التروس عزم الدوران الهائل إلى برغي الطارد. يجب عليك فحص حالته يوميا. تحقق من مستويات الزيت من خلال زجاج الرؤية الخارجي. يجب أن يقع الزيت ضمن النطاق المحدد من قبل الشركة المصنعة. استمع جيدًا لأصوات التباطؤ غير الطبيعية عندما ينشط المحرك الرئيسي بدون تحميل. تشير أصوات الطحن إلى تآكل المحمل. بالإضافة إلى ذلك، تأكد من بقاء مراوح تبريد المحرك الرئيسية دون عائق. يحد تراكم الغبار من تدفق الهواء ويطلق إنذارات بشأن ارتفاع درجة الحرارة.
يتطلب البثق معدات متزامنة أسفل الخط. تحقق من المكونات التالية:
مسارات السحب: تأكد من شد اليرقات المطاطية بشكل صحيح. تنزلق المسارات السائبة على الأنبوب وتسبب سحبًا غير متساوٍ.
وحدة القطع: تأكد من معايرة المنشار وفقًا لطول الأنبوب المستهدف. قم بتنظيف أي نشارة بلاستيكية متبقية من مبيت الشفرة.
خزان معايرة الفراغ: افحص غلاف التحجيم بحثًا عن الخدوش أو الحطام. ينتقل الضرر هنا مباشرة إلى سطح الأنبوب.
يجب على فرق المشتريات ملاحظة الفرق بين الآلات القديمة والحلول الحديثة. تتطلب الآلات القديمة تعديلات يدوية على الأدوات باستخدام مفاتيح ربط ثقيلة. تتميز الأنظمة الحديثة بآليات محاذاة سريعة وبدون أدوات. يستخدمون المشابك الهيدروليكية أو أجهزة التمركز الآلية. يؤدي إعطاء الأولوية للميكانيكا الحديثة إلى تسريع العمليات اليومية وتقليل حاجز المهارات أمام المشغلين الجدد.
تتطلب المواد البلاستيكية مقاطع حرارية دقيقة للتدفق بشكل صحيح. مادة PPR حساسة لتقلبات درجات الحرارة. تمنع عملية التحقق الحراري المنضبطة المواد المتدهورة والكسر الميكانيكي.
يحتوي برميل البثق على مناطق تسخين متعددة. يجب عليك التأكد من أن كل منطقة قد وصلت إلى المعلمات المحددة لها. تتطلب منطقة التغذية درجة حرارة أقل لمنع الذوبان المبكر. تتطلب مناطق الخلط ورأس القالب حرارة أعلى. يجب على المشغلين التحقق من درجات حرارة البرميل ومغير الشاشة ورأس القالب على لوحة التحكم.
إن الوصول إلى درجة الحرارة المستهدفة على الشاشة ليس كافياً. يجب عليك الاحتفاظ بالجهاز عند درجة الحرارة هذه لمدة محددة. نحن نسمي هذا وقت النقع. وغالبًا ما يستمر من ساعة إلى ساعتين. البراميل المعدنية سميكة. يستغرق البلاستيك المتبقي داخل القلب وقتًا أطول بكثير في الذوبان من الغلاف الفولاذي الخارجي. يضمن النقع أن يصبح كل جرام من البوليمر سائلًا موحدًا.
تعتمد لوحات التحكم على المزدوجات الحرارية الفيزيائية المدمجة في البرميل. يجب أن تقوم بمقارنة قراءات درجة حرارة PLC مع سلامة المزدوجات الحرارية الفيزيائية. ترسل الأسلاك التالفة قراءات منخفضة كاذبة إلى الكمبيوتر. يقوم النظام بعد ذلك بضخ الحرارة الزائدة إلى البرميل. يؤدي ارتفاع درجة الحرارة الموضعية إلى تدهور مادة PPR بشدة، مما يجعلها هشة ومتغيرة اللون. اختبر أجهزة الاستشعار الخاصة بك بانتظام للحفاظ على ملفات تعريف حرارية دقيقة.
الشراء الذكي يحمي استثمارك. اختر أنظمة HMI/PLC التي توفر ضمانات تلقائية. تقوم أجهزة PLC الموثوقة بإغلاق المحرك الرئيسي تلقائيًا حتى يكتمل وقت النقع المبرمج. تمنع هذه الميزة فعليًا المشغل من فرض بداية باردة.
الجدول 1: التحكم اليدوي في مقابل التحكم الآلي في التسخين المسبق
ميزة |
أنظمة التحكم القديمة |
أتمتة PLC الحديثة |
|---|---|---|
قفل المحرك |
يعتمد على حكم المشغل |
تم تعطيل الأجهزة حتى انتهاء عملية النقع |
إنذارات درجة الحرارة |
الجرس الأساسي المرتفع/المنخفض |
يحدد فشل المنطقة الدقيق على الشاشة |
جدولة ما قبل الحرارة |
يتطلب وصول التحول المبكر |
يبدأ التسخين تلقائيًا قبل بدء التحول |
سجلات التشخيص |
لا أحد |
يسجل جميع الانحرافات الحرارية |
فحتى الآلات التي تمت معايرتها بشكل مثالي تفشل إذا كانت المدخلات الأولية معيبة. يجب عليك التحقق من جودة الراتنج والمرافق الخاصة بالمنشأة قبل بدء تشغيل محرك الأقراص الرئيسي.
تأكد من تحميل القادوس براتنج PPR غير الملوث. يقدم التلوث نقاط ضعف في الأنبوب النهائي. عمومًا لا يكون طاعون المجترات الصغيرة شديد الرطوبة. ومع ذلك، غالبًا ما يوصى بالتجفيف اعتمادًا على ظروف التخزين المحلية لديك. الرطوبة العالية تدخل الرطوبة إلى الكريات. تتحول هذه الرطوبة إلى بخار داخل البرميل وتسبب فقاعات سطحية على الأنبوب النهائي. قم بتنشيط مجفف القادوس قبل 30 دقيقة من عملية البثق.
التبريد يحدد الأبعاد النهائية للأنبوب الخاص بك. افحص وحدة التبريد جيدًا. التحقق من معدلات التدفق الصحيحة ومستويات الضغط. يعتمد خزان معايرة الفراغ على الماء البارد لتجميد شكل الأنبوب على الفور. تأكد من أن درجات حرارة المدخل تتوافق مع معلمات الوصفة الخاصة بك. ويفشل الماء الدافئ في تبريد الأنبوب بسرعة، مما يؤدي إلى بيضاويته وانهيار الجدار.
تقود الأنظمة الهوائية العديد من الإجراءات النهائية. تستخدم مسارات السحب أسطوانات الهواء للإمساك بالأنبوب. تستخدم وحدة القطع الهواء لتشغيل شفرة المنشار. تأكد من أن لديك ضغط هوائي مستقر عبر الخط بأكمله. يؤدي انخفاض ضغط الهواء إلى فقدان اليرقات قبضتها. ثم يتوقف الأنبوب في خزان التبريد ويسبب ازدحامًا كبيرًا.
تدير بعض المرافق أنواعًا متعددة من البلاستيك. إذا كنت تقوم بالتبديل بشكل متكرر إلى خط بثق الأنابيب HDPE أو أ خط بثق الأنابيب البلاستيكية ، يجب عليك اتباع بروتوكولات التنظيف الصارمة. الخطوط المخصصة هي المعيار القياسي لـ PPR. ومع ذلك، في حالة مشاركة المعدات، تذكر أن مادة PVC تتحلل بسرعة وتطلق غازات أكالة. يجب عليك تطهير البرميل بالكامل باستخدام مركبات تطهير مخصصة قبل تبديل الراتنجات.
تعمل فحوصات السلامة على حماية القوى العاملة لديك ومنشأتك. يجب عليك إجراء عمليات التحقق هذه يوميًا للحفاظ على الامتثال لمعايير السلامة الصناعية.
لا تفترض أبدًا أن دوائر الأمان الخاصة بك نشطة. يجب عليك اختبار أزرار التوقف في حالات الطوارئ فعليًا على طول الخط بالكامل. اضغط على نقاط التوقف الإلكترونية الموجودة على الطارد، وخزان التفريغ، والسحب، والقاطع. تحقق من توقف جميع الأجزاء المتحركة على الفور. أعد ضبط الأزرار قبل المتابعة إلى الخطوة التالية.
الحواجز المادية تمنع وقوع إصابات خطيرة. تأكد من تأمين جميع البطانيات الحرارية الموجودة على البرميل بإحكام. تمنع الحروق السيئة الناتجة عن الفولاذ بدرجة حرارة 220 درجة مئوية. تحقق من أن الواقيات المادية تغطي المكونات الدوارة. يجب أن تظل شفرة القاطع مغلقة بالكامل. تتميز الواقيات الحديثة بأقفال مغناطيسية. إذا قام شخص ما بفتح باب القاطع، تتوقف الشفرة عن الدوران.
تجمع خطوط البثق بين الجهد العالي وأنظمة المياه الصناعية. يتطلب هذا المزيج سلامة كهربائية صارمة. قم بإجراء عمليات التحقق الروتينية على خزائن التحكم الخاصة بك. تأكد من أنها تظل محكمة الغلق ضد دخول الغبار والماء. أبقِ أبواب الخزانة مغلقة. تعمل الأختام الجيدة على تجنب الدوائر القصيرة المدمرة وحماية لوحات PLC الحساسة.
يقوم المصنعون الموثوقون بتصميم الآلات التي تفشل بأمان. وتعني هذه الفلسفة الهندسية أنه في حالة كسر قفل الأمان، فإن الجهاز لن يسمح بتسلسل بدء التشغيل. يتم تعيينه افتراضيًا إلى حالة غير ضارة. إن إعطاء الأولوية للتصميمات الآمنة من الفشل يوضح الالتزام بالسلامة القوية في مكان العمل. تحقق دائمًا من وظيفة ترحيل الأمان في جهازك أثناء روتين ما قبل البدء.
يعتمد تعقيد روتينك الصباحي بشكل كبير على شراء المعدات الأولية. الهندسة الذكية تقلل من العمل اليدوي.
يؤثر التصميم المادي لجهازك على الروتين اليومي لمشغلي الأرضيات. هل من السهل قراءة مشاهد زيت علبة التروس؟ هل يمكن للمشغلين الوصول إلى مسامير ضبط رأس القالب بدون سلالم غير ملائمة؟ تشجع التصميمات المريحة المشغلين على إجراء فحوصات شاملة. غالبًا ما يتم تخطي المكونات التي يصعب الوصول إليها أثناء عمليات التفتيش الصباحية.
الاستثمار في أنظمة التحكم ذات الحلقة المغلقة يوفر عوائد ممتازة. النظر في وحدات الجرعات الوزنية. فهي تقوم تلقائيًا بوزن وضبط تغذية المواد، مما يلغي الحسابات اليدوية. يحافظ تنظيم ضغط الفراغ الآلي على توازن خزانات التبريد بشكل مثالي. عند تقييم أ خط إنتاج أنابيب PPR ، ابحث عن هذه الميزات الآلية. إنها تقلل من الخطأ البشري المتأصل في قوائم المراجعة الورقية.
يمكنك قياس جودة الآلة قبل شرائها. عند طلب عروض الأسعار، اطلب من البائعين أدلة إجراءات التشغيل القياسية (SOP) الخاصة بهم. قم بمراجعة قوائم المراجعة الخاصة بهم قبل البدء. يعد تعقيد هذه الوثيقة مؤشرا مباشرا على سهولة الاستخدام. إذا كان الدليل يتطلب 50 تعديلًا يدويًا للصمام، فإن الهندسة تفتقر إلى النضج. تشير إجراءات التشغيل المعيارية المبسطة إلى أتمتة فائقة.
نوصي بجدولة اختبار قبول المصنع (FAT) قبل توقيع العقود النهائية. ركز هذا FAT بشكل خاص على مراقبة تسلسل البداية الباردة. شاهد فنيي البائع وهم يجرون فحوصات التسخين المسبق والسلامة. تكشف هذه الملاحظة عن قابلية الاستخدام الحقيقية للآلة.
تعمل فحوصات ما قبل البدء المناسبة على سد الفجوة بين الآلات عالية الجودة والإنتاج عالي الجودة. يؤدي تخطي هذه الخطوات إلى ضمان تدهور الأجهزة وارتفاع معدلات الرفض. إن أخذ الوقت الكافي للتحقق من المحاذاة الميكانيكية والنقع الحراري وضغوط المرافق يؤدي إلى تحقيق النجاح في التحول.
يحمي الخط المصمم جيدًا نفسه من أخطاء المشغل. يجب على المشترين إعطاء الأولوية لخطوط البثق التي تتضمن عمليات إغلاق السلامة، والنقع الحراري الآلي، ومراقبة المرافق المركزية. تعمل هذه الميزات على تحويل إجراءات الصباح المعقدة إلى عمليات بسيطة وموحدة.
اتخذ إجراءً اليوم من خلال مراجعة إجراءات بدء التشغيل الحالية. استشر مهندسي المبيعات الفنيين لمراجعة أحدث إمكانيات PLC وميزات أتمتة بدء التشغيل. تعمل ترقية ذكاء المعدات لديك على تعزيز عائدات الإنتاج اليومية بشكل مباشر.
ج: عادة من 1 إلى 3 ساعات حسب حجم الطارد ودرجة الحرارة المحيطة. يُعد 'وقت النقع' هذا أمرًا بالغ الأهمية لضمان ذوبان البوليمر المتبقي بالكامل، مما يمنع كسر المسمار عند بدء التشغيل.
ج: بشكل عام، نعم، الفحوصات الميكانيكية وفحوصات السلامة متطابقة. ومع ذلك، تختلف الملامح الحرارية ومعالجة المواد بشكل كبير (على سبيل المثال، PVC حساس للغاية للحرارة ويتطلب بروتوكولات تطهير صارمة لمنع التدهور، في حين أن PPR أكثر استقرارًا حرارياً).
ج: درجات الحرارة غير المتناسقة في رأس القالب تسبب تدفقًا غير متساوٍ وضغط ماء خزان التفريغ غير المعاير. تتسبب حالات فشل المرافق هذه بشكل مباشر في حدوث فشل بيضاوي أو أبعاد في الأنبوب النهائي.
ج: نعم. بالنسبة للإنتاج على مستوى المؤسسة، فإن أجهزة PLC التي تقدم 'بدء التشغيل بزر واحد' أو عناصر تحكم متزامنة في السرعة بين الطارد والسحب تقلل بشكل كبير من حاجز المهارات وتقلل من خردة بدء التشغيل.