Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 10.08.2026 Происхождение: Сайт

Незапланированные простои и высокий уровень первоначального брака являются основными факторами, снижающими рентабельность производства пластиковых труб. Строгий предпусковой протокол предотвращает катастрофическое повреждение оборудования. Это предотвращает такие проблемы, как сдвиг винта, вызванный холодным запуском. Правильные проверки также сводят к минимуму брак при переходе к стабильному производству.
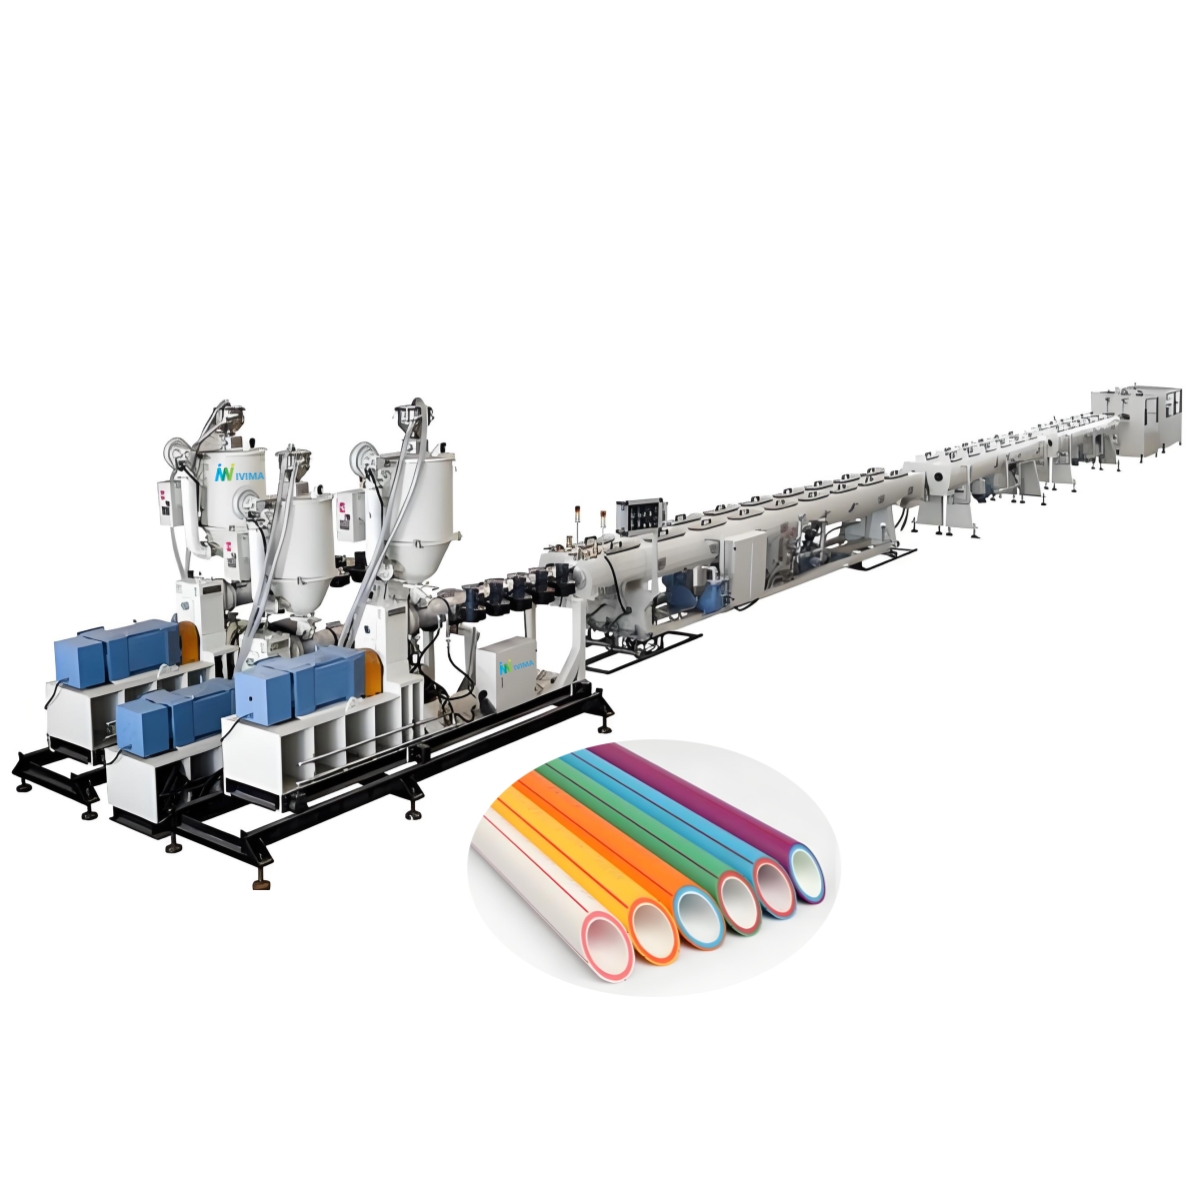
Для руководителей предприятий и групп закупок, оценивающих новую Линия экструзии труб PPR , понимание условий эксплуатации имеет решающее значение. Современное оборудование теоретически должно упростить эти проверки за счет развитой автоматизации. Однако базовые механические и температурные проверки остаются непреложными для обеспечения безопасности оператора и долговечности машины.
Мы опишем важнейшие предпусковые проверки, необходимые для безопасного и высокопроизводительного производства. Вы узнаете, как оценка этих операционных шагов может способствовать принятию более разумных решений о покупке оборудования. Внедрение этих процедур защитит ваше оборудование и обеспечит качество вашей продукции.
Термическая стабилизация имеет решающее значение: наиболее распространенной причиной повреждения экструдера является начало вращения шнека до того, как цилиндр и фильерная головка достигнут одинаковой температуры внутри ядра.
Выравнивание инженерных сетей предотвращает появление отходов: неравномерное давление охлаждающей воды или подача сырья напрямую связаны с овальностью труб и дефектами поверхности.
Проверка безопасности является ежедневным требованием: аварийные остановки и теплозащитные устройства должны быть проверены перед загрузкой материала, чтобы обеспечить соответствие требованиям и защитить операторов.
Автоматизация упрощает соблюдение СОП: при оценке линии по производству труб из ППР отдавайте приоритет системам со встроенными таймерами предварительного нагрева ПЛК и автоматическим обнаружением неисправностей, чтобы уменьшить зависимость от ручных контрольных списков.
Пропуск предстартовых проверок влечет за собой серьезные финансовые последствия. «Холодный старт» происходит, когда операторы включают шнек экструдера до того, как пластиковая смола полностью расплавится. Твердая смола внутри ствола действует как цемент. Принуждение винта к вращению против этого сопротивления часто приводит к срезанию витков винта. Это также может привести к поломке коробки передач. Замена поврежденного винта останавливает производство на несколько недель. Финансовые затраты, связанные с механическим отказом, значительно перевешивают незначительное время, потраченное на правильный предварительный нагрев.
Проверка параметров калибровки и охлаждения оптимизирует производительность. Большая часть лома труб образуется на начальном этапе запуска. Если в вакуумных резервуарах отсутствует правильное давление, трубы получаются овальными, а не идеально круглыми. Когда операторы устанавливают эти настройки перед началом экструзии, они значительно сокращают количество отходов. Материал поступает правильно с первого метра. Показатели урожайности немедленно улучшаются.
Эти протоколы имеют большое значение на этапе покупки. Операторы, оценивающие любые Машина для производства пластиковых труб должна требовать особых возможностей. Ищите оборудование с панелями централизованной диагностики. Эти интерфейсы делают предпусковые проверки поддающимися количественной оценке, а не субъективными. Вместо того, чтобы гадать, работает ли охлаждающий вентилятор, система отображает состояние двигателя в реальном времени. Инвестиции в прозрачную диагностику исключают человеческие ошибки из вашей повседневной процедуры запуска.
Механические проверки составляют основу успешного производственного цикла. Вы должны проверить выравнивание и движущиеся части, прежде чем подвергать их воздействию тепла или материала. Операторы должны соблюдать строгую механическую последовательность.
Необходимо проверить концентричность матрицы и штифта. Головка штампа формирует из расплавленного пластика полую трубку. Если внутренний штифт будет расположен не по центру, полученная труба будет иметь неравномерную толщину стенок. Одна сторона становится слишком тонкой, чтобы выдержать испытания под давлением. Для регулировки этого выравнивания операторы используют специальные болты на головке. Проверка концентричности обеспечивает равномерную толщину стенок с самого первого метра производства.
Редуктор передает огромный крутящий момент на шнек экструдера. Вы должны проверять его состояние ежедневно. Проверьте уровень масла через внешнее смотровое стекло. Масло должно соответствовать диапазону, указанному производителем. Внимательно прислушивайтесь к необычным звукам холостого хода, когда главный двигатель включается без нагрузки. Скрежетание указывает на износ подшипников. Кроме того, убедитесь, что вентиляторы охлаждения главного двигателя не закрыты. Скопление пыли ограничивает поток воздуха и вызывает срабатывание сигнализации о перегреве.
Экструзия требует синхронизированного оборудования на всех этапах производства. Проверьте следующие компоненты:
Тяговые гусеницы: Убедитесь, что резиновые гусеницы правильно натянуты. Ослабленные направляющие скользят по трубе и вызывают неравномерное натяжение.
Режущий блок: убедитесь, что пила откалибрована на целевую длину трубы. Очистите корпус лезвия от остатков пластиковой стружки.
Вакуумный калибровочный резервуар: проверьте калибровочную втулку на наличие царапин и мусора. Повреждение здесь переносится непосредственно на поверхность трубы.
Команды по закупкам должны учитывать разницу между устаревшими машинами и современными решениями. Старые машины требуют ручной регулировки инструмента с использованием тяжелых гаечных ключей. Современные системы оснащены механизмами быстрого выравнивания без использования инструментов. В них используются гидравлические зажимы или моторизованные центрирующие устройства. Приоритет современной механики ускоряет ежедневные операции и снижает уровень квалификации новых операторов.
Для правильной текучести пластмассы требуют точных термических профилей. Материал PPR чувствителен к колебаниям температуры. Дисциплинированный процесс термической проверки предотвращает деградацию материала и механические поломки.
Экструзионный цилиндр содержит несколько зон нагрева. Вы должны подтвердить, что каждая зона достигла установленных параметров. Зона подачи требует более низкой температуры, чтобы предотвратить преждевременное таяние. Зоны смешивания и фильерная головка требуют более высокого нагрева. Операторы должны проверять температуру цилиндра, устройства смены сит и головки на панели управления.
Достижения целевой температуры на экране недостаточно. Вы должны держать машину при этой температуре в течение определенного времени. Мы называем это временем замачивания. Часто это длится один-два часа. Металлические бочки толстые. Остаточному пластику внутри ядра требуется гораздо больше времени, чтобы расплавиться, чем внешней стальной оболочке. Замачивание гарантирует, что каждый грамм полимера станет однородной жидкостью.
Панели управления полагаются на физические термопары, встроенные в ствол. Вы должны сопоставить показания температуры ПЛК с физической целостностью термопары. Поврежденные провода отправляют на компьютер ложные низкие показания. Затем система перекачивает избыточное тепло в ствол. Локальный перегрев серьезно разрушает материал PPR, делая его хрупким и обесцвечивающим. Регулярно проверяйте датчики, чтобы поддерживать точные температурные профили.
Умные закупки защищают ваши инвестиции. Выбирайте системы HMI/PLC, предлагающие автоматизированные средства защиты. Надежные ПЛК автоматически блокируют главный двигатель до истечения запрограммированного времени выдержки. Эта функция физически не позволяет оператору принудительно выполнить холодный запуск.
Таблица 1. Ручное и автоматическое управление предварительным нагревом
Особенность |
Устаревшие системы управления |
Современная автоматизация ПЛК |
|---|---|---|
Блокировка двигателя |
Зависит от мнения оператора |
Аппаратное обеспечение отключено до завершения замачивания. |
Температурные сигналы |
Базовый высокий/низкий зуммер |
Определяет точную неисправность зоны на экране |
Планирование предварительного нагрева |
Требуется ранний приход смены |
Автоматический запуск обогрева перед началом смены |
Журналы диагностики |
Никто |
Регистрирует все температурные отклонения |
Даже идеально откалиброванное оборудование выйдет из строя, если исходные данные ошибочны. Перед запуском главного привода вы должны проверить качество смолы и коммунальные услуги.
Убедитесь, что в бункер загружена незагрязненная смола PPR. Загрязнение приводит к появлению слабых мест в конечной трубе. PPR, как правило, не обладает высокой гигроскопичностью. Однако сушка часто рекомендуется в зависимости от местных условий хранения. Высокая влажность приводит к попаданию влаги в пеллеты. Эта влага превращается в пар внутри бочки и вызывает образование пузырьков на поверхности готовой трубы. Активируйте бункер-сушилку за 30 минут до экструзии.
Охлаждение определяет окончательные размеры вашей трубы. Тщательно проверьте холодильную установку. Проверьте правильность скорости потока и уровня давления. В вакуумном калибровочном резервуаре используется холодная вода, которая мгновенно замораживает форму трубы. Убедитесь, что температура на входе соответствует параметрам вашего рецепта. Теплая вода не успевает быстро охладить трубу, что приводит к овальности и обрушению стенок.
Пневматические системы управляют несколькими последующими действиями. На тяговых гусеницах для захвата трубы используются пневматические цилиндры. Режущий блок использует воздух для приведения в действие пильного полотна. Убедитесь, что по всей линии имеется стабильное пневматическое давление. Падение давления воздуха приводит к тому, что гусеницы теряют хватку. Затем труба застревает в охлаждающем баке и создает сильное засорение.
На некоторых предприятиях используется несколько типов пластика. Если вы часто переключаетесь на Экструзионная линия для производства труб ПНД или Линия экструзии труб из ПВХ требует строгого соблюдения протоколов очистки. Выделенные линии являются стандартными для ППР. Однако при совместном использовании оборудования помните, что ПВХ быстро разлагается и выделяет едкие газы. Перед заменой смолы необходимо полностью промыть ствол специальными чистящими составами.
Проверки безопасности защищают вашу рабочую силу и ваше предприятие. Вы должны выполнять эти проверки ежедневно, чтобы обеспечить соответствие стандартам промышленной безопасности.
Никогда не предполагайте, что ваши цепи безопасности активны. Вы должны физически проверить кнопки аварийной остановки по всей длине линии. Нажмите аварийные ограничители на экструдере, вакуумном баке, тяговом устройстве и ноже. Убедитесь, что все движущиеся части немедленно остановились. Сбросьте настройки кнопок, прежде чем переходить к следующему шагу.
Физические барьеры предотвращают серьезные травмы. Убедитесь, что все термоодеяла на стволе надежно закреплены. Они предотвращают неприятные ожоги от стали, нагретой до 220°C. Убедитесь, что вращающиеся компоненты закрыты физическими ограждениями. Лезвие резака должно оставаться полностью закрытым. Современные охранники оснащены магнитными замками. Если кто-то откроет дверцу резака, лезвие перестанет вращаться.
Экструзионные линии сочетают высокое напряжение с промышленными системами водоснабжения. Такое сочетание требует строгой электробезопасности. Выполняйте плановые проверки ваших шкафов управления. Убедитесь, что они защищены от проникновения пыли и воды. Держите дверцы шкафа запертыми. Хорошие уплотнения позволяют избежать разрушительных коротких замыканий и защитить чувствительные платы ПЛК.
Надежные производители создают машины, которые безопасно выходят из строя. Эта инженерная философия означает, что если защитная блокировка сломается, машина не позволит выполнить последовательность запуска. По умолчанию он находится в безвредном состоянии. Приоритезация отказоустойчивых конструкций демонстрирует приверженность надежной безопасности на рабочем месте. Всегда проверяйте работу реле безопасности вашей машины во время предпусковой процедуры.
Сложность вашего утреннего распорядка во многом зависит от первоначального приобретения оборудования. Умная инженерия сокращает ручной труд.
Физическая конструкция вашей машины влияет на повседневную работу операторов пола. Легко ли читаются индикаторы уровня масла в коробке передач? Могут ли операторы добраться до регулировочных болтов головки без использования неудобных лестниц? Эргономичный дизайн побуждает операторов выполнять тщательные проверки. Труднодоступные компоненты часто пропускают во время утренних проверок.
Инвестиции в системы управления с обратной связью обеспечивают отличную прибыль. Рассмотрим гравиметрические дозаторы. Они автоматически взвешивают и регулируют подачу материала, исключая ручные вычисления. Автоматическое регулирование вакуумного давления обеспечивает идеальную сбалансированность охлаждающих баков. При оценке Линия по производству труб из ППР. Обратите внимание на эти автоматизированные функции. Они уменьшают количество человеческих ошибок, присущих бумажным контрольным спискам.
Вы можете оценить качество машины перед ее покупкой. При запросе цен попросите поставщиков предоставить им руководства по стандартным рабочим процедурам (СОП). Просмотрите их предстартовые контрольные списки. Сложность этого документа является прямым показателем удобства для пользователя. Если руководство требует 50 ручных регулировок клапанов, значит, технике не хватает зрелости. Оптимизированные СОП указывают на превосходную автоматизацию.
Мы рекомендуем запланировать заводские приемочные испытания (FAT) перед подписанием окончательных контрактов. Сосредоточьте этот FAT специально на наблюдении последовательности холодного запуска. Посмотрите, как технические специалисты поставщика выполняют предварительный нагрев и проверки безопасности. Это наблюдение показывает истинное удобство использования оборудования.
Надлежащие предпусковые проверки устраняют разрыв между высококачественным оборудованием и высококачественной продукцией. Пропуск этих шагов гарантирует деградацию оборудования и высокий процент отказов. Потратив время на проверку механического выравнивания, термического воздействия и давления в сети, ваша смена будет успешной.
Хорошо спроектированная линия защищает себя от ошибок оператора. Покупателям следует отдать приоритет экструзионным линиям, оснащенным защитными блокировками, автоматическим термическим вымачиванием и централизованным мониторингом коммунальных услуг. Эти функции превращают сложные утренние процедуры в простые стандартизированные процессы.
Примите меры сегодня, просмотрев текущие процедуры запуска. Проконсультируйтесь с техническими инженерами по продажам, чтобы ознакомиться с новейшими возможностями ПЛК и функциями автоматизации запуска. Модернизация интеллектуального оборудования напрямую повышает ежедневную производительность.
Ответ: Обычно от 1 до 3 часов в зависимости от размера экструдера и температуры окружающей среды. Это «время выдержки» имеет решающее значение для обеспечения полного расплавления остаточного полимера и предотвращения поломки шнека при запуске.
О: В целом да, механические проверки и проверки безопасности идентичны. Однако термические профили и способы обращения с материалами существенно различаются (например, ПВХ очень термочувствителен и требует строгих протоколов очистки для предотвращения разложения, тогда как PPR более термически стабилен).
A: Непостоянная температура в головке головки, вызывающая неравномерность потока и некалиброванное давление воды в вакуумном баке. Эти неисправности инженерных сетей непосредственно приводят к нарушениям овальности или размеров готовой трубы.
А: Да. Для производства в масштабе предприятия ПЛК, предлагающие «запуск одной кнопкой» или синхронизированное управление скоростью экструдера и вытягивающего устройства, радикально снижают уровень квалификации и минимизируют брак при запуске.