Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-10 Kaynak: Alan

Planlanmayan aksama süreleri ve yüksek başlangıçtaki reddetme oranları, plastik boru üretiminde marjın en önemli etkenleridir. Sıkı bir başlatma öncesi protokolü, ekipmanın felaketle sonuçlanabilecek hasarlarını önler. Soğuk çalıştırmadan kaynaklanan vida kopması gibi sorunları durdurur. Uygun kontroller aynı zamanda istikrarlı üretime geçiş sırasında hurdayı da en aza indirir.
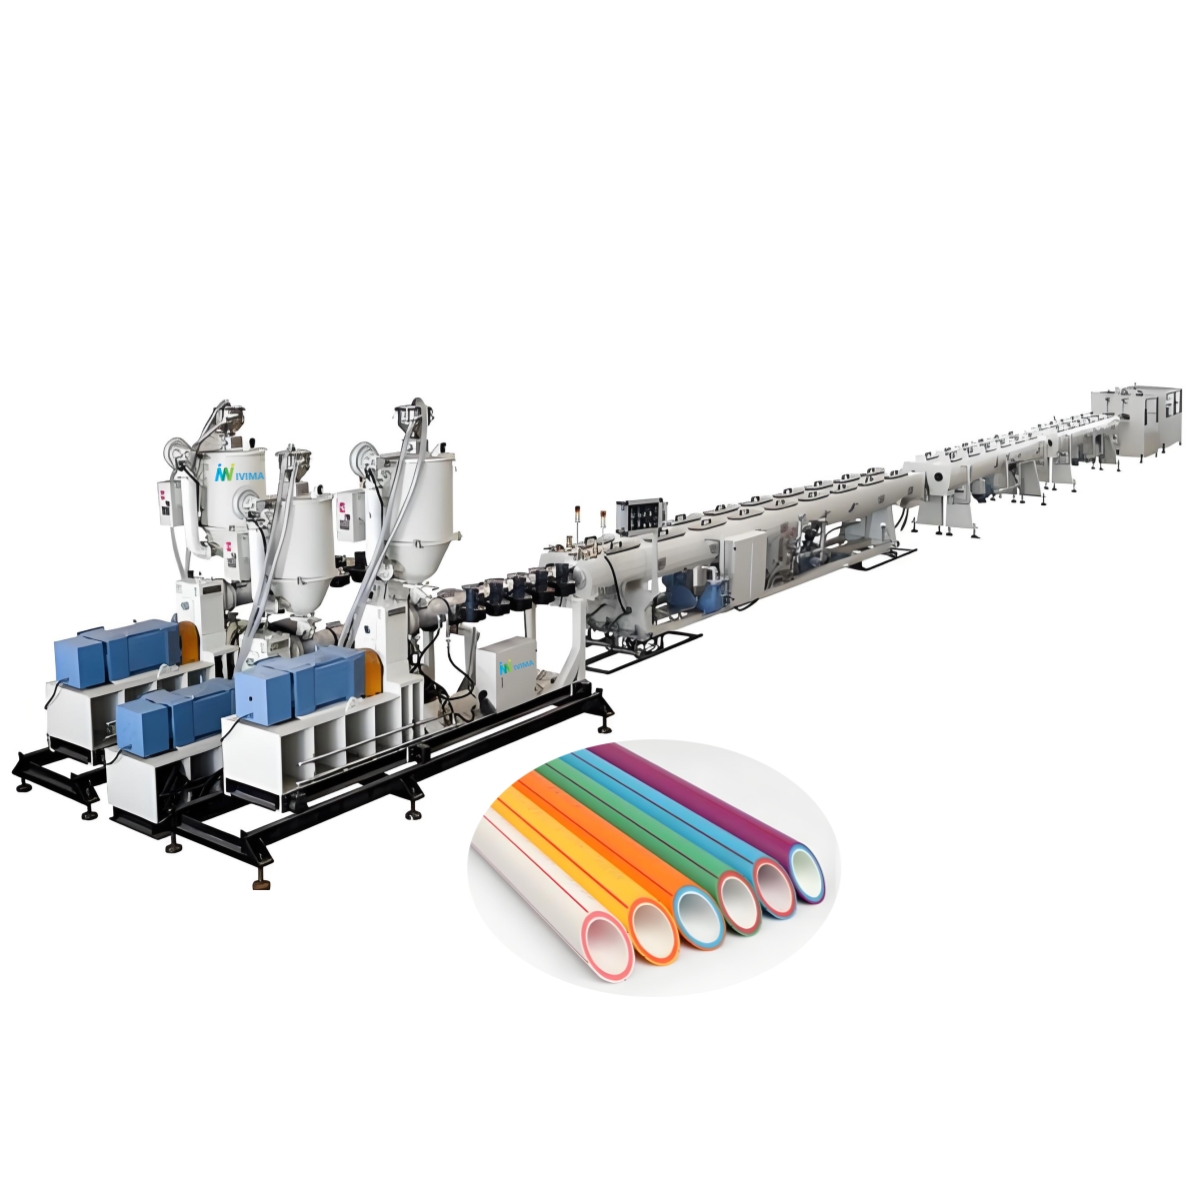
Yeni bir değerlendirmeyi değerlendiren tesis yöneticileri ve satın alma ekipleri için PPR boru ekstrüzyon hattında operasyonel ön koşulların anlaşılması kritik öneme sahiptir. Modern makinelerin, ileri otomasyon yoluyla bu kontrolleri teorik olarak basitleştirmesi gerekiyor. Bununla birlikte, temel mekanik ve termal doğrulamalar, operatör güvenliği ve makinenin uzun ömürlülüğü açısından tartışmaya açık değildir.
Güvenli, yüksek verimli üretim için gereken kritik başlangıç öncesi kontrollerin ana hatlarını çizeceğiz. Bu operasyonel adımları değerlendirmenin, daha akıllı ekipman satın alma kararlarına nasıl katkıda bulunabileceğini öğreneceksiniz. Bu rutinlerin uygulanması donanımınızı korur ve ürün kalitenizi güvence altına alır.
Termal stabilizasyon kritik öneme sahiptir: Ekstruder hasarının en yaygın nedeni, kovan ve kalıp kafası eşit çekirdek sıcaklıklarına ulaşmadan önce vida dönüşünün başlatılmasıdır.
Tesisat hizalaması hurdayı önler: Tutarsız soğutma suyu basıncı veya ham madde beslemesi, borunun ovalliği ve yüzey kusurlarıyla doğrudan ilişkilidir.
Güvenlik doğrulaması günlük bir gerekliliktir: Uyumluluğu sürdürmek ve operatörleri korumak için acil durdurmalar ve termal korumalar malzeme yüklemeden önce test edilmelidir.
Otomasyon, SOP'ları kolaylaştırır: Bir değerlendirirken PPR boru üretim hattını , manuel kontrol listelerine bağımlılığı azaltmak için entegre PLC ön ısıtma zamanlayıcıları ve otomatik arıza tespitine sahip sistemlere öncelik verin.
Başlangıç öncesi kontrollerin atlanması ciddi mali sonuçlar doğurur. Operatörler, plastik reçine tamamen erimeden ekstruder vidasını devreye soktuğunda 'soğuk başlangıç' meydana gelir. Katı reçine, namlunun içinde çimento gibi davranır. Vidayı bu dirence karşı dönmeye zorlamak çoğu zaman vida kanatlarını keser. Ayrıca şanzımanı da parçalayabilir. Hasarlı bir vidanın değiştirilmesi üretimin haftalarca durmasına neden olur. Mekanik arızanın finansal maliyeti, uygun ön ısıtma için harcanan ihmal edilebilir süreden çok daha ağır basmaktadır.
Kalibrasyonunuzu ve soğutma parametrelerinizi doğrulamak veriminizi optimize eder. Hurda boruların çoğu ilk devreye alma aşamasında üretilir. Vakum tanklarında doğru basınç yoksa borular mükemmel yuvarlak yerine oval olarak ortaya çıkar. Operatörler ekstrüzyonu başlatmadan önce bu ayarları çevirdiğinde atık miktarını büyük ölçüde azaltırlar. Malzeme ilk metreden itibaren doğru şekilde akıyor. Verim sayıları hemen iyileşir.
Bu protokoller satın alma aşamasında büyük önem taşıyor. Herhangi bir durumu değerlendiren operatörler plastik boru makinesinin belirli yetenekler gerektirmesi gerekir. Merkezi teşhis kontrol panellerine sahip ekipmanları arayın. Bu arayüzler başlangıç öncesi kontrolleri subjektif olmaktan ziyade ölçülebilir hale getirir. Sistem, soğutma fanının çalışıp çalışmadığını tahmin etmek yerine gerçek zamanlı motor durumlarını görüntüler. Şeffaf tanılamaya yatırım yapmak, insan hatasını günlük başlatma rutininizden çıkarır.
Mekanik kontroller başarılı bir üretim sürecinin temelini oluşturur. Herhangi bir ısı veya malzeme uygulamadan önce hizalamayı ve hareketli parçaları doğrulamanız gerekir. Operatörler katı bir mekanik sırayı takip etmelidir.
Kalıbın ve pimin eşmerkezliliğini kontrol etmelisiniz. Kalıp kafası erimiş plastiği içi boş bir tüp halinde şekillendirir. İç pim merkezin dışına oturursa, ortaya çıkan borunun duvar kalınlığı eşit olmayacaktır. Bir taraf basınç testlerini geçemeyecek kadar inceliyor. Operatörler bu hizalamayı ayarlamak için kalıp kafasındaki özel cıvataları kullanır. Eş merkezliliğin doğrulanması, üretimin ilk metresinden itibaren eşit duvar kalınlığı sağlar.
Dişli kutusu büyük torku ekstruder vidasına aktarır. Durumunu her gün kontrol etmelisiniz. Yağ seviyelerini harici gözetleme camından kontrol edin. Yağ, üreticinin belirttiği aralıkta olmalıdır. Ana motor yüksüz olarak çalıştırıldığında anormal rölanti seslerini yakından dinleyin. Sürtünme sesleri rulmanın aşınmasına işaret eder. Ayrıca ana motor soğutma fanlarının engellenmediğinden emin olun. Toz birikmesi hava akışını sınırlar ve aşırı ısınma alarmlarını tetikler.
Ekstrüzyon, hat boyunca senkronize ekipman gerektirir. Aşağıdaki bileşenleri kontrol edin:
Çekme rayları: Lastik tırtılların uygun şekilde gerildiğinden emin olun. Gevşek parçalar boruya doğru kayar ve eşit olmayan çekişe neden olur.
Kesme ünitesi: Testerenin hedef boru uzunluğunuza göre kalibre edildiğini doğrulayın. Bıçak muhafazasında kalan plastik talaşlarını temizleyin.
Vakum kalibrasyon tankı: Boyutlandırma manşonunu çizik veya kir açısından inceleyin. Buradaki hasar doğrudan boru yüzeyine aktarılır.
Tedarik ekipleri eski makineler ile modern çözümler arasındaki farka dikkat etmelidir. Daha eski makineler, ağır anahtarlar kullanılarak manuel takım ayarlamaları gerektirir. Modern sistemler hızlı, aletsiz hizalama mekanizmalarına sahiptir. Hidrolik kelepçeler veya motorlu merkezleme cihazları kullanırlar. Modern mekaniklere öncelik vermek günlük operasyonları hızlandırır ve yeni operatörler için beceri engelini azaltır.
Plastiklerin doğru şekilde akması için hassas termal profiller gerekir. PPR malzemesi sıcaklık dalgalanmalarına karşı hassastır. Disiplinli bir termal doğrulama süreci, malzemenin bozulmasını ve mekanik kırılmayı önler.
Ekstrüzyon haznesi birden fazla ısıtma bölgesi içerir. Her bölgenin ayarlanan parametrelere ulaştığını onaylamanız gerekir. Besleme bölgesi erken erimeyi önlemek için daha düşük bir sıcaklığa ihtiyaç duyar. Karıştırma bölgeleri ve kalıp kafası daha yüksek ısı gerektirir. Operatörler kontrol panelinden namlu, elek değiştirici ve kalıp kafası sıcaklıklarını doğrulamalıdır.
Ekranda hedef sıcaklığa ulaşmak yeterli değildir. Makineyi belirli bir süre bu sıcaklıkta tutmalısınız. Biz buna ıslatma süresi diyoruz. Çoğu zaman bir ila iki saat sürer. Metal variller kalındır. Çekirdeğin içindeki artık plastiğin erimesi dış çelik kabuğun erimesinden çok daha uzun sürer. Islatma, polimerin her gramının tekdüze bir sıvı haline gelmesini sağlar.
Kontrol panelleri, hazneye gömülü fiziksel termokupllara dayanır. PLC sıcaklık okumalarını fiziksel termokupl bütünlüğüyle çapraz referanslamanız gerekir. Hasarlı kablolar bilgisayara yanlış düşük değerler gönderir. Sistem daha sonra fazla ısıyı namluya pompalar. Lokalize aşırı ısınma, PPR malzemesini ciddi şekilde bozar, kırılgan hale getirir ve rengini değiştirir. Doğru termal profilleri korumak için sensörlerinizi düzenli olarak test edin.
Akıllı satın alma yatırımınızı korur. Otomatik korumalar sunan HMI/PLC sistemlerini seçin. Güvenilir PLC'ler, programlanan ıslatma süresi tamamlanana kadar ana motoru otomatik olarak kilitler. Bu özellik, operatörün soğuk çalıştırmayı zorlamasını fiziksel olarak önler.
Tablo 1: Manuel ve Otomatik Ön Isıtma Kontrolleri
Özellik |
Eski Kontrol Sistemleri |
Modern PLC Otomasyonu |
|---|---|---|
Motor Kilitleme |
Operatörün kararına dayanır |
Islatma bitene kadar donanım devre dışı bırakıldı |
Sıcaklık Alarmları |
Temel yüksek/düşük sesli uyarı |
Bölge arızasını ekranda tam olarak belirler |
Ön Isıtma Planlaması |
Vardiyanın erken gelmesini gerektirir |
Vardiya başlamadan önce ısıtmayı otomatik olarak başlatır |
Teşhis Günlükleri |
Hiçbiri |
Tüm termal sapmaları kaydeder |
Ham girdilerin kusurlu olması durumunda mükemmel şekilde kalibre edilmiş makineler bile başarısız olur. Ana sürücüyü başlatmadan önce reçine kalitenizi ve tesis yardımcı programlarınızı doğrulamanız gerekir.
Haznenin kirlenmemiş PPR reçinesi ile yüklendiğinden emin olun. Kirlenme son boruda zayıf noktalara neden olur. PPR genellikle yüksek derecede higroskopik değildir. Ancak yerel saklama koşullarınıza bağlı olarak genellikle kurutma önerilir. Yüksek nem, peletlere nem katar. Bu nem, namlunun içinde buhara dönüşür ve bitmiş borunuzda yüzey kabarcıklarının oluşmasına neden olur. Hazne kurutucusunu ekstrüzyondan 30 dakika önce etkinleştirin.
Soğutma, borunuzun son boyutlarını belirler. Soğutma ünitesini iyice kontrol edin. Doğru akış hızlarını ve basınç seviyelerini doğrulayın. Vakum kalibrasyon tankı, borunun şeklini anında dondurmak için soğuk suya dayanır. Giriş sıcaklıklarının tarif parametrelerinizle eşleştiğini doğrulayın. Sıcak su boruyu hızlı bir şekilde soğutmaz, ovalliğe ve duvarın çökmesine yol açar.
Pnömatik sistemler çeşitli aşağı yönlü eylemleri yönlendirir. Çekme rayları boruyu kavramak için hava silindirlerini kullanır. Kesme ünitesi testere bıçağını harekete geçirmek için havayı kullanır. Tüm hat boyunca sabit bir pnömatik basınca sahip olduğunuzu doğrulayın. Hava basıncındaki düşüşler tırtılların tutunma güçlerini kaybetmelerine neden olur. Boru daha sonra soğutma tankında durur ve büyük bir sıkışma yaratır.
Bazı tesislerde birden fazla türde plastik kullanılıyor. Sık sık geçiş yapıyorsanız HDPE boru ekstrüzyon hattı veya PVC boru ekstrüzyon hattında sıkı temizlik protokollerine uymalısınız. Özel hatlar PPR için standarttır. Ancak ekipmanı paylaşıyorsanız PVC'nin hızla bozunacağını ve aşındırıcı gazlar çıkaracağını unutmayın. Reçineleri değiştirmeden önce hazneyi özel temizleme bileşimleriyle tamamen temizlemelisiniz.
Güvenlik kontrolleri iş gücünüzü ve tesisinizi korur. Endüstriyel güvenlik standartlarına uygunluğu sürdürmek için bu doğrulamaları günlük olarak gerçekleştirmelisiniz.
Hiçbir zaman güvenlik devrelerinizin aktif olduğunu varsaymayın. Acil stop butonlarını hattın tamamı boyunca fiziksel olarak test etmelisiniz. Ekstruder, vakum tankı, çekme ve kesici üzerindeki acil durdurmalara basın. Tüm hareketli parçaların derhal durduğunu doğrulayın. Bir sonraki adıma geçmeden önce düğmeleri sıfırlayın.
Fiziksel engeller ciddi yaralanmaları önler. Namlu üzerindeki tüm termal battaniyelerin sıkı bir şekilde sabitlendiğinden emin olun. 220°C çeliğin neden olduğu kötü yanıkları önlerler. Fiziksel korumaların dönen bileşenleri kapsadığını doğrulayın. Kesici bıçak tamamen kapalı kalmalıdır. Modern korumalar manyetik kilitlere sahiptir. Birisi kesici kapağını açarsa bıçağın dönmesi durur.
Ekstrüzyon hatları yüksek voltajı endüstriyel su sistemleriyle birleştirir. Bu kombinasyon sıkı bir elektrik güvenliği gerektirir. Kontrol kabinlerinizde rutin doğrulamalar yapın. Toz ve su girişine karşı kapalı kaldıklarından emin olun. Dolap kapılarını kilitli tutun. İyi yalıtımlar yıkıcı kısa devreleri önler ve hassas PLC kartlarını korur.
Güvenilir üreticiler, güvenli bir şekilde arızalanan makineler tasarlar. Bu mühendislik felsefesi, bir güvenlik kilidinin kırılması durumunda makinenin başlatma işlemine izin vermeyeceği anlamına gelir. Varsayılan olarak zararsız bir duruma geçer. Arıza korumalı tasarımlara öncelik vermek, sağlam işyeri güvenliğine olan bağlılığı gösterir. Çalıştırma öncesi rutininiz sırasında daima makinenizin emniyet rölesinin işlevselliğini kontrol edin.
Sabah rutininizin karmaşıklığı büyük ölçüde ilk ekipman alımınıza bağlıdır. Akıllı mühendislik manuel emeği azaltır.
Makinenizin fiziksel tasarımı kat operatörlerinin günlük rutinini etkiler. Şanzıman yağı manzaralarının okunması kolay mı? Operatörler pafta kafası ayar cıvatalarına garip merdivenler olmadan ulaşabilir mi? Ergonomik tasarımlar operatörleri kapsamlı kontroller yapmaya teşvik eder. Ulaşılması zor bileşenler genellikle sabah denetimleri sırasında atlanır.
Kapalı devre kontrol sistemlerine yatırım yapmak mükemmel getiriler sağlar. Gravimetrik dozaj birimlerini düşünün. Malzeme beslemesini otomatik olarak tartıp ayarlayarak manuel hesaplamaları ortadan kaldırırlar. Otomatik vakum basıncı düzenlemesi soğutma tanklarını mükemmel dengede tutar. Bir değerlendirirken PPR boru üretim hattında bu otomatik özellikleri arayın. Kağıt kontrol listelerinin doğasında olan insan hatasını azaltırlar.
Bir makinenin kalitesini satın almadan önce ölçebilirsiniz. Fiyat teklifi isterken satıcılardan Standart İşletim Prosedürü (SOP) kılavuzlarını isteyin. Başlangıç öncesi kontrol listelerini gözden geçirin. Bu belgenin karmaşıklığı kullanıcı dostu olduğunun doğrudan bir göstergesidir. Eğer kılavuz 50 manuel valf ayarı gerektiriyorsa, mühendislik olgunluktan yoksundur. Kolaylaştırılmış SOP'lar üstün otomasyona işaret eder.
Nihai sözleşmeleri imzalamadan önce bir fabrika kabul testi (FAT) planlamanızı öneririz. Bu FAT'ı özellikle soğuk başlatma sırasını gözlemlemeye odaklayın. Satıcının teknisyenlerinin ön ısıtma ve güvenlik kontrollerinden geçmesini izleyin. Bu gözlem, makinenin gerçek kullanılabilirliğini ortaya koymaktadır.
Uygun başlangıç öncesi kontroller, yüksek kaliteli makineler ile yüksek kaliteli çıktı arasındaki boşluğu doldurur. Bu adımların atlanması, donanımın bozulmasını ve yüksek ret oranlarını garanti eder. Mekanik hizalamaları, termal ıslatmayı ve şebeke basınçlarını doğrulamak için zaman ayırmak, vitesinizi başarıya doğru yükseltir.
İyi tasarlanmış bir hat kendisini operatör hatalarına karşı korur. Alıcılar, güvenlik kilitlemelerini, otomatik termal ıslatmayı ve merkezi hizmet izlemeyi entegre eden ekstrüzyon hatlarına öncelik vermelidir. Bu özellikler, karmaşık sabah rutinlerini basit, standartlaştırılmış süreçlere dönüştürür.
Mevcut başlangıç prosedürlerinizi gözden geçirerek bugün harekete geçin. En son PLC özelliklerini ve başlangıç otomasyon özelliklerini incelemek için teknik satış mühendislerine danışın. Ekipman zekanızı yükseltmek, günlük üretim veriminizi doğrudan artırır.
C: Ekstruder boyutuna ve ortam sıcaklığına bağlı olarak genellikle 1 ila 3 saat. Bu 'ıslatma süresi', kalan polimerin tamamen erimesini sağlamak ve başlatma sırasında vidanın kırılmasını önlemek için kritik öneme sahiptir.
C: Genel olarak evet, mekanik ve güvenlik kontrolleri aynıdır. Bununla birlikte, termal profiller ve malzeme kullanımı önemli ölçüde farklılık gösterir (örneğin, PVC ısıya oldukça duyarlıdır ve bozulmayı önlemek için katı temizleme protokolleri gerektirirken, PPR termal olarak daha stabildir).
C: Kalıp kafasındaki tutarsız sıcaklıklar, eşit olmayan akışa ve kalibre edilmemiş vakum tankı su basıncına neden oluyor. Bu tesisat arızaları doğrudan bitmiş boruda ovallik veya boyutsal arızalara neden olur.
C: Evet. Kurumsal ölçekte üretim için, 'tek tuşla başlatma' sunan PLC'ler veya ekstruder ile taşıma arasında senkronize hız kontrolleri, beceri engelini büyük ölçüde azaltır ve başlangıç hurdasını en aza indirir.