Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-07 Kaynak: Alan


Yüklenicinin döşenen borunun boyutsal oranını yanlış hesaplaması nedeniyle yoğun bir kavşağın altında bir belediye su şebekesinin patladığını hayal edin. Sağlam bir boru sistemi tasarlarken veya modern bir sistem kurarken plastik boru makine hattında, yüksek yoğunluklu polietilen duvar kalınlığının anlaşılması kesinlikle tartışılamaz. Mühendisler, HDPE borularını dünya çapında olağanüstü dayanıklılıkları, esneklikleri ve kimyasal dirençleri nedeniyle takdir etmektedir. Bu doğal özellikleri, onları su temini, yüksek basınçlı gaz dağıtımı ve ağır endüstriyel drenaj için birincil malzeme seçimi haline getiriyor.
Bununla birlikte, bir boru yalnızca dış çapı ile duvar profili arasındaki matematiksel korelasyonun tam olması durumunda iç sıvı basıncına ve dış çevresel yüklere dayanabilir. Bu kritik ölçüm, genellikle SDR olarak kısaltılan Standart Boyut Oranı ile tanımlanır. Temel boyut tablolarını sistematik olarak parçalara ayıracağız ve SDR'nin hesaplanmasının ardındaki mühendislik ilkelerini açıklayacağız. Ayrıca sektöre özel gereksinimleri araştıracağız ve kusursuz polimer borular üretmek için gereken hassas üretim makinelerini inceleyeceğiz.
Temel Çıkarımlar
SDR Temel Metriktir: Standart Boyut Oranı, borunun dış çapının minimum duvar kalınlığına olan geometrik oranını temsil eder. Daha düşük bir SDR değeri, daha kalın bir duvarı ve daha yüksek bir basınç değerini gösterir.
Doğru Grafikler Önemlidir: Standartlaştırılmış boyut çizelgeleri, mühendislik projelerinin hem metrik hem de emperyal ölçümler için küresel ISO 4427 ve ASTM F714 standartlarına uygun olmasını sağlar.
Uygulama Kalınlığı Belirler: Belirli operasyonel ortamlar farklı profiller gerektirir. Yüksek basınçlı gaz hatları genellikle SDR 9 veya SDR 11 gerektirirken yerçekimi beslemeli kanalizasyon sistemleri güvenli bir şekilde SDR 26 veya SDR 32'yi kullanır.
Üretim Hassasiyeti Önemlidir: Tutarlı boyut doğruluğuna sahip kanallar üretmek, polimer sarkmasını önlemek için gelişmiş ekstrüzyon makineleri, hassas vakum kalibrasyonu ve çok aşamalı soğutma sistemleri gerektirir.
Herhangi bir basınçlı boru sisteminin temel işlevi, sıvıları yırtılmadan güvenli bir şekilde muhafaza etmek ve taşımaktır. Akışkanlar dinamiğinde boru duvarının kalınlığı, 20°C'de bar cinsinden izin verilen maksimum çalışma basıncı olarak tanımlanan nominal basınç değerini (PN) doğrudan belirler. Su veya gaz bir boru hattından pompalandığında, iç duvarlara doğru dışarıya doğru radyal gerilim uygular. Mühendisler buna çember gerilimi diyor. Daha kalın bir duvar, bu kuvveti dağıtmak ve absorbe etmek için daha fazla kesit malzemesi sağlar. Duvar çalışma basıncı için çok ince olduğunda, malzeme çevresel gerilim altında akmaya başlar. Boru balonları. Sonunda patlıyor. Saha mühendisleri, hassas kalınlık standartlarına bağlı kalarak altyapının, amaçlanan 50 ila 100 yıllık kullanım ömrü boyunca yapısal bütünlüğünü korumasını sağlar.
İç sıvı basıncının ötesinde, polietilen borular önemli dış mekanik kuvvetlere dayanmalıdır. Bu özellikle yerin derinliklerine gömüldüklerinde geçerlidir. Duvar, dış yük taşıma basınçlarına karşı yapısal bir kalkan görevi görür. Bunlar arasında dolgu toprağının ölü ağırlığı, yukarıdaki karayollarından gelen dinamik trafik yükleri ve değişken yeraltı suyu tabloları yer alır. Yeterli bir profil aynı zamanda boru hattını yoğun dış yüklerin neden olduğu çevresel stres çatlamalarından da korur. Keskin kayalar veya düzgün olmayan hendek yatakları dış cepheye baskı yaparak ciddi nokta hasarlarına neden olabilir. Sonuç olarak, kazısız kurulumlarda sağlam bir duvar zorunludur. Boruyu kayalık bir yeraltı sondaj deliğinden sürüklemek için gereken muazzam çekme kuvvetlerine dayanmalıdır.
Malzeme eklemek mukavemeti artırır, ancak sıvı akış kapasitesiyle ilgili gerekli mühendislik değiş tokuşunu da beraberinde getirir. OD olarak bilinen nominal dış çap, belirli bir boru boyutu için sabit kalır. Bu nedenle, duvar kalınlığının arttırılması doğal olarak iç çapı veya iç çapı azaltır. Daha küçük bir iç boşluk, kesitsel akış alanını kısıtlar. Bu, hacimsel akış hızını biraz azaltır ve sıvı sürtünmesini artırır. Planlamacıların en uygun dengeyi dikkatle hesaplaması gerekir. Sistem pompalarının aşırı çalışmasını önlemek için yeterli akış kapasitesini korurken gerekli basınç değerine ulaşmaları gerekir.
Standart Boyut Oranı, basınçlı boruların derecelendirilmesi için uluslararası kabul görmüş bir yöntemdir. Fiziksel boyutlar ile basınç taşıma kapasitesi arasındaki ilişkiyi açıklar. Formül basittir. SDR, Nominal Dış Çapın Minimum Duvar Kalınlığına bölünmesine eşittir.
Pratik anlamda, dış çapı 110 mm ve SDR derecesi 11 olan bir boru ile sahada çalıştığınızı hayal edin. Formülü yeniden düzenleyerek gerekli minimum kalınlığı kolayca hesaplayabilirsiniz. 110 mm'nin 11'e bölünmesi minimum 10,0 mm duvarla sonuçlanır. Bu orantılı ilişki, aynı SDR'ye sahip 32 mm'lik bir boru ile 630 mm'lik bir borunun tam olarak aynı iç su basıncını karşılayabilmesini garanti eder.
Yükleniciler şantiyelerde sıklıkla SDR ve Boyut Oranını birbirinin yerine kullanır, ancak belirgin bir teknik fark vardır. SDR, Uluslararası Standardizasyon Örgütü ve Amerikan Test ve Malzeme Derneği tarafından benimsenen spesifik, standartlaştırılmış tercihli numaralar serisini ifade eder. Tercih edilen bu oranlar 9, 11, 13,6, 17, 21 ve 26'yı içerir. Boyut Oranı ise, sonuç olarak elde edilen sayı standartlaştırılmış tercih edilen seriye girmese bile herhangi bir dış çapın duvar kalınlığına göre hesaplanan oranıdır.
Boyut oranı doğrudan Nominal Basınç değerini belirler. Bu, 20 santigrat derecede bar cinsinden izin verilen maksimum çalışma basıncını temsil eder. Bununla birlikte, bu derecelendirme aynı zamanda büyük ölçüde kullanılan ham polimerin spesifik derecesine de bağlıdır. Modern PE100 malzemeleri için ilişki oldukça standartlaştırılmıştır. SDR 9, 20 bar veya 290 psi olan PN 20 ile eşleşir. SDR 11, PN 16 ile aynı hizada olup 16 bar veya 232 psi'ye eşittir. Oran ölçeği yukarı doğru hareket ettirildiğinde SDR 17, PN 10'a karşılık gelir ve SDR 26, PN 6'ya düşer.
Doğru mühendislik tasarımını ve üretim kalibrasyonunu kolaylaştırmak için dünya çapında standart boyut tabloları kullanılmaktadır. Aşağıda hem metrik hem de emperyal ölçümler için referans çerçeveleri bulunmaktadır.
Bu tablo, PE100 malzemeleri için ISO 4427 spesifikasyonlarına göre ortak metrik dış çaplar için minimum kalınlığı milimetre cinsinden özetlemektedir.
Dış Çap (mm) |
SDR 26 - PN6 |
SDR 21 - PN8 |
SDR 17 - PN10 |
SDR 13.6 - PN12.5 |
SDR11 - PN16 |
SDR 9 - PN20 |
|---|---|---|---|---|---|---|
32 |
- |
- |
2.0 |
2.4 |
3.0 |
3.6 |
63 |
2.5 |
3.0 |
3.8 |
4.7 |
5.8 |
7.1 |
110 |
4.2 |
5.3 |
6.6 |
8.1 |
10.0 |
12.3 |
160 |
6.2 |
7.7 |
9.5 |
11.8 |
14.6 |
17.9 |
250 |
9.6 |
11.9 |
14.8 |
18.4 |
22.7 |
27.9 |
400 |
15.3 |
19.1 |
23.7 |
29.4 |
36.3 |
44.7 |
Kuzey Amerika'da boru hatları sıklıkla ASTM F714 kapsamında Demir Boru Boyutu veya Sfero Demir Boru Boyutu standartlarına göre boyutlandırılır. Aşağıdaki tablo, standart IPS boyutları için inç cinsinden minimum duvar boyutunu temsil eder.
Nominal IPS Boyutu |
İnç cinsinden Dış Çap |
SDR 17 - Tiner |
SDR 11 - Standart |
SDR 9 - Daha kalın |
|---|---|---|---|---|
2' |
2.375 |
0.140 |
0.216 |
0.264 |
4' |
4.500 |
0.265 |
0.409 |
0.500 |
6' |
6.625 |
0.390 |
0.602 |
0.736 |
8' |
8.625 |
0.507 |
0.784 |
0.958 |
12' |
12.750 |
0.750 |
1.159 |
1.417 |
Doğru oranı seçmenin temel adımı, sistemin maksimum sürdürülebilir iç basıncını oluşturmaktır. Sadece standart çalışma basıncına bakmayın. Potansiyel dalgalanmaları, su darbesi etkilerini ve geçici ani artışları hesaba katmalısınız. Planlamacılar İzin Verilen Maksimum Çalışma Basıncını hesaplar ve bu tepe değerinin çok üzerinde bir güvenlik faktörü sunan bir derecelendirme seçerler.
Hammadde kalitesi yapısal gereksinimleri önemli ölçüde etkiler. PE100, eski PE80 standardına göre daha yüksek yoğunluklu, daha kristalli bir polimerdir. PE80'in 8,0 MPa'sına kıyasla 10,0 MPa'lık daha yüksek bir Minimum Gerekli Mukavemete sahiptir. PE100 doğası gereği daha güçlü olduğundan proje yöneticileri daha ince bir profil kullanarak tam olarak aynı basınç değerine ulaşabilirler. PE100'ün kullanılması malzeme hacmini azaltır, tedarik maliyetlerini düşürür ve iç akış kapasitesini artırır.
Mühendisler, standart değerleri 20 santigrat derecelik temel sıvı sıcaklığına göre hesaplar. Kanal yüksek sıcaklıktaki sıvıları taşıyacaksa plastik hafifçe yumuşar. Bu da basınç taşıma kapasitesini azaltır. Bu senaryolarda, genellikle telafi etmek için daha düşük bir SDR'ye geçiş yapılmasını gerektiren sıcaklık azaltıcı faktörleri uygulamanız gerekir. Ayrıca kurulum yöntemini de göz önünde bulundurun. Bir sondaj kulesi, Yatay Yönlü Sondaj sırasında kayalık yeraltı toprağından 500 metrelik sürekli bir HDPE segmentini çektiğinde, boru ciddi aşındırıcı ve çekme kuvvetlerine maruz kalır. Geri çekme sırasında borunun uzamasını veya kopmasını önlemek için daha kalın duvarlar zorunludur.
Belediye içme suyu şebekeleri, geniş mesafelerde steril, sızıntısız bir ortam sağlayan malzemeler gerektirir. Bu kritik uygulamalar için SDR 11 ve SDR 17 endüstri standartlarıdır. Mühendisler genellikle yüksek pompa basınçlarına dayanıklı ana dağıtım hatları için SDR 11'i kullanır. SDR 17 genellikle ikincil konut şube hatları için yeterlidir.
Basınçlı su şebekelerinin aksine, sıhhi kanalizasyon ve yağmur drenaj sistemleri genellikle yerçekimi akışıyla çalışır. İç basınç ihmal edilebilir düzeydedir. Yerçekimi kanalizasyon hatlarında sıklıkla, önemli ölçüde daha ince profillere sahip olan SDR 26 veya SDR 32 kullanılır. Bu borular yerin derinliklerine gömüldüğü için mühendislik odağı tamamen iç basınç direncinden dış halka sertliğine kayıyor. Bu, ağır toprak sıkışması altında dairesel şeklin korunmasını sağlar.
Madencilik ve tarama sektörleri boru sistemlerini aşırı mekanik zorbalığa maruz bırakıyor. Kaya, kum ve aşındırıcı atık sudan oluşan yüksek derecede aşındırıcı çamurların taşınması, standart malzemeleri hızla aşındırır. Hızlı iç aşınmayla mücadele etmek için bu işlemler özel, ultra kalın boyutları zorunlu kılar. Sıklıkla SDR 9 ve hatta SDR 7.4'ü kullanıyorlar. Masif duvar, bakım ömrünü katlanarak uzatan, fedakar bir aşınma katmanı sağlar.
Küresel altyapı sektörü şu anda polietilen malzemelerin nasıl belirlendiği ve üretildiği konusunda önemli bir değişime tanık oluyor. Önemli trendlerden biri, Çatlamaya Karşı Direnç anlamına gelen PE100-RC'nin hızla benimsenmesidir. Bu gelişmiş polimer bileşiği, yavaş çatlak büyümesine karşı katlanarak artan direnç sunar. Yüklenicilerin kayalık arazilerde bile geleneksel kum yatağı olmadan boru döşemesine olanak tanır. Bu maddi evrime ayak uydurmak için üreticiler aktif olarak ürünlerini geliştiriyorlar. HDPE boru üretim ekipmanı . Bu yeni nesil reçinelerin benzersiz erime akış özelliklerine uyum sağlamak için
Aşırı hava olayları ve gelişmiş yağmur suyu yönetimi ihtiyacı nedeniyle, 1200 mm'yi aşan geniş çaplı HDPE borulara yönelik artan bir talep var. Bu devasa kanalları sıkı SDR toleranslarını korurken üretmek, gelişmiş termal düzenlemeyle donatılmış, yüksek düzeyde otomatikleştirilmiş ekstrüzyon hatları gerektirir. Bu, insan hatasını en aza indirir ve tüm üretim alanında çıktı verimliliğini en üst düzeye çıkarır.
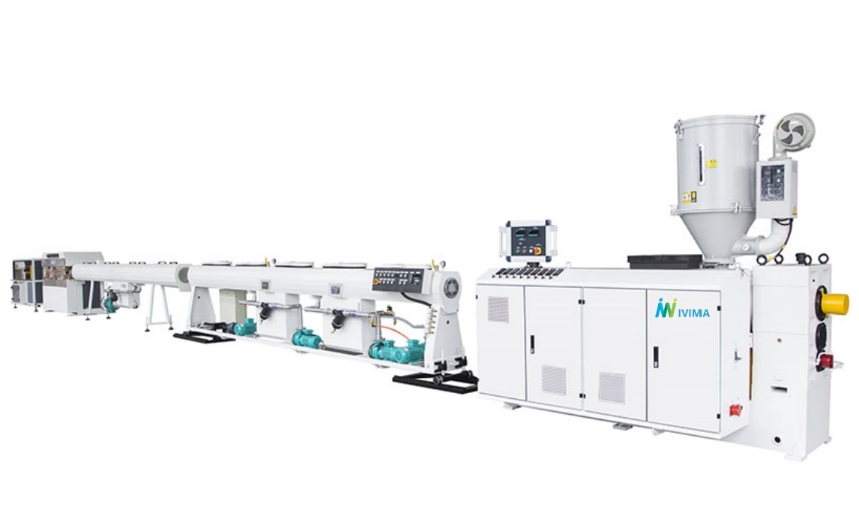
Üretim sırasında kesin boyut toleranslarına ulaşmak ve bunu sürdürmek, ekstrüderde başlayan karmaşık bir termodinamik süreçtir. Ham polietilen topakları eritilir ve başlangıç şeklini oluşturmak üzere halka şeklindeki bir kalıptan itilir. Eriyik sıcaklığı, polimer homojenliği veya vida devrindeki herhangi bir dalgalanma profilde anında değişikliklere neden olacaktır. Yatırım yapmak gelişmiş ekstrüzyon makineleri kritik öneme sahiptir. Modern yüksek verimli tek vidalı ekstrüderler genellikle 38:1 L/D oranına sahiptir. Bu uzatılmış namlu uzunluğu tutarlı eriyik basıncı ve eşit malzeme dağılımı sağlar. Siemens PLC kontrol sistemleriyle birlikte operatörler, yüksek üretim hızlarında tam standart uyumluluğu koruyabilirler.
Erimiş polimer ekstrüzyon kalıbından çıktıktan sonra vakum kalibrasyon tankına girer. Bu aşama nihai dış çapın tanımlanması için hayati öneme sahiptir. Kalibrasyon manşonu, yumuşak, yarı erimiş tüpü bir boyutlandırma halkasına doğru dışarı doğru çekmek için bir vakum ortamı kullanırken, soğutulmuş su dış cildi anında dondurur. Vakum basıncı tutarsızsa dış çap dalgalanacaktır. Bu, çevre boyunca tekdüze bir profil elde etmeyi imkansız hale getirir.
Polietilen mükemmel bir yalıtkandır. Isının kalın bir duvarın iç çekirdeğinden soğutulmuş dış yüzeye aktarılması önemli miktarda zaman alır. Bu aşamada yerçekimi erimiş polimere etki eder. Uygun müdahale olmazsa, ağır, yarı sıvı plastik yavaş yavaş damlayacak veya dibe doğru sarkacaktır. Bu, borunun tolerans dışı kalmasına neden olur, bu da alt kısmının çok kalın, üst kısmının ise tehlikeli derecede ince olması anlamına gelir. Üst düzey ekstrüzyon hatları, tüm matrisi hızlı ve eşit bir şekilde katılaştırmak için yoğun, çok aşamalı sprey soğutma tanklarını kullanır.
Her sayacın ISO ve ASTM spesifikasyonlarını karşıladığını garanti etmek için modern üretim tesisleri hat içi ultrasonik tarayıcıları entegre etmektedir. Vakum kalibrasyonunun veya soğutma tanklarının hemen sonrasına yerleştirilen bu tahribatsız sensörler 360 derece dönebilmektedir. Boyutları sürekli olarak gerçek zamanlı olarak ölçerler. Bu otomatik izleme, hedef parametrelerden herhangi bir sapma tespit edilmesi durumunda operatörü anında uyarır.
Boyutsal stabilite büyük ölçüde prosese giren ham maddenin tam hacminin kontrol edilmesine bağlıdır. Gelişmiş gravimetrik dozaj sistemleri, ham peletleri ve katkı maddelerini ekstruder haznesine beslenirken tartar. Kontrolör, metre başına malzeme ağırlığını hat çekme hızıyla senkronize ederek insan hatasını ortadan kaldırır. Bu, doğru miktarda plastiğin kullanılmasını garanti ederek malzeme israfını önler ve yapısal tutarlılığı sağlar.
Hat içi izleme her zaman sıkı üretim sonrası laboratuvar testleriyle desteklenir. Teknisyenler ekstrüde edilmiş partilerden numuneler keser ve bunları sıkı uyumluluk testlerine tabi tutar. Hidrostatik basınç testi sırasında numune suyla doldurulur, maksimum eşiğine kadar basınçlandırılır ve yüksek sıcaklıklarda tutulur. Bu, borunun aşırı stres koşulları altında tam olarak tasarlandığı gibi performans gösterdiğini doğrular.
HDPE boru et kalınlığının doğru ayarlanması, büyük altyapı projelerinin güvenliği ve uzun ömürlülüğü açısından kesinlikle kritik öneme sahiptir. İster yüksek basınçlı bir belediye su şebekesi tasarlamak için SDR şemasına danışan bir mühendis olun, ister PE100 boruları üretmek için bir ekstrüzyon hattını kalibre eden bir tesis yöneticisi olun, hassasiyet her şeydir. Uygun kalınlık, yıkıcı arızaları önler, yeterli akış hızlarını sağlar ve zorlu çevresel yüklere dayanır. Üreticiler için bu kesinliğe ulaşmak, büyük ölçüde üst düzey ekstrüzyon teknolojisinin kullanılmasına ve sıkı kalite kontrol önlemlerinin uygulanmasına bağlıdır. Üretim yeteneklerinizi yükseltmek istiyorsanız, IVIMA Plas'ın hassas mühendislik ürünü ekstrüzyon hattı, küresel pazara hatasız, standartlara uygun borular sunmanızı sağlayacaktır.
SDR 11, borunun dış çapının minimum et kalınlığının tam olarak 11 katı olduğunu belirtir. Dünya çapında en yaygın standart boyut oranlarından biridir. Modern PE100 malzemeleri için SDR 11 borusu, yaklaşık 232 psi olan PN16 nominal basınç değerini sağlar. Bu, onu yüksek basınçlı içme suyu dağıtımı ve endüstriyel gaz hatları için son derece uygun hale getirir.
İç çap basit bir matematik formülü kullanılarak belirlenebilir: ID, Dış Çap eksi Duvar Kalınlığının iki katıdır. Üretim toleransları genellikle belirtilen mutlak minimum değerden biraz daha kalın bir profile izin verdiğinden, gerçek ID, teorik hesaplamadan biraz daha küçük olabilir.
Daha düşük bir SDR numarası, matematiksel olarak boru duvarının dış çapına göre daha kalın olduğunu gösterir. Duvar daha fazla yapısal malzeme içerdiğinden, daha düşük bir SDR, doğrudan daha yüksek bir iç basınç derecesine ve harici mekanik yüklere karşı daha fazla dirence yol açar.
Üretim sırasında eşit olmayan duvar kalınlığına genellikle mekanik kalıbın yanlış hizalanması, eşit olmayan termal soğutma veya ekstrüderden tutarsız ham madde çıkışı neden olur. Düzensiz soğutma özellikle polimerin sarkmasına neden olur. Plastik boru makinesinin vakum kalibrasyonunun ve çok kademeli soğutma bölümlerinin yükseltilmesi genellikle bu eşmerkezlilik sorunlarını çözer.
Fiziksel olarak yapabilseniz de, oldukça verimsizdir. PE100, PE80'den daha yüksek minimum gerekli güce sahip, yapısal olarak üstün bir polimerdir. Bu nedenle, tam olarak aynı çalışma basıncı değerine ulaşmak için PE100 daha ince bir duvar gerektirir. PE100'ün kullanılması daha yüksek SDR'lere olanak tanır, bu da hammadde maliyetlerini azaltır ve iç akış kapasitesini artırır.
Maksimum basınç tamamen SDR'ye ve malzeme kalitesine bağlıdır. Standart PE100 malzemeleri için, SDR 7,4 boru PN25'e kadar dayanabilir; bu da 25 bar veya kabaca 362 psi anlamına gelir. Ancak özel uygulamalar, daha da yüksek stresli ortamlar için özel profiller gerektirebilir.
Standart basınç değerleri 20 santigrat derece temel alınarak hesaplanır. Akışkanın sıcaklığı arttıkça polietilen malzeme yumuşar ve bu da çekme mukavemetini düşürür. Mühendisler bir sıcaklık azaltma faktörü uygulamalıdır. Örneğin, 40 santigrat derecede akan su, izin verilen maksimum çalışma basıncını önemli ölçüde azaltacak ve bunu telafi etmek için daha kalın bir boru duvarı gerektirecektir.


