Language


Visualizações: 0 Autor: Editor do site Horário de publicação: 07/10/2026 Origem: Site


Imagine uma rede municipal de água rompendo sob um cruzamento movimentado simplesmente porque um empreiteiro calculou mal a proporção dimensional do conduíte instalado. Ao projetar um sistema de tubulação robusto ou configurar um sistema moderno linha de máquinas para tubos de plástico , compreender a espessura da parede de polietileno de alta densidade é estritamente inegociável. Os engenheiros reconhecem globalmente os tubos HDPE pela sua excepcional durabilidade, flexibilidade e resistência química. Essas propriedades inerentes os tornam a principal escolha de material para abastecimento de água, distribuição de gás de alta pressão e drenagem industrial pesada.
No entanto, um tubo só suportará a pressão interna do fluido e as cargas ambientais externas se a correlação matemática entre o seu diâmetro externo e o seu perfil de parede for exata. Essa métrica crítica é definida pela Taxa de Dimensão Padrão, comumente abreviada como SDR. Detalharemos sistematicamente os gráficos dimensionais essenciais e explicaremos os princípios de engenharia por trás do cálculo do SDR. Além disso, exploraremos os requisitos específicos do setor e examinaremos o maquinário de produção preciso necessário para fabricar tubos de polímero perfeitos.
Principais conclusões
SDR é a métrica principal: a relação de dimensão padrão representa a relação geométrica entre o diâmetro externo do tubo e sua espessura mínima de parede. Um valor SDR mais baixo indica uma parede mais espessa e uma classificação de pressão mais alta.
Gráficos precisos são essenciais: gráficos dimensionais padronizados garantem que os projetos de engenharia estejam em conformidade com os padrões globais ISO 4427 e ASTM F714 para medições métricas e imperiais.
A aplicação determina a espessura: Ambientes operacionais específicos exigem perfis diferentes. As linhas de gás de alta pressão normalmente requerem SDR 9 ou SDR 11, enquanto os sistemas de esgoto alimentados por gravidade utilizam com segurança SDR 26 ou SDR 32.
A precisão da produção é importante: A fabricação de conduítes com precisão dimensional consistente requer máquinas de extrusão avançadas, calibração precisa de vácuo e sistemas de resfriamento de vários estágios para evitar a flacidez do polímero.
A principal função de qualquer sistema de tubulação pressurizada é conter e transportar fluidos com segurança, sem ruptura. Na dinâmica de fluidos, a espessura da parede do tubo determina diretamente sua classificação de pressão nominal (PN), definida como a pressão operacional máxima permitida em bar a 20°C. Quando água ou gás são bombeados através de uma tubulação, eles exercem uma tensão radial externa contra as paredes internas. Os engenheiros referem-se a isso como tensão circular. Uma parede mais espessa fornece mais material transversal para distribuir e absorver esta força. Quando a parede é muito fina para a pressão operacional, o material cede sob tensão circunferencial. Os balões de cachimbo. Eventualmente, ele explode. Ao aderir a padrões de espessura precisos, os engenheiros de campo garantem que a infraestrutura mantenha sua integridade estrutural durante uma vida útil prevista de 50 a 100 anos.
Além da pressão interna do fluido, os tubos de polietileno devem suportar forças mecânicas externas significativas. Isto é especialmente verdadeiro quando eles estão enterrados no subsolo. A parede atua como uma proteção estrutural contra pressões externas de suporte de carga. Estes incluem o peso morto do solo de aterro, as cargas dinâmicas de tráfego das estradas acima e os lençóis freáticos flutuantes. Um perfil adequado também protege a tubulação contra fissuras por tensão ambiental causadas por cargas externas concentradas. Rochas pontiagudas ou leitos de valas irregulares pressionados contra o exterior podem causar falhas pontuais catastróficas. Consequentemente, em instalações sem valas, é obrigatória uma parede robusta. Ele deve suportar as imensas forças de tração necessárias para arrastar o conduíte através de um poço subterrâneo rochoso.
A adição de material aumenta a resistência, mas introduz uma compensação necessária de engenharia em relação à capacidade de fluxo de fluido. O diâmetro externo nominal, conhecido como DE, permanece constante para um tamanho específico de tubo. Portanto, aumentar a espessura da parede reduz inerentemente o diâmetro interno, ou ID. Uma cavidade interna menor restringe a área de fluxo transversal. Isso reduz ligeiramente a taxa de fluxo volumétrico e aumenta o atrito do fluido. Os planejadores devem calcular cuidadosamente o equilíbrio ideal. Eles precisam atingir a classificação de pressão necessária enquanto mantêm capacidade de vazão suficiente para evitar sobrecarregar as bombas do sistema.
A relação de dimensão padrão é um método reconhecido internacionalmente para avaliar tubos de pressão. Ele descreve a correlação entre as dimensões físicas e a capacidade de suportar pressão. A fórmula é direta. SDR é igual ao Diâmetro Externo Nominal dividido pela Espessura Mínima da Parede.
Em termos práticos, imagine que você está em campo trabalhando com um conduíte com diâmetro externo de 110 mm e classificação SDR de 11. Você pode calcular facilmente a espessura mínima necessária reorganizando a fórmula. Dividir 110 mm por 11 resulta em uma parede mínima de 10,0 mm. Esta relação proporcional garante que um tubo de 32 mm e um tubo de 630 mm com SDR idêntico serão capazes de lidar exatamente com a mesma pressão interna de água.
Os empreiteiros costumam usar SDR e relação de dimensão de forma intercambiável nos locais de trabalho, mas há uma diferença técnica distinta. SDR refere-se a uma série específica e padronizada de números preferenciais adotados pela Organização Internacional de Padronização e pela Sociedade Americana de Testes e Materiais. Essas proporções preferidas incluem 9, 11, 13,6, 17, 21 e 26. A relação de dimensão, por outro lado, é simplesmente a razão calculada entre qualquer diâmetro externo e espessura da parede, mesmo que o número resultante não se enquadre na série preferida padronizada.
A relação de dimensão determina diretamente a classificação de pressão nominal. Isto representa a pressão operacional máxima permitida em bares a 20 graus Celsius. No entanto, esta classificação também depende muito do tipo específico de polímero bruto utilizado. Para materiais PE100 modernos, a relação é altamente padronizada. SDR 9 mapeia para PN 20, que é 20 bar ou 290 psi. SDR 11 alinha-se com PN 16, equivalendo a 16 bar ou 232 psi. Subindo na escala de proporção, o SDR 17 corresponde ao PN 10 e o SDR 26 cai para o PN 6.
Para facilitar o projeto de engenharia preciso e a calibração de fabricação, gráficos de dimensões padrão são utilizados globalmente. Abaixo estão as estruturas de referência para medidas métricas e imperiais.
Esta tabela descreve a espessura mínima em milímetros para diâmetros externos métricos comuns com base nas especificações ISO 4427 para materiais PE100.
Diâmetro externo em mm |
SDR 26 - PN6 |
SDR 21 - PN8 |
SDR 17 - PN10 |
SDR 13,6 - PN12,5 |
SDR 11 - PN16 |
SDR 9 - PN20 |
|---|---|---|---|---|---|---|
32 |
- |
- |
2.0 |
2.4 |
3.0 |
3.6 |
63 |
2.5 |
3.0 |
3.8 |
4.7 |
5.8 |
7.1 |
110 |
4.2 |
5.3 |
6.6 |
8.1 |
10.0 |
12.3 |
160 |
6.2 |
7.7 |
9.5 |
11.8 |
14.6 |
17.9 |
250 |
9.6 |
11.9 |
14.8 |
18.4 |
22.7 |
27.9 |
400 |
15.3 |
19.1 |
23.7 |
29.4 |
36.3 |
44.7 |
Na América do Norte, os dutos são frequentemente dimensionados de acordo com os padrões Iron Pipe Size ou Ductile Iron Pipe Size sob ASTM F714. A tabela a seguir representa a dimensão mínima da parede em polegadas para tamanhos IPS padrão.
Tamanho nominal do IPS |
Diâmetro externo em polegadas |
SDR 17 – Diluente |
SDR 11 - Padrão |
SDR 9 – Mais espesso |
|---|---|---|---|---|
2' |
2.375 |
0.140 |
0.216 |
0.264 |
4' |
4.500 |
0.265 |
0.409 |
0.500 |
6' |
6.625 |
0.390 |
0.602 |
0.736 |
8' |
8.625 |
0.507 |
0.784 |
0.958 |
12' |
12.750 |
0.750 |
1.159 |
1.417 |
O passo fundamental na seleção da proporção correta é estabelecer a pressão interna máxima sustentada do sistema. Não olhe apenas para a pressão de trabalho padrão. Você deve levar em consideração surtos potenciais, efeitos de golpe de aríete e picos transitórios. Os planejadores calculam a pressão operacional máxima permitida e selecionam uma classificação que ofereça um fator de segurança bem acima desse valor de pico.
O grau da matéria-prima impacta significativamente os requisitos estruturais. PE100 é um polímero de maior densidade e mais cristalino do que o antigo padrão PE80. Possui uma resistência mínima exigida superior de 10,0 MPa em comparação com 8,0 MPa do PE80. Como o PE100 é inerentemente mais forte, os gerentes de projeto podem atingir exatamente a mesma classificação de pressão usando um perfil mais fino. A utilização do PE100 reduz o volume de material, reduz os custos de aquisição e aumenta a capacidade de fluxo interno.
Os engenheiros calculam as classificações padrão com base em uma temperatura basal do fluido de 20 graus Celsius. Se o conduíte transportar fluidos em temperaturas mais altas, o plástico amolece ligeiramente. Isto reduz a sua capacidade de suportar pressão. Nestes cenários, você deve aplicar fatores de redução de temperatura, muitas vezes necessitando de uma mudança para um SDR mais baixo para compensar. Além disso, considere o método de instalação. Quando uma plataforma de perfuração puxa um segmento contínuo de 500 pés de HDPE através de solo rochoso subterrâneo durante a perfuração direcional horizontal, o tubo é submetido a fortes forças abrasivas e de tração. Paredes mais espessas são obrigatórias para evitar que o conduíte se alongue ou quebre durante o recuo.
As redes municipais de água potável requerem materiais que garantam um ambiente estéril e livre de vazamentos em grandes distâncias. Para estas aplicações críticas, o SDR 11 e o SDR 17 são os padrões da indústria. Os engenheiros normalmente implantam o SDR 11 para linhas de distribuição principais que suportam altas pressões de bomba. O SDR 17 costuma ser suficiente para ramais residenciais secundários.
Ao contrário das redes de água pressurizadas, os esgotos sanitários e os sistemas de drenagem pluvial geralmente operam por meio de fluxo gravitacional. A pressão interna é insignificante. As linhas de esgoto por gravidade utilizam frequentemente SDR 26 ou SDR 32, que apresentam perfis significativamente mais finos. Como esses conduítes estão enterrados no subsolo, o foco da engenharia muda inteiramente da resistência à pressão interna para a rigidez do anel externo. Isso garante que a forma circular seja mantida sob forte compactação do solo.
Os setores de mineração e dragagem sujeitam os sistemas de tubulação a extremos abusos mecânicos. O transporte de lamas altamente abrasivas compostas de rocha, areia e águas residuais corrosivas corrói rapidamente os materiais padrão. Para combater o rápido desgaste interno, essas operações exigem dimensões personalizadas e ultraespessas. Eles frequentemente utilizam SDR 9 ou mesmo SDR 7.4. A parede maciça proporciona uma camada de desgaste sacrificial, prolongando exponencialmente o ciclo de vida da manutenção.
O setor global de infraestrutura está atualmente testemunhando uma mudança significativa na forma como os materiais de polietileno são especificados e fabricados. Uma tendência importante é a rápida adoção do PE100-RC, que significa Resistência ao Crack. Este composto polimérico avançado oferece resistência exponencialmente maior ao crescimento lento de fissuras. Permite que os empreiteiros instalem tubos sem o tradicional leito de areia, mesmo em terrenos rochosos. Para acompanhar esta evolução dos materiais, os fabricantes estão atualizando ativamente seus Equipamento de fabricação de tubos HDPE para acomodar as características exclusivas de fluxo de fusão dessas resinas de próxima geração.
Impulsionada por eventos climáticos extremos e pela necessidade de uma gestão melhorada das águas pluviais, há uma procura crescente de tubos HDPE de grande diâmetro que se estendem para além dos 1200 mm. A produção desses conduítes maciços, mantendo tolerâncias rigorosas de SDR, requer linhas de extrusão altamente automatizadas, equipadas com regulação térmica avançada. Isto minimiza o erro humano e maximiza a eficiência da produção em toda a área de produção.
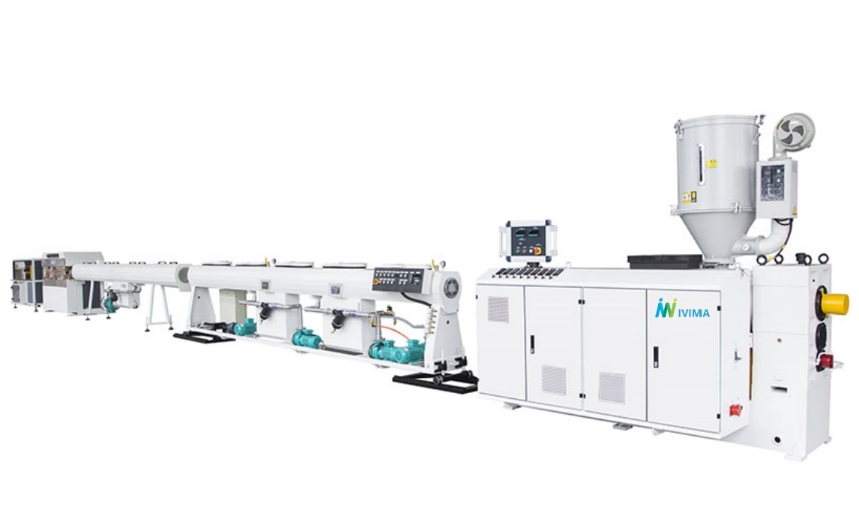
Alcançar e manter tolerâncias dimensionais exatas durante a fabricação é um processo termodinâmico complexo que começa na extrusora. Os pellets de polietileno bruto são derretidos e empurrados através de uma matriz anular para formar a forma inicial. Quaisquer flutuações na temperatura de fusão, homogeneidade do polímero ou RPM do parafuso causarão imediatamente variações no perfil. Investindo em máquinas de extrusão avançadas são críticas. As extrusoras modernas de parafuso único de alta eficiência geralmente apresentam uma relação L/D de 38:1. Este comprimento estendido do cilindro garante uma pressão de fusão consistente e uma distribuição uniforme do material. Juntamente com os sistemas de controle PLC da Siemens, os operadores podem manter a conformidade exata com os padrões em altas velocidades de produção.
Uma vez que o polímero fundido sai da matriz de extrusão, ele entra no tanque de calibração a vácuo. Esta etapa é vital para definir o diâmetro externo final. A luva de calibração usa um ambiente de vácuo para puxar o tubo macio e semifundido para fora, contra um anel de dimensionamento, enquanto a água gelada congela instantaneamente a camada externa. Se a pressão do vácuo for inconsistente, o diâmetro externo irá flutuar. Isto torna impossível obter um perfil uniforme em toda a circunferência.
O polietileno é um excelente isolante. Leva um tempo significativo para que o calor seja transferido do núcleo interno de uma parede espessa para a superfície externa resfriada. Durante esta fase, a gravidade atua sobre o polímero fundido. Sem a intervenção adequada, o plástico pesado e semilíquido escorrerá lentamente ou cederá para o fundo. Isso resulta em um conduíte que está fora da tolerância, o que significa que é muito grosso na parte inferior e perigosamente fino na parte superior. As linhas de extrusão de alto nível utilizam tanques de resfriamento por spray intensivo de vários estágios para solidificar toda a matriz de forma rápida e uniforme.
Para garantir que cada medidor atenda às especificações ISO e ASTM, modernas instalações de fabricação integram scanners ultrassônicos em linha. Posicionados imediatamente após a calibração de vácuo ou tanques de resfriamento, esses sensores não destrutivos giram 360 graus. Eles medem continuamente as dimensões em tempo real. Este monitoramento automatizado alerta instantaneamente o operador se for detectado qualquer desvio dos parâmetros alvo.
A estabilidade dimensional depende muito do controle do volume exato de matéria-prima que entra no processo. Sistemas avançados de dosagem gravimétrica pesam os pellets brutos e os aditivos à medida que eles alimentam o funil da extrusora. Ao sincronizar o peso do material por metro com a velocidade de transporte da linha, o controlador elimina o erro humano. Isso garante o uso correto do volume de plástico, evitando desperdício de material e garantindo consistência estrutural.
O monitoramento em linha é sempre complementado por rigorosos testes laboratoriais de pós-produção. Os técnicos cortam amostras de lotes extrudados e as submetem a rigorosos testes de conformidade. Durante o teste de pressão hidrostática, a amostra é preenchida com água, pressurizada até seu limite máximo e mantida em temperaturas elevadas. Isso verifica se o tubo funciona exatamente como projetado sob condições extremas de tensão.
Obter a espessura correta da parede do tubo HDPE é absolutamente crítico para a segurança e longevidade de grandes projetos de infraestrutura. Quer você seja um engenheiro consultando um gráfico SDR para projetar uma rede municipal de água de alta pressão ou um gerente de instalação calibrando uma linha de extrusão para fabricar conduítes PE100, a precisão é tudo. A espessura adequada evita falhas catastróficas, garante taxas de fluxo adequadas e suporta cargas ambientais severas. Para os fabricantes, alcançar essa exatidão depende muito da utilização de tecnologia de extrusão de primeira linha e da implementação de medidas rigorosas de controle de qualidade. Se você deseja atualizar suas capacidades de produção, explore uma A linha de extrusão projetada com precisão da IVIMA Plas garantirá que você forneça ao mercado global tubulação livre de defeitos e em conformidade com os padrões.
O SDR 11 indica que o diâmetro externo do tubo é exatamente 11 vezes a espessura mínima da parede. É uma das relações de dimensão padrão mais comuns em todo o mundo. Para materiais PE100 modernos, um tubo SDR 11 fornece uma classificação de pressão nominal de PN16, que é de aproximadamente 232 psi. Isto o torna altamente adequado para distribuição de água potável de alta pressão e linhas de gás industrial.
O diâmetro interno pode ser determinado usando uma fórmula matemática simples: ID é igual ao diâmetro externo menos duas vezes a espessura da parede. Como as tolerâncias de fabricação geralmente permitem um perfil ligeiramente mais espesso que o mínimo absoluto especificado, o ID real pode ser ligeiramente menor que o cálculo teórico.
Um número SDR mais baixo indica matematicamente uma parede do tubo mais espessa em relação ao seu diâmetro externo. Como a parede contém mais material estrutural, um SDR mais baixo resulta diretamente em uma classificação de pressão interna mais alta e em maior resistência a cargas mecânicas externas.
A espessura irregular da parede durante a fabricação é normalmente causada por desalinhamento mecânico da matriz, resfriamento térmico irregular ou produção inconsistente de matéria-prima da extrusora. O resfriamento irregular leva especificamente à flacidez do polímero. Atualizar a calibração de vácuo e as seções de resfriamento de vários estágios da máquina de tubos de plástico geralmente resolve esses problemas de concentricidade.
Embora você possa fisicamente, é altamente ineficiente. O PE100 é um polímero estruturalmente superior com uma resistência mínima exigida superior ao PE80. Portanto, para atingir exatamente a mesma classificação de pressão operacional, o PE100 requer uma parede mais fina. A utilização do PE100 permite SDRs mais elevados, o que reduz os custos de matéria-prima e aumenta a capacidade de fluxo interno.
A pressão máxima depende inteiramente do SDR e do tipo do material. Para materiais PE100 padrão, um tubo SDR 7.4 pode suportar até PN25, o que se traduz em 25 bar ou aproximadamente 362 psi. No entanto, aplicações especiais podem exigir perfis personalizados para ambientes de estresse ainda maior.
As classificações de pressão padrão são calculadas em uma linha de base de 20 graus Celsius. À medida que a temperatura do fluido aumenta, o material de polietileno amolece, o que diminui a sua resistência à tração. Os engenheiros devem aplicar um fator de redução de temperatura. Por exemplo, a água fluindo a 40 graus Celsius reduzirá significativamente a pressão operacional máxima permitida, exigindo uma parede de tubo mais espessa para compensar.


