Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-08-17 Kaynak: Alan
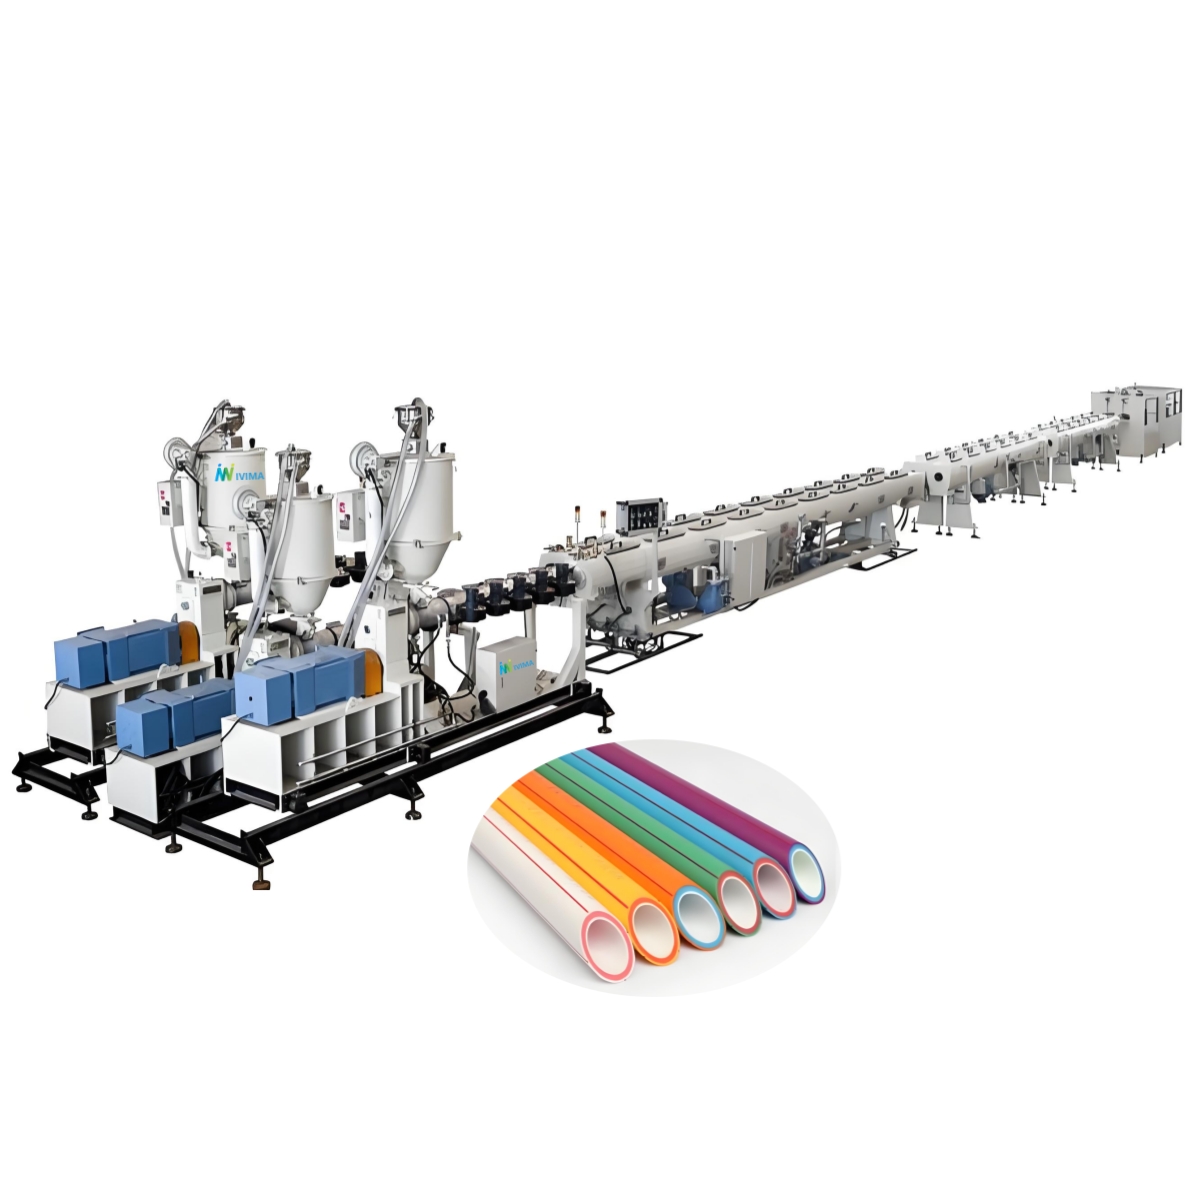
Çok katmanlı PPR borulara geçiş, modern tesisat taleplerine gerekli bir yanıtı temsil ediyor. Günümüzün endüstriyel ağları, fiberglas takviyeli, UV ışınlarına dayanıklı ve antibakteriyel boru çözümleri gerektirir. Bu gelişmiş uygulamalar, üreticileri geleneksel tek katmanlı yöntemlerin çok ötesine taşıyor. Karmaşık polimer formülasyonlarını işleyebilecek gelişmiş ekipmanlara ihtiyaç duyuyorlar.
Ancak tesisinizi yükseltirken temel bir iş sorunuyla karşı karşıya kalırsınız. Çok katmanlı bir ko-ekstrüzyon kurulumunun ön sermaye harcamasını dengelemek zordur. Uzun vadeli verim istikrarı elde etmeli, minimum hurda oranlarını korumalı ve tutarlı katman yapışmasını garanti etmelisiniz. Kötü ekipman seçimi, malzeme israfına ve üretimin sık sık durmasına neden olur.
Bu kılavuz, yaklaşan ekipman yatırımınız için yapılandırılmış bir çerçeve sağlar. Yüksek performanslı bir teklifi değerlendirmenize ve kısa listeye almanıza yardımcı olacağız PPR boru ekstrüzyon hattı . Çok katmanlı üretim için özel olarak tasarlanmış Üretim hedeflerini nasıl hizalayacağınızı, kritik makine bileşenlerini nasıl değerlendireceğinizi ve operasyonel riskleri etkili bir şekilde nasıl azaltacağınızı öğreneceksiniz.
Çok katmanlı ortak ekstrüzyon, katmanlara ayrılmayı önlemek ve eşit duvar kalınlığı sağlamak için ana ekstrüder ile ortak ekstrüderler arasında hassas senkronizasyon gerektirir.
Spiral veya sepet tipi çok katmanlı kalıp kafaları, çıktı kalitesinin ve malzeme dağılımının belirlenmesinde kritik değerlendirme noktalarıdır.
Enerji tüketimi, başlatma sırasındaki hurda oranları ve mevcut fabrika altyapısıyla entegrasyon dahil olmak üzere Toplam Sahip Olma Maliyetinin (TCO) faktoringi, başlangıçtaki etiket fiyatlarını karşılaştırmaktan daha güvenilirdir.
Standartlaştırılmış PLC sistemleri ve servo tahrikli bileşenler operasyonel riskleri azaltır ve operatör eğitim döngülerini kısaltır.
Herhangi bir makine satın almadan önce başarı kriterlerinizi tam olarak tanımlamanız gerekir. Farklı projeler, spesifik boru yapıları ve performans ölçümleri gerektirir. Pazar gereksinimlerine bağlı olarak AB, ABA veya karmaşık ABC katman konfigürasyonlarına ihtiyacınız olabilir. Örneğin, bir ABA yapısında malzeme maliyetlerinden tasarruf etmek için sıklıkla geri dönüştürülmüş bir iç çekirdek kullanılır. Bir ABC yapısı, antibakteriyel bir iç katmana ve UV'ye dayanıklı bir dış katmana sahip olabilir. Hedef SDR (Standart Boyut Oranı) derecelendirmelerinizi her zaman planlama aşamasının başında belirlemenizi öneririz. Seçtiğiniz ekipmanın DIN 8077/8078 standartlarına tam olarak uygun olduğundan emin olun. Bu küresel kriterlerin karşılanması, bitmiş borularınızın yapısal bütünlüğünü ve hidrostatik basınç direncini garanti eder.
Malzeme verimliliği sonuçta uzun vadeli karlılığınızı artırır. Ekipmanın değişen erime akış indekslerini nasıl ele aldığını değerlendirmelisiniz. PPR-GF-PPR kompozit borulara fiberglas eklenirken bu çok önemli hale gelir. Fiberglas doğrusal termal genleşmeyi önemli ölçüde azaltır. Bu azalma, kompozit boruları ticari binalardaki asılı sıcak su sistemleri için oldukça uygun hale getirir. Bazen genel bileşik maliyetlerini kontrol etmek için geri dönüştürülmüş çekirdek malzemeleri kullanabilirsiniz. Ekstrüderleriniz bu çeşitli malzemeleri tıkanma veya basınç düşüşü olmadan işlemelidir. Uygun vida geometrisi, girdi malzemesinin kalitesinden bağımsız olarak tutarlı erime sağlar.
Kaçınılmaz olarak çıktı ve kalite ödünleşimleriyle karşı karşıya kalacaksınız. Hızlı finansal getiriler için hat hızını maksimuma çıkarmak cazip görünüyor. Ancak yeterli ko-ekstrüzyon basınç kontrolü olmadan hızların arttırılması ciddi üretim sorunlarına neden olur. Doğrudan kararsız katman arayüzlerine yol açar. Bu kararsızlıklar zamanla yapısal arızalara ve katman delaminasyonuna neden olur. Uygun bir denge, borunun dayanıklılığından ödün vermeden yüksek verim sağlar. Mutlak maksimum çıkış hızlarından ziyade sabit erime basıncına öncelik vermelisiniz.
Ana tek vidalı ekstrüderi ve onun yardımcı ortak ekstrüderlerini dikkatlice değerlendirmelisiniz. Optimize Edilmiş Uzunluk-Çap (L/D) oranları kesinlikle tartışılamaz. Tipik olarak 30:1 ile 33:1 arasındaki oran PPR malzemeleri için en iyi sonucu verir. Bu özel oran, tüm namlu uzunluğu boyunca homojen plastikleşme sağlar. Kritik erime aşamasında termal bozulmayı önler. Besleme, sıkıştırma ve ölçüm bölgeleri, polimeri katı topaklardan düzgün bir eriyik haline sorunsuz bir şekilde geçirmelidir.
Standart kalıp tasarımlarını gelişmiş çok katmanlı spiral kalıp kafalarıyla karşılaştırın. Pafta kafası, tüm kurulumunuzdaki en kritik bileşen olarak hizmet eder. Delaminasyonu önler ve tüm katmanlarda tam eşmerkezliliği korur. Kötü tasarlanmış bir pafta kafası, malzeme dağıtımını anında bozar. Spiral kalıp kafaları, kesişen akış yolları oluşturarak polimer eriyiğini eşit şekilde dağıtır. Kaynak hatlarını etkili bir şekilde ortadan kaldırırlar. Kaynak hatları genellikle boru yapısını zayıflatır ve yüksek basınç altında erken arızalara neden olur.
Vakum kalibrasyon tanklarını ve soğutma kanallarını iyice değerlendirin. Çok katmanlı borular, ısıyı tek katmanlı benzerlerinden farklı şekilde korur. Düzgün katılaşmaları için sağlam, genişletilmiş soğutma altyapısına ihtiyaç duyarlar. Vakumlu boyutlandırma manşonu, iç katmanlar soğurken hassas dış boyutları korumalıdır. Yetersiz soğutma ovalliğe, borunun büzülmesine ve ciddi boyutsal yanlışlıklara neden olur. Kalın duvarlı kompozit boruların kademeli olarak soğutulması için çok bölgeli su sıcaklık kontrollerini öneriyoruz.
Hattınıza güç veren merkezi PLC çerçevesini inceleyin. Güvenilir markalar, karmaşık ortak ekstrüzyon görevleri için gerekli operasyonel istikrarı sağlar. Hassas gravimetrik dozaj sistemleri, tam katman yüzdelerini otomatik olarak korur. Senkronize tahrik kontrolleri, ana ekstrüderin ve yardımcı ekstrüderlerin mükemmel bir uyum içinde çalışmasını sağlar.
Talep etmeniz gereken temel otomasyon özellikleri şunlardır:
Katman kalınlığı değişimlerini önlemek için senkronize vida hızı kontrolü.
Tüm ekstrüzyon ısıtma bölgelerinde gerçek zamanlı erime sıcaklığı izleme.
Hassas hammadde harmanlama ve envanter takibi için otomatik gravimetrik besleme.
Hızlı satıcı sorun giderme ve yazılım güncellemeleri için uzaktan teşhis yetenekleri.
Tablo 1: Birlikte Ekstrüzyon Bileşenleri için Değerlendirme Kriterleri
Bileşen Modülü |
Standart Tek Katman Gereksinimi |
Gelişmiş Çok Katmanlı Gereksinim |
|---|---|---|
Ekstruder L/D Oranı |
25:1 ila 30:1 |
Optimum karıştırma için 30:1 ila 33:1 |
Kalıp Kafası Tasarımı |
Standart örümcek kalıbı |
Spiral veya sepet tipi çok katmanlı kalıp |
Malzeme Dozajlama Sistemi |
Manuel veya hacimsel dozajlama |
Otomatik hassas gravimetrik dozajlama |
Soğutma Altyapısı |
Standart tek vakum tankı |
Genişletilmiş çok kademeli soğutma kanalları |
Çok katmanlı kurulumlar fabrikanızda önemli miktarda fiziksel alan gerektirir. Tesisinizdeki ayak izi kısıtlamalarını planlama sürecinin başlarında detaylandırın. Birlikte ekstrüzyon kurulumu, doğası gereği standart ekipmana göre daha uzun süre çalışır. Kolayca 30 ila 40 metre doğrusal zemin uzunluğu talep eder. Ayrıca temel tek katmanlı hattan daha fazla yardımcı erişim noktası gerektirir. Ekstra hazneleri, kurutma ünitelerini ve daha büyük soğutma tanklarını güvenli bir şekilde barındıracak şekilde fabrika düzeninizi planlayın.
Yardımcı ekipmanınızın çapraz uyumluluğunu proaktif bir şekilde tartışın. Farklı üretim hatları arasında soğutucuları, yoğun karıştırıcıları ve aşağı yöndeki taşımaları sıklıkla paylaşabilirsiniz. Örneğin soğutma kulesi kaynaklarının mevcut bir sistemle paylaşılması HDPE boru ekstrüzyon hattı sermaye tahsisinizi optimize eder. Benzer şekilde, şu anda işletmeniz tarafından kullanılan dökme malzeme taşıma sistemlerini entegre edebilirsiniz. PVC boru ekstrüzyon hattı . Kurulum başlamadan önce bu paylaşılan yardımcı ağların haritasını çıkarmanızı kesinlikle öneririz. Bu strateji gereksiz mükerrer ekipman alımlarını önler.
Makine operatörlerinizin zorlu öğrenme eğrisini kabul edin. Çok katmanlı hatlar, gelişmiş sorun giderme becerileri ve derin malzeme bilgisi gerektirir. Operatörlerin karmaşık katman dağılımlarını ve dinamik sıcaklık profillerini sürekli olarak yönetmesi gerekir. Kapsamlı tedarikçi eğitimini ilk proje zaman çizelgenize dahil edin. Ayrıca başlangıç aşamasında daha yüksek hurda marjlarına da hazırlanmalısınız. Uygun uygulamalı eğitim, bu maliyetli malzeme atıklarını önemli ölçüde azaltır.
Dikkat edilmesi gereken yaygın operatör hataları şunlardır:
Co-extruder namlu bölgelerindeki hafif sıcaklık dalgalanmaları göz ardı ediliyor.
Reçine partilerini değiştirirken gravimetrik dozlayıcının yeniden kalibre edilememesi.
Hızı artırmak için soğutma işleminin hızlandırılması, düzensiz iç büzülmeye neden olur.
Çekme tırtıl paletlerinin yanlış hizalanması borunun deformasyonuna neden olur.
Potansiyel satıcıları değerlendirirken çok katmanlı dağıtımların başarılı olduğuna dair somut kanıtlar arayın. Genel bir plastik boru makinesi üreticisi belirli ortak ekstrüzyon mühendisliği bilgisine sahip olmayabilir. Potansiyel satıcılardan ayrıntılı, doğrulanabilir vaka çalışmaları isteyin. Aktif olarak kurdukları ABA veya fiberglas takviyeli hatlar için müşteri referansları isteyin. Doğrudan önceki alıcılarla konuşmak, ekipmanın gerçek operasyonel güvenilirliğini ortaya koyuyor.
Herhangi bir satın alma sözleşmesini imzalamadan önce sıkı Fabrika Kabul Testi (FAT) protokollerini tanımlayın. Asla yalnızca statik görsel incelemelere dayanarak ekipman teslimatına imza atmayın. FAT oturumu sırasında özel çok katmanlı formülasyonlarınızı çalıştırma konusunda ısrar edin. İt PPR boru üretim hattı . Sürekli yüksek hızlara ulaşan Katman tutarlılığı, eş merkezlilik ve genel makine stabilitesi için çıktıyı yakından izleyin. FAT, gerçek fabrika ortamınızı mümkün olduğunca yakından simüle etmelidir.
Kritik aşınan parçaların yerel bulunabilirliğini derhal değerlendirin. Ekstruder vidaları, bimetalik variller ve boyutlandırma manşonları zamanla kaçınılmaz olarak aşınır. Uzaktan teknik sorun giderme için satıcının Hizmet Düzeyi Sözleşmesini (SLA) bilmeniz gerekir. Hızlı uzaktan PLC teşhisi, planlanmamış arıza sürelerini önemli ölçüde azaltır. Güvenilir bir yedek parça envanteri, üretiminizin sorunsuz ilerlemesini sağlar. Satıcınızın teslimat sırasında yedek bileşenlerin açık ve kapsamlı bir kataloğunu sağladığından emin olun.
Çok katmanlı üretime yatırım yapmak son derece stratejik bir iş hamlesini temsil ediyor. Bitmiş ürün kalitenizi belirler ve genel pazar rekabet gücünüzü tanımlar. Alıcılar, temel ekipman maliyetleri yerine kalıp kafası hassasiyetine ve kontrol sistemi güvenilirliğine öncelik vermelidir. Şeffaf, deneyimli satıcılarla ortaklık kurmak, uzun vadeli operasyonel başarıyı garanti eder. Teknik istişarelerin derhal başlatılmasını önemle tavsiye ederiz. Kısa listedeki üreticilerinize özel malzeme formülasyonları ve net üretim hedefleriyle yaklaşın. Bu proaktif adımların atılması, gelecek yıllarda güvenilir, yüksek verimli bir üretim sürecini güvence altına alır.
C: Hassas gravimetrik dozaj sistemleri, PLC aracılığıyla senkronize ekstruder vida hızları ve özel çok katmanlı kalıp kafası akış kanallarının bir kombinasyonu ile kontrol edilir.
C: Evet, ortak ekstrüderleri devre dışı bırakarak veya aynı temel reçineyi tüm ekstrüderlerden geçirerek, ancak bu, özel tek katmanlı işlemler için enerji açısından en verimli yaklaşım olmayabilir.
C: Her ikisi de tek vidalı ekstrüderler kullanırken, vida geometrisi, ısıtma/soğutma profilleri ve kalıp kafası tasarımları, PPR'nin HDPE'ye karşı farklı erime davranışları ve kristalleşme oranları nedeniyle önemli ölçüde farklılık gösterir.
C: Önleme, ko-ekstrüzyon kalıbındaki tam sıcaklık kontrolüne, fiberglas bileşiğindeki uygun birleştirme maddelerine ve orta ve iç/dış katmanlar arasında uyumlu erime sıcaklıklarının sağlanmasına dayanır.