Language


Visualizações: 0 Autor: Editor do site Horário de publicação: 17/08/2026 Origem: Site
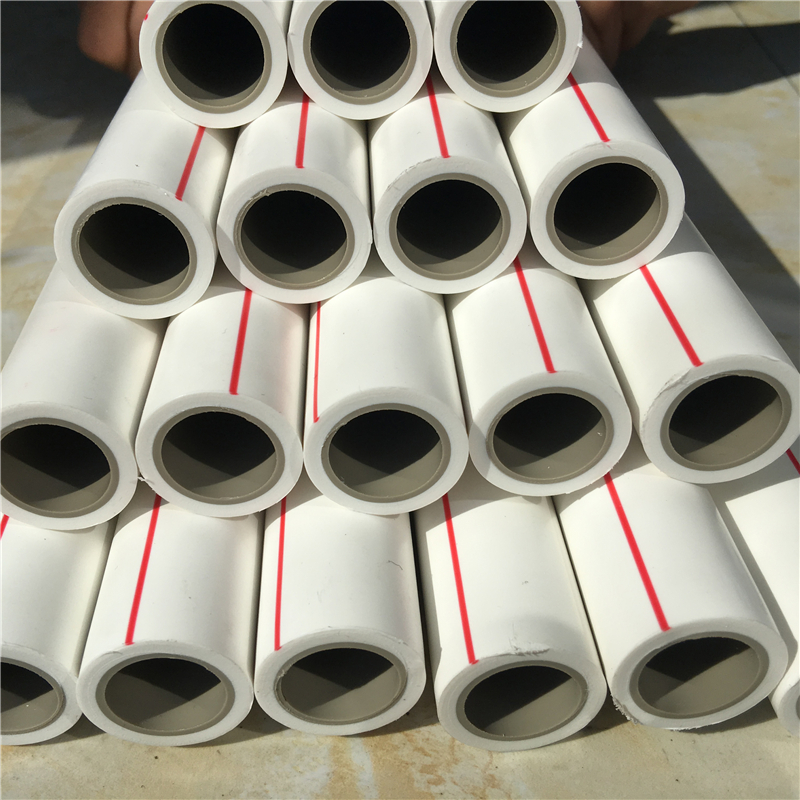
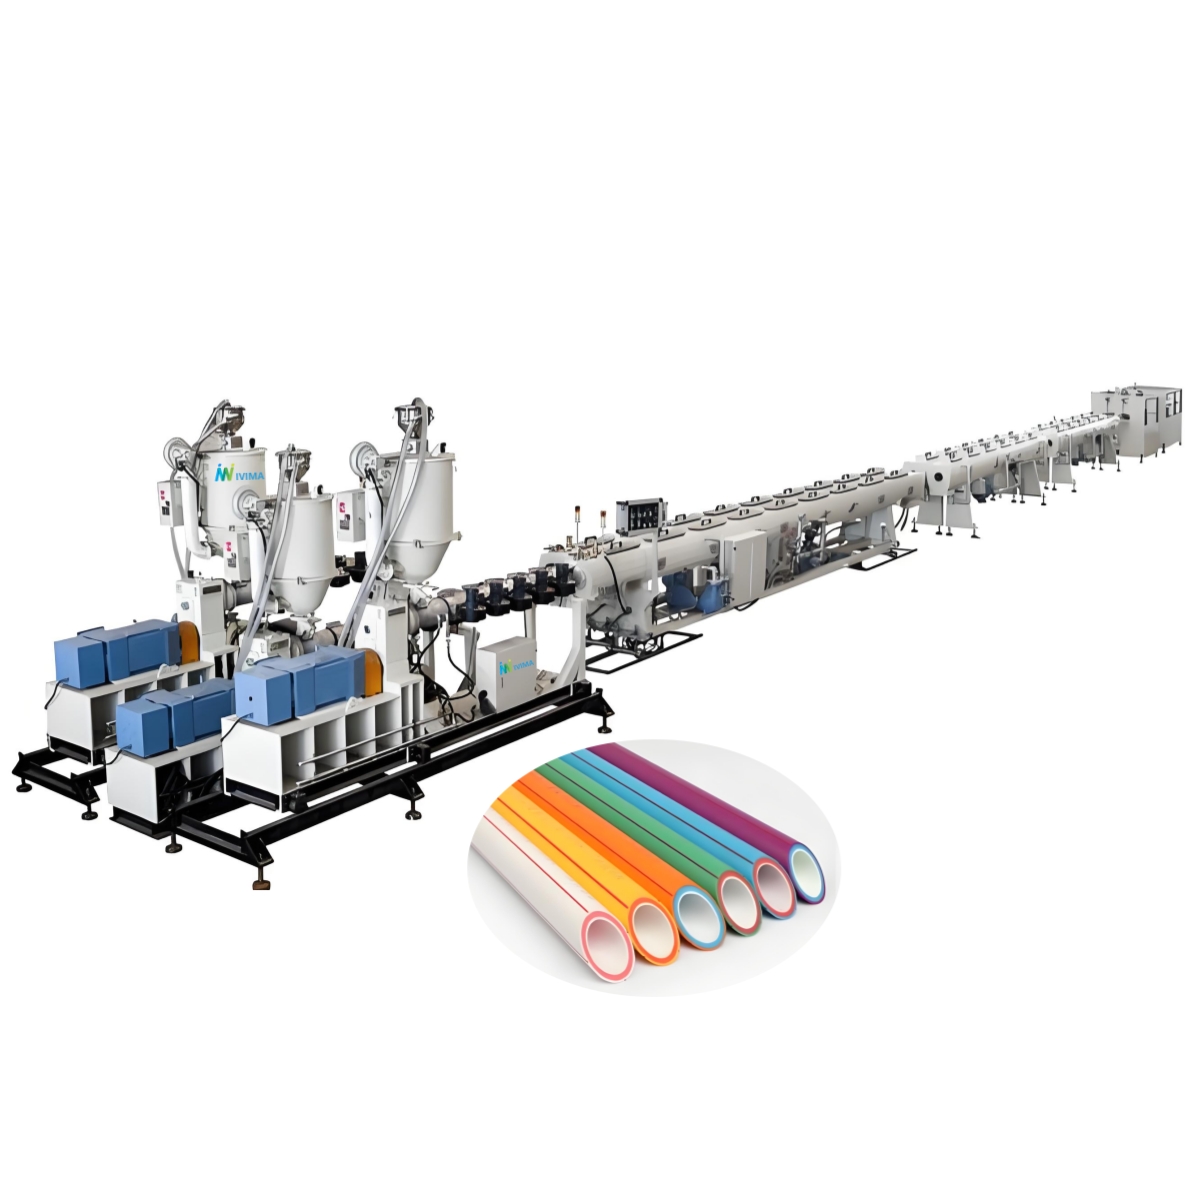
A mudança para tubos PPR multicamadas representa uma resposta necessária às demandas modernas de encanamento. As redes industriais atuais exigem soluções de tubulação reforçadas com fibra de vidro, resistentes a UV e antibacterianas. Essas aplicações avançadas levam os fabricantes muito além dos métodos tradicionais de camada única. Eles exigem equipamentos sofisticados capazes de lidar com formulações poliméricas complexas.
No entanto, você enfrenta um desafio comercial essencial ao atualizar suas instalações. É difícil equilibrar as despesas de capital iniciais de uma configuração de coextrusão multicamadas. Você deve alcançar estabilidade de rendimento a longo prazo, manter taxas mínimas de refugo e garantir adesão consistente da camada. Uma má escolha do equipamento leva ao desperdício de material e a frequentes paradas de produção.
Este guia fornece uma estrutura estruturada para seu próximo investimento em equipamentos. Ajudaremos você a avaliar e selecionar um produto de alto desempenho Linha de extrusão de tubos PPR adaptada para fabricação multicamadas. Você aprenderá como alinhar metas de produção, avaliar componentes críticos de máquinas e mitigar riscos operacionais de maneira eficaz.
A coextrusão multicamadas requer sincronização precisa entre a extrusora principal e as coextrusoras para evitar a delaminação e garantir uma espessura de parede uniforme.
As cabeças de matriz multicamadas em espiral ou tipo cesta são pontos de avaliação críticos para determinar a qualidade da produção e a distribuição do material.
A contabilização do custo total de propriedade (TCO), incluindo consumo de energia, taxas de sucata durante a inicialização e integração com a infraestrutura de fábrica existente, é mais confiável do que comparar preços iniciais.
Sistemas PLC padronizados e componentes acionados por servo atenuam os riscos operacionais e encurtam os ciclos de treinamento do operador.
Antes de comprar qualquer maquinário, você deve definir seus critérios exatos de sucesso. Diferentes projetos exigem estruturas de tubulação e métricas de desempenho específicas. Você pode precisar de configurações de camada AB, ABA ou ABC complexas, dependendo dos requisitos do mercado. Por exemplo, uma estrutura ABA utiliza frequentemente um núcleo interno reciclado para economizar custos de material. Uma estrutura ABC pode apresentar uma camada interna antibacteriana e uma camada externa resistente aos raios UV. Sempre recomendamos mapear suas classificações alvo de SDR (Proporção de Dimensão Padrão) no início da fase de planejamento. Certifique-se de que o equipamento selecionado esteja em estrita conformidade com os padrões DIN 8077/8078. Atender a esses padrões globais garante a integridade estrutural e a resistência à pressão hidrostática de seus tubos acabados.
Em última análise, a eficiência dos materiais impulsiona a sua rentabilidade a longo prazo. Você deve avaliar como o equipamento lida com os diversos índices de fluxo de fusão. Isto se torna crucial ao incorporar fibra de vidro em tubos compostos PPR-GF-PPR. A fibra de vidro reduz significativamente a expansão térmica linear. Esta redução torna os tubos compostos altamente adequados para sistemas suspensos de água quente em edifícios comerciais. Às vezes, você pode usar materiais básicos reciclados para controlar os custos gerais dos compostos. Suas extrusoras devem processar esses diversos materiais sem entupimentos ou quedas de pressão. A geometria adequada do parafuso garante uma fusão consistente, independentemente do tipo de material de entrada.
Você inevitavelmente enfrentará compromissos entre produção e qualidade. Maximizar a velocidade da linha parece atraente para retornos financeiros rápidos. No entanto, velocidades de impulso sem controle adequado da pressão de coextrusão causam graves problemas de produção. Isso leva diretamente a interfaces de camadas instáveis. Essas instabilidades resultam em falhas estruturais e delaminação das camadas ao longo do tempo. Um equilíbrio adequado garante altos rendimentos sem sacrificar a durabilidade do tubo. Você deve priorizar a pressão de fusão estável em relação às velocidades de saída máximas absolutas.
Você deve avaliar cuidadosamente a extrusora principal de parafuso único e suas coextrusoras auxiliares. As relações comprimento-diâmetro (L/D) otimizadas são completamente inegociáveis. Normalmente, uma proporção entre 30:1 e 33:1 funciona melhor para materiais PPR. Esta proporção específica garante uma plastificação homogênea em todo o comprimento do cano. Previne a degradação térmica durante a fase crítica de fusão. As zonas de alimentação, compressão e medição devem fazer a transição perfeita do polímero de pellets sólidos para um fundido uniforme.
Compare designs de matrizes padrão com cabeçotes de matrizes espirais multicamadas avançados. A cabeça de rosca serve como o componente mais crítico em toda a sua configuração. Impede a delaminação e mantém a concentricidade exata em todas as camadas. Um cabeçote mal projetado prejudica a distribuição do material instantaneamente. As cabeças de roscar em espiral distribuem o polímero fundido uniformemente, criando caminhos de fluxo que se cruzam. Eles eliminam as linhas de solda de forma eficaz. As linhas de solda normalmente enfraquecem a estrutura do tubo e causam falhas prematuras sob alta pressão.
Avalie cuidadosamente os tanques de calibração de vácuo e as calhas de resfriamento. Os tubos multicamadas retêm o calor de maneira diferente dos tubos de camada única. Eles exigem uma infraestrutura de resfriamento robusta e estendida para se solidificarem adequadamente. A luva de dimensionamento a vácuo deve manter dimensões externas precisas enquanto as camadas internas esfriam. O resfriamento insuficiente leva à ovalização, encolhimento do tubo e graves imprecisões dimensionais. Recomendamos controles de temperatura da água em várias zonas para resfriar gradualmente os tubos compostos de paredes espessas.
Examine a estrutura centralizada do PLC que alimenta sua linha. Marcas confiáveis proporcionam a estabilidade operacional necessária para tarefas complexas de coextrusão. Sistemas precisos de dosagem gravimétrica mantêm automaticamente porcentagens exatas de camada. Os controles de acionamento sincronizados garantem que a extrusora principal e as coextrusoras funcionem em perfeita harmonia.
Aqui estão os recursos essenciais de automação que você deve exigir:
Controle sincronizado da velocidade da rosca para evitar variações na espessura da camada.
Monitoramento da temperatura de fusão em tempo real em todas as zonas de aquecimento de extrusão.
Alimentação gravimétrica automatizada para mistura precisa de matéria-prima e rastreamento de estoque.
Recursos de diagnóstico remoto para rápida solução de problemas do fornecedor e atualizações de software.
Tabela 1: Critérios de Avaliação para Componentes de Coextrusão
Módulo Componente |
Requisito padrão de camada única |
Requisito avançado de multicamadas |
|---|---|---|
Relação L/D da extrusora |
25:1 a 30:1 |
30:1 a 33:1 para uma mistura ideal |
Projeto da cabeça de rosca |
Morre de aranha padrão |
Matriz multicamada tipo espiral ou cesta |
Sistema de Dosagem de Materiais |
Dosagem manual ou volumétrica |
Dosagem gravimétrica automatizada de precisão |
Infraestrutura de resfriamento |
Tanque de vácuo único padrão |
Canais de resfriamento estendidos de vários estágios |
As configurações multicamadas exigem espaço físico significativo no chão de fábrica. Detalhe as restrições de área ocupada em suas instalações no início do processo de planejamento. Uma configuração de coextrusão funciona inerentemente por mais tempo que o equipamento padrão. Exige facilmente de 30 a 40 metros de comprimento linear de piso. Também requer mais pontos de acesso auxiliares do que uma linha básica de camada única. Planeje o layout de sua fábrica para acomodar tremonhas extras, unidades de secagem e tanques de resfriamento maiores com segurança.
Discuta proativamente a compatibilidade cruzada do seu equipamento auxiliar. Muitas vezes você pode compartilhar chillers, misturadores intensivos e transportes downstream em diferentes linhas de produção. Por exemplo, compartilhar recursos de torre de resfriamento com uma empresa existente A linha de extrusão de tubos HDPE otimiza sua alocação de capital. Da mesma forma, você pode integrar sistemas de manuseio de materiais a granel atualmente usados pelo seu Linha de extrusão de tubo de PVC . É altamente recomendável mapear essas redes de serviços públicos compartilhados antes do início da instalação. Essa estratégia evita compras duplicadas desnecessárias de equipamentos.
Reconheça a curva de aprendizado acentuada dos operadores de máquinas. As linhas multicamadas exigem habilidades avançadas de solução de problemas e profundo conhecimento do material. Os operadores devem gerenciar continuamente distribuições complexas de camadas e perfis dinâmicos de temperatura. Considere o treinamento abrangente do fornecedor no cronograma inicial do projeto. Você também deve se preparar para margens de sucata mais altas durante a fase inicial. O treinamento prático adequado minimiza significativamente esses dispendiosos desperdícios de materiais.
Erros comuns do operador a serem observados incluem:
Ignorando pequenas flutuações de temperatura nas zonas do cilindro da coextrusora.
Falha ao recalibrar o dosador gravimétrico ao trocar lotes de resina.
Acelerar o processo de resfriamento para aumentar a velocidade, causando encolhimento interno irregular.
Desalinhamento dos trilhos da lagarta de transporte, levando à deformação do tubo.
Procure evidências concretas de implantações multicamadas bem-sucedidas ao avaliar fornecedores em potencial. Um genérico O fabricante de máquinas para tubos de plástico pode não ter conhecimento específico de engenharia de coextrusão. Peça aos fornecedores em potencial estudos de caso detalhados e verificáveis. Solicite referências de clientes para linhas ABA ou reforçadas com fibra de vidro que eles tenham instalado ativamente. Falar diretamente com compradores anteriores revela a verdadeira confiabilidade operacional do equipamento.
Defina protocolos rígidos de Teste de Aceitação de Fábrica (FAT) antes de assinar qualquer contrato de compra. Nunca aprove a entrega do equipamento com base apenas em inspeções visuais estáticas. Insista em executar suas formulações multicamadas específicas durante a sessão FAT. Empurre o Linha de produção de tubos PPR para altas velocidades contínuas. Monitore a saída de perto quanto à consistência da camada, concentricidade e estabilidade geral da máquina. O FAT deve simular o ambiente real da sua fábrica o mais fielmente possível.
Avalie imediatamente a disponibilidade local de peças de desgaste críticas. Os parafusos da extrusora, os cilindros bimetálicos e as mangas de dimensionamento inevitavelmente se desgastam com o tempo. Você deve conhecer o Acordo de Nível de Serviço (SLA) do fornecedor para solução de problemas técnicos remotos. O rápido diagnóstico remoto do PLC minimiza significativamente o tempo de inatividade não planejado. Um estoque confiável de peças de reposição mantém sua produção funcionando perfeitamente. Certifique-se de que seu fornecedor forneça um catálogo claro e abrangente de componentes de reposição no momento da entrega.
Investir na produção multicamadas representa um movimento comercial altamente estratégico. Ele determina a qualidade do produto acabado e define a competitividade geral do mercado. Os compradores devem priorizar a precisão do cabeçote e a confiabilidade do sistema de controle em detrimento dos custos básicos do equipamento. A parceria com fornecedores transparentes e experientes garante o sucesso operacional a longo prazo. Recomendamos fortemente iniciar consultas técnicas imediatamente. Aborde seus fabricantes pré-selecionados munidos de formulações de materiais específicas e metas de produção claras. Tomar essas medidas proativas garante um processo de fabricação confiável e de alto rendimento nos próximos anos.
R: Controlado por meio de uma combinação de sistemas de dosagem gravimétrica precisos, velocidades sincronizadas da rosca da extrusora via PLC e canais de fluxo de cabeça de matriz multicamadas especializados.
R: Sim, desativando as coextrusoras ou aplicando a mesma resina base em todas as extrusoras, embora essa possa não ser a abordagem mais eficiente em termos energéticos para execuções dedicadas de camada única.
R: Embora ambos usem extrusoras de parafuso único, a geometria do parafuso, os perfis de aquecimento/resfriamento e os designs da cabeça de rosca diferem significativamente devido aos distintos comportamentos de fusão e taxas de cristalização do PPR versus HDPE.
R: A prevenção depende do controle exato da temperatura na matriz de coextrusão, de agentes de acoplamento apropriados no composto de fibra de vidro e da garantia de temperaturas de fusão compatíveis entre as camadas intermediária e interna/externa.