Language


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-17 Origen: Sitio
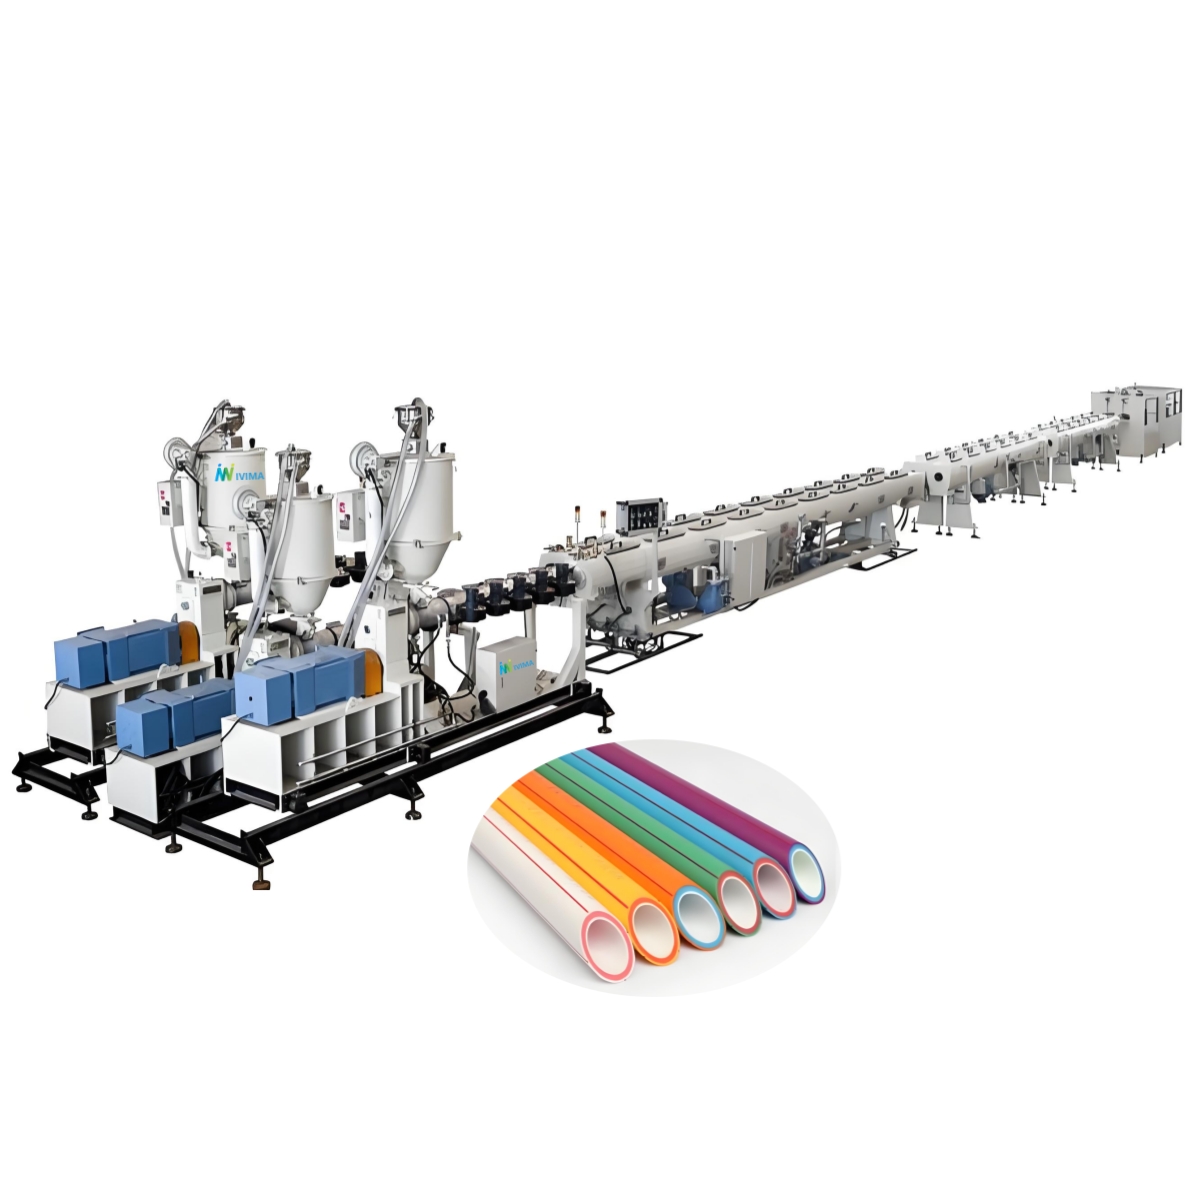
El cambio hacia tuberías de PPR multicapa representa una respuesta necesaria a las demandas modernas de plomería. Las redes industriales actuales requieren soluciones de tuberías antibacterianas, resistentes a los rayos UV y reforzadas con fibra de vidrio. Estas aplicaciones avanzadas llevan a los fabricantes mucho más allá de los métodos tradicionales de una sola capa. Exigen equipos sofisticados capaces de manejar formulaciones poliméricas complejas.
Sin embargo, se enfrenta a un desafío empresarial fundamental al actualizar sus instalaciones. Es difícil equilibrar el gasto de capital inicial de una configuración de coextrusión multicapa. Debe lograr una estabilidad del rendimiento a largo plazo, mantener tasas mínimas de desperdicio y garantizar una adhesión constante de las capas. Una mala elección del equipo provoca un desperdicio de material y frecuentes paradas de producción.
Esta guía proporciona un marco estructurado para su próxima inversión en equipos. Le ayudaremos a evaluar y seleccionar un candidato de alto rendimiento. Línea de extrusión de tubos de PPR adaptada para la fabricación multicapa. Aprenderá cómo alinear los objetivos de producción, evaluar los componentes críticos de la maquinaria y mitigar los riesgos operativos de manera efectiva.
La coextrusión multicapa requiere una sincronización precisa entre el extrusor principal y los coextrusores para evitar la delaminación y garantizar un espesor de pared uniforme.
Los cabezales de troquel multicapa tipo espiral o cesta son puntos de evaluación críticos para determinar la calidad de la producción y la distribución del material.
Factorizar el costo total de propiedad (TCO), incluido el consumo de energía, las tasas de desperdicio durante el inicio y la integración con la infraestructura de la fábrica existente, es más confiable que comparar los precios iniciales.
Los sistemas PLC estandarizados y los componentes servoaccionados mitigan los riesgos operativos y acortan los ciclos de capacitación de los operadores.
Antes de comprar cualquier maquinaria, debes definir tus criterios exactos de éxito. Los diferentes proyectos exigen estructuras de tuberías y métricas de rendimiento específicas. Es posible que necesite configuraciones de capas AB, ABA o ABC complejas, según los requisitos del mercado. Por ejemplo, una estructura ABA suele utilizar un núcleo interno reciclado para ahorrar costes de material. Una estructura ABC podría presentar una capa interior antibacteriana y una capa exterior resistente a los rayos UV. Siempre recomendamos trazar sus calificaciones SDR (relación de dimensión estándar) objetivo al principio de la fase de planificación. Asegúrese de que el equipo seleccionado cumpla estrictamente con las normas DIN 8077/8078. Cumplir con estos puntos de referencia globales garantiza la integridad estructural y la resistencia a la presión hidrostática de sus tuberías terminadas.
En última instancia, la eficiencia de los materiales impulsa su rentabilidad a largo plazo. Debe evaluar cómo el equipo maneja los diferentes índices de flujo de fusión. Esto resulta crucial al incorporar fibra de vidrio para tuberías compuestas de PPR-GF-PPR. La fibra de vidrio reduce significativamente la expansión térmica lineal. Esta reducción hace que las tuberías compuestas sean muy adecuadas para sistemas suspendidos de agua caliente en edificios comerciales. A veces, puede utilizar materiales centrales reciclados para controlar los costos generales del compuesto. Sus extrusoras deben procesar estos diversos materiales sin obstrucciones ni caídas de presión. La geometría adecuada del tornillo garantiza una fusión constante independientemente del grado del material de entrada.
Inevitablemente se enfrentará a disyuntivas entre producción y calidad. Maximizar la velocidad de la línea parece atractivo para obtener rápidos retornos financieros. Sin embargo, las velocidades de empuje sin un control adecuado de la presión de coextrusión provocan graves problemas de producción. Conduce directamente a interfaces de capa inestables. Estas inestabilidades dan como resultado fallas estructurales y delaminación de capas con el tiempo. Un equilibrio adecuado garantiza altos rendimientos sin sacrificar la durabilidad de la tubería. Debe priorizar la presión de fusión estable sobre las velocidades de salida máximas absolutas.
Debes evaluar cuidadosamente el extrusor principal de un solo tornillo y sus coextrusores auxiliares. Las relaciones optimizadas de longitud a diámetro (L/D) son completamente no negociables. Normalmente, una proporción entre 30:1 y 33:1 funciona mejor para materiales PPR. Esta proporción específica garantiza una plastificación homogénea en toda la longitud del cañón. Previene la degradación térmica durante la fase crítica de fusión. Las zonas de alimentación, compresión y medición deben hacer una transición perfecta del polímero desde gránulos sólidos hasta una masa fundida uniforme.
Compare diseños de troqueles estándar con cabezales de troqueles en espiral multicapa avanzados. El cabezal de troquel sirve como el componente más crítico de toda su configuración. Previene la delaminación y mantiene una concentricidad exacta en todas las capas. Un cabezal de troquel mal diseñado arruina instantáneamente la distribución del material. Los cabezales espirales distribuyen el polímero fundido de manera uniforme creando vías de flujo que se cruzan. Eliminan eficazmente las líneas de soldadura. Las líneas de soldadura suelen debilitar la estructura de la tubería y provocar fallas prematuras bajo alta presión.
Evalúe minuciosamente los tanques de calibración de vacío y los canales de enfriamiento. Las tuberías multicapa retienen el calor de forma diferente a las de una sola capa. Requieren una infraestructura de refrigeración robusta y ampliada para solidificarse adecuadamente. La manga de dimensionamiento al vacío debe mantener dimensiones exteriores precisas mientras las capas internas se enfrían. Una refrigeración insuficiente provoca ovalidades, contracción de las tuberías y graves imprecisiones dimensionales. Recomendamos controles de temperatura del agua en varias zonas para enfriar gradualmente las tuberías compuestas de paredes gruesas.
Examine el marco de PLC centralizado que impulsa su línea. Las marcas confiables brindan la estabilidad operativa necesaria para tareas complejas de coextrusión. Los sistemas de dosificación gravimétricos precisos mantienen automáticamente los porcentajes de capa exactos. Los controles de accionamiento sincronizados garantizan que el extrusor principal y los coextrusores funcionen en perfecta armonía.
Estas son las características de automatización esenciales que debe exigir:
Control sincronizado de la velocidad del tornillo para evitar variaciones de espesor de capa.
Monitoreo de la temperatura de fusión en tiempo real en todas las zonas de calentamiento de extrusión.
Alimentación gravimétrica automatizada para una mezcla precisa de materias primas y seguimiento de inventario.
Capacidades de diagnóstico remoto para una rápida solución de problemas de proveedores y actualizaciones de software.
Tabla 1: Criterios de evaluación para componentes de coextrusión
Módulo de componentes |
Requisito estándar de una sola capa |
Requisito multicapa avanzado |
|---|---|---|
Relación L/D del extrusor |
25:1 a 30:1 |
30:1 a 33:1 para una mezcla óptima |
Diseño de cabezal de troquel |
Troquel de araña estándar |
Troquel multicapa tipo espiral o cesta |
Sistema de dosificación de materiales |
Dosificación manual o volumétrica |
Dosificación gravimétrica de precisión automatizada |
Infraestructura de refrigeración |
Tanque de vacío simple estándar |
Canales de refrigeración multietapa ampliados |
Las configuraciones multicapa requieren un espacio físico significativo en la fábrica. Detalle las limitaciones de espacio en sus instalaciones al principio del proceso de planificación. Una configuración de coextrusión dura inherentemente más que el equipo estándar. Requiere fácilmente de 30 a 40 metros de longitud lineal del suelo. También requiere más puntos de acceso auxiliares que una línea básica de una sola capa. Planifique el diseño de su fábrica para acomodar tolvas adicionales, unidades de secado y tanques de enfriamiento más grandes de manera segura.
Analice de forma proactiva la compatibilidad cruzada de su equipo auxiliar. A menudo es posible compartir enfriadores, mezcladores intensivos y transportes posteriores entre diferentes líneas de producción. Por ejemplo, compartir los recursos de la torre de enfriamiento con una existente La línea de extrusión de tubos de HDPE optimiza su asignación de capital. De manera similar, podría integrar los sistemas de manejo de materiales a granel que actualmente utiliza su Línea de extrusión de tubos de PVC . Recomendamos encarecidamente mapear estas redes de servicios compartidos antes de que comience la instalación. Esta estrategia evita compras innecesarias de equipos duplicados.
Reconozca la pronunciada curva de aprendizaje para los operadores de sus máquinas. Las líneas multicapa exigen habilidades avanzadas de resolución de problemas y un profundo conocimiento de los materiales. Los operadores deben gestionar continuamente distribuciones de capas complejas y perfiles de temperatura dinámicos. Considere la capacitación integral de proveedores en el cronograma inicial de su proyecto. También debe prepararse para márgenes de desperdicio más altos durante la fase de inicio. Una formación práctica adecuada minimiza significativamente estos costosos desperdicios de materiales.
Los errores comunes de los operadores a tener en cuenta incluyen:
Ignorando ligeras fluctuaciones de temperatura en las zonas del cilindro del coextrusor.
No recalibrar el dosificador gravimétrico al cambiar los lotes de resina.
Acelerar el proceso de enfriamiento para aumentar la velocidad, provocando una contracción interna desigual.
Desalineación de las orugas de arrastre, lo que provoca la deformación de la tubería.
Busque pruebas contundentes de implementaciones multicapa exitosas al evaluar proveedores potenciales. un genérico El fabricante de máquinas de tubos de plástico puede carecer de conocimientos específicos de ingeniería de coextrusión. Solicite a los proveedores potenciales estudios de casos detallados y verificables. Solicite referencias de clientes sobre líneas ABA o reforzadas con fibra de vidrio que hayan instalado activamente. Hablar directamente con compradores anteriores revela la verdadera confiabilidad operativa del equipo.
Defina protocolos estrictos de pruebas de aceptación en fábrica (FAT) antes de firmar cualquier contrato de compra. Nunca apruebe la entrega del equipo basándose únicamente en inspecciones visuales estáticas. Insista en ejecutar sus formulaciones multicapa específicas durante la sesión FAT. Empuje el Línea de producción de tubos PPR a altas velocidades continuas. Supervise de cerca la salida para comprobar la consistencia de las capas, la concentricidad y la estabilidad general de la máquina. El FAT debe simular el entorno real de su fábrica lo más fielmente posible.
Evaluar inmediatamente la disponibilidad local de piezas de desgaste críticas. Los tornillos extrusores, los cilindros bimetálicos y las camisas de dimensionamiento inevitablemente se desgastan con el tiempo. Debe conocer el Acuerdo de nivel de servicio (SLA) del proveedor para la resolución remota de problemas técnicos. Los diagnósticos remotos rápidos del PLC minimizan significativamente el tiempo de inactividad no planificado. Un inventario confiable de repuestos mantiene su producción funcionando sin problemas. Asegúrese de que su proveedor proporcione un catálogo claro y completo de componentes de reemplazo en el momento de la entrega.
Invertir en la producción multicapa representa un movimiento empresarial altamente estratégico. Dicta la calidad de su producto terminado y define su competitividad general en el mercado. Los compradores deben priorizar la precisión del cabezal de troquel y la confiabilidad del sistema de control sobre los costos básicos del equipo. Asociarse con proveedores transparentes y experimentados garantiza el éxito operativo a largo plazo. Recomendamos encarecidamente iniciar consultas técnicas de inmediato. Acérquese a sus fabricantes preseleccionados armados con formulaciones de materiales específicas y objetivos de rendimiento claros. Tomar estas medidas proactivas garantiza un proceso de fabricación confiable y de alto rendimiento en los años venideros.
R: Controlado mediante una combinación de sistemas de dosificación gravimétricos precisos, velocidades sincronizadas del tornillo extrusor a través de PLC y canales de flujo de cabezal de troquel multicapa especializados.
R: Sí, desactivando las coextrusoras o pasando la misma resina base por todas las extrusoras, aunque puede que no sea el enfoque más eficiente desde el punto de vista energético para ejecuciones dedicadas de una sola capa.
R: Si bien ambos utilizan extrusores de un solo tornillo, la geometría del tornillo, los perfiles de calentamiento/enfriamiento y los diseños del cabezal del troquel difieren significativamente debido a los distintos comportamientos de fusión y tasas de cristalización del PPR frente al HDPE.
R: La prevención depende del control exacto de la temperatura en el troquel de coextrusión, de agentes de acoplamiento adecuados en el compuesto de fibra de vidrio y de garantizar temperaturas de fusión compatibles entre las capas media e interior/exterior.