Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-24 Kaynak: Alan

Soğutma genellikle yüksek yoğunluklu polietilen (HDPE) ekstrüzyon operasyonlarında hat hızı için birincil sınırlayıcı faktörü temsil eder. Çoğu modern ekstruder, ham reçineyi inanılmaz derecede yüksek oranlarda kolayca eritir. Ancak bu sıcak plastiğin yeterince hızlı katılaştırılması, büyük bir operasyonel darboğaz olmaya devam ediyor. Fabrika yöneticileri burada zorlu bir sermaye harcaması ikilemiyle karşı karşıyadır. Soğutma bölümünüzü gereğinden küçük boyutlandırmak genel üretim kapasitesini ciddi şekilde sınırlandırır. Ayrıca doğrudan pahalı kalite hatalarına ve yüksek hurda oranlarına neden olur. Tersine, su depolarının aşırı boyutlandırılması değerli fabrika zemin alanını boşa harcar. Bu, pompalama ve enerji maliyetlerinizi gereksiz yere artırır.
Bu yazıdaki amacımız oldukça açık. Tesis yöneticilerine ve ekipman alıcılarına objektif bir çerçeve sunmak istiyoruz. Bir soğutma için doğru soğutma uzunluğunu nasıl doğru bir şekilde değerlendireceğinizi ve yapılandıracağınızı öğreneceksiniz. HDPE boru ekstrüzyon hattı . Bu değerlendirmeyi kesinlikle spesifik çıktı hedeflerinize ve boru spesifikasyonlarınıza dayandıracağız.
Soğutma uzunluğu doğrudan maksimum operasyonel hat hızını belirler; yetersiz soğutma, dahili ısının kalibrasyon sonrasında boru yüzeyinin yeniden erimesine neden olur.
Duvar kalınlığı ve boru çapı doğrusal olmayan değişkenlerdir: polimerlerdeki zayıf termal iletkenlik nedeniyle duvar kalınlığındaki %10'luk bir artış, soğutma uzunluğundaki %10'luk bir artıştan önemli ölçüde daha fazlasını gerektirir.
Yüksek verimli çok bölgeli soğutmaya yatırım yapmak, hedef çıktıları korurken azaltabilir . plastik boru makinesinin gerekli fiziksel ayak izini %30'a kadar
İlk vakum boyutlandırma aşamalarındaki hassas kontrol, yüksek basınçlı uygulamalar için kritik olan ovalliği ve artık gerilimi önler.
Ekstrüzyon darboğazını anlamak, başarı kriterlerinin net bir şekilde tanımlanmasını gerektirir. Verim, malzeme işleme hacminizi temsil eder. Bu ölçümü saatte kilogram (kg/saat) cinsinden ölçüyoruz. Hat hızı, bitmiş ürün üretiminizi belirler. Bu çıktıyı dakika başına metre (m/dak) cinsinden ölçüyoruz. Bu iki ölçümü mükemmel bir şekilde dengelemelisiniz. Modern ekstrüderler gelişmiş vida tasarımlarını kullanır. Polimeri eski sistemlerden çok daha hızlı eritiyorlar. Ancak plastiğin erimesi savaşın sadece yarısını temsil ediyor. Bu termal enerjiyi hızla aşağıya doğru kaldırmalısınız.
Soğutma kapasitesi yetersiz kaldığında operatörler zor bir seçimle karşı karşıya kalır. Ekstruder hızını azaltmaları gerekir. Bu eylem tüm hattı yavaşlatır. Hattın yavaşlatılması tesisinizin yatırım getirisini sınırlar. Birincil ekipmanınızın yüksek kapasiteli potansiyelini boşa harcar. Esas olarak yüksek hızlı eritme için para ödersiniz ancak düşük hızlı üretim elde edersiniz. Bu darboğaz gerçeği, maksimum verimi hedefleyen birçok tesis yöneticisini hayal kırıklığına uğratıyor.
Yetersiz soğutmanın mali etkisi, yavaş hat hızlarının ötesine uzanır. Sıcak bir borunun zamanından önce kesilmesi büyük kalite sorunlarına neden olur. Polimer çekirdek çoğunlukla erimiş halde kalır. Gecikmeli büzülme depolama alanında daha sonra meydana gelir. Üretimden günler sonra ciddi boyutsal istikrarsızlıkları fark edeceksiniz. Duvar sarkması sıklıkla meydana gelir. Boru mükemmel yuvarlak şeklini kaybeder. Hurda oranları hızla yükseliyor. İşlenmemiş reçinenin boşa harcanması nedeniyle mali kayıplar birikir. Ayrıca reddedilen malzemeleri işlerken değerli işçilik saatlerinizi de kaybedersiniz.
Yaygın Hata: Birçok alıcı, ekstrüzyon hatlarını yalnızca ekstruder motor boyutuna göre değerlendirir. Aşağı akış soğutma kapasitesini göz ardı ediyorlar. Soğutma uzunluğunuzu her zaman ekstruderinizin maksimum teorik çıkışıyla eşleştirin.
HDPE yarı kristalli bir polimer olarak işlev görür. Soğutma hızları moleküler yapısını doğrudan değiştirir. Hızlı, kontrolsüz soğutma, polimer zincirlerini zamanından önce dondurur. Bu ciddi iç gerilimler yaratır. Boru zamanla kırılganlaşır ve çatlama eğilimi gösterir. Optimum, kademeli soğutma uzunlukları, düzgün polimer kristalizasyonunu sağlar. Moleküller doğal ve yavaş bir şekilde hizalanır. Bu doğru hizalama boruya meşhur esnekliğini kazandırır. Ayrıca yeraltında uzun vadeli darbe direncini de garanti eder.
Farklı uygulamalar farklı boyut toleransları gerektirir. Soğutma stratejilerinizi buna göre ayarlamalısınız. İmalat ve HDPE su besleme borusu, uluslararası basınç değerlerine sıkı sıkıya bağlı kalmayı gerektirir. Bu derecelendirmeler Standart Boyut Oranına (SDR) bağlıdır. Belediye kurulumları mükemmellik gerektirir. Yetersiz soğutma uzunluğu ovalliğe neden olur. Oval bir boru standart füzyon bağlantı parçalarına güvenli bir şekilde oturmayacaktır. Bu kusur, belediye ağlarında doğrudan yıkıcı bağlantı arızalarına yol açmaktadır.
Tam tersine, bir üretim HDPE sulama borusu farklı teknik zorluklar sunar. Bu tarım boruları çok daha ince duvarlara sahiptir. Daha ince duvarlar daha yumuşak soğutma profillerine ihtiyaç duyar. Agresif soğutma, ince yapıyı hızla çarpıtır. Saha dağıtımı için maksimum esnekliği korumalısınız. Özel soğutma uzunluğu, boru kangallarının bükülmeden kolayca sarılmasını sağlar.
Uygun soğutma süresi aynı zamanda kritik yüzey kusurlarını da önler. Sık karşılaşılan bir sorun, ilk boyutlandırma aşamasında vakum 'patlaması'dır. Patlama, dış polimer kabuğu çok yumuşak kaldığında meydana gelir. Vakum basıncı erimiş malzemeyi kelimenin tam anlamıyla parçalara ayırır. Tutarlı duvar bütünlüğü, ısının kademeli ve sürekli olarak uzaklaştırılmasına dayanır. Hızlı bir şekilde güçlü bir dış kabuk oluşturmalısınız. Bu deri daha sonra çizgi boyunca ilerlerken daha yumuşak olan iç çekirdeği korur.
En İyi Uygulama: Boru yüzeyi sıcaklığını her zaman son su deposundan hemen sonra izleyin. Dış kısım dokunulduğunda serin hissetmelidir. Eğer boru sıcaksa, iç çekirdek tehlikeli derecede sıcak kalır.
Mühendisler bu sistemleri doğru şekilde boyutlandırmak için özel termodinamik denklemler kullanır. Birkaç kritik değişkeni aynı anda dikkate alırlar. Öncelikle kalıp kafasına giren malzemenin erime sıcaklığını ölçerler. Daha sonra, yüksek yoğunluklu polietilenin özgül ısı kapasitesini hesaba katıyorlar. Ayrıca dakika başına toplam ekstrüzyon kütlesini de hesaplarlar. Son olarak güvenli kesme ve istifleme için gerekli olan belirli bir çıkış sıcaklığını hedeflerler.
Ekstrüzyon için Termal Yapılandırma Değişkenleri
Tasarım Değişkeni |
Mühendislik Etkisi |
Operasyonel Önem |
|---|---|---|
Polimer Erime Sıcaklığı |
Tanklara giren toplam termal yükü belirler. |
Daha yüksek sıcaklıklar, sarkmayı önlemek için daha uzun soğutma bölgeleri gerektirir. |
Özgül Isı Kapasitesi |
Malzeme sıcaklığını değiştirmek için gereken enerjiyi ölçer. |
HDPE ısıyı verimli bir şekilde tutar ve agresif su akışı gerektirir. |
Duvar Kalınlığı (SDR) |
Çekirdekten yüzeye ısı transfer mesafesini belirler. |
Kalın duvarlar katlanarak daha uzun soğutma süreleri gerektirir. |
Hat Hızı Hedefi |
Soğutma banyosunun içinde kalma süresini ayarlar. |
Daha yüksek hızlar, yeterli maruziyet için daha uzun tank uzunlukları gerektirir. |
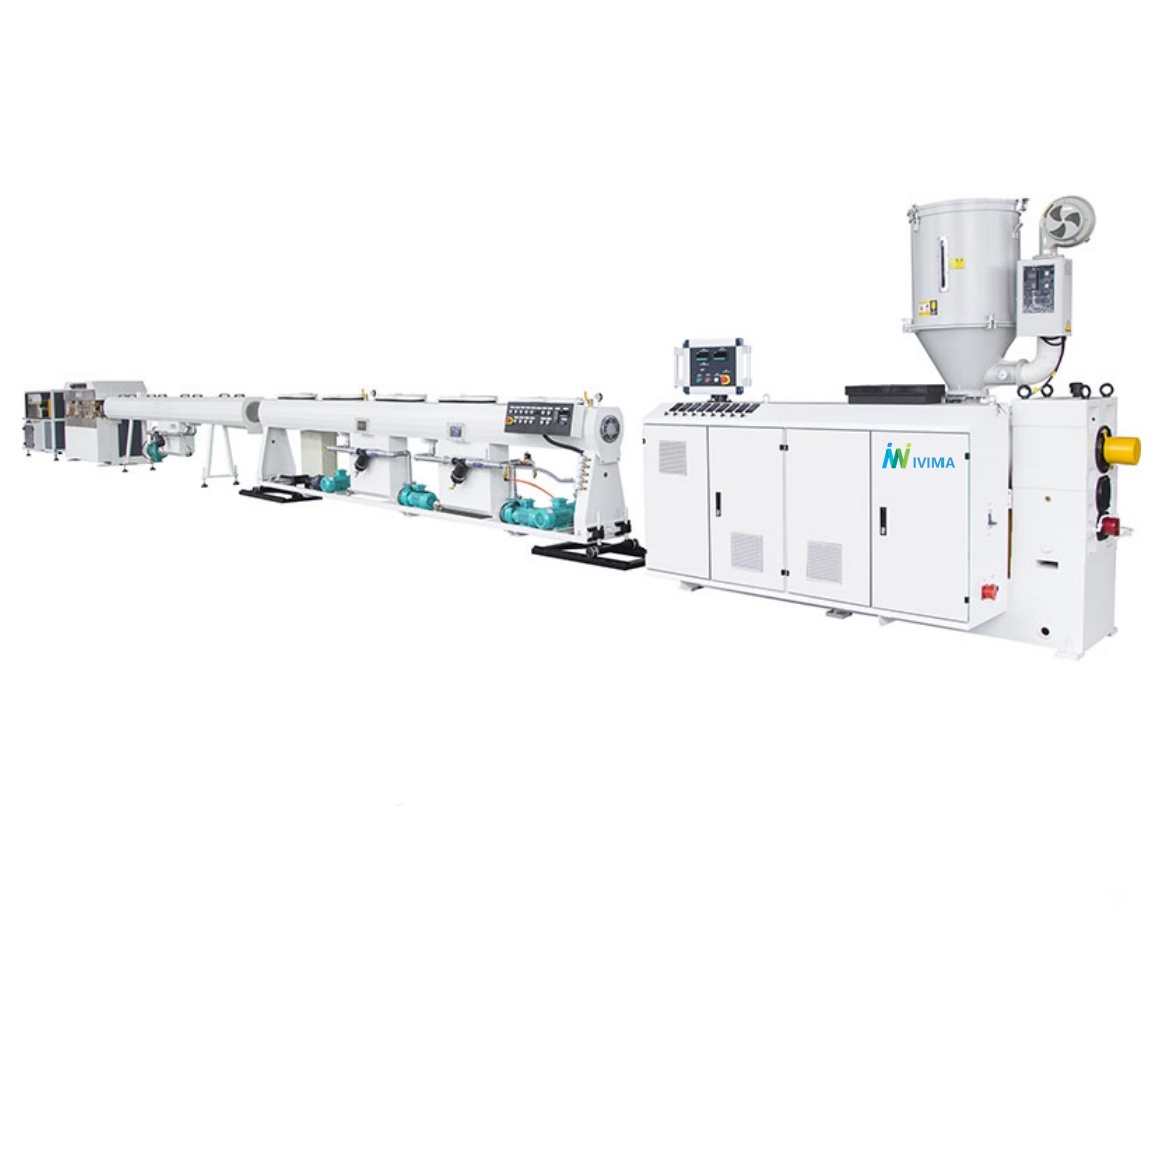
Soğutma işlemi farklı bölgeler gerektirir. İlk aşamada uzman bir boru kalibrasyon tankı . Bu tank borunun dışını duş alırken vakum basıncı uygular. Vakum, yumuşak plastiği pirinç veya paslanmaz bir boyutlandırma manşonuna karşı sıkıca tutar. Bu tank genellikle 6 ila 9 metre uzunluğundadır. Önemli dış çapı oluşturur. Buradaki hassas kontrol ovalliği tamamen engellemektedir.
İkincil soğutma bu başlangıç aşamasını takip eder. Geriye kalan termal yükü atmosferik püskürtme tankları karşılar. Atomize su damlacıklarını kullanarak borunun dışını sular altında bırakırlar. Sprey soğutma, toplam suya daldırmadan daha iyi performans gösterir. Damlacıklar sıcak boruya çarptığında hızla buharlaşır. Bu faz değişimi büyük miktarlarda ısı enerjisini hızla emer.
Sıcaklık gradyanını dikkatli bir şekilde aşamalandırmalısınız. Sıcak plastiğe asla şok vermeyin. Erimiş HDPE'nin buz gibi suya batırılması tam bir felakete neden olur. Dış deri şiddetle büzülür. İç çekirdek genişlemiş halde kalır. Bu termal şok, duvarın içinde büyük miktarda artık gerilimi hapseder. Bunun yerine birden fazla tankı seri halde kullanın. Üretim hattındaki su sıcaklığını kademeli olarak azaltın. İlk tankınızı 20°C'de başlatın. Son tankı 15°C'ye düşürün. Bu aşamalı yaklaşım üstün mekanik özellikler üretir.
Geleneksel üretim büyük ölçüde fiziksel uzunluğa dayanır. Daha fazla standart su deposu eklemek daha fazla ısıyı ortadan kaldırır. Bu yöntem birçok fabrika için standart temeli temsil eder. Ancak bu yaklaşım çok büyük fabrika alanı gerektirir. Standart geniş çaplı hatlar 40 metre uzunluğa kadar uzayabilir. Alan kısıtlamaları genellikle bu geleneksel kurulumu büyüyen işletmeler için imkansız hale getirir.
Modern mühendislik yoğun, yerden tasarruf sağlayan soğutma alternatifleri sunar. Yüksek hacimli atomize püskürtme nozulları ısı transferini önemli ölçüde artırır. İnce bir su sisi, ısıyı katı bir su akışından çok daha hızlı emer. Soğutulmuş su entegrasyonu da süreci güvenli bir şekilde hızlandırır. Bazı gelişmiş üreticiler dahili boru soğutma (IPC) teknolojilerini kullanır. IPC, soğuk havayı veya buğuyu doğrudan içi boş boru çekirdeğinden dolaştırır. Bu, kalın plastik duvarı her iki taraftan aynı anda soğutur. IPC soğutma süresini önemli ölçüde azaltır.
Alıcılar sermaye harcamalarını operasyonel kısıtlamalara karşı dikkatli bir şekilde değerlendirmelidir. Satın alma sırasında net bir stratejik seçimle karşı karşıya kalırsınız.
Fiziksel olarak daha uzun bir tane satın alabilirsiniz plastik boru makinesi . geleneksel tanklara sahip Bu, ilk ekipman maliyetlerini en aza indirir.
Ancak bu uzun yol birinci sınıf fabrika gayrimenkulünü tüketiyor. Uzun vadeli tesis kiralama maliyetlerinizi artırır.
Alternatif olarak IPC özelliğine sahip daha kısa, yüksek verimli bir soğutma sistemine yatırım yapabilirsiniz.
Bu yüksek teknoloji seçeneği daha yüksek bir ilk satın alma fiyatına sahiptir. Ancak fabrika alanı gereksinimleri önemli ölçüde düşüyor.
Daha küçük, verimli sistemler aynı zamanda günlük pompalama ve kullanım masraflarınızı da azaltır. Genel olarak daha az su hacmi kullanırlar. Bu dikkatli analiz, genel operasyonel karlılığınızı şekillendirir. Peşin maliyeti mevcut metrekare miktarınıza göre tartmalısınız. Bir makineyi küçük bir odaya sığdırmak için asla ürün kalitesinden ödün vermeyin.
Uzun bir soğutma tankı, uygun su hacmi olmadan hiçbir şey ifade etmez. Alıcılar herhangi bir sözleşmeyi imzalamadan önce su pompası kapasitelerini kesinlikle doğrulamalıdır. Her odanın içindeki püskürtme memesi kapsamını değerlendirin. Yetersiz su basıncı borunun dış kısmında kuru noktalar oluşturur. Bu kuru noktalar ıslak alanlara göre daha yavaş soğur. Düzensiz soğutma borunun kalıcı olarak bükülmesine ve bükülmesine neden olur.
Filtreleme sistemleri başka bir kritik denetim noktasını temsil eder. Geri dönüştürülmüş soğutma suyu genellikle mikroskobik kalıntılar taşır. Tıkalı püskürtme memeleri büyük bir üretim riski oluşturur. Tıkanmış tek bir nozul, hareketli boru boyunca sıcak bir şerit bırakır. Bu kusur boyutsal kararlılığı anında bozar. Kolay erişilebilen ikili su filtreleri için daima makine tasarımlarını değerlendirin. Hat tüm hızıyla çalışmaya devam ederken bir filtreyi güvenli bir şekilde temizlemelisiniz. Çift yönlü süzgeçler gereksiz aksama sürelerini önler.
Son olarak, ekipman modülerliği sayesinde yatırımınızı geleceğe hazırlayın. Standart flanş bağlantıları kullanan ekstrüzyon hatları satın alın. Üretim talepleri zaman içinde her zaman değişir. Gelecek yıl daha kalın borular için bir sözleşme imzalayabilirsiniz. Standartlaştırılmış bağlantılar, ekstra soğutma tanklarını kolayca takmanıza olanak tanır. Çekme ünitenizin yeterli çekiş gücüne sahip olduğundan emin olun. Ağır bir boruyu fazladan bir su banyosundan çekmek önemli miktarda motor torku gerektirir.
Doğru soğutma uzunluğunu yapılandırmak dikkatli bir matematiksel değerlendirme gerektirir. Nihai karar matrisiniz üç faktöre dayanır. Hedef çıktı gereksinimlerinizi, mevcut taban alanını ve belirli boru boyutlarını birleştirmelisiniz. Bu formül, gerekli soğutma teknolojinizi belirler.
Bütünsel bir değerlendirme yaklaşımını şiddetle tavsiye ediyoruz. Bir ekstrüzyon hattını yalnızca ekstrüderin eritme kapasitesine göre değerlendirmeyin. Üreticiden şeffaf termodinamik hesaplamalar talep edin. Soğutma bölümlerinin maksimum çıkışınızı karşılayabileceğini kanıtlamaları gerekir. Bu kanıt, spesifik SDR'nizi ve maksimum çapınızı hesaba katmalıdır.
Sonraki adımlarınız için ekipman tedarikçinizle iletişime geçin. Tesisiniz için özelleştirilmiş bir hat düzeni çizimi talep edin. Ayrıntılı bir termal hesaplama tablosu sunmalarını isteyin. Su pompası boyutlarının gerekli soğutma yüküyle eşleştiğini doğrulayın. Bu hassas adımların atılması, karlı, yüksek hızlı bir üretim ortamı sağlar.
C: Sadece marjinal olarak. Şok soğutmalı HDPE, ciddi artık gerilim ve kırılgan borular oluşturur. Soğutma uzunluğunu uzatmak veya su akışını (püskürtme hacmi) iyileştirmek, hızı güvenli bir şekilde artırmanın tek uyumlu yoludur.
C: Plastiklerde ısı transferi oldukça yalıtkandır. Duvar kalınlığının iki katına çıkarılması, gerekli soğutma süresini kabaca dört kat artırır, bu da kalın duvarlı borular için gereken tank uzunluğunu büyük ölçüde etkiler.
C: Evet, fabrikanızın akış yönünde fiziksel zemin alanı olması ve çekme ünitesinin, ek bir su banyosu aracılığıyla sürükleme borusunun artan çekiş yükünü kaldırabilmesi koşuluyla.