Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 24 августа 2026 г. Происхождение: Сайт

Охлаждение часто является основным фактором, ограничивающим скорость линии при экструзии полиэтилена высокой плотности (ПЭВП). Большинство современных экструдеров легко плавят сырую смолу с невероятно высокой скоростью. Однако достаточно быстрое затвердевание этого горячего пластика остается основным узким местом в работе. Здесь руководители предприятий сталкиваются с трудной дилеммой капитальных затрат. Недостаточные размеры секции охлаждения серьезно ограничивают общую производственную мощность. Это также напрямую приводит к дорогостоящим нарушениям качества и высокому проценту брака. И наоборот, слишком большие размеры резервуаров для воды приводят к потере ценной площади на заводе. Это неоправданно увеличивает ваши затраты на перекачку и энергию.
Наша цель в этой статье проста. Мы хотим предоставить руководителям заводов и покупателям оборудования объективную основу. Вы узнаете, как точно оценить и настроить правильную длину охлаждения для Линия экструзии труб ПНД . Мы будем основывать эту оценку исключительно на ваших конкретных целях производительности и характеристиках труб.
Длина охлаждения напрямую определяет максимальную рабочую скорость линии; недостаточное охлаждение приводит к переплавлению поверхности трубы после калибровки внутренним теплом.
Толщина стенки и диаметр трубы являются нелинейными переменными: увеличение толщины стенки на 10 % требует увеличения длины охлаждения значительно больше, чем на 10 % из-за плохой теплопроводности полимеров.
Инвестиции в высокоэффективное многозонное охлаждение могут сократить требуемую физическую площадь машины для производства пластиковых труб до 30% при сохранении целевой производительности.
Точный контроль на начальных этапах вакуумной калибровки предотвращает овальность и остаточное напряжение, которые имеют решающее значение для применений с высоким давлением.
Понимание узкого места экструзии требует четкого определения критериев успеха. Пропускная способность представляет собой объем обработки вашего материала. Мы измеряем этот показатель в килограммах в час (кг/час). Скорость линии определяет выпуск готовой продукции. Мы измеряем эту производительность в метрах в минуту (м/мин). Вы должны идеально сбалансировать эти два показателя. В современных экструдерах используются усовершенствованные конструкции шнеков. Они плавят полимер намного быстрее, чем устаревшие системы. Однако плавление пластика — это только полдела. Вы должны быстро удалить эту тепловую энергию вниз по течению.
Когда охлаждающая способность оказывается недостаточной, операторы оказываются перед трудным выбором. Они должны уменьшить скорость экструдера. Это действие замедляет всю линию. Замедление линии ограничивает окупаемость инвестиций в ваше предприятие. Это растрачивает потенциал высокой производительности вашего основного оборудования. По сути, вы платите за высокоскоростную плавку, но получаете низкоскоростную продукцию. Эта реальность «узких мест» расстраивает многих руководителей заводов, стремящихся к максимальной производительности.
Финансовые последствия недостаточного охлаждения выходят за рамки низкой скорости линии. Преждевременная резка горячей трубы приводит к серьезным проблемам с качеством. Полимерное ядро часто остается расплавленным. Замедленная усадка происходит позже на складе. Вы заметите серьезную нестабильность размеров через несколько дней после производства. Провисание стен происходит часто. Труба теряет свою идеально круглую форму. Цены на металлолом стремительно растут. Финансовые потери накапливаются из-за потраченной впустую первичной смолы. Вы также теряете ценное рабочее время на обработку бракованных материалов.
Распространенная ошибка: многие покупатели оценивают экструзионные линии исключительно по размеру двигателя экструдера. Они игнорируют мощность охлаждения ниже по потоку. Всегда сопоставляйте длину охлаждения с максимальной теоретической производительностью вашего экструдера.
HDPE действует как полукристаллический полимер. Скорость охлаждения напрямую меняет его молекулярную структуру. Быстрое неконтролируемое охлаждение преждевременно замораживает полимерные цепи. Это создает серьезные внутренние напряжения. Труба со временем становится хрупкой и склонной к растрескиванию. Оптимальная ступенчатая длительность охлаждения обеспечивает равномерную кристаллизацию полимера. Молекулы выравниваются естественно и медленно. Такое правильное выравнивание придает трубе знаменитую гибкость. Это также гарантирует долговременную ударопрочность под землей.
Различные применения требуют различных допусков на размеры. Вы должны соответствующим образом скорректировать свою стратегию охлаждения. Производство Водопроводные трубы из ПНД требуют строгого соблюдения международных норм давления. Эти рейтинги зависят от стандартного соотношения размеров (SDR). Муниципальные объекты требуют совершенства. Недостаточная длина охлаждения вызывает овальность. Овальная труба не будет надежно вставляться в стандартные фитинги. Этот дефект приводит непосредственно к катастрофическим отказам соединений в муниципальных сетях.
И наоборот, производство Ирригационные трубы из ПЭВП сопряжены с различными техническими проблемами. Эти сельскохозяйственные трубы имеют гораздо более тонкие стенки. Более тонкие стены требуют более мягкого охлаждения. Агрессивное охлаждение быстро деформирует тонкую структуру. Вы должны поддерживать максимальную гибкость при развертывании на местах. Специально подобранная длина охлаждения позволяет легко сматывать трубы без перекручивания.
Правильное время охлаждения также предотвращает критические дефекты поверхности. Частая проблема связана с «выбросом» вакуума на начальном этапе калибровки. Выброс происходит, когда внешняя полимерная оболочка остается слишком мягкой. Давление вакуума буквально разрывает расплавленный материал на части. Постоянная целостность стены зависит от постепенного и устойчивого отвода тепла. Вы должны быстро создать прочную внешнюю оболочку. Эта кожа затем защищает более мягкое внутреннее ядро, когда оно движется вниз по линии.
Передовой опыт: всегда контролируйте температуру поверхности трубы сразу после последнего резервуара для воды. Внешняя поверхность должна быть прохладной на ощупь. Если труба кажется теплой, внутренняя сердцевина остается опасно горячей.
Инженеры используют специальные термодинамические уравнения для правильного определения размеров этих систем. Они рассматривают несколько критических переменных одновременно. Сначала они измеряют температуру расплава материала, поступающего в фильерную головку. Далее они учитывают удельную теплоемкость полиэтилена высокой плотности. Они также рассчитывают общую массу экструдата в минуту. Наконец, они нацелены на определенную температуру на выходе, необходимую для безопасной резки и штабелирования.
Переменные тепловой конфигурации для экструзии
Проектная переменная |
Инженерное воздействие |
Эксплуатационная значимость |
|---|---|---|
Температура плавления полимера |
Определяет общую тепловую нагрузку, поступающую в резервуары. |
Более высокие температуры требуют более длинных зон охлаждения, чтобы предотвратить провисание. |
Удельная теплоемкость |
Измеряет энергию, необходимую для изменения температуры материала. |
ПЭВП эффективно удерживает тепло, требуя агрессивного потока воды. |
Толщина стенки (SDR) |
~!phoenix_var84!~ |
Толстые стенки требуют экспоненциально более длительного времени охлаждения. |
Целевая скорость линии |
Устанавливает время пребывания внутри охлаждающей ванны. |
Более высокие скорости требуют увеличения длины резервуара для адекватного воздействия. |
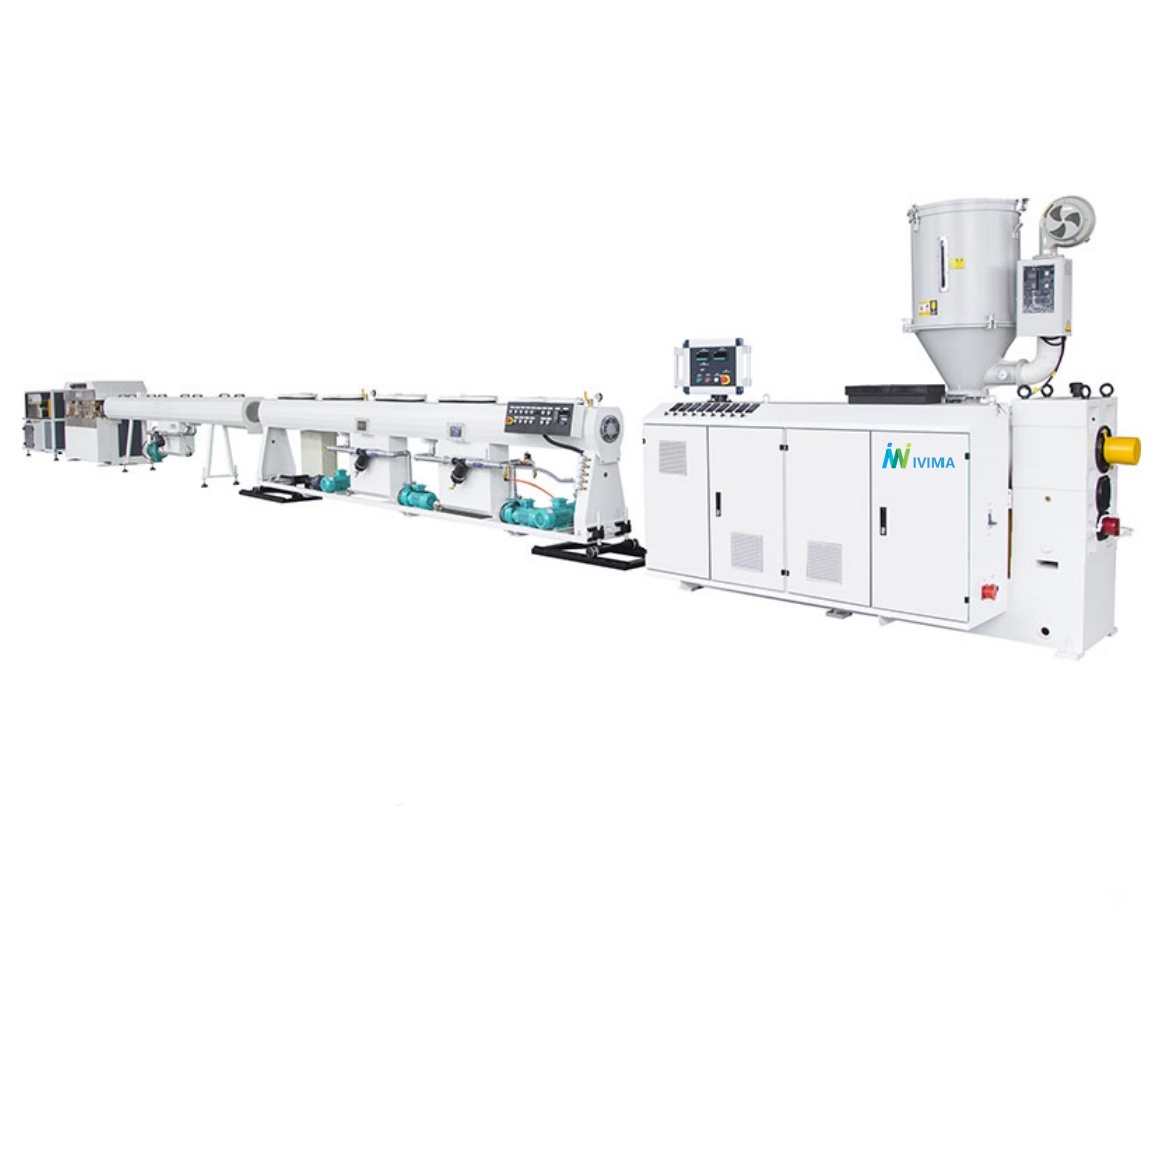
Процесс охлаждения требует отдельных зон. На первом этапе используется специализированный калибровочный резервуар для труб . Этот резервуар создает вакуумное давление во время омывания внешней поверхности трубы. Вакуум плотно прижимает мягкий пластик к калибровочной втулке из латуни или нержавеющей стали. Длина этого резервуара обычно составляет от 6 до 9 метров. Он образует решающий внешний диаметр. Точный контроль здесь полностью предотвращает овальность.
За этой начальной стадией следует вторичное охлаждение. Атмосферные распылительные баки справляются с оставшейся тепловой нагрузкой. Они заливают внешнюю поверхность трубы распыленными каплями воды. Охлаждение распылением превосходит полное погружение в воду. Капли быстро испаряются при попадании на горячую трубу. Этот фазовый переход быстро поглощает огромное количество тепловой энергии.
Вы должны тщательно регулировать температурный градиент. Никогда не ударяйте горячим пластиком. Погружение расплавленного полиэтилена высокой плотности в ледяную воду приводит к настоящей катастрофе. Внешняя оболочка сильно сжимается. Внутреннее ядро остается расширенным. Этот термический удар задерживает массивное остаточное напряжение внутри стены. Вместо этого используйте несколько танков последовательно. Постепенно снижайте температуру воды на производственной линии. Запустите свой первый аквариум при температуре 20°C. Опустите последний резервуар до 15°C. Такой поэтапный подход обеспечивает превосходные механические свойства.
Традиционное производство во многом зависит от физической длины. Добавление большего количества стандартных резервуаров для воды позволяет отводить больше тепла. Этот метод представляет собой стандартную основу для многих заводов. Однако этот подход требует огромных производственных площадей. Стандартные линии большого диаметра могут иметь длину более 40 метров. Ограниченность пространства часто делает эту традиционную схему невозможной для растущего бизнеса.
Современная инженерия предлагает интенсивные и компактные альтернативы охлаждению. Распылительные форсунки большого объема значительно улучшают теплопередачу. Мелкий водяной туман поглощает тепло гораздо быстрее, чем сплошная струя воды. Интеграция охлажденной воды также безопасно ускоряет процесс. Некоторые передовые производители используют технологии внутреннего охлаждения труб (IPC). IPC циркулирует холодный воздух или туман непосредственно через полый сердечник трубы. Это охлаждает толстую пластиковую стенку с обеих сторон одновременно. IPC значительно сокращает время охлаждения.
Покупатели должны тщательно оценивать капитальные затраты с учетом эксплуатационных ограничений. Во время закупок перед вами стоит четкий стратегический выбор.
Вы можете купить физически дольше Машина для изготовления пластиковых труб с традиционными резервуарами. Это минимизирует первоначальные затраты на оборудование.
Однако эта длинная очередь поглощает заводскую недвижимость премиум-класса. Это увеличивает ваши затраты на долгосрочную аренду помещений.
Альтернативно вы можете инвестировать в более короткую и высокоэффективную систему охлаждения с IPC.
Этот высокотехнологичный вариант предполагает более высокую начальную цену покупки. Тем не менее, требования к производственным помещениям резко снижаются.
Меньшие по размеру и эффективные системы также сокращают ваши ежедневные расходы на перекачку и коммунальные услуги. В целом они используют меньше объема воды. Этот тщательный анализ формирует общую операционную прибыльность. Вы должны сопоставить первоначальную стоимость с имеющейся у вас площадью. Никогда не ставьте под угрозу качество продукции только для того, чтобы разместить машину в небольшом помещении.
Длинный охлаждающий бак ничего не значит без надлежащего объема воды. Покупатели должны строго проверить производительность водяного насоса перед подписанием любого контракта. Оцените зону покрытия распылительных форсунок внутри каждой камеры. Недостаточное давление воды приводит к появлению сухих пятен на внешней стороне трубы. Эти сухие места остывают медленнее, чем влажные. Неравномерное охлаждение приводит к тому, что труба постоянно деформируется и изгибается.
Системы фильтрации представляют собой еще одну важную точку проверки. Переработанная охлаждающая вода часто содержит микроскопический мусор. Засоренные распылительные форсунки представляют собой огромный производственный риск. Одиночное засоренное сопло оставляет горячую полосу вдоль движущейся трубы. Этот дефект мгновенно разрушает стабильность размеров. Всегда оценивайте конструкцию машины с учетом наличия двойных фильтров для воды с легким доступом. Вам следует безопасно очистить один фильтр, пока линия продолжает работать на полной скорости. Дуплексные фильтры предотвращают ненужные простои.
Наконец, защитите свои инвестиции в будущем благодаря модульности оборудования. Купите экструзионные линии со стандартизированными фланцевыми соединениями. Производственные потребности всегда меняются со временем. В следующем году вы можете заключить контракт на поставку более толстых труб. Стандартизированные соединения позволяют легко прикрепить дополнительные охлаждающие баки. Убедитесь, что ваше тяговое устройство обладает достаточной тяговой силой. Протягивание тяжелой трубы через дополнительную водяную баню требует значительного крутящего момента двигателя.
Настройка правильной длины охлаждения требует тщательного математического анализа. Ваша окончательная матрица решений зависит от трех факторов. Вы должны объединить ваши целевые требования к производительности, доступную площадь и конкретные размеры труб. Эта формула определяет необходимую технологию охлаждения.
Мы настоятельно рекомендуем комплексный подход к оценке. Не оценивайте экструзионную линию исключительно по плавящей способности экструдера. Требуйте от производителя прозрачных термодинамических расчетов. Они должны доказать, что их секция охлаждения способна обеспечить максимальную производительность. Это доказательство должно учитывать ваш конкретный SDR и максимальный диаметр.
Чтобы узнать о дальнейших действиях, обратитесь к поставщику оборудования. Запросите индивидуальный чертеж компоновки линии для вашего предприятия. Попросите их предоставить подробный тепловой расчет. Убедитесь, что размер водяного насоса соответствует требуемой охлаждающей нагрузке. Выполнение этих точных шагов обеспечивает прибыльную и высокоскоростную производственную среду.
О: Лишь незначительно. Ударное охлаждение HDPE создает серьезные остаточные напряжения и хрупкие трубы. Увеличение длины охлаждения или улучшение расхода воды (объема распыления) — единственные способы безопасного увеличения скорости.
Ответ: Теплопередача в пластмассах обладает высокими изолирующими свойствами. Удвоение толщины стенки увеличивает необходимое время охлаждения примерно в четыре раза, что сильно влияет на необходимую длину резервуара для толстостенных труб.
О: Да, при условии, что на вашем заводе есть физическая площадь ниже по течению, а тяговое устройство способно выдерживать повышенную тяговую нагрузку при протаскивании трубы через дополнительную водяную баню.