Language


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-24 Origen: Sitio

El enfriamiento a menudo representa el principal factor limitante para la velocidad de la línea en operaciones de extrusión de polietileno de alta densidad (HDPE). La mayoría de las extrusoras modernas derriten fácilmente la resina cruda a velocidades increíblemente altas. Sin embargo, solidificar este plástico caliente lo suficientemente rápido sigue siendo un importante cuello de botella operativo. Los directores de planta se enfrentan aquí a un difícil dilema en materia de gastos de capital. Un tamaño insuficiente de la sección de refrigeración limita gravemente la capacidad de producción general. También provoca directamente costosas fallas de calidad y altas tasas de desperdicio. Por el contrario, sobredimensionar los tanques de agua desperdicia valioso espacio en la fábrica. Esto infla innecesariamente sus costos de bombeo y energía.
Nuestro objetivo en este artículo es sencillo. Queremos ofrecer a los responsables de plantas y a los compradores de equipos un marco objetivo. Aprenderá cómo evaluar y configurar con precisión la duración de enfriamiento correcta para un Línea de extrusión de tubos de HDPE . Basaremos esta evaluación estrictamente en sus objetivos de producción específicos y especificaciones de tubería.
La longitud de enfriamiento dicta directamente la velocidad operativa máxima de la línea; Un enfriamiento insuficiente hace que el calor interno vuelva a fundir la superficie de la tubería después de la calibración.
El espesor de la pared y el diámetro de la tubería son variables no lineales: un aumento del 10% en el espesor de la pared requiere significativamente más del 10% de aumento en la longitud de enfriamiento debido a la mala conductividad térmica de los polímeros.
Invertir en refrigeración multizona de alta eficiencia puede reducir el espacio físico requerido de una máquina de tubos de plástico hasta en un 30 % y, al mismo tiempo, mantener los resultados objetivos.
El control de precisión en las etapas iniciales de dimensionamiento al vacío evita la ovalidad y la tensión residual, que son fundamentales para aplicaciones de alta presión.
Comprender el cuello de botella de la extrusión requiere una definición clara de los criterios de éxito. El rendimiento representa el volumen de procesamiento de materiales. Medimos esta métrica en kilogramos por hora (kg/hr). La velocidad de la línea dicta la generación del producto terminado. Medimos esta producción en metros por minuto (m/min). Debes equilibrar estas dos métricas perfectamente. Las extrusoras modernas utilizan diseños de tornillos avanzados. Funden polímero mucho más rápido que los sistemas heredados. Sin embargo, derretir el plástico representa sólo la mitad de la batalla. Debes eliminar esta energía térmica rápidamente aguas abajo.
Cuando la capacidad de refrigeración es insuficiente, los operadores se enfrentan a una elección difícil. Deben reducir la velocidad del extrusor. Esta acción ralentiza toda la línea. Reducir la velocidad de la línea limita el retorno de la inversión de sus instalaciones. Desperdicia el potencial de alta capacidad de su equipo principal. Básicamente, usted paga por la fusión a alta velocidad pero recibe una producción a baja velocidad. Esta realidad de cuellos de botella frustra a muchos gerentes de plantas que buscan obtener el máximo rendimiento.
El impacto financiero de una refrigeración insuficiente se extiende más allá de las bajas velocidades de las líneas. Cortar prematuramente una tubería caliente causa enormes problemas de calidad. El núcleo del polímero a menudo permanece fundido. La contracción retrasada ocurre más tarde en el patio de almacenamiento. Notará una inestabilidad dimensional severa días después de la producción. La flacidez de las paredes ocurre con frecuencia. La tubería pierde su forma perfectamente redonda. Las tasas de chatarra se disparan rápidamente. Las pérdidas financieras se acumulan por el desperdicio de resina virgen. También pierde valiosas horas de trabajo procesando materiales rechazados.
Error común: muchos compradores evalúan las líneas de extrusión basándose únicamente en el tamaño del motor del extrusor. Ignoran la capacidad de refrigeración aguas abajo. Siempre haga coincidir la duración de su enfriamiento con la salida teórica máxima de su extrusora.
El HDPE funciona como un polímero semicristalino. Las velocidades de enfriamiento alteran directamente su estructura molecular. Un enfriamiento rápido e incontrolado congela prematuramente las cadenas de polímeros. Esto crea graves tensiones internas. La tubería se vuelve quebradiza y propensa a agrietarse con el tiempo. Las longitudes de enfriamiento óptimas y escalonadas garantizan una cristalización uniforme del polímero. Las moléculas se alinean de forma natural y lenta. Esta alineación adecuada le da a la tubería su reconocida flexibilidad. También garantiza una resistencia a los impactos subterráneos a largo plazo.
Diferentes aplicaciones exigen distintas tolerancias dimensionales. Debe ajustar sus estrategias de enfriamiento en consecuencia. Fabricar un La tubería de suministro de agua de HDPE requiere un estricto cumplimiento de las clasificaciones de presión internacionales. Estas clasificaciones dependen de la relación de dimensiones estándar (SDR). Las instalaciones municipales exigen perfección. Una longitud de enfriamiento insuficiente provoca ovalidad. Un tubo ovalado no encajará de forma segura en accesorios de fusión estándar. Este defecto conduce directamente a fallos catastróficos en las juntas de las redes municipales.
Por el contrario, producir una La tubería de riego de HDPE presenta diferentes desafíos técnicos. Estas tuberías agrícolas presentan paredes mucho más delgadas. Las paredes más delgadas necesitan perfiles de enfriamiento más suaves. El enfriamiento agresivo deforma rápidamente la delgada estructura. Debe mantener la máxima flexibilidad para la implementación en el campo. Una longitud de enfriamiento adaptada garantiza que la tubería se enrolle fácilmente sin retorcerse.
El tiempo de enfriamiento adecuado también previene defectos superficiales críticos. Un problema frecuente es el 'reventón' del vacío durante la etapa de dimensionamiento inicial. La explosión ocurre cuando la piel exterior del polímero permanece demasiado blanda. La presión del vacío literalmente desgarra el material fundido. La integridad constante de la pared depende de la eliminación gradual y sostenida del calor. Debes establecer rápidamente una piel exterior fuerte. Luego, esta piel protege el núcleo interno más suave a medida que avanza por la línea.
Mejores prácticas: Siempre controle la temperatura de la superficie de la tubería inmediatamente después del tanque de agua final. El exterior debe sentirse frío al tacto. Si la tubería se siente caliente, el núcleo interno permanece peligrosamente caliente.
Los ingenieros utilizan ecuaciones termodinámicas específicas para dimensionar estos sistemas correctamente. Consideran varias variables críticas simultáneamente. Primero, miden la temperatura del material fundido que ingresa al cabezal de troquel. A continuación, tienen en cuenta la capacidad calorífica específica del polietileno de alta densidad. También calculan la masa total de extruido por minuto. Finalmente, apuntan a una temperatura de salida específica requerida para un corte y apilado seguros.
Variables de configuración térmica para extrusión
Variable de diseño |
Impacto de ingeniería |
Importancia operativa |
|---|---|---|
Temperatura de fusión del polímero |
Determina la carga térmica total que ingresa a los tanques. |
Las temperaturas más altas requieren zonas de enfriamiento más largas para evitar que se hunda. |
Capacidad calorífica específica |
Mide la energía necesaria para cambiar la temperatura del material. |
El HDPE retiene el calor de manera eficiente y exige un flujo de agua agresivo. |
Espesor de pared (SDR) |
Dicta la distancia de transferencia de calor desde el núcleo a la superficie. |
Las paredes gruesas requieren tiempos de enfriamiento exponencialmente más largos. |
Objetivo de velocidad de línea |
Establece el tiempo de residencia dentro del baño de enfriamiento. |
Las velocidades más rápidas exigen tanques de mayor longitud para una exposición adecuada. |
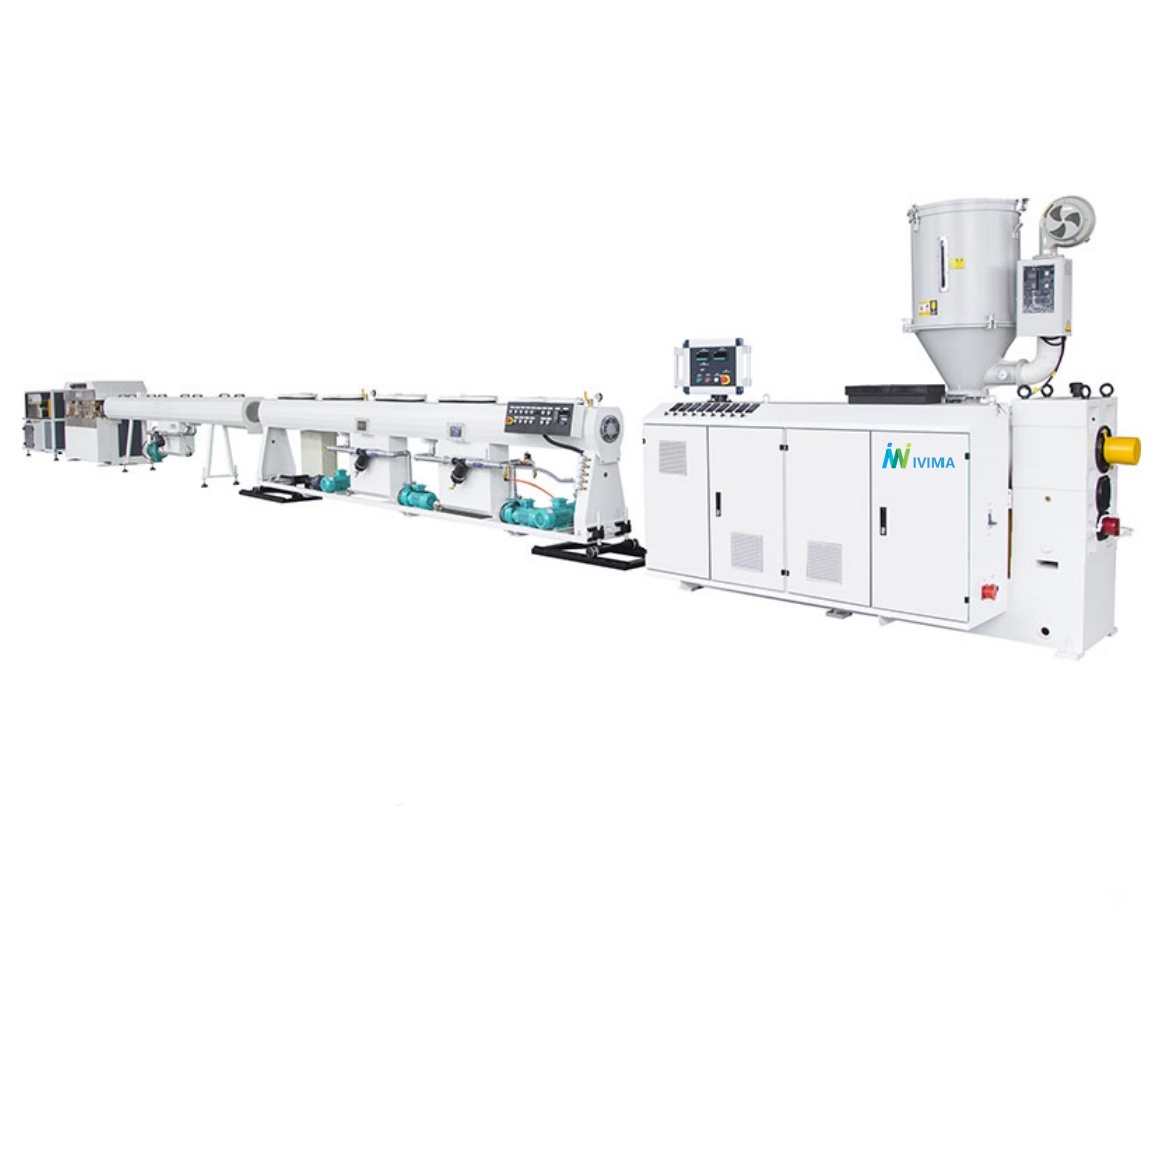
El proceso de enfriamiento requiere zonas diferenciadas. La primera etapa utiliza un especializado tanque de calibración de tuberías . Este tanque aplica presión de vacío mientras rocía el exterior de la tubería. La aspiradora sujeta firmemente el plástico blando contra una funda de latón o acero inoxidable. Este tanque suele tener una longitud de 6 a 9 metros. Forma el diámetro exterior crucial. El control de precisión evita aquí por completo la ovalidad.
A esta etapa inicial le sigue un enfriamiento secundario. Los tanques de aspersión atmosférica manejan la carga térmica restante. Inundan el exterior de la tubería mediante gotas de agua atomizada. El enfriamiento por aspersión supera la inmersión total en agua. Las gotas se evaporan rápidamente al golpear la tubería caliente. Este cambio de fase absorbe rápidamente enormes cantidades de energía térmica.
Debes escalonar el gradiente de temperatura con cuidado. Nunca golpees el plástico caliente. Sumergir HDPE fundido en agua helada provoca un desastre absoluto. La piel exterior se contrae violentamente. El núcleo interno permanece expandido. Este choque térmico atrapa una enorme tensión residual dentro de la pared. En su lugar, utilice varios tanques en serie. Disminuya gradualmente la temperatura del agua en toda la línea de producción. Inicie su primer tanque a 20°C. Deje caer el tanque final a 15°C. Este enfoque por etapas produce propiedades mecánicas superiores.
La fabricación tradicional depende en gran medida de la longitud física. Agregar más tanques de agua estándar elimina más calor. Este método representa la base estándar para muchas fábricas. Sin embargo, este enfoque exige un enorme espacio en la fábrica. Las líneas estándar de gran diámetro pueden extenderse hasta 40 metros de largo. Las limitaciones de espacio a menudo hacen que esta configuración tradicional sea imposible para las empresas en crecimiento.
La ingeniería moderna ofrece alternativas de refrigeración intensivas que ahorran espacio. Las boquillas pulverizadoras atomizadas de gran volumen mejoran significativamente la transferencia de calor. Una fina neblina de agua absorbe el calor mucho más rápido que una corriente de agua sólida. La integración del agua helada también acelera el proceso de forma segura. Algunos fabricantes avanzados emplean tecnologías de refrigeración interna de tuberías (IPC). IPC hace circular aire frío o niebla directamente a través del núcleo del tubo hueco. Esto enfría la gruesa pared de plástico simultáneamente por ambos lados. IPC reduce drásticamente el tiempo de enfriamiento.
Los compradores deben evaluar cuidadosamente el gasto de capital frente a las limitaciones operativas. Se enfrenta a una elección estratégica clara durante la adquisición.
Podrías comprar uno físicamente más largo. Máquina de tubos de plástico con tanques tradicionales. Esto minimiza los costos iniciales del equipo.
Sin embargo, esta larga fila consume bienes inmuebles de fábrica de primera calidad. Aumenta los costos de arrendamiento de sus instalaciones a largo plazo.
Alternativamente, puede invertir en un sistema de enfriamiento más corto y de alta eficiencia con IPC.
Esta opción de alta tecnología conlleva un precio de compra inicial más alto. Sin embargo, las necesidades de espacio de las fábricas disminuyen drásticamente.
Los sistemas más pequeños y eficientes también reducen sus gastos diarios de bombeo y servicios públicos. Utilizan menos volumen de agua en general. Este análisis cuidadoso da forma a su rentabilidad operativa general. Debe sopesar el costo inicial con los pies cuadrados disponibles. Nunca comprometa la calidad del producto sólo para instalar una máquina en una habitación pequeña.
Un tanque de enfriamiento largo no significa nada sin el volumen de agua adecuado. Los compradores deben verificar estrictamente las capacidades de la bomba de agua antes de firmar cualquier contrato. Evalúe la cobertura de la boquilla rociadora dentro de cada cámara. Una presión de agua insuficiente crea puntos secos en el exterior de la tubería. Estos puntos secos se enfrían más lentamente que las zonas húmedas. El enfriamiento desigual hace que la tubería se deforme y doble permanentemente.
Los sistemas de filtración representan otro punto de inspección crítico. El agua de refrigeración reciclada suele contener residuos microscópicos. Las boquillas de aspersión obstruidas presentan un riesgo enorme para la producción. Una sola boquilla bloqueada deja una franja caliente a lo largo del tubo en movimiento. Este defecto arruina instantáneamente la estabilidad dimensional. Evalúe siempre los diseños de las máquinas para filtros de agua duales de fácil acceso. Debes limpiar un filtro de forma segura mientras la línea continúa funcionando a máxima velocidad. Los filtros dúplex evitan tiempos de inactividad innecesarios.
Por último, prepare su inversión para el futuro mediante la modularidad de los equipos. Compre líneas de extrusión que utilicen conexiones de brida estandarizadas. Las demandas de producción siempre cambian con el tiempo. Podría conseguir un contrato para tuberías más gruesas el próximo año. Las conexiones estandarizadas le permiten conectar tanques de enfriamiento adicionales fácilmente. Asegúrese de que su unidad de transporte tenga suficiente potencia de tracción. Pasar una tubería pesada a través de un baño de agua adicional requiere un par motor sustancial.
Configurar la duración de enfriamiento correcta requiere una cuidadosa consideración matemática. Su matriz de decisión final se basa en tres factores. Debe combinar sus requisitos de producción objetivo, el espacio disponible y las dimensiones específicas de la tubería. Esta fórmula dicta la tecnología de enfriamiento requerida.
Recomendamos encarecidamente un enfoque de evaluación holístico. No evalúe una línea de extrusión únicamente por la capacidad de fusión del extrusor. Exija cálculos termodinámicos transparentes al fabricante. Deben demostrar que su sección de refrigeración puede soportar su máximo rendimiento. Esta prueba debe tener en cuenta su SDR específico y su diámetro máximo.
Para conocer sus próximos pasos inmediatos, comuníquese con su proveedor de equipos. Solicite un dibujo de diseño de línea personalizado para sus instalaciones. Pídales que le proporcionen una hoja de cálculo térmico detallada. Verifique que el tamaño de su bomba de agua coincida con la carga de enfriamiento requerida. Tomar estos pasos precisos garantiza un entorno de producción rentable y de alta velocidad.
R: Sólo marginalmente. El HDPE de enfriamiento brusco crea tensiones residuales graves y tuberías quebradizas. Ampliar la longitud de enfriamiento o mejorar el flujo de agua (volumen de pulverización) son las únicas formas que cumplen con las normas para aumentar la velocidad de forma segura.
R: La transferencia de calor en los plásticos es altamente aislante. Duplicar el espesor de la pared aumenta el tiempo de enfriamiento requerido aproximadamente en un factor de cuatro, lo que afecta en gran medida la longitud requerida del tanque para tuberías de paredes gruesas.
R: Sí, siempre que su fábrica tenga el espacio físico aguas abajo y la unidad de transporte pueda soportar la mayor carga de tracción de arrastrar la tubería a través de un baño de agua adicional.