Language


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-07-01 الأصل: موقع

يمكن أن يؤدي اختيار تقنية القطع الخاطئة إلى شل أرضية الإنتاج لديك. يؤدي النظام غير المتطابق إلى حدوث حالات فشل تشغيلية متتالية بسرعة. قد تواجه فترة توقف مفرطة بسبب الكسر المستمر للخصلات. وبدلاً من ذلك، ستؤدي هندسة الحبيبات غير المواصفات إلى تقليل جودة المواد النهائية بشكل كبير. نادرًا ما يكون القرار بين حلقة الماء وقطع الجدائل متعلقًا بالتقنية التي تحقق أداءً أفضل بشكل عام. بدلاً من ذلك، يجب عليك إجراء تقييم صارم لمؤشر تدفق ذوبان البوليمر (MFI)، وبصمة المصنع، وحجم الإنتاجية المطلوب.
لا يمكن لمديري المصانع الاعتماد على التخمين هنا. غالبًا ما يؤدي الافتراض إلى توقف خطوط الإنتاج. يوفر هذا الدليل إطارًا قائمًا على الأدلة لمساعدتك في تقييم مقايضات محددة بدقة. سوف تتعلم كيف تملي لزوجة المواد اختيار المعدات. نحن أيضًا نحدد نقاط الفشل الشائعة وحقائق الصيانة. نحن نستكشف كيفية تفاعل مستويات مهارة المشغل مع تعقيد الماكينة. وفي النهاية، يمكنك تحديد طريقة القطع الدقيقة المطلوبة لخطوط التركيب أو إعادة التدوير الخاصة بك بثقة.
تكوير حلقة الماء: الأنسب للبولي أوليفينات (PP، PE) ذات مؤشرات الذوبان المتقلبة. يوفر مساحة مدمجة للغاية ويقلل من تدخل المشغل.
قطع الجدائل: معيار الصناعة للمواد البلاستيكية الصلبة، والذوبان عالي اللزوجة، والمركب. يتطلب مساحة أرضية أكبر ولكنه يوفر تنوعًا كبيرًا في استخدام المواد مثل PET وPVC.
الاختيار المعتمد على المواد: إن استخدام إعدادات محددة للغاية (مثل خط تكوير رقائق PET أو خط تكوير مركب PVC) يفرض طريقة القطع - يؤدي تجاهل لزوجة المادة إلى انسداد القالب أو تكتل الحبيبات.
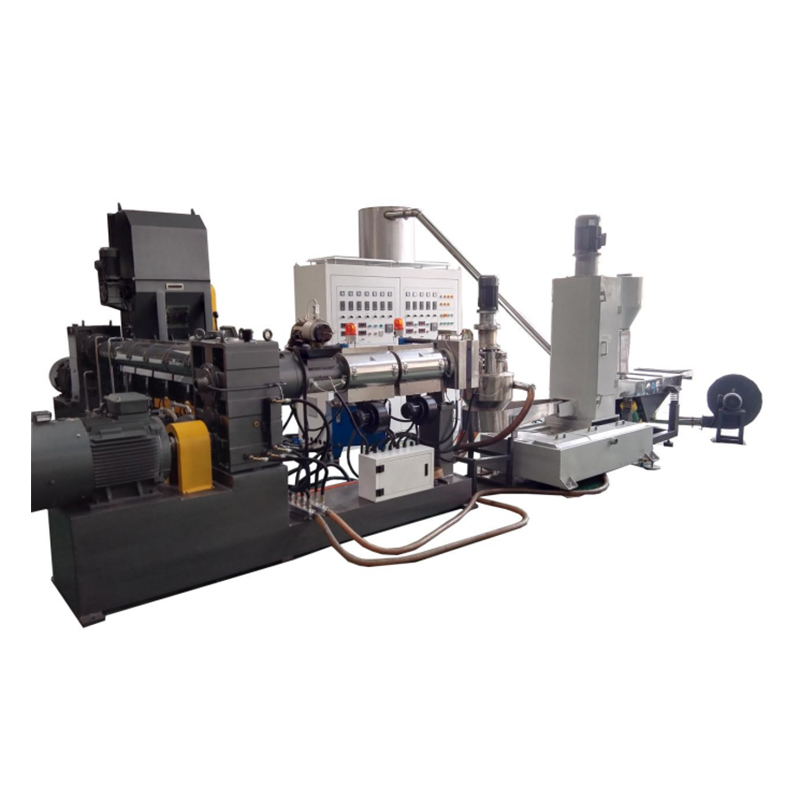
تستخدم آلة تكوير البلاستيك الحديثة عادةً أحد بنيتي القطع الأساسيتين. إن فهم كيفية التعامل مع البوليمر المنصهر يساعدك على تجنب اختناقات المعالجة. دعونا نحلل التدفق الميكانيكي الدقيق خطوة بخطوة. يجب أن تفهم هذه الأساسيات قبل اتخاذ قرارات الشراء.
تبدأ العملية في اللحظة التي يخرج فيها ذوبان البوليمر من وجه قالب الطارد. تقوم السكاكين الدوارة بتقطيع المادة المنصهرة فور خروجها. ثم تقوم قوة الطرد المركزي بقذف هذه الكريات الساخنة إلى الخارج على الفور. تسقط مباشرة في حلقة مائية دائرية للتبريد السريع. وأخيرًا، يقوم النظام بنقلهم إلى مجفف الطرد المركزي. يقوم المجفف بتدوير الكريات بسرعة لإزالة الرطوبة السطحية. يقوم المشغلون بجمع الكريات الجافة والكروية للتغليف.
تعتمد هذه الطريقة على افتراض فني بالغ الأهمية. يجب أن تمتلك المادة ما يكفي من التوتر السطحي بشكل طبيعي. يسمح هذا التوتر لها بتكوين حبيبة كروية موحدة قبل أن يبردها الماء. إذا كان التوتر منخفضًا جدًا، ينهار الشكل. قد يلتف البوليمر أيضًا حول شفرات القطع. يؤدي هذا التغليف إلى تشويش ميكانيكي فوري ويدمر الدفعة بأكملها.
يفصل قطع الجدائل بين مرحلتي البثق والقطع جغرافيًا. تقوم الآلة ببثق البوليمر المصهور إلى خيوط طويلة متواصلة أولاً. يقوم المشغلون بسحب هذه الخيوط من خلال حمام تبريد مائي طويل يدويًا. يمتص الحمام المائي الحرارة الشديدة تدريجياً. ثم يقوم سكين الهواء بإزالة الرطوبة المتبقية من الخيوط الصلبة. وأخيرًا، تقوم أداة القطع الدوارة بتقطيع الخيوط الصلبة إلى كريات أسطوانية قياسية.
تتطلب هذه التقنية خصائص مادية مختلفة بشكل أساسي. يجب أن يتمتع البوليمر بقوة ذوبان كافية بطبيعته. إنه يحتاج إلى تمديد وتمدد حوض التبريد دون أن ينقطع. وفي حالة كسره، يتوقف الإنتاج تمامًا. ويجب على المشغلين بعد ذلك التدخل لإعادة ضبط توتر الخط. يؤدي هذا التدخل اليدوي إلى إنشاء مواد خردة وإهدار وقت الإنتاج الثمين خلال نوبة العمل.
يحدد ملف تعريف المواد الخام الخاص بك بشكل صارم تقنية القطع الخاصة بك. إن دفع المواد البلاستيكية غير المتوافقة من خلال رأس القالب الخطأ يضمن الفشل التشغيلي. يجب علينا مواءمة السلوك الحراري للبوليمر مع التصميم الميكانيكي. يؤدي تجاهل هذه القواعد إلى حدوث مشكلات تشغيلية يومية لفريق الصيانة لديك.
تتعامل أنظمة حلقات الماء مع البولي أوليفينات القياسية بشكل جميل. إنها مثالية لـ LDPE، HDPE، وPP. غالبًا ما تظهر هذه المواد تقلبات اللزوجة أثناء البثق. يستوعب وجه القالب الساخن هذه التحولات الطفيفة جيدًا. يحافظ القالب على تدفق المادة بسلاسة على الرغم من التغيرات الطفيفة في الكثافة.
ستشاهد في كثير من الأحيان هذه التقنية مدمجة في إعدادات إعادة التدوير المحددة. على سبيل المثال، أ تستخدم آلة التغذية بالقوة الجانبية PP PE حلقات الماء بشكل فعال. تقوم آلية التغذية بدفع الخردة المتغيرة إلى الطارد مباشرة. وبالمثل، أ يستفيد خط التكوير من النوع الكتلي من تكوين وجه القالب الساخن. من الطبيعي أن تحتوي مدخلات إعادة التدوير بعد الاستهلاك على تناقضات طفيفة في الكثافة الظاهرية. تغفر حلقة الماء هذه الاختلافات الطفيفة في تدفق الذوبان بشكل مثالي.
ومع ذلك، فإن لها حدودًا مميزة يجب عليك احترامها. يجب ألا تستخدمه أبدًا في ذوبان السوائل العالية مثل النايلون أو PET. كما أن البوليمرات اللزجة للغاية تمثل مشكلة كبيرة أيضًا. سوف يقومون ببساطة بتشويه وجه القالب بدلاً من القطع بشكل نظيف. يؤدي هذا التلطيخ إلى تدمير محاذاة الشفرة بسرعة ويؤدي إلى تدهور لوحة القالب بأكملها بمرور الوقت.
تتطلب بعض المواد بروتوكولات تبريد صارمة قبل أن تلمسها الشفرة. قطع الجدائل إلزامي لهذه البوليمرات المحددة. غالبًا ما تفتقر إلى التوتر السطحي لتشكيل مجالات أنيقة بشكل طبيعي. من خلال تبريد الخصلة تمامًا أولًا، فإنك تضمن قصًا دقيقًا. يتم قص المادة الصلبة بشكل نظيف تحت الشفرة الدوارة الثقيلة.
هذه الطريقة حاسمة للغاية بالنسبة ل خط تكوير رقائق PET . يتمتع PET الذائب بلزوجة تشبه الماء. يتطلب انخفاضًا حراريًا فوريًا ومنظمًا للتصلب بشكل صحيح. بدون هذا الإسقاط المنظم، لا يمكنك تحويله إلى كريات. وبالمثل، أ يعتمد خط التكوير المركب PVC بشكل كبير على قطع الجدائل. يحتاج PVC إلى التحكم الحراري الدقيق والتبريد المتخصص لمنع التدهور. تؤدي الحرارة إلى إتلاف PVC بسرعة إذا تم احتجازه داخل حبيبة كبيرة غير مبردة.
هناك قيود هنا أيضا. الخيوط الصلبة معرضة بشدة للكسر. إذا كانت درجات حرارة حمام التبريد الخاص بك متقلبة، فسوف تنكسر الخصلات على الفور. تسبب سرعات الرسم غير المتطابقة نفس المشكلة بالضبط. تظل يقظة المشغل أمرًا بالغ الأهمية أثناء عملية الإنتاج بأكملها لمراقبة توتر الخيوط.
مساحة أرضية المصنع هي مورد محدود. تؤثر البصمة المادية لمعداتك على التصميم العام للمصنع بشكل مباشر. دعونا نقارن كيفية قياس هذين النظامين جسديًا. يجب عليك التخطيط للوجستيات منشأتك حول هذه الأبعاد الدقيقة للحفاظ على مسارات المشي الآمنة.
توفر أنظمة الحلقات المائية آثار أقدام مدمجة للغاية. إنها تلغي الحاجة إلى حمامات التبريد الطويلة تمامًا. في كثير من الحالات، يمكنك توفير ما يصل إلى 40% من المساحة الأرضية الخطية. تسمح لك هذه الكثافة بتركيب المزيد من الخطوط في مستودع أصغر. يقدر مديرو المصانع هذه الكفاءة عند توسيع العمليات. يمكنك تحسين لقطاتك المربعة المتاحة بشكل كبير.
على العكس من ذلك، تتطلب خطوط الجديلة أحواض تبريد واسعة النطاق. غالبًا ما تمتد هذه الحمامات المائية من 4 إلى 6 أمتار حسب أهداف الإنتاجية لديك. يجب أن تنخفض درجة حرارة قلب البوليمر بدرجة كافية قبل الوصول إلى سكاكين الدوار. لا يمكنك التسرع في عملية التبادل الحراري هذه. يؤدي تقصير الحمام إلى الحصول على حبيبات ناعمة. تعمل الكريات الناعمة على تشويش القاطع الدوار على الفور وتسبب تكتلًا شديدًا.
كلا التكوينين يتناسبان بشكل جيد مع الأحجام الصناعية. ومع ذلك، تتطلب الأنظمة ذات الإنتاجية العالية إشرافًا أعلى بكثير من المشغل. يجب على العمال إدارة وربط خيوط متعددة في وقت واحد. تتطلب إدارة عشرين فرعًا تركيزًا شديدًا وأيديًا ثابتة. يتعامل نظام حلقات الماء الكبير مع الكميات الكبيرة تلقائيًا بمجرد الاتصال به. ويتوسع النظام المغلق لأعلى دون الحاجة إلى موظفين إضافيين.
ميزة النظام |
تقنية حلقات الماء |
تكنولوجيا قطع ستراند |
|---|---|---|
المساحة الأرضية مطلوبة |
مضغوط للغاية؛ يوفر ما يصل إلى 40% مساحة خطية |
شاسِع؛ يتطلب 4 إلى 6 أمتار من حمامات التبريد |
تحجيم الإنتاجية |
ممتاز للكميات الكبيرة؛ التدفق الآلي بالكامل |
يتطلب مشغلين إضافيين لإدارة فروع إضافية |
مؤشر تدفق الذوبان الأمثل |
متغير إلى معتدل (PP، PE، LDPE) |
لزوجة صارمة عالية أو منخفضة للغاية (PET، PVC) |
هندسة بيليه |
مجالات على شكل عدسة أو مدورة |
اسطوانات صلبة موحدة تمامًا |
تمثل كل تقنية مخاطر تشغيلية فريدة من نوعها. يجب عليك إعداد فريق الصيانة الخاص بك لهذه الحقائق المحددة مسبقًا. يؤدي التعرف على أوضاع الفشل مبكرًا إلى منع فترات التوقف الطويلة وخسارة المواد.
يظل هذا هو الخطر التشغيلي الأكثر شيوعًا بالنسبة لقواطع الخيوط. هناك عدة عوامل تتسبب في انكسار الخيوط في منتصف الإنتاج. تؤدي الاختلافات في ضغط الذوبان إلى كسر توتر الخط بسهولة. يؤدي التلوث الموجود في مرشح الذوبان إلى إنشاء نقاط ضعف على الفور. درجات حرارة حمام التبريد غير المناسبة تسبب أيضًا هشاشة شديدة. عند حدوث انقطاع، يجب على المشغلين التدخل فورًا لإعادة ربط الخط. يؤدي هذا التأخير إلى إنشاء مواد خردة غير قابلة للاسترداد. المراقبة المستمرة تصبح واجب التحول الإلزامي.
تشغيل حمام التبريد عند درجة حرارة منخفضة للغاية. تعمل هذه الصدمة على تبريد الخصلة، مما يجعلها هشة للغاية.
تجاهل تغيرات ضغط مرشح الذوبان. تشير طفرات الضغط عادة إلى التلوث، مما يخلق نقاط ضعف في شريط البوليمر.
تعتمد عمليات حلقات المياه على موازين حرارية دقيقة بشكل كامل. إذا كان ضغط السكين غير صحيح، فسيفشل القطع. إذا انخفضت درجة حرارة الذوبان بشكل غير متوقع، تقع الكارثة. سوف يتجمد البوليمر داخل فتحات القالب على الفور. وبدلاً من ذلك، يتم مسحه على كامل وجه القالب. يؤدي هذا التلطيخ إلى كريات مشوهة. غالبًا ما يرفض المشترون تسليمات المواد التي تحتوي على تكتلات شديدة أو ذيول طويلة. يستغرق التعافي من رأس القالب المتجمد ساعات من العمل البدني المكثف.
افحص وجه القالب بصريًا بين كل تغيير في الوردية. ابحث عن التكتل الصغير بالقرب من فتحات البثق.
قم بمعايرة ضغط مضخة المياه أسبوعيًا. يؤدي تدفق المياه غير المتناسق إلى تشوه الحبيبات بشكل فوري وتكتل جهازي.
تختلف الصيانة الروتينية بشكل كبير بين الطريقتين. بالنسبة لقواطع الخيوط، تركز الفرق بشكل كبير على الشفرات الدوارة. يجب عليك استبدال أو شحذ السكاكين الدوارة باستمرار. تتطلب بكرات السحب أيضًا إعادة السطح بشكل متكرر. بالنسبة لإعدادات حلقة الماء، تنتقل الصيانة إلى رأس القالب. يجب على الفرق إجراء عملية إعادة تسطيح الوجه بعناية بشكل دوري. كما أنها تحل محل الشفرات الحلقية المائية وفقًا لجدول زمني صارم. كلاهما يتطلب جداول زمنية مجتهدة للحفاظ على جودة الحبيبات النهائية. إن إهمال أي من النظامين يضمن ضعف إنتاجية المواد.
يتطلب اختيار الإعداد المثالي اتباع نهج منظم. استخدم الخطوات التالية لإنهاء متطلباتك الهندسية بشكل صحيح.
الخطوة 1: تدقيق البوليمر الخاص بك. تحديد قوة الذوبان الدقيق وMFI. يجب عليك طلب أوراق البيانات الفنية من موردي المواد لديك. قوة ذوبان عالية تملي قطع حبلا. تشير مؤسسات التمويل الأصغر المعتدلة أو المتغيرة إلى نظام حلقة الماء. اختبار المادة في بيئة معملية يمنع حدوث أخطاء كارثية في الشراء. إذا قمت بمعالجة خردة مختلطة بعد الاستهلاك، افترض أن مؤسسة التمويل الأصغر الخاصة بك سوف تتقلب يوميًا.
الخطوة 2: تقييم مستوى مهارة المشغل. قم بتقييم القوى العاملة لديك بشكل واقعي قبل اتخاذ القرار. هل لديك عمال مدربون على مراقبة وإعادة ربط خط الجديلة باستمرار؟ تتطلب خطوط الجديلة براعة بدنية حادة واهتمامًا مستمرًا. إذا كان العمل ضيقًا، فقد تحتاج إلى التشغيل الآلي للحلقة المغلقة لنظام حلقة المياه. يقوم نظام حلقة الماء بالتعامل مع عملية النقل تلقائيًا. يحتاج المشغلون فقط إلى مراقبة الإخراج النهائي لمجفف الطرد المركزي.
الخطوة 3: تحديد هندسة الإخراج. استشر المشترين النهائيين مباشرة قبل تحديد المعدات. هل يحتاجون إلى كريات أسطوانية تمامًا؟ غالبًا ما يطلب عملاء القولبة بالحقن أسطوانات دقيقة لتغذية القادوس بشكل متسق. إذا كان الأمر كذلك، يجب عليك استخدام قطع حبلا. هل العدسات أو الأشكال الكروية مقبولة لقواديسها؟ ثم تصبح حلقة الماء قابلة للحياة تمامًا. قم دائمًا بتأكيد متطلبات الهندسة كتابيًا.
الخطوات التالية: لا تشتري المعدات بشكل أعمى. اطلب من البائعين لديك إجراء تجارب شاملة للمواد. قم بتزويدهم بالخردة أو تركيبة المواد الخام الخاصة بك. تحقق من جودة الحبيبات فعليًا قبل الانتهاء من أي أمر شراء. اطلب عينات من الأكياس من التشغيل التجريبي. تحليل هذه العينات لمحتوى الغبار والتحجيم الموحد.
إن اختيارك بين قطع حلقة الماء وقطع الجدائل يحدد بشكل أساسي الكفاءة التشغيلية الشاملة. إنه يحدد خط الأساس لمخرجات التحول بالكامل.
إن فرض المواد غير المتوافقة من خلال نظام مدمج يضمن زيادة وقت التوقف عن العمل. سوف تعاني أيضًا من انخفاض أسعار الحبيبات في السوق.
تحقق من قوة الذوبان والتوتر السطحي قبل الالتزام بتكوين قالب محدد. هذه الخصائص الفيزيائية غير قابلة للتفاوض.
استشر فرقك الهندسية في وقت مبكر من العملية. يجب عليك مطابقة مواصفات الطارد وأنظمة الترشيح وطرق القطع بدقة.
اطلب دائمًا تجارب المواد المادية من بائعي المعدات باستخدام التركيبة الدقيقة الخاصة بك. يمنع الاختبار الواقعي أخطاء التثبيت الباهظة الثمن.
ج: بشكل عام، لا. PET لديه لزوجة ذوبان منخفضة للغاية. يتدفق تقريبًا مثل الماء عند ذوبانه. وبسبب هذه السيولة الشديدة، سوف يتلطخ البوليمر على وجه القالب الساخن بدلاً من قطعه بشكل نظيف. يجب عليك استخدام قاطعة حبلا أو نظام متخصص تحت الماء لمعالجة PET بنجاح دون انسداد الجهاز.
ج: يحدث التكتل عندما تفشل الكريات في التبريد بسرعة. ينتج هذا عادةً عن انخفاض تدفق المياه بشكل مفرط داخل الحلقة. تساهم سكاكين القطع الباهتة أيضًا في إنشاء حواف خشنة تلتصق ببعضها البعض بسهولة. بالإضافة إلى ذلك، فإن معالجة مادة ذات مؤشر تدفق ذوبان مرتفع يمكن أن تسبب التكتل إذا تعرضت للماء الساخن جدًا.
ج: يتحول تركيز الصيانة ببساطة. يتطلب قطع الخيوط عمومًا المزيد من العمل اليدوي أثناء التشغيل. يجب على العمال إدارة الخيوط المادية وشحذ السكاكين الدوارة بشكل روتيني. تتطلب صيانة حلقات المياه قدرًا أقل من الإشراف اليدوي يومًا بعد يوم. ومع ذلك، فإنه يتطلب محاذاة ميكانيكية دقيقة للغاية واستبدالًا دوريًا ودقيقًا لشفرات وجه القالب لمنع التلطيخ.