Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-07-01 Kaynak: Alan

Yanlış kesme teknolojisinin seçilmesi üretim alanınıza zarar verebilir. Uyumsuz bir sistem, hızla ardı ardına gelen operasyonel arızalara neden olur. Sürekli iplik kopması nedeniyle aşırı kesintilerle karşılaşabilirsiniz. Alternatif olarak, spesifikasyon dışı pelet geometrileri nihai malzeme kalitenizi ciddi şekilde düşürecektir. Su halkası ve şerit kesme arasındaki karar nadiren hangi teknolojinin genel olarak daha iyi performans gösterdiğiyle ilgilidir. Bunun yerine polimer eriyik akış indeksinizi (MFI), fabrika ayak izinizi ve istenen üretim hacmini sıkı bir şekilde değerlendirmelisiniz.
Tesis yöneticileri burada tahminlere güvenemez. Bir varsayımda bulunmak çoğu zaman üretim hatlarının durmasına yol açar. Bu kılavuz, belirli ödünleşimleri doğru bir şekilde değerlendirmenize yardımcı olacak kanıta dayalı bir çerçeve sağlar. Malzeme viskozitesinin ekipman seçimini nasıl belirlediğini öğreneceksiniz. Ayrıca ortak arıza noktalarını ve bakım gerçeklerini de özetliyoruz. Operatörün beceri seviyelerinin makine karmaşıklığıyla nasıl etkileşime girdiğini araştırıyoruz. Sonunda, bileşim veya geri dönüşüm hatlarınız için gereken tam kesme yöntemini güvenle belirleyebilirsiniz.
Su Halkalı Peletleme: Değişken erime endekslerine sahip poliolefinler (PP, PE) için en uygunudur. Son derece kompakt bir ayak izi sunar ve operatör müdahalesini en aza indirir.
Şerit Kesme: Sert plastikler, yüksek viskoziteli eriyikler ve bileşimler için endüstri standardı. Daha fazla zemin alanı gerektirir ancak PET ve PVC gibi malzemeler için çok yönlülük sunar.
Malzeme Odaklı Seçim: Son derece spesifik kurulumların kullanılması (PET Pul Peletleme Hattı veya PVC Bileşik Peletleme Hattı gibi) kesme yöntemini belirler; malzeme viskozitesinin göz ardı edilmesi, kalıp tıkanmalarına veya pelet topaklaşmasına yol açar.
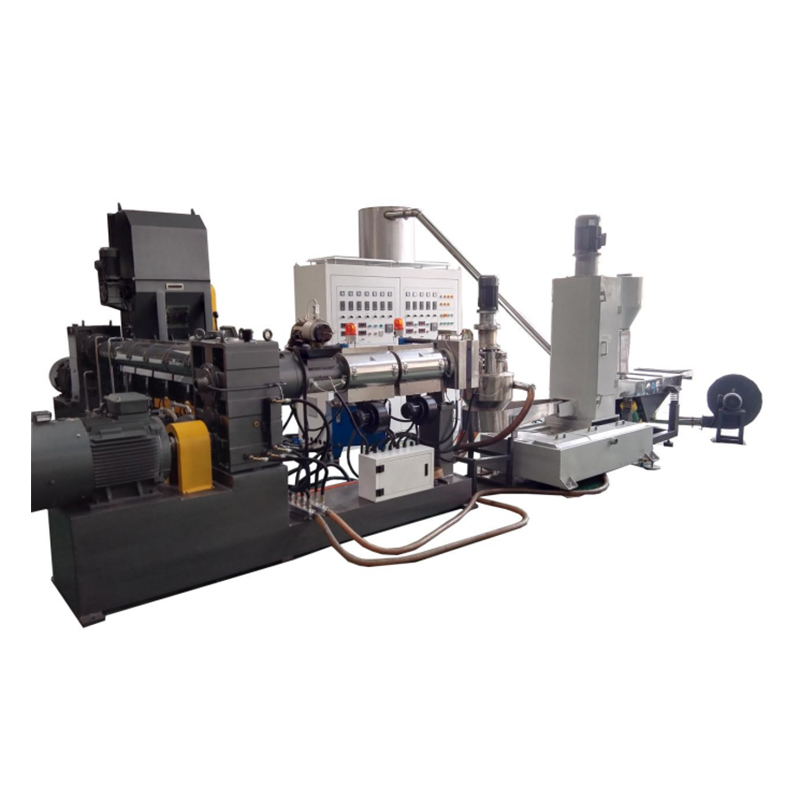
Modern bir Plastik Peletleme Makinesi tipik olarak iki ana kesme mimarisinden birini kullanır. Erimiş polimeri nasıl manipüle ettiklerini anlamak, işleme darboğazlarından kaçınmanıza yardımcı olur. Tam mekanik akışı adım adım inceleyelim. Tedarik kararları vermeden önce bu temel bilgileri anlamalısınız.
İşlem, polimer eriyiğinin ekstruderin kalıp yüzeyinden çıktığı anda başlar. Dönen bıçaklar erimiş malzemeyi çıkıştan hemen sonra keser. Merkezkaç kuvveti daha sonra bu sıcak topakları anında dışarı doğru fırlatır. Hızlı soğutma için doğrudan dolaşımdaki bir su halkasına düşerler. Son olarak sistem bunları bir santrifüjlü kurutucuya taşır. Kurutucu, yüzeydeki nemi gidermek için peletleri hızla döndürür. Operatörler paketleme için kuru, küresel peletleri toplar.
Bu yöntem kritik bir teknik varsayıma dayanır. Malzeme doğal olarak yeterli yüzey gerilimine sahip olmalıdır. Bu gerilim, su onu soğutmadan önce düzgün, küresel bir topak oluşturmasını sağlar. Gerilim çok düşükse şekil çöker. Polimer aynı zamanda kesici bıçakların çevresine de sarılabilir. Bu sarma, anında mekanik sıkışmaya neden olur ve tüm partiyi mahveder.
Şerit kesme, ekstrüzyon ve kesme aşamalarını coğrafi olarak ayırır. Makine önce polimer eriyiğini sürekli uzun şeritler halinde ekstrüde eder. Operatörler bu şeritleri uzun bir su soğutma banyosundan manuel olarak çekiyor. Su banyosu yoğun ısıyı yavaş yavaş emer. Daha sonra bir hava bıçağı katı şeritlerdeki kalan nemi uzaklaştırır. Son olarak, döner bir kesici, sert telleri standart silindirik topaklar halinde keser.
Bu teknik temelde farklı malzeme özellikleri gerektirir. Polimerin doğası gereği yeterli erime mukavemetine sahip olması gerekir. Soğutma oluğunu kopmadan uzatması ve genişletmesi gerekiyor. Kırılırsa üretim tamamen durur. Operatörler daha sonra hat gerilimini yeniden sağlamak için müdahale etmelidir. Bu manuel müdahale, hurda malzeme oluşturur ve vardiya boyunca değerli üretim zamanını boşa harcar.
Hammadde profiliniz kesme teknolojinizi kesin olarak belirler. Uyumsuz plastiklerin yanlış pafta kafasına zorlanması operasyonel arızayı garanti eder. Polimerin termal davranışını mekanik tasarımla uyumlu hale getirmeliyiz. Bu kuralları göz ardı etmek, bakım ekibiniz için günlük operasyonel baş ağrılarına davetiye çıkarır.
Su halkalı sistemler standart poliolefinleri mükemmel şekilde işler. LDPE, HDPE ve PP için idealdirler. Bu malzemeler sıklıkla ekstrüzyon sırasında viskozite dalgalanmaları sergiler. Sıcak bir kalıp yüzü bu hafif kaymaları iyi bir şekilde karşılar. Kalıp, yoğunluktaki küçük değişikliklere rağmen malzemenin düzgün bir şekilde akmasını sağlar.
Bu teknolojinin belirli geri dönüşüm kurulumlarına entegre edildiğini sıklıkla göreceksiniz. Örneğin, bir Yandan Kuvvet Beslemeli PP PE Peletleyici, su halkalarını etkili bir şekilde kullanır. Besleme mekanizması değişken hurdaları doğrudan ekstrüdere iter. Benzer şekilde, bir Aglomerat Tipi Peletleme Hattı, sıcak kalıp yüzü konfigürasyonundan yararlanır. Tüketici sonrası geri dönüşüm girdileri doğal olarak yığın yoğunluğunda hafif tutarsızlıklara sahiptir. Su halkası bu küçük erime akışı değişikliklerini mükemmel şekilde affeder.
Ancak saygı duymanız gereken farklı sınırlamaları vardır. Naylon veya PET gibi çok akışkan eriyikler için kesinlikle kullanmamalısınız. Son derece yapışkan polimerler de oldukça problemlidir. Temiz bir şekilde kesmek yerine kalıp yüzeyine bulaşacaklardır. Bu lekelenme, bıçak hizalamasını hızla bozar ve zamanla tüm kalıp plakasının bozulmasına neden olur.
Bazı malzemeler, bıçak onlara temas etmeden önce sıkı soğutma protokolleri gerektirir. Bu spesifik polimerler için iplik kesimi zorunludur. Genellikle doğal olarak düzgün küreler oluşturacak yüzey geriliminden yoksundurlar. Önce teli tamamen soğutarak hassas bir kesim sağlarsınız. Sert malzeme, ağır döner bıçağın altında temiz bir şekilde kesilir.
Bu yöntem kesinlikle kritiktir. PET Pul Peletleme Hattı . Erimiş PET suya benzer bir viskoziteye sahiptir. Doğru şekilde katılaşması için anında ve yapılandırılmış bir termal düşüş gerekir. Bu yapılandırılmış damla olmadan onu pelet haline getiremezsiniz. Aynı şekilde, bir PVC Bileşik Peletleme Hattı büyük ölçüde şerit kesmeye bağlıdır. PVC'nin bozulmayı önlemek için hassas termal kontrole ve özel soğutmaya ihtiyacı vardır. Isı, büyük, soğutulmamış bir peletin içinde hapsolursa PVC'ye hızla zarar verir.
Burada da sınırlamalar var. Sert teller kırılmaya karşı oldukça hassastır. Soğutma banyonuzun sıcaklıkları dalgalanırsa teller hemen kırılır. Uyumsuz çizim hızları tamamen aynı soruna neden olur. İplik gerginliğini izlemek için tüm üretim çalışması boyunca operatörün dikkatli olması kritik öneme sahiptir.
Fabrika alanı sınırlı bir kaynaktır. Ekipmanınızın fiziksel ayak izi genel tesis yerleşimini doğrudan etkiler. Bu iki sistemin fiziksel olarak nasıl ölçeklendiğini karşılaştıralım. Güvenli yürüyüş yollarını korumak için tesis lojistiğinizi bu kesin boyutlara göre planlamanız gerekir.
Su halkası sistemleri son derece kompakt ayak izleri sağlar. Uzun soğutma banyolarına olan ihtiyacı tamamen ortadan kaldırırlar. Çoğu durumda doğrusal zemin alanından %40'a kadar tasarruf edersiniz. Bu yoğunluk, daha küçük bir depoya daha fazla hat sığdırmanıza olanak tanır. Tesis yöneticileri operasyonları genişletirken bu verimliliği takdir ediyor. Mevcut kare çekimlerinizi önemli ölçüde optimize edebilirsiniz.
Bunun tersine, halat hatları geniş soğutma oluklarına ihtiyaç duyar. Bu su banyoları, üretim hedeflerinize bağlı olarak genellikle 4 ila 6 metreye kadar uzanır. Polimer çekirdek sıcaklığının rotor bıçaklarına ulaşmadan önce yeterince düşmesi gerekir. Bu termal değişim sürecini aceleye getiremezsiniz. Banyoyu kısaltmak yumuşak peletlerin oluşmasına neden olur. Yumuşak topaklar döner kesiciyi hemen sıkıştırır ve ciddi topaklanmalara neden olur.
Her iki konfigürasyon da endüstriyel hacimler için iyi ölçeklenir. Bununla birlikte, yüksek verimli halatlı sistemler, önemli ölçüde daha yüksek operatör gözetimi gerektirir. Çalışanların aynı anda birden fazla ipliği yönetmesi ve bağlaması gerekir. Yirmi konuyu yönetmek yoğun odaklanma ve istikrarlı eller gerektirir. Büyük bir su halkası sistemi, arandıktan sonra daha yüksek hacimleri otomatik olarak yönetir. Kapalı sistem, ekstra kat personeli gerektirmeden yukarı doğru ölçeklenir.
Sistem Özelliği |
Su Halkası Teknolojisi |
İplik Kesme Teknolojisi |
|---|---|---|
Gerekli Zemin Alanı |
Son derece kompakt; %40'a kadar doğrusal alan tasarrufu sağlar |
Yaygın; 4 ila 6 metre soğutma banyosu gerektirir |
Verim Ölçeklendirmesi |
Yüksek hacimler için mükemmeldir; tam otomatik akış |
Ekstra şeritleri yönetmek için ek operatörler gerektirir |
Optimum Erime Akış İndeksi |
Değişken ila orta (PP, PE, LDPE) |
Kesinlikle yüksek veya aşırı düşük viskozite (PET, PVC) |
Pelet Geometrisi |
Mercek şeklinde veya yuvarlak küreler |
Mükemmel derecede düzgün sert silindirler |
Her teknoloji benzersiz operasyonel riskler sunar. Bakım ekibinizi bu spesifik gerçeklere önceden hazırlamanız gerekir. Arıza türlerinin erken tanınması, uzun süreli arıza sürelerini ve malzeme kaybını önler.
Bu, halat kesiciler için en yaygın operasyonel risk olmayı sürdürüyor. Çeşitli faktörler ipliklerin üretimin ortasında kopmasına neden olur. Eriyik basıncındaki değişiklikler hat gerilimini kolayca kırar. Eriyik filtredeki kirlenme anında zayıf noktalar oluşturur. Uygun olmayan soğutma banyosu sıcaklıkları da ciddi kırılganlığa neden olur. Bir kesinti meydana geldiğinde, operatörlerin hattı yeniden bağlamak için derhal müdahale etmesi gerekir. Bu gecikme kurtarılamaz hurda malzeme oluşturur. Sürekli izleme zorunlu bir vardiya görevi haline gelir.
Soğutma banyosunu oldukça düşük bir sıcaklıkta çalıştırmak. Bu, ipliği şokla soğutarak onu oldukça kırılgan hale getirir.
Eriyik filtre basıncı değişikliklerini göz ardı etmek. Basınç artışları genellikle polimer zincirinde zayıf noktalar oluşturan kirlenmeyi gösterir.
Su halkası işlemleri tamamen hassas termal dengelere dayanır. Bıçak basıncınız yanlışsa kesim başarısız olur. Erime sıcaklığı beklenmedik bir şekilde düşerse felaket yaşanır. Polimer kalıp deliklerinin içinde anında donacaktır. Alternatif olarak kalıp yüzeyinin tamamına yayılır. Bu bulaşma, şekilsiz peletlerin oluşmasına yol açar. Alıcılar genellikle şiddetli topaklanma veya uzun kuyruk içeren malzeme teslimatlarını reddeder. Donmuş bir kalıp kafasının kurtarılması, saatler süren yoğun fiziksel emek gerektirir.
Her vardiya değişimi arasında kalıp yüzeyini görsel olarak inceleyin. Ekstrüzyon deliklerinin yakınında mikro topaklanma olup olmadığına bakın.
Su pompası basıncını haftalık olarak kalibre edin. Tutarsız su akışı peletin anında deformasyonuna ve sistemik topaklanmaya neden olur.
Rutin bakım iki yöntem arasında büyük ölçüde farklılık gösterir. İplik kesiciler için ekipler ağırlıklı olarak döner bıçaklara odaklanıyor. Döner şeritli bıçakları sürekli olarak değiştirmeli veya keskinleştirmelisiniz. Çekme silindirleri ayrıca sık sık yüzey yenilemeyi gerektirir. Su halkası kurulumlarında bakım, kalıp kafasına kaydırılır. Takımlar periyodik olarak dikkatli kalıp yüzeyi yenileme işlemi yapmalıdır. Ayrıca su halkalı bıçakları da sıkı bir programa göre değiştirirler. Her ikisi de nihai pelet kalitesini korumak için özenli programlar gerektirir. Her iki sistemin de ihmal edilmesi, düşük malzeme verimini garanti eder.
Mükemmel kurulumun seçilmesi yapılandırılmış bir yaklaşım gerektirir. Mühendislik gereksinimlerinizi doğru şekilde sonuçlandırmak için aşağıdaki adımları kullanın.
Adım 1: Polimerinizi Denetleyin. Tam erime mukavemetini ve MFI'yi tanımlayın. Malzeme tedarikçilerinizden teknik veri formları talep etmelisiniz. Yüksek erime mukavemeti, bir şerit kesiciyi gerektirir. Orta veya değişken MFI, su halkası sistemine işaret ediyor. Malzemenin laboratuvar ortamında test edilmesi, yıkıcı satın alma hatalarını önler. Tüketici sonrası karışık hurda işlerseniz, MFI'nızın günlük olarak dalgalanacağını varsayın.
Adım 2: Operatör Beceri Seviyesini Değerlendirin. Karar vermeden önce iş gücünüzü gerçekçi bir şekilde değerlendirin. İşçilerinizi, halat hattını sürekli olarak izleyecek ve yeniden bağlayacak şekilde eğittiniz mi? İplik çizgileri, akut fiziksel beceri ve sürekli dikkat gerektirir. İşçilik sıkıysa su halkası sisteminin kapalı devre otomasyonuna ihtiyacınız olabilir. Su halkası sistemi aktarımı otomatik olarak gerçekleştirir. Operatörlerin yalnızca son santrifüj kurutucu çıkışını izlemesi gerekir.
Adım 3: Çıkış Geometrisini Tanımlayın. Ekipmanı belirtmeden önce doğrudan son alıcılarınıza danışın. Mükemmel silindirik peletlere mi ihtiyaçları var? Enjeksiyon kalıplama müşterileri genellikle tutarlı hazne beslemesi için tam silindirler talep eder. Eğer öyleyse, iplik kesmeyi kullanmalısınız. Hazneler için mercek veya küresel şekiller kabul edilebilir mi? O zaman bir su halkası tamamen uygundur. Geometri gereksinimlerini her zaman yazılı olarak onaylayın.
Sonraki Adımlar: Ekipmanı körü körüne satın almayın. Satıcılarınızın kapsamlı malzeme denemeleri yapmasını isteyin. Onlara özel hurda veya hammadde formülasyonunuzu sağlayın. Herhangi bir satın alma siparişini tamamlamadan önce pelet kalitesini fiziksel olarak doğrulayın. Test çalıştırmasından numune torbaları isteyin. Bu numuneleri toz içeriği ve tekdüze boyut açısından analiz edin.
Su halkası ve şerit kesme arasındaki seçiminiz temel olarak genel operasyonel verimliliği belirler. Tüm vardiya çıktınız için temel çizgiyi belirler.
Uyumsuz malzemenin kompakt bir sistem aracılığıyla zorlanması, arıza süresinin artmasını garanti eder. Ayrıca piyasadaki düşük pelet fiyatlarından da zarar göreceksiniz.
Belirli bir kalıp konfigürasyonuna geçmeden önce erime mukavemetini ve yüzey gerilimini doğrulayın. Bu fiziksel özellikler tartışılamaz.
Sürecin başlarında mühendislik ekiplerinize danışın. Ekstruder özelliklerini, filtreleme sistemlerini ve kesme yöntemlerini doğru bir şekilde eşleştirmelisiniz.
Ekipman satıcılarından her zaman tam formülasyonunuzu kullanarak fiziksel malzeme denemeleri talep edin. Gerçek dünya testleri pahalı kurulum hatalarını önler.
C: Genellikle hayır. PET'in erime viskozitesi çok düşüktür. Eridiğinde neredeyse su gibi akıyor. Bu aşırı akışkanlık nedeniyle polimer temiz bir şekilde kesmek yerine sıcak kalıp yüzeyine bulaşacaktır. PET'i makineyi tıkamadan başarılı bir şekilde işlemek için bir iplik kesici veya özel bir su altı sistemi kullanmalısınız.
C: Peletler hızla soğumadığında topaklanma meydana gelir. Bu genellikle halkanın içindeki aşırı düşük su akışından kaynaklanır. Kör kesme bıçakları ayrıca birbirine kolayca yapışan pürüzlü kenarlar oluşturarak da katkıda bulunur. Ayrıca yüksek erime akış indeksine sahip bir malzemenin işlenmesi, suya çok sıcak çarpması durumunda topaklanmaya neden olabilir.
C: Bakım odağı basitçe değişiyor. İplik kesme genellikle çalışma sırasında daha fazla el emeği gerektirir. İşçilerin fiziksel aşamaları yönetmesi ve rotor bıçaklarını rutin olarak keskinleştirmesi gerekiyor. Su halkası bakımı her gün daha az manuel gözetim gerektirir. Bununla birlikte, bulaşmayı önlemek için son derece hassas mekanik hizalama ve kalıp yüzü bıçaklarının periyodik, dikkatli bir şekilde değiştirilmesi gerekir.