Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 1 июля 2026 г. Происхождение: Сайт

Выбор неправильной технологии резки может нанести ущерб вашему производственному цеху. Несогласованная система быстро приводит к каскадным операционным сбоям. Вы можете столкнуться с чрезмерным простоем из-за постоянного обрыва прядей. Альтернативно, нестандартная геометрия гранул серьезно снизит качество конечного материала. Решение между водяным кольцом и обрезкой прядей редко связано с тем, какая технология в целом работает лучше. Вместо этого вы должны строго оценить индекс текучести расплава полимера (MFI), площадь завода и желаемый объем производительности.
Руководители предприятий здесь не могут полагаться на догадки. Подобные предположения часто приводят к остановке производственных линий. В этом руководстве представлена научно обоснованная основа, которая поможет вам точно оценить конкретные компромиссы. Вы узнаете, как вязкость материала влияет на выбор оборудования. Мы также описываем общие точки отказа и реалии обслуживания. Мы исследуем, как уровень квалификации оператора влияет на сложность машины. В результате вы сможете с уверенностью указать точный метод резки, необходимый для ваших линий компаундирования или переработки.
Гранулирование по водяному кольцу: лучше всего подходит для полиолефинов (ПП, ПЭ) с колеблющимися показателями плавления. Очень компактен и сводит к минимуму вмешательство оператора.
Резка прядей: отраслевой стандарт для жестких пластмасс, высоковязких расплавов и компаундов. Требует больше места на полу, но обеспечивает высокую универсальность для таких материалов, как ПЭТ и ПВХ.
Выбор на основе материала: использование узкоспециализированных установок (таких как линия гранулирования хлопьев ПЭТ или линия гранулирования ПВХ) определяет метод резки — игнорирование вязкости материала приводит к засорению матрицы или слипанию гранул.
Современная машина для гранулирования пластика обычно использует одну из двух основных схем резки. Понимание того, как они манипулируют расплавленным полимером, поможет вам избежать узких мест в процессе обработки. Давайте разберем точную механическую схему шаг за шагом. Вы должны понять эти основы, прежде чем принимать решения о закупках.
Процесс начинается в тот момент, когда расплав полимера выходит из фильеры экструдера. Вращающиеся ножи разрезают расплавленный материал сразу после выхода. Центробежная сила мгновенно выбрасывает эти горячие гранулы наружу. Они падают непосредственно в кольцо циркулирующей воды для быстрого охлаждения. Наконец, система транспортирует их в центробежную сушилку. Сушилка быстро вращает гранулы, удаляя поверхностную влагу. Операторы собирают сухие сферические гранулы для упаковки.
Этот метод основан на важном техническом предположении. Материал должен естественным образом обладать достаточным поверхностным натяжением. Это напряжение позволяет ему сформировать однородную сферическую гранулу до того, как вода охладит ее. Если натяжение слишком низкое, форма разрушается. Полимер также может наматываться на режущие лезвия. Такая упаковка вызывает немедленное механическое застревание и портит всю партию.
Резка прядей географически разделяет фазы экструзии и резки. Машина сначала экструдирует расплав полимера в виде непрерывных длинных нитей. Операторы вручную протягивают эти пряди через длинную ванну с водяным охлаждением. Водяная баня постепенно поглощает сильное тепло. Затем воздушный нож удаляет остатки влаги с твердых прядей. Наконец, роторный нож измельчает жесткие пряди на стандартные цилиндрические гранулы.
Эта технология требует принципиально иных свойств материала. Полимер должен иметь достаточную прочность расплава по своей сути. Он должен растягиваться и охватывать охлаждающий желоб, не ломаясь. Если он сломается, производство полностью остановится. В этом случае операторы должны вмешаться, чтобы восстановить натяжение линии. Такое ручное вмешательство приводит к образованию отходов и потере ценного производственного времени в течение смены.
Ваш профиль сырья строго определяет технологию резки. Проталкивание несовместимых пластмасс через неправильную головку гарантирует сбой в работе. Мы должны согласовать термическое поведение полимера с механической конструкцией. Игнорирование этих правил создает ежедневную головную боль для вашей команды технического обслуживания.
Системы с водяными кольцами прекрасно справляются со стандартными полиолефинами. Они идеально подходят для LDPE, HDPE и PP. Эти материалы часто демонстрируют колебания вязкости во время экструзии. Горячая поверхность штампа хорошо справляется с этими небольшими сдвигами. Матрица обеспечивает плавное течение материала, несмотря на незначительные изменения плотности.
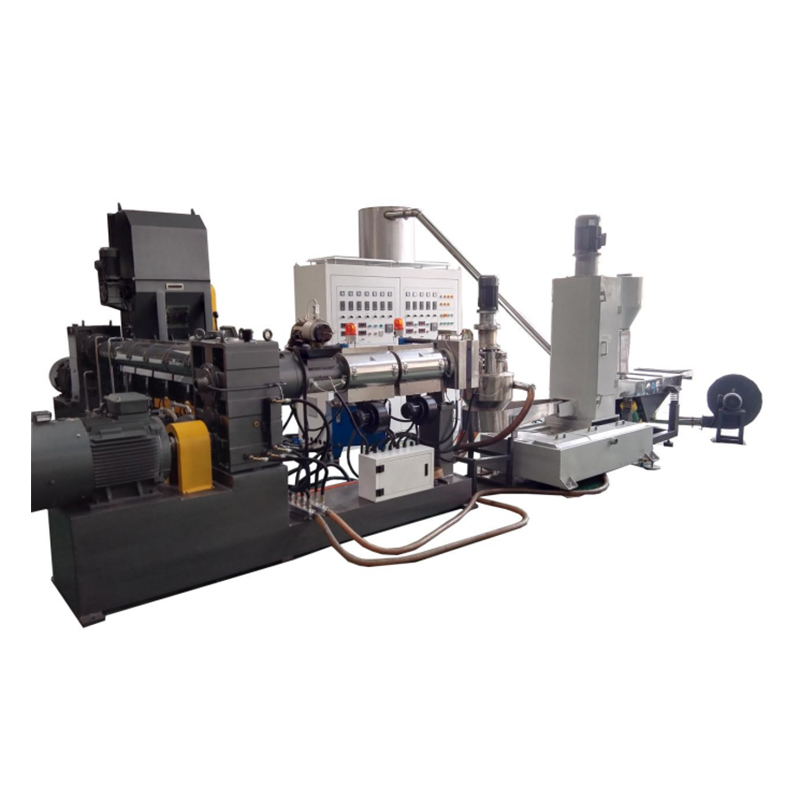
Вы часто будете видеть эту технологию интегрированной в конкретные установки по переработке отходов. Например, Гранулятор PP PE с боковой подачей эффективно использует водяные кольца. Механизм подачи подает различные отходы непосредственно в экструдер. Аналогично, Линия гранулирования агломератного типа имеет конфигурацию горячей головки. Материалы для вторичной переработки отходов, естественно, имеют небольшие различия в объемной плотности. Водяное кольцо прекрасно прощает эти незначительные изменения течения расплава.
Однако у него есть определенные ограничения, которые вы должны соблюдать. Никогда не следует использовать его для высокотекучих расплавов, таких как нейлон или ПЭТ. Чрезвычайно липкие полимеры также являются весьма проблематичными. Они будут просто размазываться по поверхности матрицы вместо того, чтобы аккуратно резать. Это размазывание быстро нарушает выравнивание лезвия и со временем разрушает всю матрицу.
Некоторые материалы требуют строгих протоколов охлаждения, прежде чем лезвие когда-либо коснется их. Обрезание прядей является обязательным для этих конкретных полимеров. Им часто не хватает поверхностного натяжения, чтобы естественным образом образовывать аккуратные сферы. Предварительно полностью охладив прядь, вы обеспечите точный срез. Твердый материал аккуратно режется под тяжелым вращающимся лезвием.
Этот метод абсолютно необходим для Линия гранулирования хлопьев ПЭТ . Расплавленный ПЭТ имеет вязкость, подобную воде. Для правильного затвердевания требуется немедленное и структурированное падение температуры. Без этой структурированной капли ее невозможно переработать в гранулы. Аналогично, Линия гранулирования ПВХ-компаунда во многом зависит от резки прядей. ПВХ нуждается в точном термоконтроле и специальном охлаждении для предотвращения разложения. Тепло быстро повреждает ПВХ, если он попадает в большую неохлажденную гранулу.
Здесь тоже есть ограничения. Жесткие пряди очень подвержены ломкости. Если температура охлаждающей ванны колеблется, пряди сразу же ломаются. Несовпадение скоростей рисования вызывает ту же проблему. Бдительность оператора остается критически важной на протяжении всего производственного цикла, чтобы контролировать натяжение пряди.
Заводская площадь является ограниченным ресурсом. Физическое размещение вашего оборудования напрямую влияет на общую планировку предприятия. Давайте сравним, как эти две системы физически масштабируются. Вы должны планировать логистику вашего объекта с учетом этих точных размеров, чтобы обеспечить безопасные пешеходные дорожки.
Водокольцевые системы занимают очень компактную площадь. Они полностью устраняют необходимость в длительных охлаждающих ваннах. Во многих случаях вы экономите до 40% погонной площади помещения. Такая плотность позволяет разместить больше линий на складе меньшего размера. Руководители предприятий ценят эту эффективность при расширении производства. Вы можете значительно оптимизировать имеющуюся площадь.
И наоборот, стренговые линии требуют обширных охлаждающих желобов. Эти водяные бани часто имеют длину от 4 до 6 метров в зависимости от ваших целей по производительности. Температура полимерного ядра должна значительно упасть, прежде чем она достигнет ножей ротора. Нельзя торопить этот процесс теплообмена. Укорочение ванны приводит к получению мягких гранул. Мягкие гранулы немедленно заклинивают вращающийся нож и вызывают сильное комкование.
Обе конфигурации хорошо масштабируются для промышленных объемов. Однако высокопроизводительные системы прядей требуют значительно более строгого контроля со стороны оператора. Рабочие должны управлять и натягивать несколько нитей одновременно. Управление двадцатью прядями требует напряженной концентрации и твердых рук. Большая водокольцевая система автоматически обрабатывает большие объемы после подключения. Закрытая система масштабируется вверх, не требуя дополнительного персонала.
Функция системы |
Технология водяного кольца |
Технология резки прядей |
|---|---|---|
Требуемая площадь |
Очень компактный; экономит до 40% линейного пространства |
Обширный; требуется от 4 до 6 метров охлаждающих ванн |
Масштабирование пропускной способности |
Отлично подходит для больших объемов; полностью автоматизированный поток |
Требуются дополнительные операторы для управления дополнительными прядями. |
Оптимальный индекс текучести расплава |
От переменной до умеренной (ПП, ПЭ, ПЭВД) |
Строгая высокая или чрезвычайно низкая вязкость (ПЭТ, ПВХ) |
Геометрия гранул |
Линзообразные или округлые сферы. |
Идеально однородные жесткие цилиндры |
Каждая технология представляет собой уникальные операционные риски. Вы должны заранее подготовить свою команду технического обслуживания к этим конкретным реалиям. Раннее распознавание режимов отказов предотвращает длительные простои и потери материала.
Это остается наиболее распространенным эксплуатационным риском для резчиков прядей. Несколько факторов приводят к тому, что пряди ломаются в середине производства. Изменения давления расплава легко разрушают натяжение линии. Загрязнения в фильтре расплава мгновенно создают слабые места. Неправильная температура охлаждающей ванны также приводит к серьезной хрупкости. При возникновении разрыва операторы должны немедленно вмешаться и перенатянуть линию. Эта задержка создает невосстановимый лом. Постоянный контроль становится обязательной сменной обязанностью.
Работа охлаждающей ванны при очень низкой температуре. Этот шок охлаждает прядь, делая ее очень ломкой.
Игнорирование изменений давления в фильтре расплава. Скачки давления обычно указывают на загрязнение, которое создает слабые места в полимерной нити.
Работа водокольцевого оборудования полностью зависит от точного теплового баланса. Если давление ножа неправильное, рез не удастся. Если температура расплава неожиданно упадет, произойдет катастрофа. Полимер мгновенно замерзнет внутри отверстий матрицы. Альтернативно, он размазывается по всей поверхности матрицы. Такое размазывание приводит к деформированию гранул. Покупатели часто отказываются от поставок материалов, содержащих сильные комки или длинные хвосты. Восстановление после замороженной головы требует нескольких часов напряженного физического труда.
Осматривайте поверхность матрицы визуально между каждой сменой смены. Ищите микрокомки возле отверстий для экструзии.
Еженедельно калибруйте давление водяного насоса. Непостоянный поток воды вызывает немедленную деформацию гранул и системное слипание.
Регулярное обслуживание существенно различается между этими двумя методами. Что касается станков для резки прядей, команды уделяют особое внимание вращающимся лезвиям. Вам необходимо постоянно заменять или затачивать вращающиеся прядильные ножи. Тяговые ролики также требуют частой замены поверхности. В случае установок с водяным кольцом обслуживание переносится на головку. Команды должны периодически проводить тщательную шлифовку поверхности штампа. Они также заменяют водокольцевые лопасти по строгому графику. И то, и другое требует тщательного соблюдения графика для поддержания максимального качества пеллет. Пренебрежение любой из систем гарантирует плохой выход материала.
Выбор идеальной установки требует структурированного подхода. Используйте следующие шаги, чтобы правильно завершить разработку технических требований.
Шаг 1. Проверьте свой полимер. Определите точную прочность расплава и MFI. Вы должны запросить технические данные у поставщиков материалов. Высокая прочность расплава требует использования резака для прядей. Умеренный или переменный MFI указывает на систему водяных колец. Тестирование материала в лабораторных условиях предотвращает катастрофические ошибки при покупке. Если вы перерабатываете смешанный потребительский лом, предположите, что ваш MFI будет меняться ежедневно.
Шаг 2. Оцените уровень квалификации оператора. Прежде чем принимать решение, реалистично оцените свою рабочую силу. Есть ли у вас обученные работники, которые постоянно контролируют и перетягивают прядь? Прядевые линии требуют острой физической ловкости и постоянного внимания. Если трудовых ресурсов мало, вам может понадобиться автоматизация с замкнутым контуром водокольцевой системы. Система водяных колец осуществляет передачу автоматически. Операторам необходимо только контролировать конечную производительность центробежной сушилки.
Шаг 3: Определите выходную геометрию. Прежде чем выбирать оборудование, проконсультируйтесь с конечными покупателями напрямую. Нужны ли им гранулы идеальной цилиндрической формы? Клиентам, занимающимся литьем под давлением, часто требуются точные цилиндры для равномерной подачи в бункер. В этом случае необходимо использовать стрижку прядей. Приемлема ли для их бункеров линзовая или сферическая форма? Тогда водное кольцо вполне жизнеспособно. Всегда подтверждайте требования к геометрии в письменном виде.
Следующие шаги: Не покупайте оборудование вслепую. Требуйте от своих поставщиков проведения обширных испытаний материалов. Предоставьте им конкретный состав лома или сырья. Прежде чем оформлять заказ на поставку, проверьте качество пеллет физически. Попросите образцы пакетов из пробного запуска. Проанализируйте эти образцы на содержание пыли и однородность размеров.
Выбор между водяным кольцом и обрезкой прядей в значительной степени определяет общую эффективность работы. Он устанавливает базовый уровень для всей производительности вашей смены.
Пропускание несовместимого материала через компактную систему гарантирует увеличение времени простоя. Вы также пострадаете от низких цен на пеллеты на рынке.
Прежде чем выбирать конкретную конфигурацию матрицы, проверьте прочность расплава и поверхностное натяжение. Эти физические свойства не подлежат обсуждению.
Проконсультируйтесь со своими инженерными командами на ранних этапах процесса. Вы должны точно соответствовать характеристикам экструдера, системам фильтрации и методам резки.
Всегда требуйте от поставщиков оборудования проведения физических испытаний материалов с использованием точной рецептуры. Тестирование в реальных условиях предотвращает дорогостоящие ошибки при установке.
О: В целом нет. ПЭТ имеет очень низкую вязкость расплава. При плавлении он течет почти как вода. Из-за такой чрезвычайной текучести полимер будет размазываться по горячей поверхности штампа, а не резать чисто. Для успешной обработки ПЭТ без засорения машины необходимо использовать нож для резки прядей или специальную подводную систему.
Ответ: Комкование происходит, когда гранулы не успевают быстро остыть. Обычно это происходит из-за слишком слабого потока воды внутри кольца. Тупые режущие ножи также способствуют образованию неровных краев, которые легко склеиваются. Кроме того, обработка материала с высоким индексом текучести расплава может привести к комкованию, если он попадет в слишком горячую воду.
Ответ: Фокус обслуживания просто смещается. Резка прядей обычно требует большего ручного труда во время работы. Рабочие должны управлять физическими прядями и регулярно затачивать ножи ротора. Обслуживание водяного кольца требует меньше ежедневного ручного контроля. Однако для этого требуется очень точная механическая центровка и периодическая и тщательная замена лезвий матрицы во избежание смазывания.