Language


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-01 Origen: Sitio

Elegir la tecnología de corte incorrecta puede paralizar su planta de producción. Un sistema que no coincide crea rápidamente fallas operativas en cascada. Es posible que se enfrente a un tiempo de inactividad excesivo debido a la rotura continua de los hilos. Alternativamente, las geometrías de pellets fuera de especificaciones reducirán gravemente la calidad final del material. La decisión entre el corte de anillos de agua y de hebras rara vez gira en torno a qué tecnología funciona mejor en general. En su lugar, debe evaluar estrictamente el índice de flujo de fusión (MFI) de su polímero, la huella de su fábrica y el volumen de rendimiento deseado.
Los directores de planta no pueden confiar en conjeturas. Hacer una suposición a menudo lleva a que las líneas de producción se estanquen. Esta guía proporciona un marco basado en evidencia para ayudarle a evaluar con precisión compensaciones específicas. Aprenderá cómo la viscosidad del material determina la selección del equipo. También describimos puntos de falla comunes y realidades de mantenimiento. Exploramos cómo los niveles de habilidad del operador interactúan con la complejidad de la máquina. Al final, podrá especificar con confianza el método de corte exacto requerido para sus líneas de compuestos o reciclaje.
Granulación con anillo de agua: más adecuada para poliolefinas (PP, PE) con índices de fusión fluctuantes. Ofrece un tamaño muy compacto y minimiza la intervención del operador.
Corte de hebras: el estándar de la industria para plásticos rígidos, fundidos de alta viscosidad y compuestos. Requiere más espacio pero ofrece una gran versatilidad para materiales como PET y PVC.
Selección basada en el material: el uso de configuraciones altamente específicas (como una línea de granulación de escamas de PET o una línea de granulación de compuestos de PVC) dicta el método de corte; ignorar la viscosidad del material conduce a bloqueos de la matriz o aglomeración de pellets.
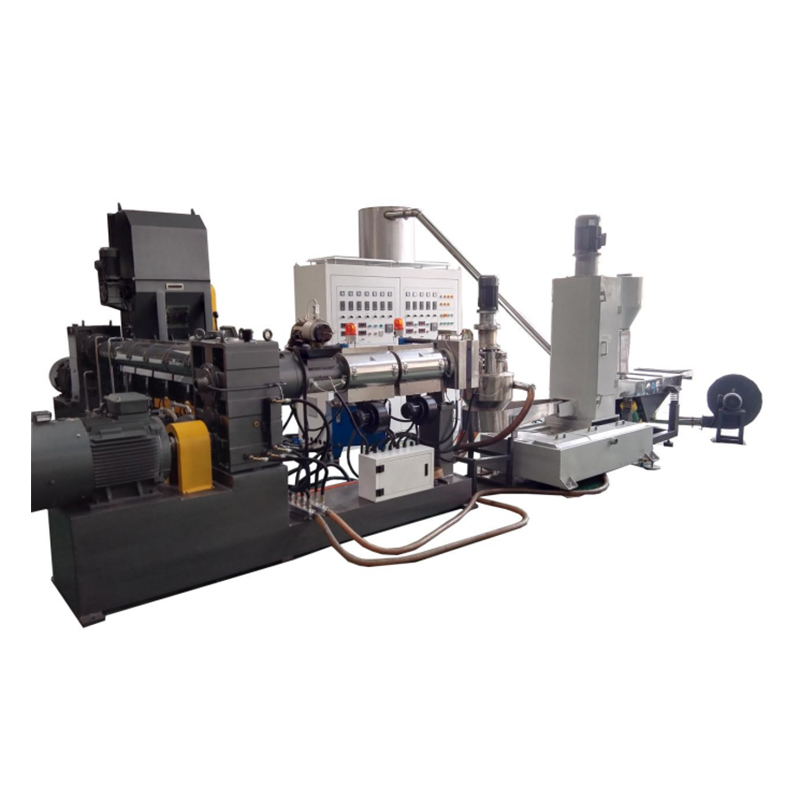
Una máquina peletizadora de plástico moderna suele utilizar una de dos arquitecturas de corte principales. Comprender cómo manipulan el polímero fundido le ayudará a evitar cuellos de botella en el procesamiento. Analicemos el flujo mecánico exacto paso a paso. Debe comprender estos conceptos básicos antes de tomar decisiones de adquisición.
El proceso comienza en el momento en que el polímero fundido sale de la cara del troquel del extrusor. Las cuchillas giratorias cortan el material fundido inmediatamente después de salir. Luego, la fuerza centrífuga arroja estos gránulos calientes hacia afuera instantáneamente. Caen directamente en un anillo de agua en circulación para un enfriamiento rápido. Finalmente, el sistema los transporta a una secadora centrífuga. La secadora hace girar los gránulos rápidamente para eliminar la humedad de la superficie. Los operadores recogen los pellets secos y esféricos para envasarlos.
Este método se basa en un supuesto técnico crítico. El material debe poseer de forma natural suficiente tensión superficial. Esta tensión le permite formar una bolita esférica uniforme antes de que el agua la enfríe. Si la tensión es demasiado baja, la forma colapsa. El polímero también podría enrollarse alrededor de las cuchillas de corte. Este envoltorio provoca un atasco mecánico inmediato y arruina todo el lote.
El corte de filamentos separa geográficamente las fases de extrusión y corte. La máquina primero extruye el polímero fundido en hebras largas y continuas. Los operadores pasan estas hebras manualmente a través de un largo baño de enfriamiento con agua. El baño de agua absorbe gradualmente el intenso calor. Luego, una cuchilla de aire elimina la humedad residual de las hebras sólidas. Finalmente, un cortador giratorio corta las hebras rígidas en gránulos cilíndricos estándar.
Esta técnica exige propiedades del material fundamentalmente diferentes. El polímero debe tener inherentemente suficiente resistencia en estado fundido. Necesita estirar y abarcar el canal de enfriamiento sin romperse. Si se estropea, la producción se detiene por completo. A continuación, los operadores deben intervenir para restablecer la tensión de la línea. Esta intervención manual genera material de desecho y desperdicia valioso tiempo de producción durante todo el turno.
Su perfil de materia prima dicta estrictamente su tecnología de corte. Forzar plásticos incompatibles a través del cabezal incorrecto garantiza una falla operativa. Debemos alinear el comportamiento térmico del polímero con el diseño mecánico. Ignorar estas reglas provoca dolores de cabeza operativos diarios para su equipo de mantenimiento.
Los sistemas de anillos de agua manejan maravillosamente las poliolefinas estándar. Son ideales para LDPE, HDPE y PP. Estos materiales suelen presentar fluctuaciones de viscosidad durante la extrusión. Una cara de matriz caliente se adapta bien a estos ligeros cambios. La matriz mantiene el material fluyendo suavemente a pesar de cambios menores en la densidad.
Con frecuencia verá esta tecnología integrada en configuraciones de reciclaje específicas. Por ejemplo, un La peletizadora de PP PE con alimentación de fuerza lateral utiliza anillos de agua de manera efectiva. El mecanismo de alimentación empuja la chatarra variable directamente al extrusor. De manera similar, un La línea de peletización tipo aglomerado se beneficia de una configuración de cara de troquel caliente. Los insumos de reciclaje posconsumo naturalmente tienen ligeras inconsistencias en la densidad aparente. El anillo de agua perdona perfectamente estas pequeñas variaciones del flujo de fusión.
Sin embargo, tiene distintas limitaciones que debes respetar. Nunca debes usarlo para fundidos muy fluidos como nailon o PET. Los polímeros extremadamente pegajosos también son muy problemáticos. Simplemente se esparcirán por la cara del troquel en lugar de cortar limpiamente. Esta mancha arruina rápidamente la alineación de la hoja y degrada toda la placa del troquel con el tiempo.
Algunos materiales exigen estrictos protocolos de enfriamiento antes de que la hoja los toque. El corte de hebras es obligatorio para estos polímeros específicos. A menudo carecen de la tensión superficial necesaria para formar esferas ordenadas de forma natural. Enfriando primero el mechón por completo, se garantiza un corte preciso. El material rígido se corta limpiamente bajo la pesada cuchilla giratoria.
Este método es absolutamente crítico para un Línea de peletización en escamas de PET . El PET derretido tiene una viscosidad similar al agua. Requiere una caída térmica inmediata y estructurada para solidificarse correctamente. Sin esta gota estructurada, no se puede transformar en gránulos. Asimismo, un La línea de peletización de compuestos de PVC depende en gran medida del corte de hebras. El PVC necesita un control térmico preciso y una refrigeración especializada para evitar la degradación. El calor daña el PVC rápidamente si queda atrapado dentro de una bolita grande sin enfriar.
Aquí también hay limitaciones. Las hebras rígidas son muy susceptibles a romperse. Si las temperaturas de su baño refrescante fluctúan, las hebras se rompen inmediatamente. Las velocidades de dibujo no coincidentes causan exactamente el mismo problema. La vigilancia del operador sigue siendo fundamental durante todo el ciclo de producción para controlar la tensión de los hilos.
El espacio de la fábrica es un recurso finito. La huella física de su equipo afecta directamente el diseño general de la planta. Comparemos cómo estos dos sistemas escalan físicamente. Debe planificar la logística de sus instalaciones en torno a estas dimensiones precisas para mantener senderos seguros para caminar.
Los sistemas de anillos de agua proporcionan huellas muy compactas. Eliminan por completo la necesidad de largos baños de enfriamiento. En muchos casos, se ahorra hasta un 40% del espacio lineal. Esta densidad le permite incluir más líneas en un almacén más pequeño. Los gerentes de planta aprecian esta eficiencia cuando amplían las operaciones. Puede optimizar drásticamente sus pies cuadrados disponibles.
Por el contrario, las líneas de cables requieren amplios canales de refrigeración. Estos baños de agua suelen tener una longitud de 4 a 6 metros, dependiendo de sus objetivos de rendimiento. La temperatura del núcleo del polímero debe descender lo suficiente antes de llegar a las cuchillas del rotor. No se puede acelerar este proceso de intercambio térmico. Acortar el baño da como resultado bolitas blandas. Los gránulos blandos atascan inmediatamente el cortador giratorio y provocan fuertes grumos.
Ambas configuraciones se adaptan bien a los volúmenes industriales. Sin embargo, los sistemas de cables de alto rendimiento exigen una supervisión significativamente mayor por parte de los operadores. Los trabajadores deben gestionar y tender varios hilos simultáneamente. Manejar veinte hilos requiere una concentración intensa y manos firmes. Un gran sistema de anillo de agua maneja volúmenes más altos automáticamente una vez que se activan. El sistema cerrado se escala hacia arriba sin requerir personal adicional en el piso.
Característica del sistema |
Tecnología de anillo de agua |
Tecnología de corte de hilos |
|---|---|---|
Espacio requerido |
Muy compacto; ahorra hasta un 40% de espacio lineal |
Extenso; requiere de 4 a 6 metros de baños de enfriamiento |
Escalado de rendimiento |
Excelente para grandes volúmenes; flujo totalmente automatizado |
Requiere operadores adicionales para gestionar hilos adicionales |
Índice de flujo de fusión óptimo |
Variable a moderada (PP, PE, LDPE) |
Viscosidad estricta alta o extremadamente baja (PET, PVC) |
Geometría de pellets |
Esferas lenticulares o redondeadas |
Cilindros rígidos perfectamente uniformes |
Cada tecnología presenta riesgos operativos únicos. Debe preparar a su equipo de mantenimiento para estas realidades específicas de antemano. El reconocimiento temprano de los modos de falla evita tiempos de inactividad prolongados y pérdidas de material.
Este sigue siendo el riesgo operativo más común para las cortadoras de cordones. Varios factores hacen que las hebras se rompan a mitad de la producción. Las variaciones en la presión de fusión rompen fácilmente la tensión de la línea. La contaminación en el filtro de fusión crea puntos débiles instantáneamente. Las temperaturas inadecuadas del baño de enfriamiento también causan una fragilidad severa. Cuando se produce una rotura, los operadores deben intervenir inmediatamente para volver a tender la línea. Este retraso crea material de desecho irrecuperable. El monitoreo constante se convierte en un deber de turno obligatorio.
Ejecutar el baño de enfriamiento a una temperatura muy baja. Esto enfría la hebra, volviéndola muy quebradiza.
Ignorar los cambios de presión del filtro de fusión. Los picos de presión suelen indicar contaminación, lo que crea puntos débiles en la hebra de polímero.
Las operaciones del anillo de agua dependen completamente de equilibrios térmicos precisos. Si la presión del cuchillo es incorrecta, el corte falla. Si la temperatura de fusión desciende inesperadamente, se produce un desastre. El polímero se congelará instantáneamente dentro de los orificios del troquel. Alternativamente, se extiende por toda la cara del troquel. Esta mancha provoca que los gránulos se deformen. Los compradores a menudo rechazan entregas de material que contienen muchos grumos o colas largas. Recuperarse de un cabezal de troquel congelado requiere horas de intenso trabajo físico.
Inspeccione visualmente la cara del troquel entre cada cambio de turno. Busque microaglomeraciones cerca de los orificios de extrusión.
Calibre la presión de la bomba de agua semanalmente. El flujo de agua inconsistente causa deformación inmediata de los gránulos y aglomeración sistémica.
El mantenimiento de rutina difiere drásticamente entre los dos métodos. En el caso de las cortadoras de hilos, los equipos se centran principalmente en las cuchillas giratorias. Debes reemplazar o afilar las cuchillas de hilo rotatorio constantemente. Los rodillos de tracción también requieren un repavimentación frecuente. Para configuraciones de anillo de agua, el mantenimiento pasa al cabezal de troquel. Los equipos deben realizar un repavimentación cuidadosa de la cara del dado periódicamente. También reemplazan las aspas del anillo de agua según un calendario estricto. Ambos requieren programas diligentes para mantener la máxima calidad del pellet. Descuidar cualquiera de los sistemas garantiza bajos rendimientos de material.
Seleccionar la configuración perfecta requiere un enfoque estructurado. Utilice los siguientes pasos para finalizar sus requisitos de ingeniería correctamente.
Paso 1: Audite su polímero. Identifique la resistencia exacta de la masa fundida y el MFI. Debe solicitar fichas técnicas a sus proveedores de materiales. La alta resistencia al fundido exige un cortador de hebras. La IMF moderada o variable apunta hacia un sistema de anillos de agua. Probar el material en un laboratorio evita errores de compra catastróficos. Si procesa chatarra posconsumo mixta, asuma que su IMF fluctuará diariamente.
Paso 2: evaluar el nivel de habilidad del operador. Evalúe su fuerza laboral de manera realista antes de tomar una decisión. ¿Tiene trabajadores capacitados para monitorear y volver a tender una línea de hilo constantemente? Las líneas de hilo requieren una gran destreza física y atención constante. Si la mano de obra es escasa, es posible que necesite la automatización de circuito cerrado de un sistema de anillo de agua. El sistema de anillo de agua gestiona la transferencia automáticamente. Los operadores solo necesitan monitorear la salida final del secador centrífugo.
Paso 3: definir la geometría de salida. Consulte directamente a sus compradores finales antes de especificar el equipo. ¿Requieren pellets perfectamente cilíndricos? Los clientes de moldeo por inyección a menudo exigen cilindros exactos para una alimentación constante de la tolva. Si es así, debes utilizar el corte de hebras. ¿Son aceptables lentes o formas esféricas para sus tolvas? Entonces un anillo de agua es perfectamente viable. Confirme siempre los requisitos de geometría por escrito.
Próximos pasos: No compre equipos a ciegas. Exija a sus proveedores que realicen pruebas exhaustivas de materiales. Bríndeles su formulación específica de chatarra o materia prima. Verificar físicamente la calidad del pellet antes de finalizar cualquier orden de compra. Solicite bolsas de muestra de la prueba. Analice estas muestras para determinar el contenido de polvo y el tamaño uniforme.
Su elección entre corte por anillo de agua y corte por hilo dicta fundamentalmente la eficiencia operativa general. Establece la base para la producción de todo el turno.
Forzar material incompatible a través de un sistema compacto garantiza un mayor tiempo de inactividad. También sufrirá los precios inferiores de los pellets en el mercado.
Verifique la resistencia de la masa fundida y la tensión superficial antes de comprometerse con una configuración de matriz específica. Estas propiedades físicas no son negociables.
Consulte a sus equipos de ingeniería al principio del proceso. Debe hacer coincidir con precisión las especificaciones del extrusor, los sistemas de filtración y los métodos de corte.
Exija siempre pruebas físicas de materiales a los proveedores de equipos utilizando su formulación exacta. Las pruebas en el mundo real evitan costosos errores de instalación.
R: Generalmente no. El PET tiene una viscosidad en estado fundido muy baja. Fluye casi como agua cuando se derrite. Debido a esta extrema fluidez, el polímero se esparcirá por la cara del troquel caliente en lugar de cortar limpiamente. Debe utilizar un cortador de hebras o un sistema submarino especializado para procesar PET con éxito sin obstruir la máquina.
R: La formación de grumos se produce cuando los gránulos no se enfrían rápidamente. Esto suele deberse a un flujo de agua excesivamente bajo dentro del anillo. Los cuchillos de corte sin filo también contribuyen al crear bordes irregulares que se pegan fácilmente. Además, procesar un material con un alto índice de flujo de fusión puede provocar grumos si entra en contacto con agua demasiado caliente.
R: El enfoque en el mantenimiento simplemente cambia. El corte de hilos generalmente requiere más mano de obra durante la operación. Los trabajadores deben manejar los hilos físicos y afilar rutinariamente las cuchillas del rotor. El mantenimiento del anillo de agua exige menos supervisión manual en el día a día. Sin embargo, requiere una alineación mecánica muy precisa y un reemplazo cuidadoso y periódico de las cuchillas de la cara del troquel para evitar manchas.