Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 17.08.2026 Происхождение: Сайт
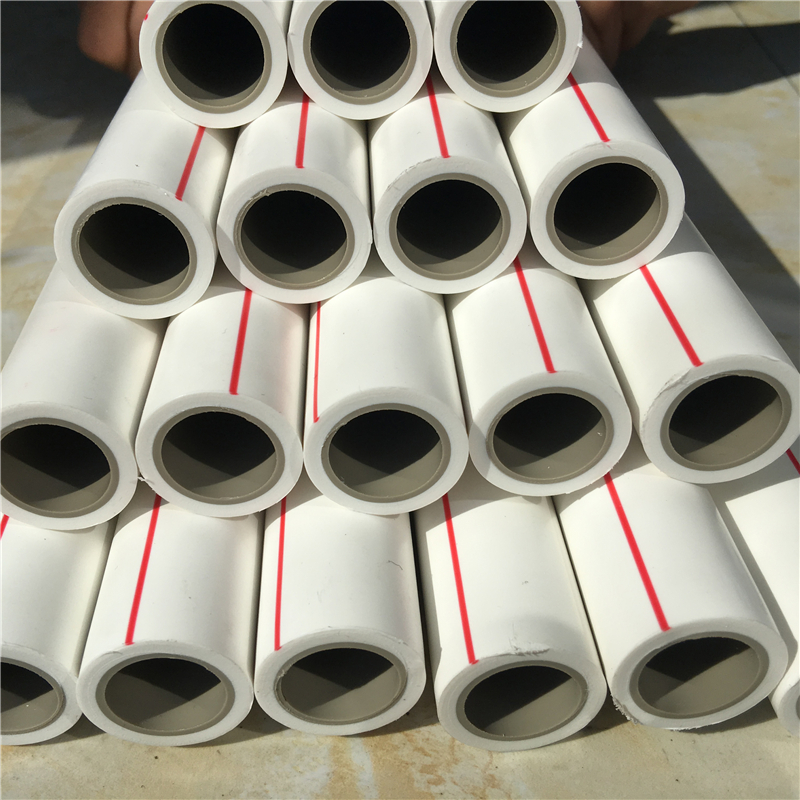
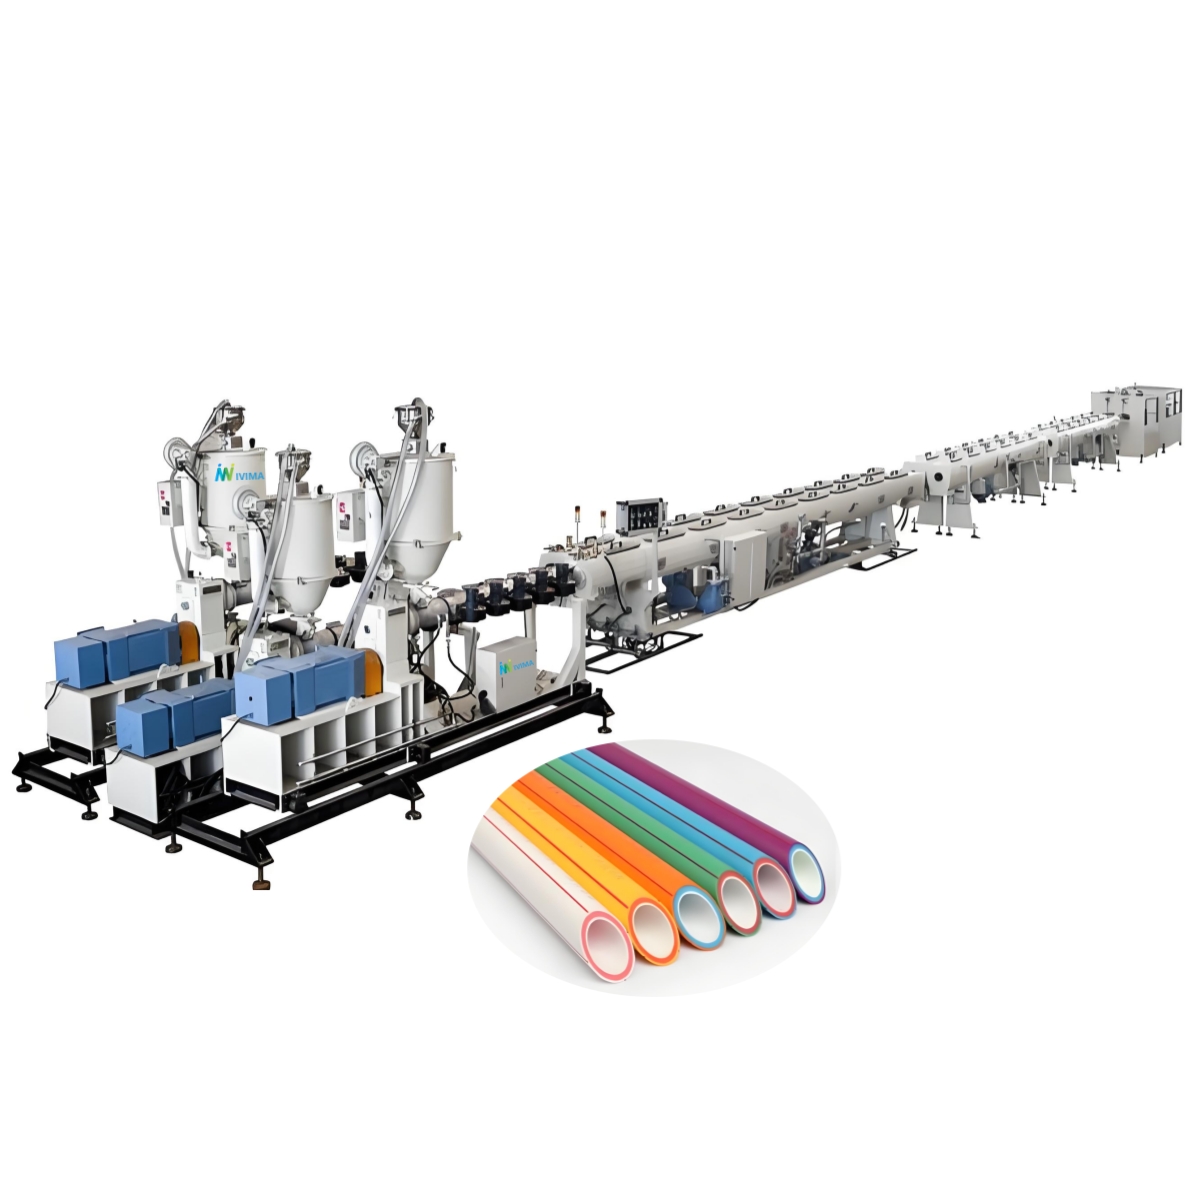
Переход к многослойным трубам из ППР представляет собой необходимый ответ на современные требования к сантехнике. Сегодняшние промышленные сети требуют армированных стекловолокном, устойчивых к ультрафиолетовому излучению и антибактериальных труб. Эти передовые приложения выводят производителей далеко за рамки традиционных однослойных методов. Они требуют сложного оборудования, способного работать со сложными полимерными составами.
Однако при модернизации вашего предприятия вы сталкиваетесь с основной бизнес-задачой. Сбалансировать первоначальные капитальные затраты на установку многослойной совместной экструзии сложно. Вы должны добиться долгосрочной стабильности выхода продукции, поддерживать минимальный уровень брака и гарантировать постоянную адгезию слоев. Неправильный выбор оборудования приводит к потере материала и частым остановкам производства.
В этом руководстве представлена структурированная основа для будущих инвестиций в оборудование. Мы поможем вам оценить и составить список высокоэффективных Линия экструзии труб PPR, предназначенная для многослойного производства. Вы узнаете, как согласовывать производственные цели, оценивать критические компоненты оборудования и эффективно снижать операционные риски.
Многослойная соэкструзия требует точной синхронизации между основным экструдером и соэкструдерами, чтобы предотвратить расслоение и обеспечить равномерную толщину стенок.
Многослойные головки спирального или корзинчатого типа являются важными точками оценки для определения качества продукции и распределения материала.
Учет совокупной стоимости владения (TCO), включая потребление энергии, процент брака при запуске и интеграцию с существующей инфраструктурой завода, более надежен, чем сравнение первоначальных цен.
Стандартизированные системы ПЛК и компоненты с сервоприводом снижают эксплуатационные риски и сокращают циклы обучения операторов.
Прежде чем покупать какое-либо оборудование, вы должны определить точные критерии успеха. Различные проекты требуют определенных конструкций труб и показателей производительности. В зависимости от требований рынка вам могут потребоваться конфигурации уровней AB, ABA или ABC. Например, в конструкции ABA часто используется переработанное внутреннее ядро для экономии материальных затрат. Структура ABC может иметь антибактериальный внутренний слой и внешний слой, устойчивый к ультрафиолетовому излучению. Мы всегда рекомендуем наметить целевые рейтинги SDR (стандартное соотношение размеров) на раннем этапе планирования. Убедитесь, что выбранное вами оборудование строго соответствует стандартам DIN 8077/8078. Соответствие этим мировым стандартам гарантирует структурную целостность и устойчивость к гидростатическому давлению ваших готовых труб.
Эффективность использования материалов в конечном итоге определяет вашу долгосрочную прибыльность. Вы должны оценить, как оборудование справляется с различными показателями текучести расплава. Это становится решающим при использовании стекловолокна в композитных трубах PPR-GF-PPR. Стекловолокно значительно снижает линейное тепловое расширение. Такое уменьшение делает композитные трубы очень подходящими для подвесных систем горячего водоснабжения в коммерческих зданиях. Иногда вы можете использовать переработанные основные материалы, чтобы контролировать общие затраты на состав. Ваши экструдеры должны обрабатывать эти разнообразные материалы без засорения и перепадов давления. Правильная геометрия шнека обеспечивает равномерную плавку независимо от марки исходного материала.
Вы неизбежно столкнетесь с компромиссом между производительностью и качеством. Увеличение скорости линии кажется привлекательным для быстрой финансовой отдачи. Однако скорость выталкивания без адекватного контроля давления совместной экструзии приводит к серьезным производственным проблемам. Это приводит непосредственно к нестабильным интерфейсам слоев. Эта нестабильность со временем приводит к структурным разрушениям и расслоению слоев. Правильный баланс обеспечивает высокую производительность без ущерба для долговечности труб. Вам следует отдавать предпочтение стабильному давлению расплава над абсолютными максимальными выходными скоростями.
Вы должны тщательно оценить главный одношнековый экструдер и его вспомогательные соэкструдеры. Оптимизированное соотношение длины к диаметру (L/D) не подлежит обсуждению. Обычно для материалов PPR лучше всего подходит соотношение от 30:1 до 33:1. Такое определенное соотношение обеспечивает однородную пластификацию по всей длине ствола. Он предотвращает термическую деградацию во время критической фазы плавления. Зоны подачи, сжатия и дозирования должны плавно переводить полимер из твердых гранул в однородный расплав.
Сравните стандартные конструкции головок с современными многослойными спиральными головками. Головка является самым важным компонентом всей вашей установки. Он предотвращает расслоение и сохраняет точную концентричность всех слоев. Плохо спроектированная головка мгновенно нарушает распределение материала. Спиральные головки равномерно распределяют расплав полимера, создавая пересекающиеся пути потока. Они эффективно устраняют линии сварки. Сварные линии обычно ослабляют конструкцию трубы и вызывают преждевременные выходы из строя под высоким давлением.
Тщательно оцените вакуумные калибровочные резервуары и охлаждающие каналы. Многослойные трубы сохраняют тепло иначе, чем их однослойные аналоги. Для правильного затвердевания им требуется надежная, расширенная инфраструктура охлаждения. Вакуумная калибровочная гильза должна сохранять точные внешние размеры, пока внутренние слои охлаждаются. Недостаточное охлаждение приводит к овальности, усадке труб и серьезным неточностям размеров. Мы рекомендуем многозонное регулирование температуры воды для постепенного охлаждения толстостенных композитных труб.
Изучите централизованную структуру ПЛК, питающую вашу линию. Надежные бренды обеспечивают необходимую стабильность работы при выполнении сложных задач совместной экструзии. Точные гравиметрические системы дозирования автоматически поддерживают точное процентное соотношение слоев. Синхронизированное управление приводом обеспечивает идеальную слаженную работу главного экструдера и соэкструдеров.
Вот основные функции автоматизации, которые вам могут потребоваться:
Синхронизированное управление скоростью шнека для предотвращения изменений толщины слоя.
Мониторинг температуры расплава в режиме реального времени во всех зонах нагрева экструзии.
Автоматизированная гравиметрическая подача для точного смешивания сырья и отслеживания запасов.
Возможности удаленной диагностики для быстрого устранения неполадок поставщиков и обновлений программного обеспечения.
Таблица 1: Критерии оценки компонентов совместной экструзии
Компонентный модуль |
Стандартное однослойное требование |
Расширенные многоуровневые требования |
|---|---|---|
Соотношение L/D экструдера |
от 25:1 до 30:1 |
От 30:1 до 33:1 для оптимального смешивания. |
Дизайн головки |
Стандартный кубик паука |
Многослойная матрица спирального или корзинчатого типа. |
Система дозирования материала |
Ручное или объемное дозирование |
Автоматизированное прецизионное гравиметрическое дозирование |
Инфраструктура охлаждения |
Стандартный одинарный вакуумный бак |
Расширенные многоступенчатые охлаждающие каналы |
Многоуровневые установки требуют значительного физического пространства на заводе. Подробно опишите ограничения по занимаемой площади на вашем предприятии на ранних этапах процесса планирования. Установка для совместной экструзии работает дольше, чем стандартное оборудование. Для этого легко требуется от 30 до 40 метров погонной длины пола. Для этого также требуется больше вспомогательных точек доступа, чем для базовой одноуровневой линии. Спланируйте планировку завода так, чтобы безопасно разместить дополнительные бункеры, сушильные агрегаты и большие охлаждающие резервуары.
Заблаговременно обсудите перекрестную совместимость вашего вспомогательного оборудования. Часто можно использовать охладители, интенсивные смесители и последующие разгрузочные устройства на разных производственных линиях. Например, совместное использование ресурсов градирни с существующей Линия экструзии труб из полиэтилена высокой плотности оптимизирует распределение вашего капитала. Аналогичным образом вы можете интегрировать системы обработки сыпучих материалов, которые в настоящее время используются вашим предприятием. Линия по производству труб ПВХ . Мы настоятельно рекомендуем составить схему этих общих инженерных сетей до начала установки. Эта стратегия предотвращает ненужное дублирование закупок оборудования.
Признайте, что вашим операторам машин придется нелегко. Многослойные линии требуют продвинутых навыков устранения неполадок и глубоких знаний материалов. Операторам приходится постоянно управлять сложным распределением слоев и динамическими профилями температуры. Включите комплексное обучение поставщиков в первоначальный график проекта. Вам также следует подготовиться к более высокой рентабельности лома на этапе запуска. Надлежащее практическое обучение значительно сводит к минимуму эти дорогостоящие материальные отходы.
К типичным ошибкам оператора, на которые следует обратить внимание, относятся:
Игнорирование небольших колебаний температуры в зонах цилиндра соэкструдера.
Невозможно выполнить повторную калибровку гравиметрического дозатора при смене партии смолы.
Ускорение процесса охлаждения для увеличения скорости приводит к неравномерной внутренней усадке.
Несоосность тяговых гусениц, приводящая к деформации трубы.
При оценке потенциальных поставщиков ищите убедительные доказательства успешного многоуровневого развертывания. Общий Производителю оборудования для производства пластиковых труб может не хватать специальных знаний в области коэкструзии. Попросите потенциальных поставщиков предоставить подробные, поддающиеся проверке тематические исследования. Запросите у клиентов рекомендации по линиям ABA или армированным стекловолокном, которые они активно установили. Общение напрямую с предыдущими покупателями раскрывает истинную эксплуатационную надежность оборудования.
Определите строгие протоколы заводских приемочных испытаний (FAT) перед подписанием каких-либо контрактов на закупку. Никогда не подписывайте договор поставки оборудования исключительно на основании статического визуального осмотра. Настаивайте на использовании ваших конкретных многослойных рецептур во время сеанса FAT. Нажмите Линия по производству труб PPR с постоянной высокой скоростью. Внимательно следите за качеством продукции, чтобы убедиться в однородности слоев, концентричности и общей устойчивости машины. FAT должен максимально точно имитировать реальную производственную среду.
Немедленно оцените наличие на месте критически важных изнашиваемых деталей. Шнеки экструдера, биметаллические цилиндры и калибровочные втулки неизбежно со временем изнашиваются. Вы должны знать Соглашение об уровне обслуживания (SLA) поставщика для удаленного устранения технических неполадок. Быстрая удаленная диагностика ПЛК значительно сводит к минимуму незапланированные простои. Надежный склад запасных частей обеспечивает бесперебойную работу вашего производства. Убедитесь, что ваш поставщик предоставляет четкий и полный каталог заменяемых компонентов при доставке.
Инвестиции в многослойное производство представляют собой стратегический бизнес-ход. Оно определяет качество готовой продукции и определяет вашу общую конкурентоспособность на рынке. Покупателям следует отдавать предпочтение точности головки и надежности системы управления, а не базовым затратам на оборудование. Партнерство с прозрачными и опытными поставщиками обеспечивает долгосрочный операционный успех. Мы настоятельно рекомендуем немедленно начать технические консультации. Обратитесь к производителям, включенным в короткий список, с конкретными рецептурами материалов и четкими целевыми показателями производительности. Принятие этих превентивных мер обеспечивает надежный и высокопроизводительный производственный процесс на долгие годы вперед.
Ответ: Управление осуществляется с помощью комбинации точных гравиметрических систем дозирования, синхронизированной скорости шнека экструдера с помощью ПЛК и специализированных многослойных каналов потока экструзионной головки.
Ответ: Да, путем деактивации соэкструдеров или пропускания одной и той же базовой смолы через все экструдеры, хотя это, возможно, не самый энергоэффективный подход для специализированных однослойных циклов.
Ответ: Хотя в обоих случаях используются одношнековые экструдеры, геометрия шнеков, профили нагрева/охлаждения и конструкции головок значительно различаются из-за различий в поведении расплава и скорости кристаллизации PPR и HDPE.
Ответ: Профилактика основана на точном контроле температуры в коэкструзионной головке, использовании соответствующих связующих веществ в компаунде из стекловолокна и обеспечении совместимости температур плавления между средним и внутренним/внешним слоями.