Language


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-08 Origen: Sitio

Los recicladores de plástico se enfrentan a una batalla diaria y constante en la planta de producción. Debe maximizar la calidad final del pellet para cumplir con las estrictas demandas del mercado. Sin embargo, la gestión de entradas de chatarra altamente variables cargadas de humedad, tinta y contaminación orgánica hace que esto sea increíblemente difícil. Elegir la arquitectura de extrusora incorrecta perjudica directamente su producción. Esto rápidamente conduce a gránulos porosos, bloqueos frecuentes de la pantalla y desperdicio de energía. Estas fallas mecánicas limitan gravemente la eficiencia de la planta y reducen el valor de su producto.
Este artículo proporciona un marco de evaluación objetivo y centrado en la ingeniería. Le ayudaremos a seleccionar el equipo adecuado según sus perfiles de materiales específicos y las limitaciones de sus instalaciones. Aprenderá exactamente cuándo implementar un sistema de una sola etapa versus una línea de dos etapas. Al comprender estas diferencias mecánicas fundamentales, puede garantizar resultados óptimos para su operación de reciclaje.
Las líneas de una sola etapa ofrecen menores CAPEX y consumo de energía, ideales para desechos postindustriales limpios y secos con una contaminación mínima.
Las líneas de doble etapa (extrusoras madre-bebé) son obligatorias para los desechos posconsumo y ofrecen una doble desgasificación y doble filtración superiores para manejar alta humedad y tintas pesadas.
La densidad aparente y el formato del material (película versus rígido) dictan las integraciones iniciales, lo que requiere configuraciones específicas como una línea de peletización de tipo aglomerado o una peletizadora de PP PE con alimentación lateral.
El costo total de propiedad (TCO) debe tener en cuenta el mayor consumo de energía y los gastos generales de mantenimiento del extrusor secundario en comparación con el precio superior que exigen los gránulos de alta calidad y sin defectos.
Los compradores suelen malinterpretar los requisitos de extrusión. Con frecuencia se preguntan cuándo un único tornillo largo proporciona suficiente potencia de procesamiento. Por el contrario, se preguntan cuándo se vuelve mecánicamente necesaria la separación física de un sistema de dos etapas. La respuesta está en la física de la fusión de polímeros y la extracción de gases.
Un sistema de una sola etapa funciona según un principio sencillo. Utiliza una extrusora primaria para completar todo el proceso de reciclaje. El material se introduce en un solo cilindro que alberga un tornillo continuo. Esta zona única se encarga de la fusión, la desgasificación y la extrusión final en un flujo lineal.
Esta arquitectura ofrece varias fortalezas distintas. En primer lugar, requiere unas instalaciones mucho más pequeñas. En segundo lugar, exige un consumo básico de energía significativamente menor. Finalmente, reduce las variables generales de mantenimiento. Solo necesita reparar una caja de cambios, un motor y un sistema de calefacción. Al procesar materiales estables, esta simplicidad genera una confiabilidad excepcional.
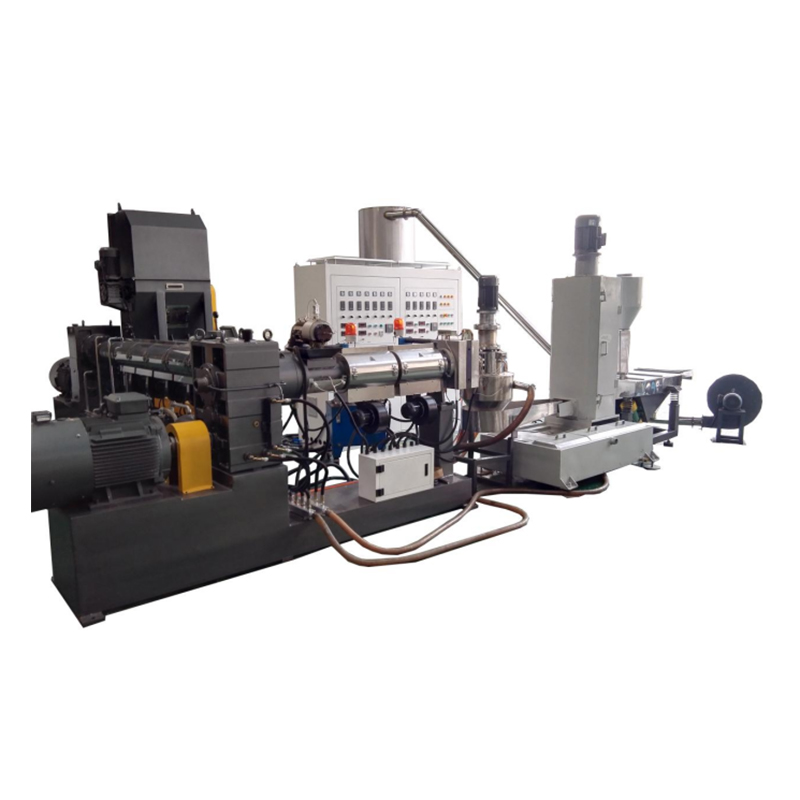
Una arquitectura de doble etapa introduce una interrupción física deliberada en el proceso de extrusión. Comúnmente llamamos a esto configuración 'madre-bebé'. La extrusora primaria 'madre' recibe la materia prima. Derrite el plástico y realiza la desgasificación inicial. En lugar de empujar esta masa fundida directamente a través de una matriz, alimenta el polímero fundido a una extrusora secundaria 'bebé'.
Esta unidad secundaria normalmente funciona a una velocidad más lenta. También opera a diferentes perfiles de temperatura. La caída física entre la primera y la segunda etapa crea una enorme ventaja operativa. Permite que los gases atrapados, la humedad intensa y las tintas volátiles escapen rápidamente. Así es como suele desarrollarse el proceso paso a paso:
La extrusora madre derrite la chatarra contaminada y aplica un intenso cizallamiento.
El material pasa a través de la primera pantalla de filtración, eliminando grandes impurezas físicas.
La masa fundida cae en el extrusor bebé y experimenta una caída repentina de presión.
Esta caída de presión libera gases volátiles a una zona secundaria de desgasificación al vacío.
La pequeña extrusora empuja la masa fundida limpia a través de un cambiador de pantalla final ultrafino.
Esta capacidad de doble filtración y doble desgasificación hace que los sistemas de doble etapa sean excepcionalmente poderosos. Destacan en la purificación de plásticos altamente degradados.
Su éxito depende de una alineación precisa. Debe hacer coincidir las capacidades de la máquina con las realidades físicas exactas de su material de entrada. Ignorar esta regla garantiza cuellos de botella operativos. Para maximizar la producción, debe evaluar una Máquina granuladora de plástico en función de niveles de humedad y umbrales de contaminación.
Los sistemas de una sola etapa prosperan con entradas limpias y predecibles. Debe especificar esta arquitectura al procesar desechos industriales limpios o molduras de bordes de fábrica. También manejan maravillosamente resinas vírgenes fuera de especificación. En estas máquinas funcionan perfectamente los copos rígidos, bien lavados y rigurosamente secados.
Sin embargo, se aplican umbrales estrictos. El material de entrada debe contener constantemente menos del 3-5 % de humedad. También debe carecer de impresiones pesadas, etiquetas de papel o contaminantes orgánicos. Si su chatarra se ajusta a este perfil, un sistema de una sola etapa maximiza la eficiencia de su procesamiento.
Ciertos materiales exigen absolutamente un procesamiento en dos etapas. Las películas agrícolas posconsumo representan un excelente ejemplo. Los embalajes muy impresos y los plásticos degradados también requieren este enfoque de alta resistencia. Los copos lavados que retienen una alta humedad residual fallarán en una configuración de una sola etapa.
Un sistema de doble etapa evita la 'formación de espuma'. La espuma crea bolitas huecas y quebradizas llenas de gas atrapado. Al proporcionar una zona secundaria de desgasificación al vacío, el sistema madre-bebé elimina este defecto. Además, maneja cambiadores de pantalla con mayor número de mallas. Esto le permite filtrar impurezas microscópicas sin causar una contrapresión fatal en el cilindro primario.
Pautas de idoneidad del material
Característica del material |
Idoneidad de una sola etapa |
Idoneidad de doble etapa |
|---|---|---|
Molduras industriales limpias |
Excelente |
exagerado |
Contenido de humedad < 3% |
Óptimo |
Aceptable |
Contenido de humedad > 5% |
No recomendado (riesgo de formación de espuma) |
Excelente (doble ventilación) |
Tinta pesada/película impresa |
Pobre |
Óptimo |
Alta contaminación orgánica |
Deficiente (cegamiento frecuente de la pantalla) |
Excelente (filtración dual) |
La mejor arquitectura de extrusión seguirá fallando si el sistema de alimentación frontal tiene problemas. El mecanismo de alimentación debe soportar la densidad aparente específica del material. De lo contrario, el tornillo se quedará vacío, provocando graves fluctuaciones en el rendimiento.
Las películas ligeras y la rafia presentan desafíos alimentarios únicos. Carecen del peso para alimentarse por gravedad de forma fiable. En estos casos, necesitas una solución especializada. Un La línea de peletización tipo aglomerado proporciona la configuración perfecta. Dispone de depósito cortador-compactador integrado. Las cuchillas giratorias crean fricción, que precalienta, seca y densifica el material. Luego, el compactador fuerza centrífugamente esta masa densa directamente hacia el tornillo extrusor. Esto garantiza un rendimiento estable y de alta capacidad para películas difíciles.
Los materiales triturados esponjosos y de baja densidad aparente a menudo resisten por completo la alimentación por gravedad. Puentean dentro de tolvas estándar, deteniendo la producción. Para resolver esto, debe especificar un Peletizadora de PP PE con alimentación forzada lateral . Esta configuración coloca un tornillo sin fin auxiliar en el costado del cilindro principal. El alimentador lateral empuja mecánicamente los copos esponjosos hacia el tornillo principal. Evita enérgicamente los puenteos y garantiza que el cañón permanezca completamente lleno. Esto maximiza su capacidad de producción de plásticos de baja densidad.
El triturado rígido ofrece una excelente densidad aparente. Se alimenta fácilmente sin compactación agresiva. Sin embargo, a menudo es necesario mezclar este triturado con aditivos específicos. A El peletizador de plástico con alimentación por dosis lo logra perfectamente. Utiliza dosificadores volumétricos o gravimétricos de precisión. Esta configuración le permite mezclar proporciones precisas de colores masterbatch o carbonato de calcio. Garantiza una consistencia absoluta de la masa fundida y una perfecta uniformidad del color en tiradas de producción masivas.
La evaluación de líneas de extrusión requiere ir más allá de las capacidades iniciales. Debe comprender las realidades físicas del día a día en su fábrica. El diseño de las instalaciones y los flujos de trabajo de mantenimiento dictan su éxito a largo plazo.
La planificación espacial plantea un desafío importante. Las líneas de dos etapas requieren mucho más espacio. Debe acomodar la máquina secundaria, su sistema de accionamiento independiente y el canal de transición de conexión. Los diseños de las instalaciones normalmente exigen una huella lineal larga o una configuración en forma de L. Antes de seleccionar un sistema de doble etapa, debe mapear físicamente el piso de su fábrica para garantizar un espacio adecuado para la operación y un acceso seguro para el mantenimiento.
El consumo de energía representa un factor operativo importante. Los sistemas de dos etapas consumen inherentemente más electricidad. Estás alimentando dos motores distintos, dos cajas de cambios y dos conjuntos de zonas de calentamiento de barriles. Generalmente, los sistemas de dos etapas consumen aproximadamente entre un 20 y un 30 % más de energía por kilogramo procesado en comparación con las unidades de una sola etapa. Debe asegurarse de que la infraestructura eléctrica de sus instalaciones pueda manejar esta mayor demanda de kilovatios sin disparar los disyuntores.
La complejidad del mantenimiento aumenta con el tamaño del equipo. Las líneas de una sola etapa minimizan los dolores de cabeza mecánicos. Los operadores sólo gestionan una caja de cambios y un motor. También manejan un cambiador de pantalla principal.
Las líneas de doble etapa exigen una supervisión sofisticada. Requieren programas de mantenimiento sincronizados. Estas son prácticas comunes a tener en cuenta:
Los operadores deben equilibrar cuidadosamente las velocidades del tornillo entre las extrusoras madre y bebé para evitar que se desborde el conducto de transición.
Los cambios de pantalla deben ser escalonados. La pantalla del extrusor madre se bloquea más rápido debido a una contaminación inicial más intensa.
Dos cajas de cambios separadas requieren distintos intervalos de cambio de aceite y monitoreo de vibraciones.
Los perfiles de temperatura deben mapearse con precisión en ambos barriles para evitar la degradación del polímero durante la caída física.
Cuadro comparativo de sistemas
Métrica operativa |
Sistema de una sola etapa |
Sistema de doble etapa |
|---|---|---|
Huella requerida |
Compacto (Lineal) |
Grande (lineal o en forma de L) |
Consumo de energía (kW) |
Estándar de referencia |
20-30% más alto |
Partes móviles |
Mínimo (1 motor, 1 caja de cambios) |
Complejo (2 Motores, 2 Cajas de Cambios) |
Cambiadores de pantalla |
Punto único |
Puntos duales |
Capacitación del operador |
Estándar |
Avanzado (se requiere sincronización) |
La selección de la arquitectura de peletización correcta dicta la calidad de su producto. También define su eficiencia operativa diaria. Elija un sistema de una sola etapa para obtener alta eficiencia y entradas limpias y secas. Elija un sistema de dos etapas para el procesamiento intensivo de desechos posconsumo húmedos y sucios.
Para finalizar su decisión, tome estas acciones inmediatas:
Audite sus fuentes principales de desechos específicamente para determinar el contenido de humedad y los niveles de tinta.
Mida el espacio disponible en su fábrica para confirmar la viabilidad del diseño.
Solicite una prueba de material específico a los fabricantes de equipos antes de hacer una lista corta.
Evalúe las capacidades técnicas actuales de sus operadores con respecto a los controles sincronizados de la máquina.
Al aplicar este marco de ingeniería, instalará un sistema que entrega pellets consistentes y de alta calidad sin tiempos de inactividad innecesarios.
R: Se desaconseja encarecidamente a menos que la película esté excepcionalmente bien seca y mínimamente impresa. La alta humedad inevitablemente provocará formación de espuma. Esto requiere un sistema de doble etapa para una adecuada desgasificación al vacío.
R: Si bien varían según la capacidad y la marca, las líneas de doble etapa generalmente requieren un CAPEX inicial entre un 30% y un 40% más alto. Esto tiene en cuenta el motor adicional, la caja de cambios, el cilindro calentado y los sistemas de control sincronizados.
R: Generalmente no. La actualización requiere diseños de tornillos específicos, relaciones L/D alteradas y una compleja integración del panel de control para una operación sincronizada 'madre-bebé'. La decisión sobre la arquitectura debe tomarse en la etapa inicial de adquisición.
R: Un cortador-compactador (aglomerador) utiliza cuchillas de fricción de alta velocidad para calentar y densificar películas livianas antes de la extrusión. Por el contrario, un alimentador de fuerza lateral utiliza un tornillo sinfín mecánico para empujar las hojuelas frías y esponjosas directamente al cilindro del extrusor principal.