Language


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 16-11-2026 المنشأ: موقع


يؤدي ارتفاع درجة الحرارة في عمليات طحن PVC إلى تدمير جودة المنتج والربحية الإجمالية. عندما تتجاوز درجات حرارة الطحن حدود التشغيل الآمنة، فإنك تواجه تدهورًا فوريًا في المواد، وتوقفًا إجباريًا للماكينة، وتدهورًا شديدًا في جودة المخرجات. ولا يستطيع مديرو المرافق ببساطة تجاهل هذه الارتفاعات الحرارية المفاجئة. ومع ذلك، نادرًا ما ينجم ارتفاع درجة الحرارة عن فشل مكون واحد معزول. ستجد عادةً أنها مشكلة نظامية ناجمة عن الاحتكاك الميكانيكي المفرط، أو تقييد تدفق الهواء الداخلي، أو معدلات التغذية غير المنتظمة. يتطلب حل هذه الارتفاعات في درجات الحرارة نظرة شاملة على نظام الطحن بأكمله.
يوفر هذا الدليل إطارًا تشخيصيًا عمليًا لمديري المصانع ومهندسي الصيانة والفنيين. سنساعدك على استكشاف المشكلات الحرارية وحلها بشكل فعال قبل أن تفكر في استبدال الأجهزة باهظة الثمن. تابع القراءة لاكتشاف الفحوصات الميكانيكية الدقيقة وتعديلات التخليص وعمليات تدقيق تدفق الهواء اللازمة لتحقيق الاستقرار في درجات حرارة الطحن والحفاظ على سير الإنتاج بسلاسة.
سلامة المواد هي الضحية الأولى: درجات الحرارة المرتفعة المستمرة تسبب تغير لون PVC، والتكتل، وحجب الشاشات.
تعد إزالة الشفرة أمرًا بالغ الأهمية: تعد الفجوات غير المناسبة بين الشفرات الثابتة والدوارة هي السبب الرئيسي لحرارة الاحتكاك المفرطة.
تتطلب أنظمة التبريد تدقيقًا نشطًا: يؤدي قياس سترة الماء وعدم كفاية تدفق هواء الإعصار إلى تقليل التبديد الحراري بشكل كبير.
الاتساق الأولي مهم: إن أحجام الرقائق غير المنتظمة من كسارة الخردة البلاستيكية ستجبر الطاحن على دورات تحميل غير فعالة وعالية الاحتكاك.
إن تشغيل نظام الطحن خارج الحدود الحرارية الآمنة ينطوي على عقوبات مالية وتشغيلية شديدة. التدهور الحراري في تؤدي معالجة مسحوق PVC مباشرة إلى إهدار دفعات المواد. كما أنه يزيد من استهلاك الطاقة ويسرع من تآكل الأدوات في جميع المجالات. أنت تخسر المال على المواد الخردة بينما تدفع أكثر بكثير في الكهرباء وقطع الغيار. عندما يحترق PVC أو يتحلل داخل الحجرة، فإن عملية التنظيف الناتجة تجبر فريق الصيانة لديك على إيقاف الإنتاج لساعات.
يتطلب الطحن الأمثل الحفاظ على إنتاجية عالية في الساعة. وفي الوقت نفسه، يجب عليك الحفاظ على درجة حرارة غرفة الطحن أقل بكثير من نقطة التحول الزجاجي PVC. عادة ما يبدأ PVC الصلب في التليين عند حوالي 80 درجة مئوية إلى 85 درجة مئوية. إذا اقتربت درجات الحرارة الداخلية من هذا الحد، فإن مادة PVC تصبح ناعمة وتتلطخ على أسطح القطع بدلاً من أن تتكسر إلى مسحوق ناعم. يؤدي إجراء التلطيخ هذا إلى تدمير إنتاجك على الفور.
كيف يمكنك فصل الحرارة التشغيلية العادية عن ارتفاع درجة الحرارة الحرجة؟ يجب عليك مراقبة العلامات التحذيرية المميزة. ابحث عن ارتفاعات مفاجئة وغير منتظمة في التيار الكهربائي على لوحة التحكم الرئيسية. قد يلاحظ المشغلون على الأرض رائحة حمضية حادة ومميزة، مما يشير بقوة إلى تدهور مادة PVC. ستشاهد أيضًا تجميع المسحوق، حيث يتجمع المخرجات معًا بدلاً من التدفق بحرية إلى صناديق التجميع.
مخطط مقارنة الأعراض الحرارية
مؤشر |
عملية عادية |
ارتفاع درجة الحرارة الحرجة |
|---|---|---|
تيار المحرك |
مستقرة، والبقاء ضمن حدود OEM المقدرة |
طفرات غير منتظمة، سحب كهربائي مرتفع مستمر |
تدفق المواد |
تفريغ مسحوق موحد وتدفق حر |
التكتل والتجميع والشاشات المحظورة بشكل متكرر |
رائحة |
رائحة معالجة بلاستيكية محايدة وقياسية |
رائحة حمضية حادة تشير إلى التحلل الكيميائي |
حرارة الغرفة |
دافئ الملمس، ويتم التحكم فيه من خلال سترة التبريد |
حرارة مفرطة تشع إلى الخارج بسرعة، وتكون ساخنة جدًا بحيث لا يمكن لمسها |
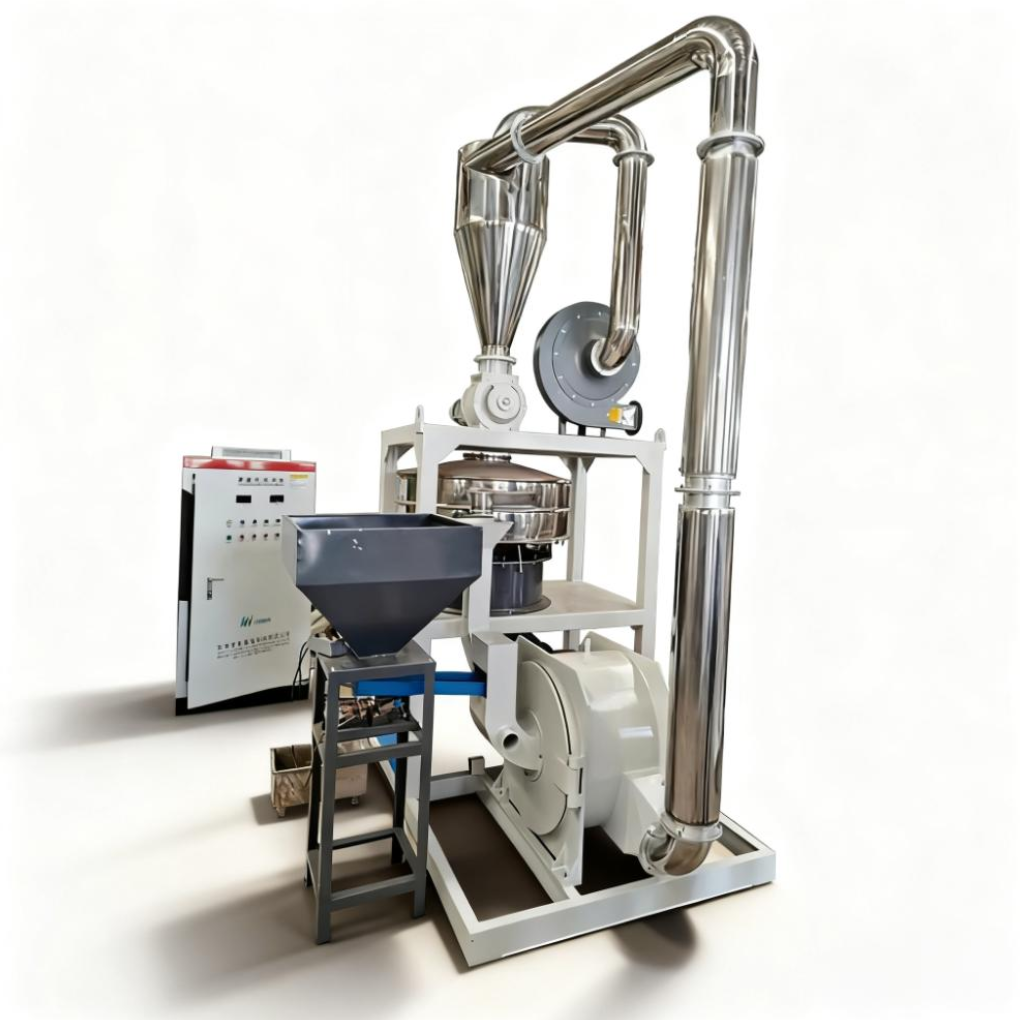
عندما الخاص بك تعمل آلة طحن PVC بشكل ساخن، وتبدأ دائمًا بالأساسيات الميكانيكية. قم بفرز نظام القيادة الأساسي أولاً قبل التحقق من ديناميكيات تدفق الهواء المعقدة. يعد السحب الميكانيكي أحد أكثر المولدات كفاءة للحرارة غير المرغوب فيها.
ابدأ بفحص محرك القيادة ومجموعات المحامل. انظر عن كثب لتحمل انهيار التشحيم. تخلق المحامل الجافة أو الملوثة أو البالية سحبًا ميكانيكيًا هائلاً. يحول هذا السحب طاقة المحرك مباشرة إلى حرارة بدلاً من قوة دوران. قم أيضًا بفحص أحزمة القيادة بدقة. تضع الأحزمة المفرطة الشد ضغطًا شعاعيًا شديدًا على المحامل الدوارة، بينما تنزلق الأحزمة السائبة على البكرات وتولد احتكاكًا شديدًا بالسطح.
بعد ذلك، قم بتقييم توازن الدوار. تحديد أي اهتزازات غير طبيعية تنتقل عبر إطار الماكينة. تشير الآلة الاهتزازية دائمًا تقريبًا إلى دوار غير متوازن أو قرص قطع تالف. يجبر الدوار غير المتوازن المحامل على امتصاص الأحمال الضخمة وغير المتساوية عند دورات عالية في الدقيقة. يساهم هذا الضغط الميكانيكي بشكل كبير في توليد الحرارة السريع وفشل المحمل المبكر.
يجب أن تفهم حقائق التنفيذ الميكانيكي. إن مجرد ضخ شحم الليثيوم الجديد في أغلفة المحامل لن يحل مشكلة ارتفاع درجة الحرارة. إذا ظل توزيع الحمل الأساسي غير متساوٍ، أو إذا ظل الدوار غير متوازن، فستعود حرارة الاحتكاك على الفور. يجب عليك تصحيح مشكلات المحاذاة والتوازن الميكانيكية أولاً لتحقيق الاستقرار الحراري على المدى الطويل.
تحدد الفجوة المادية بين عناصر القطع درجة نقاء المسحوق النهائي. والأهم من ذلك أنه يتحكم بشكل مباشر في توليد الحرارة الداخلية. يعد تعديل الخلوص المناسب أمرًا غير قابل للتفاوض على الإطلاق فيما يتعلق بالإدارة الحرارية.
إذا كانت الشفرات ضيقة جدًا، فإنك تخلق احتكاكًا مفرطًا. يؤدي هذا إلى ارتفاع درجة الحرارة بشكل فوري ويشكل خطرًا شديدًا لحدوث تصادم كارثي للشفرة. يجب أن تتذكر التمدد الحراري. مع تسخين الشفرات الفولاذية والدوار أثناء التشغيل القياسي، يتمدد المعدن. إن الفجوة التي يتم قياسها عندما تكون الآلة باردة سوف تتقلص بشكل كبير عندما تصل الطاحونة إلى درجات حرارة التشغيل. إذا قمت بضبط الفجوة الباردة بشكل ضيق جدًا، فسيقوم المعدن المتوسع بإغلاق الفجوة تمامًا، مما يؤدي إلى حدوث شرارة وحرارة شديدة وتحطيم الأدوات.
على العكس من ذلك، إذا كانت الفجوة فضفاضة جدًا، تبقى المادة داخل حجرة الطحن لفترة طويلة جدًا. تدور جزيئات PVC إلى ما لا نهاية دون أن تتكسر بشكل صغير بما يكفي للخروج من شاشة التصنيف. يتسبب وقت المكوث الممتد هذا في تراكم حرارة احتكاكية شديدة حيث تحتك المادة باستمرار على نفسها وعلى جدران الغرفة. كما أنه يقلل بشكل كبير من حجم الإنتاجية في الساعة.
اتبع أفضل الممارسات المعمول بها لتعديلات التخليص:
قم بعزل مصدر الطاقة الرئيسي لضمان سلامة المشغل الكاملة قبل فتح الغرفة.
قم بتنظيف كافة المسحوق المتبقي من عناصر القطع لضمان دقة قياسات الفجوة.
استخدم مقياس محسس معايرًا لقياس الفجوة بين الشفرات الثابتة والدوارة. لا تعتمد أبدًا على التقديرات المرئية.
اضبط صواميل القفل بعناية حتى تفي الفجوة بتوصية OEM المحددة لتركيبة PVC الدقيقة الخاصة بك.
قم بتوثيق إعدادات خط الأساس هذه في سجل صيانة مخصص. تتطلب تركيبات PVC الصلبة عمومًا خلوصًا مختلفًا عن مركبات PVC المرنة.
قم بتدوير العمود الرئيسي يدويًا للتأكد من عدم وجود أي اتصال جسدي بين الأجزاء المتحركة قبل تعشيق المحرك.
تعمل أنظمة التبريد الصناعية على منع الهروب الحراري أثناء الطحن المستمر. إنها تتعامل مع الأحمال الحرارية الثقيلة ولكنها تتطلب تدقيقًا نشطًا ومجدولًا لتعمل بشكل صحيح.
ابدأ بتقييم سترات تبريد المياه المحيطة بغرفة المطحنة. تقييم الفروق في درجة حرارة المدخل والمخرج. يجب أن يدخل الماء إلى النظام باردًا ويخرج أكثر دفئًا بشكل ملحوظ. إذا كانت درجات حرارة المدخل والمخرج متطابقة، فإن سترة التبريد الخاصة بك تفشل في امتصاص الحرارة. كثيرًا ما نواجه خطرًا خفيًا هنا: تحجيم المعادن الشديد. سوف تتراكم المنشآت التي تستخدم الماء العسر رواسب معدنية سميكة داخل سترة التبريد. يعمل هذا المقياس الداخلي كعازل حراري قوي. إنه يحيد تأثير التبريد تمامًا، حتى لو بدا أن الماء يتدفق بحرية عبر الأنابيب.
بعد ذلك، قم بفحص الإعصار ومراوح السحب المستحثة. يؤدي تدفق الهواء داخل نظام الطحن إلى تنفيذ وظيفتين مهمتين في وقت واحد. فهو ينقل المادة المطحونة فعليًا إلى خارج الحجرة، ويستخرج الحرارة الداخلية. افحص نظامك الهوائي بالكامل بحثًا عن الحواجز المسدودة أو الخراطيم المنهارة أو تسرب الأختام. يؤدي الختم المتسرب إلى انخفاض سرعة الهواء الداخلي بشكل كبير. تأكد من أن مراوح المنفاخ الخاصة بك ليست صغيرة الحجم بالنسبة لحجم الإنتاج المستهدف.
يقع العديد من مديري المصانع في فخ مشترك. ويفترضون أن إضافة وحدة تبريد صناعية أكبر سوف يحل مشكلاتهم الحرارية على الفور. غالبًا ما يكون هذا بمثابة ضمادة باهظة الثمن وغير فعالة. إذا ظل تدفق هواء الغرفة الداخلية معوقًا هيكليًا، فإن ضخ الماء المتجمد حول الغلاف الخارجي لا يمكن أن ينقذ العملية. يجب عليك إصلاح قيود تدفق الهواء الداخلي أولاً لاستخراج الحرارة بكفاءة.
لا يمكنك عزل الطاحن عن بقية خط الإنتاج الخاص بك. ترتبط كفاءة الطاحن مباشرة بجودة واتساق المواد الموردة في المراحل الأولية. تحدد حالة المواد الواردة عبء العمل الأساسي للطاحونة.
إذا كان لديك كسارة الخردة البلاستيكية تنتج رقائق غير منتظمة وكبيرة الحجم، وتجبر آلة الطحن على العمل بجهد أكبر بكثير. تكافح المطحنة لمعالجة التدفقات المفاجئة للأحمال الضخمة وغير المتساوية. وهذا يخلق دورات تحميل غير فعالة وعالية الاحتكاك. يتسارع الدوار ويتعطل بشكل متقطع. يضمن حجم الإدخال المتسق درجات حرارة طحن ثابتة.
افحص شفرات الكسارة أسبوعيًا للتأكد من أنها تقدم حجمًا موحدًا ويمكن التنبؤ به للرقائق.
قم بتصفية الدقائق الزائدة أو القطع كبيرة الحجم باستخدام منخل اهتزازي قبل وصول المادة إلى قادوس الطاحن.
تأكد من أن الكثافة الظاهرية للمادة الواردة تظل ثابتة نسبيًا لمنع أخطاء التغذية الحجمية.
التغذية اليدوية أو غير المتسقة تدعو إلى كارثة حرارية. تعمل مواد التغذية التفريغية على زيادة حمل المحرك على الفور. يجب عليك تقييم المغذيات الاهتزازية أو اللولبية بدلاً من ذلك. قم بمزامنة وحدات التغذية الآلية هذه مع تيار المحرك الرئيسي باستخدام حلقة تحكم متكاملة. إذا كان محرك الطاحن يستهلك الكثير من الطاقة، فيجب أن تبطئ وحدة التغذية أو تتوقف تلقائيًا لمنع اختناق الحجرة.
احترم الواقع التشغيلي لمعداتك. يؤدي دفع الماكينة إلى ما هو أبعد من حدود سعتها الحجمية الحقيقية إلى حدوث مشكلات فورية. الإفراط في التغذية يقلل من سرعة خروج الجسيمات. تتراكم المواد داخل منطقة الغربلة، مما يؤدي إلى حبس الحرارة الشديدة داخل منطقة الطحن. التزم بحدود السعة المعلنة للجهاز للحفاظ على الاستقرار الحراري على المدى الطويل.
في بعض الأحيان، لا تكون التعديلات الميكانيكية الصارمة كافية. إذا فشلت التعديلات في خفض درجات الحرارة دون التضحية بالإنتاج المطلوب، فإنك تواجه حقيقة تشغيلية صعبة. قد تكون معداتك الحالية أصغر حجمًا بشكل أساسي من أهداف الإنتاج الحالية. سيؤدي تشغيل آلة صغيرة بسعة 110% دائمًا إلى ارتفاع درجة الحرارة بشكل مزمن.
عند وضع قائمة مختصرة للمعدات الجديدة، ركز على الميزات الهندسية التي تدير الأحمال الحرارية بشكل فعال. استخدم عدسات التقييم الرئيسية التالية:
تصميمات الدوار المتقدمة: قم بتقييم الاختلافات بين طواحين الأقراص التقليدية وتصميمات المطاحن التوربينية الحديثة بعناية. تولد المطاحن التوربينية اضطرابات داخلية كبيرة. يخلق هذا الاضطراب تدفق هواء داخليًا فائقًا، مما يؤدي إلى تبديد حرارة أفضل بكثير للمواد البلاستيكية الحساسة للحرارة مثل PVC.
التحكم الآلي في درجة الحرارة: ابحث عن أنظمة تحكم ذكية وسريعة الاستجابة. تتميز المطاحن الحديثة بمشغلات تبريد المياه الأوتوماتيكية التي تفتح صمامات الملف اللولبي فقط عندما تتجاوز درجات الحرارة عتبة معينة. علاوة على ذلك، فإنها تستخدم مغذيات محرك التردد المتغير (VFD) التي تتم إدارتها بواسطة PLC. يتم ضبط وحدات التغذية المتقدمة هذه ذاتيًا بناءً على أحمال المحرك في الوقت الفعلي، مما يؤدي إلى القضاء تمامًا على أخطاء التغذية البشرية.
الامتثال والسلامة: التأكد من أن أي نظام جديد يلبي معايير السلامة الصناعية والحرارية الحالية المتعلقة بالغبار. تؤدي معالجة غبار PVC الساخن إلى حدوث احتراق شديد ومخاطر تنفسية. تعمل ميزات السلامة الحديثة، بما في ذلك فتحات الانفجار والإغلاق الحراري الآلي، على حماية منشأتك والمشغلين لديك من الحوادث الكارثية.
يتطلب حل المشكلات الحرارية الشديدة في طحن PVC اتباع نهج منظم ومنضبط. ابدأ بالتحقق من تناسق التغذية الأولية للتأكد من دخول مادة موحدة إلى القادوس. بعد ذلك، قم بضبط الخلوصات الميكانيكية بدقة باستخدام مقاييس استشعار دقيقة لتقليل احتكاك القص الداخلي. بعد ذلك، قم بمراجعة خطوط التبريد الخاصة بك للتأكد من حجمها وتحقق من مسارات تدفق الهواء بحثًا عن أي عوائق هوائية مخفية. وأخيرًا، قم بتقييم القدرة الإنتاجية المطلقة لجهازك بشكل موضوعي.
شجع مشغلي الأرضية وفرق الصيانة على توثيق كل تعديل بشكل منهجي. تتبع بالضبط ما ينجح وما يفشل أثناء عمليات الإنتاج المختلفة. إذا استمرت الحدود الحرارية في تقييد قابلية التوسع في إنتاجك على الرغم من الصيانة المثالية، فاستشر مهندسي المعدات مباشرة. يمكنهم تحليل بيانات الإنتاجية الخاصة بك والمساعدة في تحديد ما إذا كانت ترقية القدرة الإستراتيجية هي المسار الأكثر ربحية للأمام لمنشأتك.
ج: توصي إرشادات OEM عمومًا بالحفاظ على درجة حرارة غرفة الطحن الداخلية أقل من 80 درجة مئوية لمعالجة PVC. إذا تجاوزت درجات الحرارة هذه العتبة، يصل PVC إلى مرحلة التزجج. سيبدأ في التليين وتغير اللون والتكتل معًا بسرعة. تمنع مراقبة هذا الحد من التدهور الحراري الشديد وتحمي أجهزتك من الانسداد المفاجئ للشاشة.
ج: نعم بالتأكيد. تقوم الشفرة الباهتة بتمزيق المادة البلاستيكية وسحقها بدلاً من تقطيعها بشكل نظيف. يتطلب التمزق قوة ميكانيكية أكبر بكثير. يؤدي هذا إلى زيادة الاحتكاك بشكل كبير داخل الغرفة. مع ارتفاع الاحتكاك الداخلي، يسحب محركك الرئيسي المزيد من التيار، وترتفع حرارة الغرفة بسرعة. يعد الحفاظ على الشفرات حادة أمرًا ضروريًا للإدارة الحرارية الفعالة.
ج: يعتمد تكرار الصيانة بشكل كبير على صلابة المياه المحلية لديك وساعات التشغيل اليومية. في المناطق ذات الماء العسر، يجب عليك إزالة الترسبات من سترة التبريد كيميائيًا كل ثلاثة إلى ستة أشهر. إذا كنت تعمل بشكل مستمر أو لاحظت انخفاض الفرق في درجة حرارة المدخل والمخرج، فقم بزيادة هذا التردد. تضمن عملية إزالة الترسبات الكلسية بشكل منتظم نقلًا حراريًا ثابتًا ومتواصلًا.
ج: يؤثر بشكل كبير على درجة الحرارة الداخلية. تتطلب رقائق المدخلات كبيرة الحجم أو غير المنتظمة إلى حد كبير قوة ميكانيكية أكبر بكثير لطحنها. كما أنها تتطلب فترة إقامة أطول بكثير داخل غرفة السحق. تؤدي هذه المعالجة المطولة إلى زيادة الحمل الحراري على الجهاز بشكل مباشر. يمنع الإدخال المتسق ذو الحجم المناسب تراكم الحرارة بشكل خطير.


