Language


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-16 Origen: Sitio


El sobrecalentamiento en las operaciones de fresado de PVC destruye tanto la calidad del producto como la rentabilidad general. Cuando las temperaturas de molienda exceden los límites operativos seguros, usted enfrenta una degradación inmediata del material, un tiempo de inactividad forzado de la máquina y una calidad de producción gravemente comprometida. Los administradores de instalaciones simplemente no pueden permitirse el lujo de ignorar estos picos térmicos repentinos. Sin embargo, el sobrecalentamiento rara vez se debe a una falla de un solo componente aislado. Por lo general, descubrirá que se trata de un problema sistémico provocado por una fricción mecánica excesiva, un flujo de aire interno restringido o velocidades de alimentación erráticas. Resolver estos picos de temperatura requiere una visión holística de todo su sistema de fresado.
Esta guía proporciona un marco de diagnóstico práctico para gerentes de planta, ingenieros de mantenimiento y técnicos. Le ayudaremos a solucionar problemas térmicos de manera efectiva antes de considerar un costoso reemplazo de hardware. Continúe leyendo para descubrir las verificaciones mecánicas exactas, los ajustes de espacio libre y las auditorías de flujo de aire necesarias para estabilizar las temperaturas de molienda y mantener la producción funcionando sin problemas.
La integridad del material es la primera víctima: las altas temperaturas sostenidas provocan la decoloración del PVC, aglomeraciones y bloqueo de las pantallas.
La separación de las cuchillas es fundamental: los espacios inadecuados entre las cuchillas estacionarias y las rotativas son la principal causa del calor excesivo por fricción.
Los sistemas de refrigeración requieren una auditoría activa: las incrustaciones en las camisas de agua y el flujo de aire ciclónico inadecuado reducen drásticamente la disipación térmica.
La consistencia aguas arriba importa: los tamaños irregulares de las escamas de una trituradora de desechos de plástico forzarán al pulverizador a realizar ciclos de carga ineficientes y de alta fricción.
Operar un sistema de molienda más allá de los límites térmicos seguros conlleva graves sanciones financieras y operativas. Degradación térmica en El procesamiento de polvo de PVC conduce directamente a lotes de material desperdiciado. También aumenta el consumo de energía y acelera el desgaste de las herramientas en todos los ámbitos. Pierde dinero en materiales de desecho y paga mucho más en electricidad y repuestos. Cuando el PVC se quema o se degrada dentro de la cámara, la limpieza resultante obliga al equipo de mantenimiento a detener la producción durante horas.
Un fresado óptimo requiere mantener un alto rendimiento por hora. Al mismo tiempo, la temperatura de la cámara de molienda debe mantenerse muy por debajo del punto de transición vítrea del PVC. El PVC rígido normalmente comienza a ablandarse entre 80°C y 85°C. Si las temperaturas internas se acercan a este límite, el PVC se ablanda y se mancha contra las superficies de corte en lugar de fracturarse en un polvo fino. Esta acción de untar destruye instantáneamente su rendimiento.
¿Cómo se separa el calor operativo normal del sobrecalentamiento crítico? Debe estar atento a distintas señales de advertencia. Busque picos de amperaje repentinos y erráticos en su panel de control principal. Los operadores en el piso pueden notar un olor ácido distintivo y fuerte, que indica claramente la degradación del PVC. También verá agregación de polvo, donde la salida se acumula en lugar de fluir libremente hacia los contenedores de recolección.
Cuadro comparativo de síntomas térmicos
Indicador |
Operación normal |
Sobrecalentamiento crítico |
|---|---|---|
Amperaje del motor |
Estable, permaneciendo dentro de los límites nominales del OEM |
Picos erráticos, alto consumo eléctrico sostenido |
Flujo de materiales |
Descarga de polvo uniforme y de flujo libre |
Aglomeración, agregación y pantallas frecuentemente bloqueadas |
Olor |
Olor neutro al procesamiento de plástico estándar. |
Olor fuerte y ácido que denota degradación química. |
Calor de la cámara |
Cálido al tacto, gestionado a través de una chaqueta refrigerante. |
Calor excesivo que se irradia hacia afuera rápidamente, demasiado caliente para tocarlo |
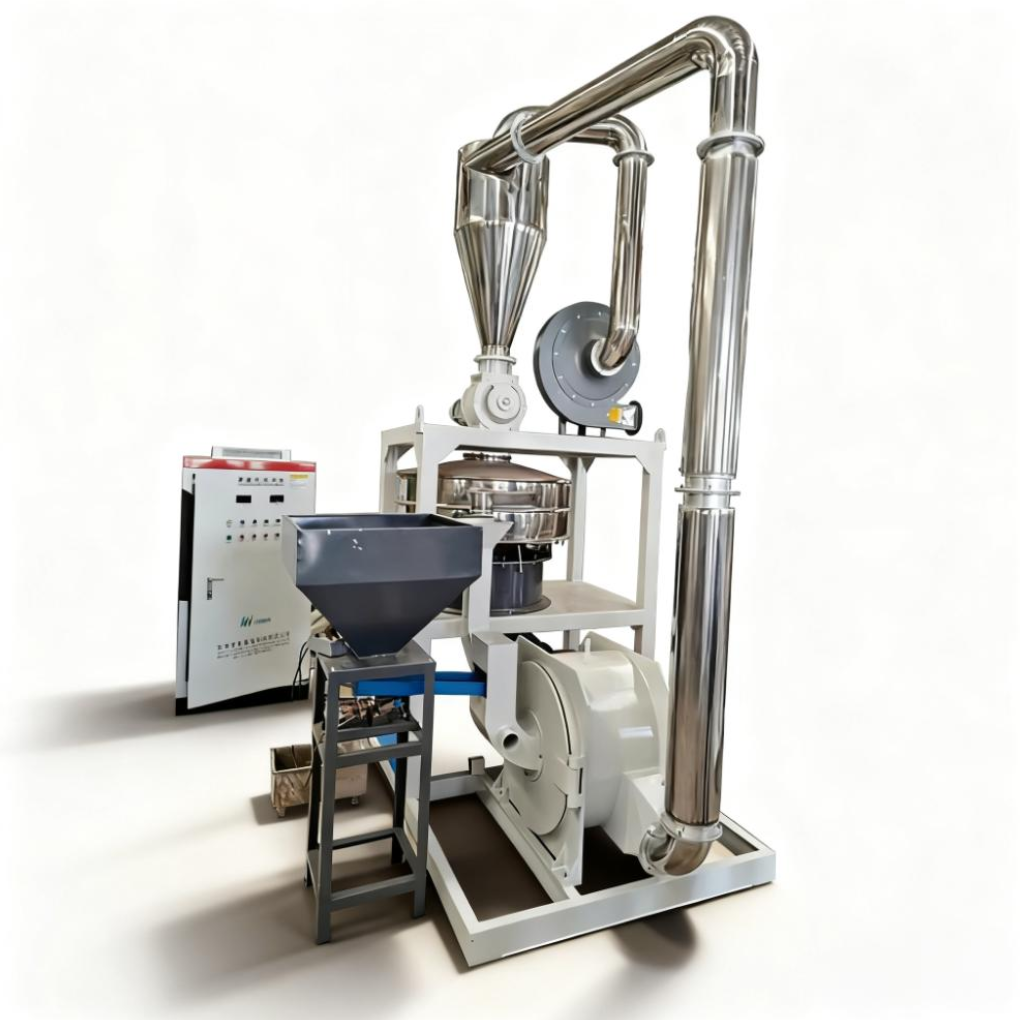
cuando tu La máquina pulverizadora de PVC se calienta, comience siempre con los fundamentos mecánicos. Primero evalúe el sistema de transmisión principal antes de investigar la dinámica compleja del flujo de aire. El arrastre mecánico es uno de los generadores más eficientes de calor no deseado.
Comience revisando el motor de accionamiento y los conjuntos de cojinetes. Mire de cerca para detectar fallas en la lubricación de los cojinetes. Los rodamientos secos, contaminados o desgastados crean una inmensa resistencia mecánica. Esta resistencia convierte la energía del motor directamente en calor en lugar de fuerza de rotación. Además, inspeccione meticulosamente sus correas de transmisión. Las correas sobretensadas ejercen una gran tensión radial sobre los cojinetes del rotor, mientras que las correas flojas se deslizan contra las poleas y generan una intensa fricción superficial.
A continuación, evalúe el equilibrio del rotor. Identifique cualquier vibración anormal que se transmita a través del bastidor de la máquina. Una máquina vibratoria casi siempre indica un rotor desequilibrado o un disco de corte dañado. Un rotor desequilibrado obliga a los rodamientos a absorber cargas masivas y desiguales a altas RPM. Esta tensión mecánica contribuye en gran medida a la rápida generación de calor y al fallo prematuro de los rodamientos.
Debe comprender las realidades de la implementación mecánica. El simple hecho de bombear grasa de litio nueva a los soportes de los cojinetes no solucionará el sobrecalentamiento. Si la distribución de la carga subyacente sigue siendo desigual, o si el rotor sigue desequilibrado, el calor de fricción regresará inmediatamente. Primero debe corregir los problemas de alineación y equilibrio mecánico para lograr la estabilidad térmica a largo plazo.
La brecha física entre los elementos de corte dicta la finura final del polvo. Más importante aún, controla directamente la generación interna de calor. El ajuste de holgura adecuado es absolutamente no negociable para la gestión térmica.
Si las hojas quedan demasiado apretadas, se crea una fricción de corte excesiva. Esto provoca un sobrecalentamiento inmediato e introduce un grave riesgo de colisión catastrófica de las palas. Debes recordar la expansión térmica. A medida que las palas de acero y el rotor se calientan durante el funcionamiento estándar, el metal se expande. Un espacio medido cuando la máquina está fría se reducirá considerablemente una vez que el molino alcance la temperatura de funcionamiento. Si ajusta demasiado el espacio frío, el metal en expansión cerrará el espacio por completo, lo que provocará chispas, calor extremo y herramientas rotas.
Por el contrario, si el espacio es demasiado flojo, el material permanece dentro de la cámara de molienda durante demasiado tiempo. Las partículas de PVC circulan sin cesar sin fracturarse lo suficiente como para salir de la pantalla de clasificación. Este tiempo de residencia prolongado provoca una grave acumulación de calor por fricción a medida que el material roza continuamente contra sí mismo y las paredes de la cámara. También reduce drásticamente el volumen de rendimiento por hora.
Siga estas mejores prácticas establecidas para los ajustes de autorización:
Aísle la fuente de alimentación principal para garantizar la seguridad total del operador antes de abrir la cámara.
Limpie a fondo todo el polvo residual de los elementos de corte para garantizar mediciones precisas de los espacios.
Utilice una galga de espesores calibrada para medir el espacio entre las cuchillas estacionarias y giratorias. Nunca confíe en estimaciones visuales.
Ajuste las tuercas de seguridad con cuidado hasta que el espacio cumpla con la recomendación específica del OEM para su formulación exacta de PVC.
Documente estas configuraciones de referencia en un libro de registro de mantenimiento exclusivo. Las formulaciones de PVC rígido generalmente requieren espacios libres diferentes a los de los compuestos de PVC flexible.
Gire el eje principal manualmente para confirmar que no haya contacto físico entre las piezas móviles antes de activar el motor.
Los sistemas de refrigeración industriales evitan la fuga térmica durante el fresado continuo. Manejan cargas térmicas pesadas pero exigen auditorías activas y programadas para funcionar correctamente.
Comience evaluando las camisas de refrigeración por agua que rodean la cámara del molino. Evaluar los diferenciales de temperatura de entrada y salida. El agua debe entrar al sistema fría y salir notablemente más caliente. Si las temperaturas de entrada y salida coinciden, su camisa de enfriamiento no puede absorber el calor. Aquí nos encontramos con frecuencia con un riesgo oculto: incrustaciones minerales severas. Las instalaciones que utilizan agua dura acumularán depósitos minerales espesos dentro de la camisa de enfriamiento. Esta báscula interna actúa como un potente aislante térmico. Neutraliza completamente el efecto de enfriamiento, incluso si el agua parece fluir libremente a través de las tuberías.
A continuación, inspeccione el ciclón y los ventiladores de tiro inducido. El flujo de aire dentro de un sistema de fresado realiza dos trabajos críticos simultáneamente. Transporta físicamente el material molido fuera de la cámara y extrae el calor interno. Inspeccione todo su sistema neumático en busca de pantallas bloqueadas, mangueras colapsadas o sellos con fugas. Un sello con fugas reduce drásticamente la velocidad del aire interno. Asegúrese de que sus ventiladores no sean de tamaño insuficiente para su volumen de producción objetivo.
Muchos directores de planta caen en una trampa común. Asumen que agregar una unidad enfriadora industrial más grande resolverá instantáneamente sus problemas térmicos. Esta suele ser una curita costosa e ineficaz. Si el flujo de aire de la cámara interna permanece obstruido estructuralmente, bombear agua helada alrededor de la camisa exterior no puede salvar el proceso. Primero debe solucionar las restricciones del flujo de aire interno para extraer el calor de manera eficiente.
No puede aislar el pulverizador del resto de su línea de producción. La eficiencia del pulverizador está directamente relacionada con la calidad y consistencia del material suministrado aguas arriba. La condición del material entrante define la carga de trabajo básica del molino.
si tu La trituradora de desechos de plástico produce escamas irregulares y de gran tamaño, lo que obliga al pulverizador a trabajar mucho más duro. La fábrica tiene dificultades para procesar afluencias repentinas de cargas masivas y desiguales. Esto crea ciclos de carga ineficientes y de alta fricción. El rotor acelera y se atasca de forma errática. El tamaño de entrada consistente garantiza temperaturas de fresado consistentes.
Inspeccione las cuchillas de su trituradora semanalmente para asegurarse de que proporcionen un tamaño de escamas uniforme y predecible.
Filtre los finos excesivos o los trozos de gran tamaño utilizando un tamiz vibratorio antes de que el material llegue a la tolva del pulverizador.
Asegúrese de que la densidad aparente del material entrante permanezca relativamente constante para evitar errores de alimentación volumétrica.
La alimentación manual o inconsistente invita al desastre térmico. El material de alimentación por descarga aumenta instantáneamente la carga del motor. En su lugar, debería evaluar alimentadores vibratorios o de tornillo. Sincronice estos alimentadores automáticos con el amperaje del motor principal mediante un circuito de control integrado. Si el motor del pulverizador consume demasiada energía, el alimentador debería reducir la velocidad o detenerse automáticamente para evitar que la cámara se ahogue.
Respete la realidad operativa de sus equipos. Empujar la máquina más allá de sus verdaderos límites de capacidad volumétrica causa problemas inmediatos. La sobrealimentación reduce la velocidad de salida de las partículas. El material se acumula dentro del área de la criba, atrapando un calor intenso dentro de la zona de fresado. Respete los límites de capacidad establecidos por la máquina para mantener la estabilidad térmica a largo plazo.
A veces, los ajustes mecánicos rigurosos simplemente no son suficientes. Si los ajustes no logran reducir las temperaturas sin sacrificar el rendimiento requerido, se enfrentará a una dura verdad operativa. Es posible que su equipo actual tenga un tamaño fundamentalmente insuficiente para sus objetivos de producción actuales. Hacer funcionar una máquina pequeña al 110% de su capacidad siempre provocará un sobrecalentamiento crónico.
Al seleccionar nuevos equipos, céntrese en las características de ingeniería que gestionan activamente las cargas térmicas. Utilice los siguientes lentes de evaluación clave:
Diseños avanzados de rotores: Evalúe cuidadosamente las diferencias entre los molinos de discos tradicionales y los diseños modernos de turbomolinos. Los turbomolinos generan importantes turbulencias internas. Esta turbulencia crea un flujo de aire interno superior, lo que resulta en una disipación de calor mucho mejor para plásticos sensibles al calor como el PVC.
Controles de temperatura automatizados: busque sistemas de control inteligentes y receptivos. Los molinos modernos cuentan con activadores automáticos de enfriamiento por agua que abren las válvulas solenoides solo cuando las temperaturas cruzan un umbral específico. Además, utilizan alimentadores de variador de frecuencia (VFD) gestionados por un PLC. Estos comederos avanzados se autoajustan en función de las cargas del motor en tiempo real, eliminando por completo los errores de alimentación humanos.
Cumplimiento y seguridad: asegúrese de que cualquier sistema nuevo cumpla con los estándares actuales de seguridad térmica y de polvo industrial. El procesamiento de polvo de PVC caliente presenta graves riesgos respiratorios y de combustión. Las características de seguridad modernas, que incluyen respiraderos contra explosiones y apagados térmicos automatizados, protegen sus instalaciones y a sus operadores de accidentes catastróficos.
Resolver problemas térmicos graves en el fresado de PVC requiere un enfoque sistemático y disciplinado. Comience verificando la consistencia de la alimentación aguas arriba para garantizar que el material uniforme ingrese a la tolva. A continuación, ajuste meticulosamente sus holguras mecánicas utilizando galgas de espesores precisas para minimizar la fricción de corte interna. Después de eso, audite sus líneas de enfriamiento para detectar incrustaciones y verifique las vías de flujo de aire para detectar obstrucciones neumáticas ocultas. Finalmente, evalúe objetivamente la capacidad de producción absoluta de su máquina.
Anime a sus operadores de piso y equipos de mantenimiento a documentar cada ajuste de manera sistemática. Realice un seguimiento exacto de lo que funciona y lo que falla durante las diferentes ejecuciones de producción. Si los límites térmicos continúan restringiendo la escalabilidad de su producción a pesar de un mantenimiento perfecto, consulte directamente con los ingenieros de equipos. Pueden analizar sus datos de rendimiento y ayudar a determinar si una mejora estratégica de la capacidad es el camino más rentable para sus instalaciones.
R: Las pautas de los OEM generalmente recomiendan mantener la temperatura interna de la cámara de molienda por debajo de 80 °C para el procesamiento de PVC. Si las temperaturas superan este umbral, el PVC alcanza su fase de transición vítrea. Comenzará a ablandarse, decolorarse y aglutinarse rápidamente. Monitorear este umbral previene una degradación térmica severa y protege su equipo de bloqueos repentinos de la pantalla.
R: Sí, absolutamente. Una hoja sin filo rasga y aplasta el material plástico en lugar de cortarlo limpiamente. El desgarro requiere mucha más fuerza mecánica. Esto aumenta exponencialmente la fricción dentro de la cámara. A medida que aumenta la fricción interna, el motor principal consume más amperaje y el calor de la cámara aumenta rápidamente. Mantener las cuchillas afiladas es crucial para una gestión térmica eficaz.
R: La frecuencia del mantenimiento depende en gran medida de la dureza del agua local y de las horas de funcionamiento diarias. En zonas con agua dura, se debe descalcificar químicamente la camisa de refrigeración cada tres a seis meses. Si opera continuamente o nota que el diferencial de temperatura de entrada y salida cae, aumente esta frecuencia. La descalcificación regular garantiza una transferencia térmica constante e ininterrumpida.
R: Afecta significativamente la temperatura interna. Las escamas de entrada de gran tamaño o muy irregulares requieren mucha más fuerza mecánica para triturarse. También requieren un tiempo de residencia mucho mayor dentro de la cámara de pulverización. Este procesamiento prolongado aumenta directamente la carga térmica del equipo. La entrada consistente y de tamaño adecuado evita la peligrosa acumulación de calor.


