Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 16.11.2026 Происхождение: Сайт


Перегрев при фрезеровании ПВХ снижает как качество продукции, так и общую рентабельность. Когда температура шлифования превышает безопасные эксплуатационные пределы, вы сталкиваетесь с немедленной деградацией материала, вынужденным простоем оборудования и серьезным ухудшением качества продукции. Управляющие объектами просто не могут позволить себе игнорировать эти внезапные скачки температуры. Однако перегрев редко возникает из-за отказа одного изолированного компонента. Обычно вы обнаружите, что это системная проблема, вызванная чрезмерным механическим трением, ограниченным внутренним потоком воздуха или нестабильной скоростью подачи. Для решения этих скачков температуры требуется целостный взгляд на всю вашу систему измельчения.
Данное руководство представляет собой практическую основу диагностики для руководителей предприятий, инженеров по техническому обслуживанию и технических специалистов. Мы поможем вам устранить неполадки и эффективно решить проблемы с температурой, прежде чем вы решите подумать о дорогостоящей замене оборудования. Читайте дальше, чтобы узнать о точных механических проверках, регулировках зазоров и проверках воздушного потока, необходимых для стабилизации температуры фрезерования и обеспечения бесперебойной работы производства.
Целостность материала становится первой жертвой: постоянные высокие температуры вызывают обесцвечивание ПВХ, комкование и закупорку сеток.
Зазор лезвия имеет решающее значение: неправильные зазоры между неподвижными и вращающимися лезвиями являются основной причиной чрезмерного нагрева от трения.
Системы охлаждения требуют активного аудита: образование накипи в водяной рубашке и недостаточный поток воздуха в циклоне резко снижают рассеивание тепла.
Консистенция на входе имеет значение: хлопья разного размера из дробилки пластикового лома заставят измельчитель работать в неэффективных циклах нагрузки с высоким трением.
Эксплуатация фрезерной системы за пределами безопасных температурных пределов влечет за собой серьезные финансовые и эксплуатационные последствия. Термическая деградация в Переработка порошка ПВХ приводит непосредственно к порче партий материала. Это также увеличивает энергопотребление и ускоряет износ инструмента по всем направлениям. Вы теряете деньги на утилизированных материалах, платя при этом значительно больше за электричество и запасные части. Когда ПВХ горит или разлагается внутри камеры, возникающая в результате очистка вынуждает вашу команду технического обслуживания останавливать производство на несколько часов.
Оптимальное измельчение требует поддержания высокой часовой производительности. В то же время вы должны поддерживать температуру в камере измельчения значительно ниже точки перехода стеклования ПВХ. Жесткий ПВХ обычно начинает размягчаться при температуре от 80°C до 85°C. Если внутренняя температура приближается к этому пределу, ПВХ размягчается и размазывается по режущим поверхностям, а не распадается на мелкий порошок. Это размазывание мгновенно уничтожает ваш урожай.
Как отличить нормальный рабочий нагрев от критического перегрева? Вы должны следить за четкими предупреждающими знаками. Обращайте внимание на внезапные и беспорядочные скачки тока на главной панели управления. Операторы на полу могут заметить резкий, отчетливый кислый запах, который явно указывает на деградацию ПВХ. Вы также увидите агрегацию порошка, при которой отходы слипаются вместе, а не свободно стекают в контейнеры для сбора.
Сравнительная таблица тепловых симптомов
Индикатор |
Нормальная работа |
Критический перегрев |
|---|---|---|
Мощность двигателя |
Стабильно, оставаясь в пределах номинальных OEM-пределов |
Неустойчивые пики, постоянное высокое электрическое потребление. |
Материальный поток |
Свободный, равномерный выброс порошка |
Слипание, агрегирование и часто блокируемые экраны |
Запах |
Нейтральный, стандартный запах переработки пластмасс. |
Резкий кислый запах, указывающий на химическое разложение. |
Камерное тепло |
Теплый на ощупь, управление осуществляется через охлаждающую рубашку |
Чрезмерное тепло быстро излучается наружу, слишком горячо, чтобы можно было прикоснуться к нему. |
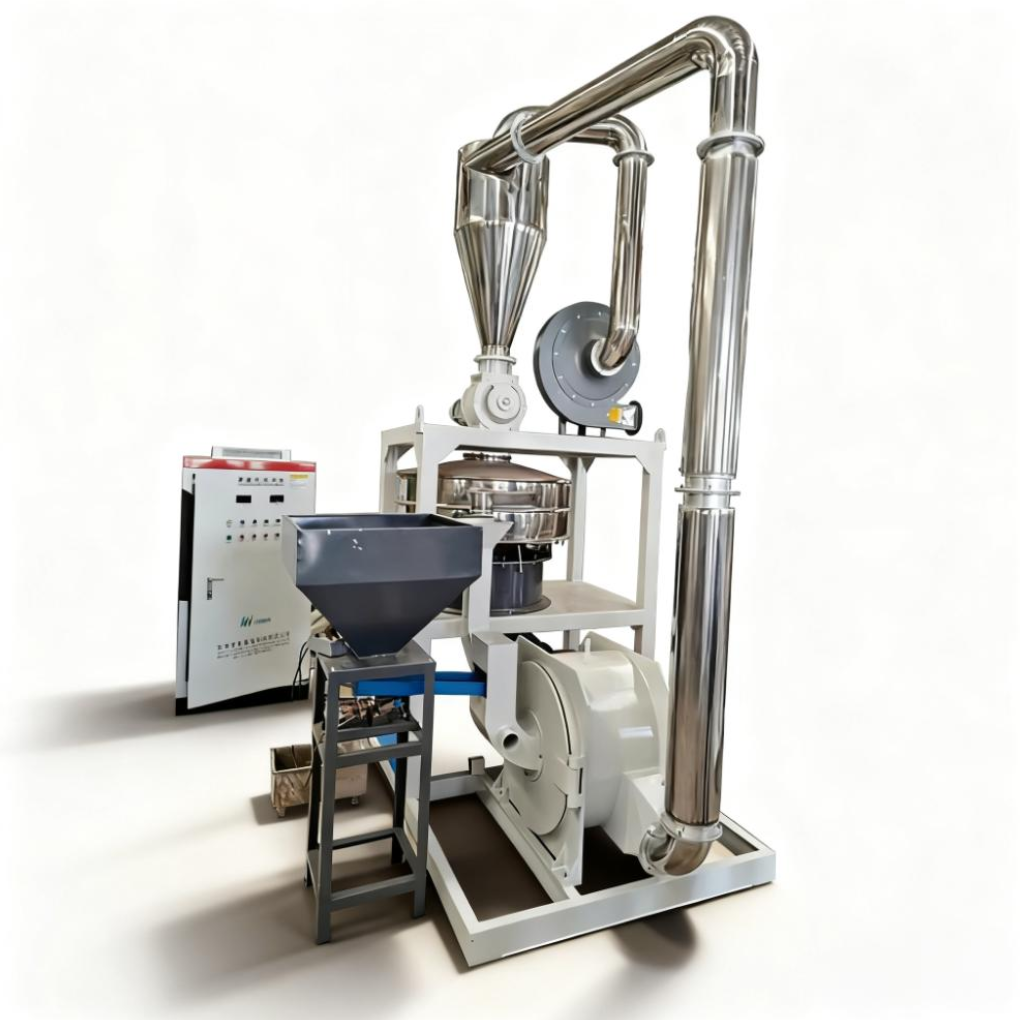
Когда твой Машина для измельчения ПВХ перегревается, всегда начинайте с механических основ. Прежде чем исследовать сложную динамику воздушного потока, сначала проверьте систему основного привода. Механическое сопротивление — один из наиболее эффективных генераторов нежелательного тепла.
Начните с проверки приводного двигателя и подшипников. Внимательно следите за нарушением смазки подшипников. Сухие, загрязненные или изношенные подшипники создают огромное механическое сопротивление. Это сопротивление преобразует энергию двигателя непосредственно в тепло, а не в силу вращения. Также внимательно осмотрите приводные ремни. Чрезмерно натянутые ремни создают сильную радиальную нагрузку на подшипники ротора, а ослабленные ремни скользят по шкивам и создают сильное поверхностное трение.
Далее оцените баланс ротора. Определите любые аномальные вибрации, передающиеся через раму машины. Вибрирующая машина почти всегда указывает на разбалансированный ротор или поврежденный отрезной диск. Несбалансированный ротор заставляет подшипники воспринимать огромные неравномерные нагрузки на высоких оборотах. Это механическое напряжение в значительной степени способствует как быстрому выделению тепла, так и преждевременному выходу подшипника из строя.
Вы должны понимать реалии механической реализации. Простая закачка новой литиевой смазки в корпуса подшипников не решит проблему перегрева. Если основное распределение нагрузки остается неравномерным или если ротор остается несбалансированным, тепло трения немедленно вернется. Для достижения долгосрочной термостабильности сначала необходимо устранить проблемы с механическим выравниванием и балансировкой.
Физический зазор между режущими элементами определяет конечную крупность порошка. Что еще более важно, он напрямую контролирует внутреннее тепловыделение. Правильная регулировка зазора абсолютно не подлежит обсуждению для управления температурным режимом.
Если лезвия сидят слишком туго, вы создаете чрезмерное трение сдвига. Это вызывает немедленный перегрев и создает серьезный риск катастрофического столкновения лезвий. Вы должны помнить о тепловом расширении. Поскольку стальные лопасти и ротор нагреваются во время стандартной работы, металл расширяется. Зазор, измеренный на холодной машине, значительно уменьшится, как только мельница достигнет рабочей температуры. Если вы установите холодный зазор слишком туго, расширяющийся металл полностью закроет зазор, что приведет к искрам, сильному нагреву и разрушению инструмента.
И наоборот, если зазор слишком свободный, материал слишком долго остается внутри камеры измельчения. Частицы ПВХ вращаются бесконечно, не дробясь настолько, чтобы выйти из экрана классификации. Такое увеличенное время пребывания приводит к сильному накоплению тепла при трении, поскольку материал постоянно трется о себя и о стенки камеры. Это также значительно снижает почасовую производительность.
Следуйте этим общепринятым рекомендациям по корректировке зазоров:
Прежде чем открывать камеру, отключите основной источник питания, чтобы обеспечить полную безопасность оператора.
Тщательно очистите режущие элементы от остатков порошка, чтобы обеспечить точные измерения зазора.
Используйте калиброванный щуп для измерения зазора между неподвижными и вращающимися ножами. Никогда не полагайтесь на визуальные оценки.
Осторожно отрегулируйте стопорные гайки до тех пор, пока зазор не будет соответствовать рекомендациям OEM для вашего конкретного состава ПВХ.
Задокументируйте эти базовые настройки в специальном журнале технического обслуживания. Для составов жесткого ПВХ обычно требуются другие зазоры, чем для гибких составов ПВХ.
Перед включением двигателя вручную поверните главный вал, чтобы убедиться в отсутствии физического контакта между движущимися частями.
Промышленные системы охлаждения предотвращают температурный разгон во время непрерывного фрезерования. Они выдерживают большие тепловые нагрузки, но для правильной работы требуют активного планового аудита.
Начните с оценки рубашек водяного охлаждения, окружающих камеру мельницы. Оцените разницу температур на входе и выходе. Вода должна поступать в систему прохладной, а выходить заметно более теплой. Если температуры на входе и выходе совпадают, рубашка охлаждения не поглощает тепло. Здесь мы часто сталкиваемся со скрытым риском: сильным отложениями минералов. На предприятиях, использующих жесткую воду, внутри рубашки охлаждения накапливаются толстые минеральные отложения. Эта внутренняя накипь действует как мощный теплоизолятор. Он полностью нейтрализует охлаждающий эффект, даже если кажется, что вода свободно течет по трубам.
Далее осмотрите циклон и вентиляторы с принудительной тягой. Воздушный поток внутри фрезерной системы одновременно выполняет две важные задачи. Он физически выводит измельченный материал из камеры и отводит внутреннее тепло. Осмотрите всю пневматическую систему на наличие заблокированных сеток, разрушенных шлангов или протекающих уплотнений. Негерметичное уплотнение резко снижает внутреннюю скорость воздуха. Убедитесь, что ваши вентиляторы не слишком малы для вашего целевого объема производства.
Многие руководители заводов попадают в обычную ловушку. Они предполагают, что установка более крупной промышленной холодильной установки мгновенно решит их тепловые проблемы. Часто это дорогой и неэффективный пластырь. Если поток воздуха во внутренней камере остается структурно затрудненным, прокачивание замерзшей воды вокруг внешней рубашки не может спасти процесс. Сначала необходимо устранить внутренние ограничения воздушного потока, чтобы эффективно отводить тепло.
Вы не можете изолировать измельчитель от остальной части вашей производственной линии. Эффективность измельчителя напрямую зависит от качества и консистенции материала, подаваемого на вход. Состояние поступающего материала определяет базовую рабочую нагрузку завода.
Если ваш Дробилка пластикового лома производит хлопья неправильной формы и большого размера, что заставляет измельчитель работать значительно интенсивнее. Завод с трудом справляется с внезапным наплывом массивных, неравномерных грузов. Это создает неэффективные циклы нагрузки с высоким трением. Ротор набирает скорость и беспорядочно застревает. Постоянный размер входного материала гарантирует постоянную температуру фрезерования.
Проверяйте лезвия дробилки еженедельно, чтобы убедиться, что они обеспечивают равномерный и предсказуемый размер хлопьев.
Отфильтруйте излишки мелкой фракции или слишком крупные куски с помощью вибрационного сита до того, как материал достигнет бункера измельчителя.
Убедитесь, что объемная плотность поступающего материала остается относительно постоянной, чтобы предотвратить ошибки объемной подачи.
Ручное или непостоянное кормление может привести к термической катастрофе. Подача материала самосвалом мгновенно увеличивает нагрузку на двигатель. Вместо этого вам следует оценить вибрационные или шнековые питатели. Синхронизируйте эти автоматические питатели с силой тока главного двигателя с помощью встроенного контура управления. Если двигатель измельчителя потребляет слишком большую мощность, питатель должен автоматически замедлиться или приостановиться, чтобы предотвратить засорение камеры.
Уважайте эксплуатационные характеристики вашего оборудования. Выход машины за пределы ее истинного объема приводит к немедленным проблемам. Перегрузка снижает скорость выхода частиц. Материал накапливается внутри сита, удерживая сильное тепло в зоне измельчения. Соблюдайте заявленные ограничения производительности машины, чтобы обеспечить долговременную термическую стабильность.
Иногда строгой механической регулировки просто недостаточно. Если корректировки не позволяют снизить температуру без ущерба для требуемой производительности, вы сталкиваетесь с суровой эксплуатационной правдой. Ваше существующее оборудование может быть существенно недостаточно для текущих производственных целей. Работа небольшой машины на 110% мощности всегда приведет к хроническому перегреву.
При отборе нового оборудования сосредоточьтесь на технических характеристиках, которые активно управляют тепловыми нагрузками. Используйте следующие ключевые линзы оценки:
Усовершенствованные конструкции роторов: внимательно оцените различия между традиционными дисковыми мельницами и современными конструкциями турбомельниц. Турбомельницы создают значительную внутреннюю турбулентность. Эта турбулентность создает превосходный внутренний поток воздуха, что приводит к гораздо лучшему рассеиванию тепла для термочувствительных пластиков, таких как ПВХ.
Автоматизированный контроль температуры: ищите умные и быстро реагирующие системы управления. Современные мельницы оснащены автоматическими триггерами водяного охлаждения, которые открывают электромагнитные клапаны только тогда, когда температура превышает определенный порог. Кроме того, они используют фидеры с частотно-регулируемым приводом (ЧРП), управляемые ПЛК. Эти усовершенствованные кормушки самонастраиваются в зависимости от нагрузки двигателя в реальном времени, полностью исключая ошибки кормления, вызванные человеческим фактором.
Соответствие требованиям и безопасность: убедитесь, что любая новая система соответствует действующим стандартам промышленной пыли и тепловой безопасности. Обработка горячей пыли ПВХ представляет серьезный риск возгорания и респираторного риска. Современные функции безопасности, в том числе взрывоотводные устройства и автоматическое термоотключение, защищают ваше предприятие и ваших операторов от катастрофических аварий.
Решение серьезных термических проблем при фрезеровании ПВХ требует дисциплинированного и систематического подхода. Начните с проверки консистенции исходного сырья, чтобы обеспечить равномерную подачу материала в бункер. Затем тщательно отрегулируйте механические зазоры с помощью точных щупов, чтобы минимизировать внутреннее трение сдвига. После этого проверьте линии охлаждения на наличие накипи и проверьте пути воздушного потока на наличие скрытых пневматических препятствий. Наконец, объективно оцените абсолютную производственную мощность вашей машины.
Поощряйте своих операторов и бригады технического обслуживания систематически документировать каждую регулировку. Отслеживайте, что именно работает, а что нет во время различных производственных циклов. Если температурные ограничения продолжают ограничивать масштабируемость вашего производства, несмотря на безупречное обслуживание, проконсультируйтесь напрямую с инженерами по оборудованию. Они могут проанализировать ваши данные о пропускной способности и помочь определить, является ли стратегическое обновление мощности наиболее выгодным путем для вашего предприятия.
Ответ: Рекомендации OEM обычно рекомендуют поддерживать температуру внутренней камеры измельчения ниже 80°C при переработке ПВХ. Если температура превышает этот порог, ПВХ достигает фазы стеклования. Он начнет быстро размягчаться, обесцвечиваться и слипаться. Мониторинг этого порога предотвращает серьезную термическую деградацию и защищает ваше оборудование от внезапной блокировки экрана.
О: Да, абсолютно. Тупое лезвие рвёт и раздавливает пластик, вместо того, чтобы аккуратно разрезать его. Разрыв требует значительно большей механической силы. Это экспоненциально увеличивает трение внутри камеры. По мере увеличения внутреннего трения ваш главный двигатель потребляет больше тока, и камера быстро нагревается. Поддержание остроты лезвий имеет решающее значение для эффективного управления температурным режимом.
О: Частота технического обслуживания во многом зависит от жесткости воды в вашем регионе и часов ежедневной работы. В регионах с жесткой водой следует очищать рубашку охлаждения от накипи химическим способом каждые три-шесть месяцев. Если вы работаете непрерывно или заметили, что разница температур на входе и выходе падает, увеличьте эту частоту. Регулярное удаление накипи обеспечивает постоянную и бесперебойную теплопередачу.
Ответ: Это существенно влияет на внутреннюю температуру. Крупногабаритные или очень неровные хлопья требуют гораздо большей механической силы для измельчения. Они также требуют гораздо более длительного времени пребывания внутри камеры измельчения. Такая длительная обработка напрямую увеличивает тепловую нагрузку на оборудование. Последовательная входная мощность соответствующего размера предотвращает опасное перегрев.


