Language


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-16 Origine : Site


La surchauffe dans les opérations de broyage du PVC détruit à la fois la qualité du produit et la rentabilité globale. Lorsque les températures de meulage dépassent les limites opérationnelles de sécurité, vous êtes confronté à une dégradation immédiate des matériaux, à un arrêt forcé de la machine et à une qualité de sortie gravement compromise. Les gestionnaires d’installations ne peuvent tout simplement pas se permettre d’ignorer ces brusques pics thermiques. Cependant, la surchauffe provient rarement d’une défaillance isolée d’un seul composant. Vous constaterez généralement qu’il s’agit d’un problème systémique dû à une friction mécanique excessive, à un flux d’air interne restreint ou à des débits d’alimentation irréguliers. La résolution de ces pics de température nécessite une vision globale de l’ensemble de votre système de fraisage.
Ce guide fournit un cadre de diagnostic pratique pour les directeurs d'usine, les ingénieurs de maintenance et les techniciens. Nous vous aiderons à dépanner et à résoudre efficacement les problèmes thermiques avant d’envisager un remplacement matériel coûteux. Poursuivez votre lecture pour découvrir les contrôles mécaniques exacts, les ajustements de jeu et les audits de flux d'air nécessaires pour stabiliser vos températures de fraisage et assurer le bon fonctionnement de la production.
L’intégrité des matériaux est la première victime : des températures élevées et prolongées provoquent une décoloration, une agglomération et des écrans bloqués en PVC.
Le jeu des lames est essentiel : les espaces inappropriés entre les lames fixes et rotatives sont la principale cause de chaleur de friction excessive.
Les systèmes de refroidissement nécessitent un audit actif : l’entartrage de la chemise d’eau et le flux d’air inadéquat du cyclone réduisent considérablement la dissipation thermique.
La cohérence en amont est importante : des flocons de taille irrégulière provenant d'un broyeur de déchets plastiques forceront le pulvérisateur à adopter des cycles de chargement inefficaces et à friction élevée.
L’exploitation d’un système de broyage au-delà des limites thermiques de sécurité entraîne de graves pénalités financières et opérationnelles. Dégradation thermique dans Le traitement de la poudre de PVC conduit directement à des lots de matériaux gaspillés. Cela augmente également la consommation d’énergie et accélère l’usure des outils à tous les niveaux. Vous perdez de l’argent sur les matériaux mis au rebut tout en payant beaucoup plus en électricité et en pièces de rechange. Lorsque le PVC brûle ou se dégrade à l’intérieur de la chambre, le nettoyage qui en résulte oblige votre équipe de maintenance à interrompre la production pendant des heures.
Un fraisage optimal nécessite de maintenir un débit horaire élevé. Dans le même temps, vous devez maintenir la température de la chambre de broyage bien en dessous du point de transition vitreuse du PVC. Le PVC rigide commence généralement à se ramollir entre 80°C et 85°C. Si les températures internes s'approchent de cette limite, le PVC se ramollit et s'étale contre les surfaces de coupe au lieu de se fracturer en une fine poudre. Cette action de maculage détruit instantanément votre rendement.
Comment séparer la chaleur de fonctionnement normale de la surchauffe critique ? Vous devez surveiller les signes avant-coureurs distincts. Recherchez des pics d'ampérage soudains et irréguliers sur votre panneau de commande principal. Les opérateurs au sol peuvent remarquer une odeur acide forte et distincte, qui indique fortement une dégradation du PVC. Vous verrez également une agrégation de poudre, où la production s’agglutine au lieu de s’écouler librement dans les bacs de collecte.
Tableau de comparaison des symptômes thermiques
Indicateur |
Fonctionnement normal |
Surchauffe critique |
|---|---|---|
Ampérage du moteur |
Stable, restant dans les limites nominales OEM |
Pointes irrégulières, consommation électrique élevée et soutenue |
Flux de matières |
Décharge de poudre fluide et uniforme |
Agglutination, agrégation et écrans fréquemment bloqués |
Odeur |
Odeur neutre et standard liée au traitement du plastique |
Odeur forte et acide indiquant une dégradation chimique |
Chaleur de chambre |
Chaud au toucher, géré par une veste rafraîchissante |
Chaleur excessive rayonnant rapidement vers l’extérieur, trop chaude pour être touchée |
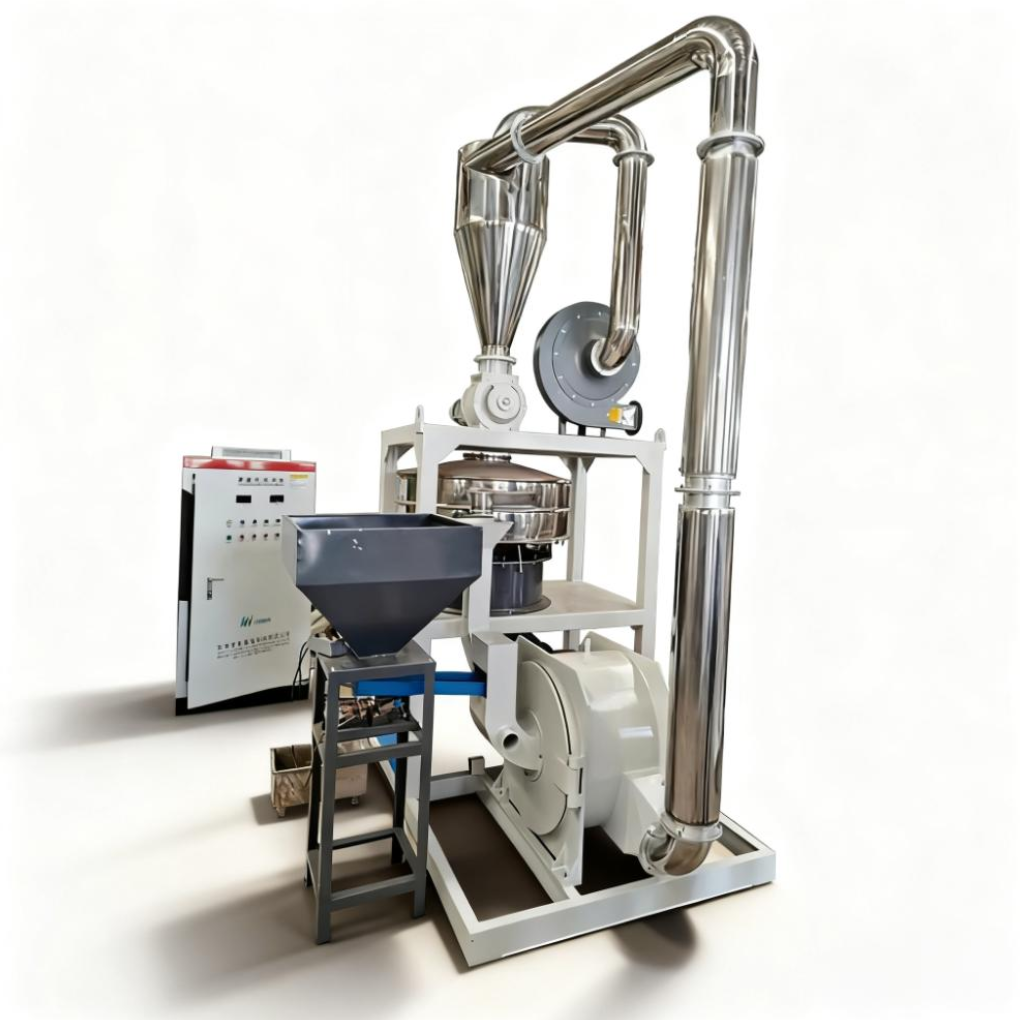
Quand votre La machine de pulvérisation de PVC chauffe, commencez toujours par les principes fondamentaux de la mécanique. Triez d’abord le système d’entraînement principal avant d’étudier la dynamique complexe du flux d’air. La traînée mécanique est l’un des générateurs de chaleur indésirable les plus efficaces.
Commencez par vérifier le moteur d’entraînement et les ensembles de roulements. Recherchez attentivement les pannes de lubrification des roulements. Les roulements secs, contaminés ou usés créent une immense traînée mécanique. Cette traînée convertit l'énergie du moteur directement en chaleur plutôt qu'en force de rotation. Inspectez également méticuleusement vos courroies d’entraînement. Les courroies trop tendues exercent une contrainte radiale importante sur les roulements du rotor, tandis que les courroies lâches glissent contre les poulies et génèrent une friction de surface intense.
Ensuite, évaluez l’équilibre du rotor. Identifiez toute vibration anormale transmise à travers le châssis de la machine. Une machine vibrante indique presque toujours un rotor déséquilibré ou un disque de coupe endommagé. Un rotor déséquilibré oblige les roulements à absorber des charges massives et inégales à des régimes élevés. Cette contrainte mécanique contribue fortement à la génération rapide de chaleur et à la défaillance prématurée des roulements.
Vous devez comprendre les réalités de la mise en œuvre mécanique. Le simple fait de pomper de la nouvelle graisse au lithium dans les boîtiers de roulements ne résoudra pas la surchauffe. Si la répartition de la charge sous-jacente reste inégale ou si le rotor reste déséquilibré, la chaleur de friction reviendra immédiatement. Vous devez d’abord corriger les problèmes d’alignement mécanique et d’équilibre pour obtenir une stabilité thermique à long terme.
L'écart physique entre vos éléments de coupe dicte la finesse finale de votre poudre. Plus important encore, il contrôle directement la génération de chaleur interne. Un ajustement correct des jeux n’est absolument pas négociable pour la gestion thermique.
Si les lames sont trop serrées, vous créez une friction de cisaillement excessive. Cela provoque une surchauffe immédiate et introduit un risque grave de collision catastrophique des pales. Vous devez vous rappeler la dilatation thermique. À mesure que les pales en acier et le rotor chauffent pendant le fonctionnement standard, le métal se dilate. Un écart mesuré lorsque la machine est froide diminuera considérablement une fois que le broyeur aura atteint les températures de fonctionnement. Si vous réglez l'espace froid trop serré, le métal en expansion fermera entièrement l'espace, entraînant des étincelles, une chaleur extrême et des outils brisés.
À l’inverse, si l’espace est trop lâche, le matériau reste trop longtemps à l’intérieur de la chambre de broyage. Les particules de PVC tournent sans fin sans se fracturer suffisamment pour sortir de l'écran de classification. Ce temps de séjour prolongé provoque une forte accumulation de chaleur de friction lorsque le matériau frotte continuellement contre lui-même et contre les parois de la chambre. Cela réduit également considérablement votre volume de débit horaire.
Suivez ces bonnes pratiques établies pour les ajustements de dégagement :
Isolez l’alimentation électrique principale pour garantir la sécurité totale de l’opérateur avant d’ouvrir la chambre.
Nettoyez soigneusement toute poudre résiduelle des éléments de coupe pour garantir des mesures précises de l'écart.
Utilisez une jauge d'épaisseur calibrée pour mesurer l'écart entre les lames fixes et rotatives. Ne vous fiez jamais à des estimations visuelles.
Ajustez soigneusement les écrous de blocage jusqu'à ce que l'écart réponde aux recommandations spécifiques du fabricant d'équipement d'origine pour votre formulation exacte de PVC.
Documentez ces paramètres de base dans un journal de maintenance dédié. Les formulations de PVC rigide nécessitent généralement des dégagements différents de ceux des composés de PVC flexibles.
Faites tourner l'arbre principal manuellement pour confirmer qu'il n'y a aucun contact physique entre les pièces mobiles avant d'engager le moteur.
Les systèmes de refroidissement industriels empêchent l’emballement thermique lors du broyage continu. Ils supportent de lourdes charges thermiques mais nécessitent un audit actif et programmé pour fonctionner correctement.
Commencez par évaluer les enveloppes de refroidissement par eau entourant la chambre du broyeur. Évaluez les différences de température d’entrée et de sortie. L'eau doit entrer dans le système froide et en sortir sensiblement plus chaude. Si les températures d'entrée et de sortie correspondent, votre veste de refroidissement ne parvient pas à absorber la chaleur. Nous sommes souvent confrontés ici à un risque caché : un incrustation importante de minéraux. Les installations utilisant de l’eau dure accumuleront d’épais dépôts minéraux à l’intérieur de la chemise de refroidissement. Cette balance interne agit comme un puissant isolant thermique. Il neutralise complètement l'effet de refroidissement, même si l'eau semble s'écouler librement dans les tuyaux.
Ensuite, inspectez le cyclone et les ventilateurs à tirage induit. Le flux d’air à l’intérieur d’un système de fraisage effectue simultanément deux tâches critiques. Il transporte physiquement le matériau broyé hors de la chambre et extrait la chaleur interne. Inspectez l’ensemble de votre système pneumatique pour détecter les écrans bloqués, les tuyaux effondrés ou les joints qui fuient. Un joint qui fuit réduit considérablement la vitesse de l’air interne. Assurez-vous que vos ventilateurs soufflants ne sont pas sous-dimensionnés pour votre volume de production cible.
De nombreux directeurs d’usine tombent dans un piège commun. Ils supposent que l’ajout d’un refroidisseur industriel plus grand résoudra instantanément leurs problèmes thermiques. Il s’agit souvent d’un pansement coûteux et inefficace. Si le flux d’air de la chambre interne reste structurellement obstrué, le pompage d’eau glacée autour de l’enveloppe extérieure ne peut pas sauver le processus. Vous devez d’abord corriger les restrictions de débit d’air interne pour extraire efficacement la chaleur.
Vous ne pouvez pas isoler le pulvérisateur du reste de votre chaîne de production. L’efficacité du pulvérisateur est directement liée à la qualité et à la cohérence du matériau fourni en amont. L'état de vos matières entrantes définit la charge de travail de base pour l'usine.
Si votre Le broyeur de déchets de plastique produit des flocons irréguliers et surdimensionnés, ce qui oblige le pulvérisateur à travailler beaucoup plus fort. L’usine a du mal à traiter les afflux soudains de charges massives et inégales. Cela crée des cycles de charge inefficaces et à friction élevée. Le rotor accélère et s'enlise de manière irrégulière. Une taille d'entrée constante garantit des températures de fraisage constantes.
Inspectez les lames de votre concasseur chaque semaine pour vous assurer qu’elles produisent une taille de flocons uniforme et prévisible.
Filtrez les fines excessives ou les morceaux surdimensionnés à l’aide d’un tamis vibrant avant que le matériau n’atteigne la trémie du pulvérisateur.
Assurez-vous que la densité apparente du matériau entrant reste relativement constante pour éviter les erreurs d’alimentation volumétrique.
Une alimentation manuelle ou incohérente invite à un désastre thermique. Le matériau d'alimentation par décharge augmente instantanément la charge du moteur. Vous devriez plutôt évaluer les mangeoires vibrantes ou à vis. Synchronisez ces alimentations automatisées avec l’ampérage du moteur principal à l’aide d’une boucle de contrôle intégrée. Si le moteur du pulvérisateur consomme trop d'énergie, le chargeur doit automatiquement ralentir ou faire une pause pour éviter l'étouffement de la chambre.
Respectez la réalité opérationnelle de vos équipements. Pousser la machine au-delà de ses véritables limites de capacité volumétrique provoque des problèmes immédiats. La suralimentation réduit la vitesse de sortie des particules. Le matériau s’accumule à l’intérieur de la zone du tamis, emprisonnant une chaleur intense dans la zone de broyage. Respectez les limites de capacité indiquées de la machine pour maintenir la stabilité thermique à long terme.
Parfois, des ajustements mécaniques rigoureux ne suffisent tout simplement pas. Si les ajustements ne parviennent pas à abaisser les températures sans sacrifier le rendement requis, vous êtes confronté à une dure réalité opérationnelle. Votre équipement existant peut être fondamentalement sous-dimensionné pour vos objectifs de production actuels. Faire fonctionner une petite machine à 110 % de sa capacité entraînera toujours une surchauffe chronique.
Lors de la présélection de nouveaux équipements, concentrez-vous sur les fonctionnalités d’ingénierie qui gèrent activement les charges thermiques. Utilisez les objectifs d’évaluation clés suivants :
Conceptions de rotor avancées : évaluez soigneusement les différences entre les broyeurs à disques traditionnels et les conceptions modernes de broyeurs turbo. Les turbobroyeurs génèrent d’importantes turbulences internes. Cette turbulence crée un flux d’air interne supérieur, ce qui entraîne une bien meilleure dissipation de la chaleur pour les plastiques sensibles à la chaleur comme le PVC.
Contrôles automatisés de la température : recherchez des systèmes de contrôle intelligents et réactifs. Les moulins modernes sont dotés de déclencheurs automatiques de refroidissement par eau qui ouvrent les électrovannes uniquement lorsque les températures dépassent un seuil spécifique. De plus, ils utilisent des alimentations à entraînement à fréquence variable (VFD) gérées par un API. Ces mangeoires avancées s'ajustent automatiquement en fonction des charges du moteur en temps réel, éliminant ainsi entièrement les erreurs d'alimentation humaine.
Conformité et sécurité : assurez-vous que tout nouveau système répond aux normes actuelles en matière de poussière industrielle et de sécurité thermique. Le traitement des poussières de PVC chaudes présente de graves risques de combustion et respiratoires. Des dispositifs de sécurité modernes, notamment des évents d'explosion et des arrêts thermiques automatisés, protègent votre installation et vos opérateurs contre les accidents catastrophiques.
La résolution de problèmes thermiques graves lors du broyage du PVC nécessite une approche disciplinée et systématique. Commencez par vérifier la cohérence de votre alimentation en amont pour garantir que le matériau uniforme pénètre dans la trémie. Ensuite, ajustez méticuleusement vos jeux mécaniques à l’aide de jauges d’épaisseur précises pour minimiser les frottements de cisaillement interne. Après cela, vérifiez le tartre de vos conduites de refroidissement et vérifiez vos voies de circulation d'air pour déceler toute obstruction pneumatique cachée. Enfin, évaluez objectivement la capacité de production absolue de votre machine.
Encouragez vos opérateurs d’étage et vos équipes de maintenance à documenter systématiquement chaque ajustement. Suivez exactement ce qui fonctionne et ce qui échoue au cours des différents cycles de production. Si les limites thermiques continuent de restreindre l’évolutivité de votre production malgré une maintenance parfaite, consultez directement les ingénieurs équipementiers. Ils peuvent analyser vos données de débit et vous aider à déterminer si une mise à niveau stratégique de la capacité est la voie la plus rentable pour votre installation.
R : Les directives OEM recommandent généralement de maintenir la température interne de la chambre de broyage en dessous de 80 °C pour le traitement du PVC. Si les températures dépassent ce seuil, le PVC atteint sa phase de transition vitreuse. Il commencera à ramollir, à se décolorer et à s’agglutiner rapidement. La surveillance de ce seuil évite une dégradation thermique sévère et protège votre équipement des blocages soudains de l'écran.
R : Oui, absolument. Une lame émoussée déchire et écrase la matière plastique plutôt que de la couper proprement. La déchirure nécessite une force mécanique nettement plus importante. Cela augmente de façon exponentielle la friction à l’intérieur de la chambre. À mesure que la friction interne augmente, votre moteur principal consomme plus d'ampérage et la chaleur de la chambre augmente rapidement. Garder les lames affûtées est crucial pour une gestion thermique efficace.
R : La fréquence d’entretien dépend fortement de la dureté de votre eau locale et des heures de fonctionnement quotidiennes. Dans les régions où l'eau est dure, vous devez détartrer chimiquement la chemise de refroidissement tous les trois à six mois. Si vous travaillez en continu ou constatez une baisse du différentiel de température entrée-sortie, augmentez cette fréquence. Un détartrage régulier garantit un transfert thermique constant et ininterrompu.
R : Cela a un impact significatif sur la température interne. Les flocons d'entrée surdimensionnés ou très irréguliers nécessitent une force mécanique beaucoup plus importante pour être broyés. Ils nécessitent également un temps de séjour beaucoup plus long à l'intérieur de la chambre de pulvérisation. Ce traitement prolongé augmente directement la charge thermique sur l'équipement. Une entrée constante et de taille appropriée empêche une accumulation dangereuse de chaleur.


