Language


Visualizações: 0 Autor: Editor do site Horário de publicação: 16/11/2026 Origem: Site


O superaquecimento nas operações de fresagem de PVC destrói a qualidade do produto e a lucratividade geral. Quando as temperaturas de retificação excedem os limites operacionais seguros, você enfrenta degradação imediata do material, tempo de inatividade forçado da máquina e qualidade de produção gravemente comprometida. Os gestores das instalações simplesmente não podem dar-se ao luxo de ignorar estes picos térmicos repentinos. No entanto, o superaquecimento raramente resulta de uma falha isolada de um único componente. Normalmente, você descobrirá que é um problema sistêmico causado por atrito mecânico excessivo, fluxo de ar interno restrito ou taxas de alimentação erráticas. A resolução desses picos de temperatura requer uma visão holística de todo o seu sistema de fresagem.
Este guia fornece uma estrutura prática de diagnóstico para gerentes de fábrica, engenheiros de manutenção e técnicos. Ajudaremos você a solucionar problemas térmicos de maneira eficaz antes de considerar uma substituição cara de hardware. Continue lendo para descobrir as verificações mecânicas exatas, os ajustes de folga e as auditorias de fluxo de ar necessárias para estabilizar as temperaturas de moagem e manter a produção funcionando sem problemas.
A integridade do material é a primeira vítima: altas temperaturas sustentadas causam descoloração, aglomeração e bloqueio das telas do PVC.
A folga da lâmina é crítica: folgas inadequadas entre as lâminas estacionárias e rotativas são a principal causa do calor de fricção excessivo.
Os sistemas de resfriamento exigem auditoria ativa: o dimensionamento da camisa de água e o fluxo de ar inadequado do ciclone reduzem drasticamente a dissipação térmica.
A consistência a montante é importante: tamanhos irregulares de flocos de um triturador de sucata de plástico forçarão o pulverizador a ciclos de carga ineficientes e de alto atrito.
Operar um sistema de moagem além dos limites térmicos seguros acarreta severas penalidades financeiras e operacionais. Degradação térmica em O processamento de pó de PVC leva diretamente a lotes de material desperdiçado. Ele também aumenta o consumo de energia e acelera o desgaste da ferramenta em geral. Você perde dinheiro com materiais descartados e paga significativamente mais em eletricidade e peças de reposição. Quando o PVC queima ou se degrada dentro da câmara, a limpeza resultante obriga a equipe de manutenção a interromper a produção por horas.
A fresagem ideal requer a manutenção de um alto rendimento por hora. Ao mesmo tempo, você deve manter a temperatura da câmara de moagem bem abaixo do ponto de transição vítrea do PVC. O PVC rígido normalmente começa a amolecer em torno de 80°C a 85°C. Se as temperaturas internas se aproximarem deste limite, o PVC amolece e mancha as superfícies de corte em vez de se quebrar num pó fino. Esta ação de mancha destrói instantaneamente o seu rendimento.
Como você separa o calor operacional normal do superaquecimento crítico? Você deve estar atento a sinais de alerta distintos. Procure picos repentinos e erráticos de amperagem no painel de controle principal. Os operadores no chão podem notar um odor ácido forte e distinto, que indica fortemente a degradação do PVC. Você também verá agregação de pó, onde a produção se aglomera em vez de fluir livremente para as caixas de coleta.
Gráfico de comparação de sintomas térmicos
Indicador |
Operação Normal |
Superaquecimento crítico |
|---|---|---|
Amperagem do motor |
Estável, permanecendo dentro dos limites nominais do OEM |
Picos erráticos, alto consumo elétrico sustentado |
Fluxo de Materiais |
Descarga de pó uniforme e de fluxo livre |
Aglomeração, agregação e telas frequentemente bloqueadas |
Odor |
Cheiro neutro e padrão de processamento de plástico |
Cheiro forte e ácido denotando degradação química |
Calor da Câmara |
Quente ao toque, gerenciado através de jaqueta de resfriamento |
Calor excessivo irradiando rapidamente para fora, quente demais para ser tocado |
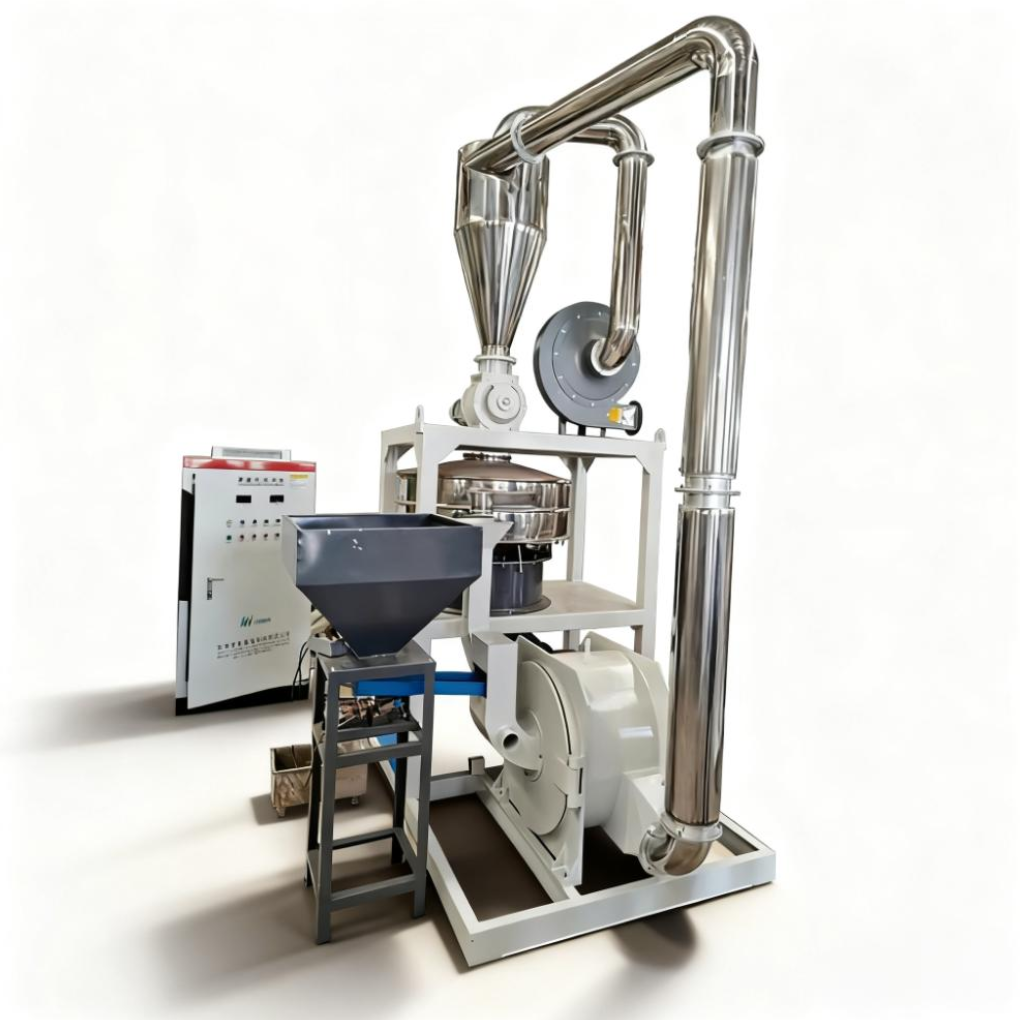
Quando seu A máquina pulverizadora de PVC funciona quente, sempre comece com fundamentos mecânicos. Faça a triagem do sistema de acionamento primário antes de investigar a dinâmica complexa do fluxo de ar. O arrasto mecânico é um dos geradores mais eficientes de calor indesejado.
Comece verificando o motor de acionamento e os conjuntos de rolamentos. Observe atentamente se há quebra de lubrificação do rolamento. Rolamentos secos, contaminados ou desgastados criam um imenso arrasto mecânico. Esse arrasto converte a energia do motor diretamente em calor, em vez de força rotacional. Além disso, inspecione meticulosamente as correias de transmissão. Correias sobretensionadas exercem forte tensão radial nos rolamentos do rotor, enquanto correias soltas deslizam contra as polias e geram intenso atrito superficial.
A seguir, avalie o equilíbrio do rotor. Identifique quaisquer vibrações anormais transmitidas através da estrutura da máquina. Uma máquina vibratória quase sempre aponta para um rotor desequilibrado ou um disco de corte danificado. Um rotor desequilibrado força os rolamentos a absorver cargas enormes e desiguais em altas RPMs. Esse estresse mecânico contribui fortemente para a rápida geração de calor e para a falha prematura do rolamento.
Você deve compreender a realidade da implementação mecânica. Simplesmente bombear nova graxa de lítio nas caixas dos rolamentos não resolverá o superaquecimento. Se a distribuição da carga subjacente permanecer desigual ou se o rotor permanecer desequilibrado, o calor friccional retornará imediatamente. Você deve corrigir primeiro os problemas de alinhamento mecânico e equilíbrio para obter estabilidade térmica a longo prazo.
A lacuna física entre os elementos de corte determina a finura final do pó. Mais importante ainda, controla diretamente a geração interna de calor. O ajuste adequado da folga é absolutamente inegociável para gerenciamento térmico.
Se as lâminas ficarem muito apertadas, você criará atrito de cisalhamento excessivo. Isto causa superaquecimento imediato e apresenta um risco grave de colisão catastrófica da lâmina. Você deve se lembrar da expansão térmica. À medida que as lâminas de aço e o rotor aquecem durante a operação padrão, o metal se expande. Uma folga medida quando a máquina está fria diminuirá consideravelmente quando o moinho atingir as temperaturas operacionais. Se você definir a folga fria muito apertada, o metal em expansão fechará totalmente a folga, causando faíscas, calor extremo e ferramentas quebradas.
Por outro lado, se a folga estiver muito frouxa, o material permanecerá dentro da câmara de moagem por muito tempo. As partículas de PVC circulam indefinidamente sem fraturar o suficiente para sair da tela de classificação. Este tempo de residência prolongado causa um forte acúmulo de calor por fricção à medida que o material esfrega continuamente contra si mesmo e contra as paredes da câmara. Também reduz drasticamente o volume de produção por hora.
Siga estas práticas recomendadas estabelecidas para ajustes de folga:
Isole a fonte de alimentação principal para garantir total segurança do operador antes de abrir a câmara.
Limpe completamente todo o pó residual dos elementos de corte para garantir medições precisas de folga.
Use um calibrador de lâminas calibrado para medir a folga entre as lâminas estacionárias e rotativas. Nunca confie em estimativas visuais.
Ajuste as porcas de travamento cuidadosamente até que a folga atenda à recomendação específica do OEM para sua formulação exata de PVC.
Documente essas configurações básicas em um diário de manutenção dedicado. As formulações de PVC rígido geralmente requerem folgas diferentes das dos compostos de PVC flexível.
Gire o eixo principal manualmente para confirmar que não há contato físico entre as peças móveis antes de acionar o motor.
Os sistemas de resfriamento industrial evitam fugas térmicas durante o fresamento contínuo. Eles lidam com cargas térmicas pesadas, mas exigem auditoria ativa e programada para funcionar corretamente.
Comece avaliando as camisas de resfriamento de água ao redor da câmara do moinho. Avalie os diferenciais de temperatura de entrada e saída. A água deve entrar fria no sistema e sair visivelmente mais quente. Se as temperaturas de entrada e saída corresponderem, a camisa de resfriamento não está absorvendo calor. Frequentemente encontramos aqui um risco oculto: incrustações minerais graves. Instalações que utilizam água dura acumularão depósitos minerais espessos dentro da camisa de resfriamento. Esta escala interna atua como um poderoso isolante térmico. Neutraliza completamente o efeito de resfriamento, mesmo que a água pareça fluir livremente pelos canos.
Em seguida, inspecione o ciclone e os ventiladores de tiragem induzida. O fluxo de ar dentro de um sistema de fresagem executa duas tarefas críticas simultaneamente. Ele transporta fisicamente o material fresado para fora da câmara e extrai calor interno. Inspecione todo o seu sistema pneumático quanto a telas bloqueadas, mangueiras colapsadas ou vazamentos nas vedações. Uma vedação com vazamento reduz drasticamente a velocidade interna do ar. Certifique-se de que seus ventiladores não sejam subdimensionados para o volume de produção desejado.
Muitos gerentes de fábrica caem numa armadilha comum. Eles presumem que a adição de uma unidade de resfriamento industrial maior resolverá instantaneamente seus problemas térmicos. Muitas vezes, esse é um band-aid caro e ineficaz. Se o fluxo de ar da câmara interna permanecer estruturalmente obstruído, o bombeamento de água congelada ao redor da camisa externa não poderá resgatar o processo. Você deve primeiro corrigir as restrições internas do fluxo de ar para extrair o calor com eficiência.
Você não pode isolar o pulverizador do resto da sua linha de produção. A eficiência do pulverizador está diretamente ligada à qualidade e consistência do material fornecido a montante. A condição do material recebido define a carga de trabalho da linha de base para a fresadora.
Se o seu O triturador de sucata de plástico fornece flocos irregulares e superdimensionados, forçando o pulverizador a trabalhar significativamente mais. A fábrica luta para processar fluxos repentinos de cargas enormes e desiguais. Isso cria ciclos de carga ineficientes e de alto atrito. O rotor acelera e atola erraticamente. O tamanho de entrada consistente garante temperaturas de fresagem consistentes.
Inspecione as lâminas do britador semanalmente para garantir que elas forneçam um tamanho de flocos uniforme e previsível.
Filtre os finos excessivos ou pedaços grandes usando uma peneira vibratória antes que o material chegue ao reservatório do pulverizador.
Certifique-se de que a densidade aparente do material recebido permaneça relativamente constante para evitar erros de alimentação volumétrica.
A alimentação manual ou inconsistente é um convite ao desastre térmico. O material de alimentação de despejo aumenta a carga do motor instantaneamente. Em vez disso, você deve avaliar alimentadores vibratórios ou de parafuso. Sincronize esses alimentadores automatizados com a amperagem do motor principal usando uma malha de controle integrada. Se o motor do pulverizador consumir muita energia, o alimentador deverá desacelerar ou pausar automaticamente para evitar obstrução da câmara.
Respeite a realidade operacional do seu equipamento. Empurrar a máquina além dos seus verdadeiros limites de capacidade volumétrica causa problemas imediatos. A superalimentação reduz a velocidade de saída das partículas. O material se acumula dentro da área da tela, retendo calor intenso na zona de fresagem. Respeite os limites de capacidade declarados da máquina para manter a estabilidade térmica a longo prazo.
Às vezes, ajustes mecânicos rigorosos simplesmente não são suficientes. Se os ajustes não conseguirem reduzir as temperaturas sem sacrificar o rendimento necessário, você enfrentará uma dura verdade operacional. Seu equipamento existente pode ser fundamentalmente subdimensionado para suas metas de produção atuais. Operar uma máquina pequena com 110% da capacidade sempre resultará em superaquecimento crônico.
Ao selecionar novos equipamentos, concentre-se nos recursos de engenharia que gerenciam ativamente as cargas térmicas. Use as seguintes lentes de avaliação principais:
Projetos avançados de rotor: Avalie cuidadosamente as diferenças entre os moinhos de disco tradicionais e os projetos modernos de turbomoinhos. Os turbomoinhos geram turbulência interna significativa. Essa turbulência cria um fluxo de ar interno superior, resultando em uma dissipação de calor muito melhor para plásticos sensíveis ao calor como o PVC.
Controles automatizados de temperatura: procure sistemas de controle inteligentes e responsivos. Os moinhos modernos apresentam gatilhos automáticos de resfriamento de água que abrem as válvulas solenóides somente quando as temperaturas ultrapassam um limite específico. Além disso, eles utilizam alimentadores de acionamento de frequência variável (VFD) gerenciados por um PLC. Esses alimentadores avançados se ajustam automaticamente com base nas cargas do motor em tempo real, eliminando totalmente erros de alimentação humana.
Conformidade e segurança: Garanta que qualquer novo sistema atenda aos padrões atuais de segurança térmica e contra poeira industrial. O processamento de pó de PVC quente apresenta graves riscos respiratórios e de combustão. Recursos de segurança modernos, incluindo aberturas de ventilação e desligamentos térmicos automatizados, protegem suas instalações e seus operadores contra acidentes catastróficos.
A resolução de graves problemas térmicos na fresagem de PVC requer uma abordagem disciplinada e sistemática. Comece verificando a consistência da alimentação a montante para garantir que o material uniforme entre na tremonha. Em seguida, ajuste meticulosamente suas folgas mecânicas usando calibradores de folga precisos para minimizar o atrito de cisalhamento interno. Depois disso, audite suas linhas de resfriamento em busca de incrustações e verifique se há obstruções pneumáticas ocultas nas vias de fluxo de ar. Por fim, avalie objetivamente a capacidade absoluta de produção da sua máquina.
Incentive seus operadores de piso e equipes de manutenção a documentar sistematicamente cada ajuste. Acompanhe exatamente o que funciona e o que falha durante as diferentes execuções de produção. Se os limites térmicos continuarem a restringir a escalabilidade da sua produção apesar da manutenção perfeita, consulte diretamente os engenheiros do equipamento. Eles podem analisar seus dados de rendimento e ajudar a determinar se uma atualização estratégica de capacidade é o caminho mais lucrativo para suas instalações.
R: As diretrizes do OEM geralmente recomendam manter a temperatura interna da câmara de moagem abaixo de 80°C para processamento de PVC. Se as temperaturas excederem este limite, o PVC atinge a sua fase de transição vítrea. Ele começará a amolecer, descolorir e se aglomerar rapidamente. O monitoramento desse limite evita degradação térmica severa e protege seu equipamento contra bloqueios repentinos da tela.
R: Sim, absolutamente. Uma lâmina cega rasga e esmaga o material plástico em vez de cortá-lo corretamente. Rasgar requer significativamente mais força mecânica. Isso aumenta exponencialmente o atrito dentro da câmara. À medida que o atrito interno aumenta, o motor principal consome mais amperagem e o calor da câmara aumenta rapidamente. Manter as lâminas afiadas é crucial para um gerenciamento térmico eficaz.
R: A frequência de manutenção depende muito da dureza da água local e das horas operacionais diárias. Em áreas com água dura, você deve descalcificar quimicamente a camisa de resfriamento a cada três a seis meses. Se você operar continuamente ou notar uma queda no diferencial de temperatura de entrada-saída, aumente esta frequência. A descalcificação regular garante uma transferência térmica consistente e ininterrupta.
R: Impacta significativamente a temperatura interna. Flocos de entrada superdimensionados ou altamente irregulares requerem muito mais força mecânica para serem triturados. Eles também exigem um tempo de residência muito maior dentro da câmara de pulverização. Este processamento prolongado aumenta diretamente a carga térmica do equipamento. A entrada consistente e de tamanho adequado evita o acúmulo perigoso de calor.


