Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-11-16 Kaynak: Alan


PVC frezeleme operasyonlarında aşırı ısınma hem ürün kalitesini hem de genel karlılığı yok eder. Taşlama sıcaklıkları güvenli çalışma sınırlarını aştığında, anında malzeme bozulmasıyla, makinenin zorunlu olarak devre dışı kalmasıyla ve çıktı kalitesinden ciddi şekilde ödün verilmesiyle karşı karşıya kalırsınız. Tesis yöneticilerinin bu ani termal artışları görmezden gelme lüksü yoktur. Ancak aşırı ısınma nadiren tek bir izole bileşen arızasından kaynaklanır. Bunun genellikle aşırı mekanik sürtünme, kısıtlı iç hava akışı veya düzensiz besleme hızlarından kaynaklanan sistemik bir sorun olduğunu göreceksiniz. Bu sıcaklık artışlarını çözmek, tüm frezeleme sisteminize bütünsel bir bakış gerektirir.
Bu kılavuz tesis yöneticileri, bakım mühendisleri ve teknisyenler için pratik bir teşhis çerçevesi sağlar. Pahalı bir donanım değişimini düşünmeden önce termal sorunları etkili bir şekilde gidermenize ve çözmenize yardımcı olacağız. Frezeleme sıcaklıklarınızı stabilize etmek ve üretimin sorunsuz çalışmasını sağlamak için gereken mekanik kontrolleri, boşluk ayarlarını ve hava akışı denetimlerini tam olarak keşfetmek için okumaya devam edin.
İlk kayıp malzeme bütünlüğüdür: Sürekli yüksek sıcaklıklar PVC'nin renginin değişmesine, topaklaşmasına ve ekranların tıkanmasına neden olur.
Bıçak açıklığı kritik öneme sahiptir: Sabit ve döner bıçaklar arasındaki uygun olmayan boşluklar, aşırı sürtünme ısısının başlıca nedenidir.
Soğutma sistemleri aktif denetim gerektirir: Su ceketi ölçeklendirmesi ve yetersiz siklon hava akışı, termal yayılımı büyük ölçüde azaltır.
Giriş yönündeki tutarlılık önemlidir: Plastik hurda kırıcının düzensiz pul boyutları, pulverizatörü verimsiz, yüksek sürtünmeli yük döngülerine zorlayacaktır.
Bir öğütme sistemini güvenli termal sınırların ötesinde çalıştırmak, ciddi mali ve operasyonel cezalar getirir. Termal bozulma PVC tozunun işlenmesi doğrudan malzeme yığınlarının israfına yol açar. Aynı zamanda güç tüketimini artırır ve takım aşınmasını hızlandırır. Hurdaya çıkan malzemelerden para kaybederken, elektrik ve yedek parçalara çok daha fazla para ödersiniz. PVC haznenin içinde yandığında veya bozulduğunda ortaya çıkan temizlik, bakım ekibinizin üretimi saatlerce durdurmasına neden olur.
Optimum frezeleme, yüksek saatlik üretimin korunmasını gerektirir. Aynı zamanda öğütme haznesi sıcaklığını PVC cam geçiş noktasının oldukça altında tutmalısınız. Sert PVC tipik olarak 80°C ila 85°C civarında yumuşamaya başlar. İç sıcaklıklar bu sınıra yaklaşırsa, PVC ince bir toz halinde kırılmak yerine yumuşar ve kesme yüzeylerine bulaşır. Bu bulaşma eylemi anında veriminizi yok eder.
Normal çalışma ısısını kritik aşırı ısınmadan nasıl ayırırsınız? Farklı uyarı işaretlerine dikkat etmelisiniz. Ana kontrol panelinizde ani, düzensiz amper artışlarına bakın. Zemindeki operatörler, PVC'nin bozunduğunun güçlü bir göstergesi olan keskin, belirgin bir asitli koku fark edebilir. Ayrıca çıktının toplama kutularına serbestçe akmak yerine bir araya toplandığı toz toplanmasını da göreceksiniz.
Termal Belirti Karşılaştırma Tablosu
Gösterge |
Normal Çalışma |
Kritik Aşırı Isınma |
|---|---|---|
Motor Amperajı |
Kararlı, nominal OEM limitleri dahilinde kalıyor |
Düzensiz ani yükselmeler, sürekli yüksek elektrik çekimi |
Malzeme Akışı |
Serbest akışlı, düzgün toz tahliyesi |
Kümelenme, toplama ve sıklıkla engellenen ekranlar |
Koku |
Nötr, standart plastik işleme kokusu |
Kimyasal bozunmayı gösteren keskin, asidik koku |
Hazne Isısı |
Dokunulduğunda sıcak, soğutma ceketi aracılığıyla yönetiliyor |
Dışarıya hızla yayılan aşırı ısı, dokunulamayacak kadar sıcak |
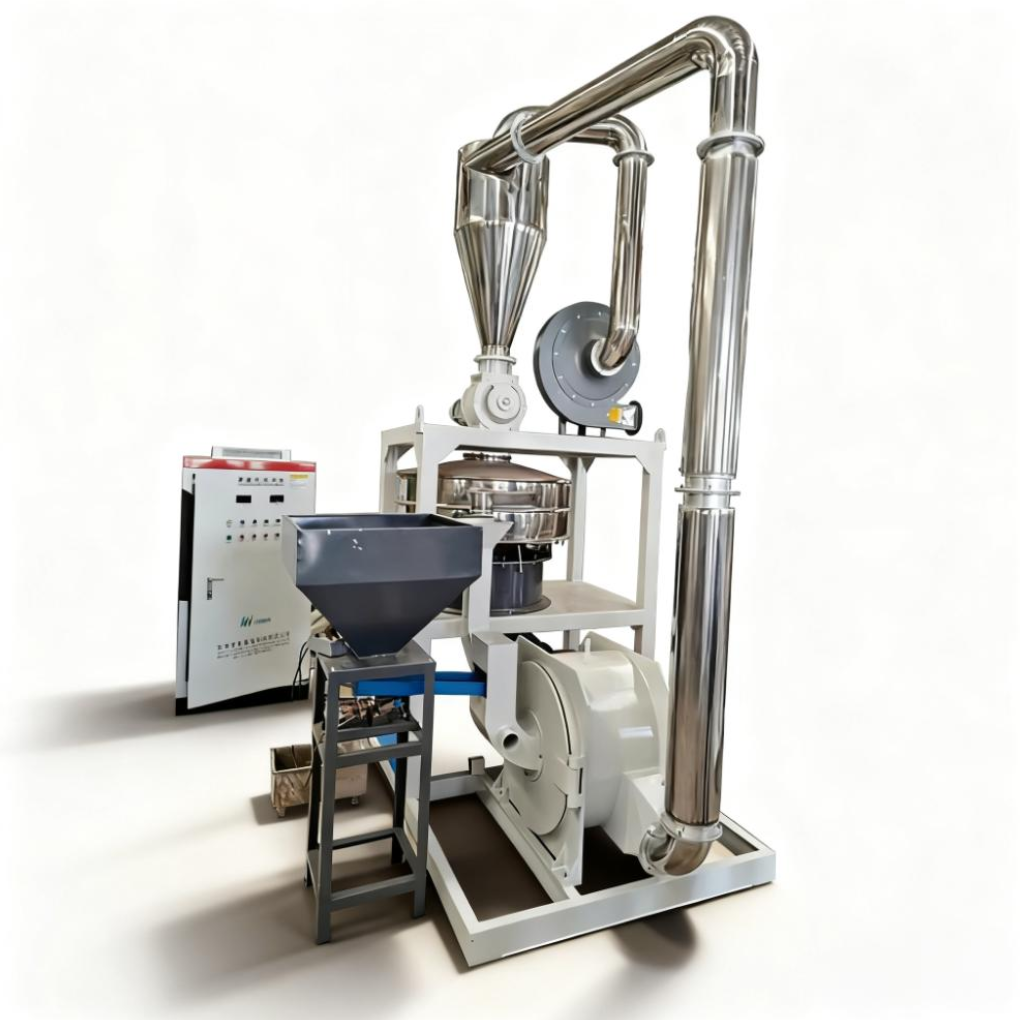
Ne zaman PVC pülverizatör makinesi sıcak çalışır, her zaman mekanik temellerle başlayın. Karmaşık hava akışı dinamiklerini araştırmadan önce birincil tahrik sistemini önceliklendirin. Mekanik sürtünme, istenmeyen ısının en verimli üreticilerinden biridir.
Tahrik motorunu ve yatak tertibatlarını kontrol ederek başlayın. Rulman yağlama arızasını yakından inceleyin. Kuru, kirlenmiş veya aşınmış yataklar çok büyük mekanik sürtünmeye neden olur. Bu sürükleme, motor enerjisini dönme kuvveti yerine doğrudan ısıya dönüştürür. Ayrıca tahrik kayışlarınızı titizlikle inceleyin. Aşırı gerilmiş kayışlar, rotor yataklarına ciddi radyal gerilim uygularken, gevşek kayışlar kasnaklara doğru kayar ve yoğun yüzey sürtünmesine neden olur.
Daha sonra rotor dengesini değerlendirin. Makine çerçevesinden iletilen anormal titreşimleri tanımlayın. Titreşen bir makine neredeyse her zaman dengesiz bir rotora veya hasarlı bir kesme diskine işaret eder. Dengesiz bir rotor, yatakları yüksek devirlerde çok büyük, eşit olmayan yükleri absorbe etmeye zorlar. Bu mekanik stres, hem hızlı ısı oluşumuna hem de erken rulman arızasına büyük ölçüde katkıda bulunur.
Mekanik uygulamanın gerçeklerini anlamalısınız. Sadece rulman yataklarına yeni lityum gres pompalamak aşırı ısınmayı çözmeyecektir. Temel yük dağılımı eşit değilse veya rotor dengesiz kalırsa sürtünme ısısı hemen geri gelecektir. Uzun vadeli termal kararlılığa ulaşmak için öncelikle mekanik hizalama ve denge sorunlarını düzeltmeniz gerekir.
Kesme elemanlarınız arasındaki fiziksel boşluk nihai toz inceliğini belirler. Daha da önemlisi dahili ısı oluşumunu doğrudan kontrol eder. Termal yönetim için uygun açıklık ayarı kesinlikle tartışılamaz.
Bıçaklar çok sıkı oturursa aşırı kesme sürtünmesi yaratırsınız. Bu, anında aşırı ısınmaya neden olur ve ciddi bir felaketle sonuçlanan bıçak çarpışması riskini ortaya çıkarır. Termal genleşmeyi hatırlamanız gerekir. Standart çalışma sırasında çelik bıçaklar ve rotor ısındıkça metal genişler. Makine soğukken ölçülen boşluk, değirmen çalışma sıcaklığına ulaştığında önemli ölçüde daralacaktır. Soğuk aralığı çok sıkı ayarlarsanız, genişleyen metal aralığı tamamen kapatarak kıvılcımlara, aşırı ısınmaya ve aletin parçalanmasına neden olur.
Tersine, eğer boşluk çok gevşekse, malzeme öğütme odasında çok uzun süre kalır. PVC parçacıkları, sınıflandırma ekranından çıkacak kadar küçük kırılmadan sonsuz bir şekilde daire çizer. Bu uzatılmış kalma süresi, malzeme sürekli olarak kendisine ve bölme duvarlarına sürtündüğü için ciddi sürtünme ısısı oluşumuna neden olur. Ayrıca saatlik iş hacminizi de büyük ölçüde azaltır.
Açıklık ayarlamaları için şu yerleşik en iyi uygulamaları izleyin:
Hazneyi açmadan önce operatörün tam güvenliğini sağlamak için ana güç kaynağını izole edin.
Doğru boşluk ölçümlerini sağlamak için kesme elemanlarındaki tüm artık tozu iyice temizleyin.
Sabit ve döner bıçaklar arasındaki boşluğu ölçmek için kalibre edilmiş bir kalınlık ölçer kullanın. Asla görsel tahminlere güvenmeyin.
Boşluk, tam PVC formülasyonunuz için özel OEM tavsiyesini karşılayana kadar kilitleme somunlarını dikkatlice ayarlayın.
Bu temel ayarları özel bir bakım kayıt defterinde belgeleyin. Sert PVC formülasyonları genellikle esnek PVC bileşimlerinden farklı açıklıklar gerektirir.
Motoru devreye sokmadan önce hareketli parçalar arasında sıfır fiziksel temas olduğundan emin olmak için ana mili elle döndürün.
Endüstriyel soğutma sistemleri sürekli frezeleme sırasında termal kaçakları önler. Ağır termal yüklerle başa çıkıyorlar ancak doğru çalışması için aktif, planlanmış denetime ihtiyaç duyuyorlar.
Değirmen odasını çevreleyen su soğutma ceketlerini değerlendirerek başlayın. Giriş ve çıkış sıcaklık farklarını değerlendirin. Su sisteme soğuk girmeli ve belirgin şekilde daha sıcak çıkmalıdır. Giriş ve çıkış sıcaklıkları eşleşiyorsa, soğutma ceketiniz ısıyı absorbe edemiyor demektir. Burada sıklıkla gizli bir riskle karşılaşıyoruz: Şiddetli mineral pullanması. Sert su kullanan tesisler, soğutma ceketinin içinde kalın mineral birikintileri biriktirecektir. Bu iç ölçek güçlü bir ısı yalıtkanı görevi görür. Su borulardan serbestçe akıyor gibi görünse bile soğutma etkisini tamamen nötralize eder.
Daha sonra siklonu ve indüklenen çekiş fanlarını inceleyin. Frezeleme sistemi içindeki hava akışı aynı anda iki kritik işi gerçekleştirir. Öğütülmüş malzemeyi fiziksel olarak haznenin dışına taşır ve iç ısıyı çeker. Tüm pnömatik sisteminizi tıkalı elekler, çökmüş hortumlar veya sızıntı yapan contalar açısından inceleyin. Sızıntı yapan bir conta, iç hava hızını büyük ölçüde azaltır. Üfleyici fanlarınızın hedef üretim hacminize göre küçük olmadığından emin olun.
Birçok tesis yöneticisi ortak bir tuzağa düşüyor. Daha büyük bir endüstriyel soğutma ünitesi eklemenin termal sorunlarını anında çözeceğini varsayıyorlar. Bu genellikle pahalı ve etkisiz bir yara bandıdır. İç bölme hava akışı yapısal olarak engellenmeye devam ederse, dış ceketin etrafına dondurucu su pompalamak işlemi kurtaramaz. Isıyı verimli bir şekilde çıkarmak için öncelikle dahili hava akışı kısıtlamalarını düzeltmeniz gerekir.
Pülverizatörü üretim hattınızın geri kalanından ayıramazsınız. Pülverizatörün verimliliği doğrudan yukarı yönde tedarik edilen malzemenin kalitesine ve tutarlılığına bağlıdır. Gelen malzemenizin durumu, değirmenin temel iş yükünü tanımlar.
Eğer senin plastik hurda kırıcı düzensiz, büyük boyutlu pullar çıkararak pulverizatörü önemli ölçüde daha fazla çalışmaya zorlar. Değirmen, devasa ve dengesiz yüklerin ani akışını işlemekte zorlanıyor. Bu, verimsiz, yüksek sürtünmeli yük döngüleri yaratır. Rotor düzensiz bir şekilde hızlanır ve yavaşlar. Tutarlı giriş boyutu, tutarlı frezeleme sıcaklıklarını garanti eder.
Eşit ve öngörülebilir bir pul boyutu sağladıklarından emin olmak için kırıcı bıçaklarınızı haftalık olarak inceleyin.
Malzeme öğütücü haznesine ulaşmadan önce titreşimli bir elek kullanarak aşırı ince taneleri veya büyük boyutlu parçaları filtreleyin.
Hacimsel besleme hatalarını önlemek için gelen malzemenin yığın yoğunluğunun nispeten sabit kalmasını sağlayın.
Elle veya tutarsız besleme, termal felakete davetiye çıkarır. Boşaltılan malzeme, motor yükünü anında artırır. Bunun yerine titreşimli veya vidalı besleyicileri değerlendirmelisiniz. Entegre bir kontrol döngüsü kullanarak bu otomatik besleyicileri ana motor amperajıyla senkronize edin. Pülverizatör motoru çok fazla güç çekerse, haznenin tıkanmasını önlemek için besleyicinin otomatik olarak yavaşlaması veya duraklaması gerekir.
Ekipmanınızın operasyonel gerçekliğine saygı gösterin. Makineyi gerçek hacimsel kapasite sınırlarının ötesine itmek acil sorunlara neden olur. Aşırı besleme parçacık çıkış hızını azaltır. Malzeme elek alanı içinde birikerek yoğun ısıyı frezeleme bölgesinde hapseder. Uzun vadeli termal stabiliteyi korumak için makinenin belirtilen kapasite sınırlarına uyun.
Bazen sıkı mekanik ayarlamalar yeterli olmaz. Gerekli verimden ödün vermeden sıcaklıkları düşürmek için yapılan ayarlamalar başarısız olursa, zorlu bir operasyonel gerçekle karşı karşıya kalırsınız. Mevcut ekipmanınız temel olarak mevcut üretim hedeflerinize göre küçük olabilir. Küçük bir makineyi %110 kapasiteyle çalıştırmak her zaman kronik aşırı ısınmayla sonuçlanacaktır.
Yeni ekipmanı kısa listeye alırken termal yükleri aktif olarak yöneten mühendislik özelliklerine odaklanın. Aşağıdaki temel değerlendirme merceklerini kullanın:
Gelişmiş Rotor Tasarımları: Geleneksel diskli değirmenler ile modern turbo-değirmen tasarımları arasındaki farkları dikkatle değerlendirin. Turbo-değirmenler önemli miktarda iç türbülans yaratır. Bu türbülans üstün iç hava akışı yaratarak PVC gibi ısıya duyarlı plastikler için çok daha iyi ısı dağılımı sağlar.
Otomatik Sıcaklık Kontrolleri: Akıllı, duyarlı kontrol sistemlerini arayın. Modern değirmenler, yalnızca sıcaklıklar belirli bir eşiği aştığında solenoid valfleri açan otomatik su soğutma tetikleyicilerine sahiptir. Ayrıca, bir PLC tarafından yönetilen değişken frekanslı sürücü (VFD) besleyicilerini kullanırlar. Bu gelişmiş besleyiciler, gerçek zamanlı motor yüklerine göre kendi kendini ayarlayarak insan besleme hatalarını tamamen ortadan kaldırır.
Uyumluluk ve Güvenlik: Yeni sistemlerin mevcut endüstriyel toz ve termal güvenlik standartlarını karşıladığından emin olun. Sıcak PVC tozunun işlenmesi ciddi yanma ve solunum riskleri oluşturur. Patlama delikleri ve otomatik termal kapatmalar dahil olmak üzere modern güvenlik özellikleri, tesisinizi ve operatörlerinizi ciddi kazalardan korur.
PVC frezelemede ciddi termal sorunların çözülmesi disiplinli ve sistematik bir yaklaşım gerektirir. Malzemenin hazneye eşit şekilde girdiğinden emin olmak için yukarı akış besleme tutarlılığınızı kontrol ederek başlayın. Daha sonra, iç kesme sürtünmesini en aza indirmek için hassas kalınlık ölçerler kullanarak mekanik açıklıklarınızı titizlikle ayarlayın. Bundan sonra, soğutma hatlarınızı kireç açısından denetleyin ve hava akışı yollarınızda gizli pnömatik engeller olup olmadığını kontrol edin. Son olarak makinenizin mutlak üretim kapasitesini objektif olarak değerlendirin.
Kat operatörlerinizi ve bakım ekiplerinizi her ayarlamayı sistematik olarak belgelemeye teşvik edin. Farklı üretim çalışmaları sırasında tam olarak neyin işe yaradığını ve neyin başarısız olduğunu takip edin. Kusursuz bakıma rağmen termal sınırlar üretim ölçeklenebilirliğinizi kısıtlamaya devam ederse doğrudan ekipman mühendislerine danışın. Üretim verilerinizi analiz edebilir ve stratejik kapasite yükseltmenin tesisiniz için en karlı yol olup olmadığını belirlemenize yardımcı olabilirler.
C: OEM yönergeleri genellikle PVC işleme için iç öğütme haznesi sıcaklığının 80°C'nin altında tutulmasını önerir. Sıcaklık bu eşiği aşarsa PVC camsı geçiş aşamasına ulaşır. Hızla yumuşamaya, rengini değiştirmeye ve topaklaşmaya başlayacaktır. Bu eşiğin izlenmesi ciddi termal bozulmayı önler ve ekipmanınızı ani ekran tıkanmalarına karşı korur.
C: Evet, kesinlikle. Kör bir bıçak, plastik malzemeyi temiz bir şekilde kesmek yerine yırtıp ezer. Yırtılma önemli ölçüde daha fazla mekanik kuvvet gerektirir. Bu, odanın içindeki sürtünmeyi katlanarak artırır. İç sürtünme arttıkça ana motorunuz daha fazla amper çeker ve hazne ısısı hızla yükselir. Bıçakları keskin tutmak etkili termal yönetim için çok önemlidir.
C: Bakım sıklığı büyük ölçüde yerel su sertliğinize ve günlük çalışma saatlerinize bağlıdır. Suyun sert olduğu bölgelerde soğutma ceketinin kirecini her üç ila altı ayda bir kimyasal olarak temizlemeniz gerekir. Sürekli çalışıyorsanız veya giriş-çıkış sıcaklık farkının düştüğünü fark ederseniz bu frekansı artırın. Düzenli kireç çözme tutarlı, kesintisiz termal transfer sağlar.
C: İç sıcaklığı önemli ölçüde etkiler. Büyük boyutlu veya son derece düzensiz girdi pullarının öğütülmesi için çok daha fazla mekanik kuvvet gerekir. Ayrıca toz haline getirme odasında çok daha uzun bir kalma süresine ihtiyaç duyarlar. Bu uzun süreli işlem, ekipman üzerindeki termal yükü doğrudan artırır. Tutarlı, uygun boyutlu giriş, tehlikeli ısı oluşumunu önler.


