Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-11-20 Kaynak: Alan


Son derece rekabetçi plastik imalat sektöründe, eşit olmayan hücre yapısı doğrudan kârınızı tehdit ediyor. Fabrika yöneticileri sıklıkla artan hurda oranları, zayıf mekanik dayanıklılık ve tutarsız üretim nedeniyle ciddi marj erozyonuyla karşı karşıya kalıyor. Bu yoğunluk dalgalanmalarının temel nedenini belirlemek derin teknik bilgi gerektirir. Hem hammadde formülasyonlarınızı hem de mekanik donanım yeteneklerinizi aynı anda değerlendirmelisiniz. Tek bir makine parametresinin basitçe ayarlanması genel sorunu nadiren çözer. Bu kapsamlı kılavuz, temel üretim darboğazlarının belirlenmesi için gerçekçi, kanıta dayalı bir çerçeve sağlar. Termal yönetim, harmanlama hassasiyeti ve ekstrüzyon mekaniği arasındaki hassas dengeyi anlamanıza yardımcı olacağız. Küçük süreç optimizasyonlarının mevcut operasyonel zorluklarınızı çözüp çözemeyeceğini tam olarak nasıl belirleyeceğinizi öğreneceksiniz. Son olarak, makinelerin yükseltilmesinin ne zaman güvenilir ürün kalitesine giden tek geçerli yol haline geldiğini açıklığa kavuşturuyoruz.
Donanım bozulması birincil suçludur: Ekstruder vidalarındaki aşınma veya yanlış hizalanmış kalıp kafaları doğrudan akış dengesizliklerine ve lokal yoğunluk değişikliklerine neden olur.
Karıştırma homojenliği köpürme tutarlılığını belirler: Karıştırma aşaması sırasındaki yetersiz dağılım, ekstruder kalitesi ne olursa olsun düzgün hücre büyümesini engeller.
Termal yönetim tartışılamaz: Erime sıcaklığındaki veya kalibrasyon soğutmasındaki küçük dalgalanmalar erken veya gecikmiş köpüklenmeye neden olur.
Stratejik ekipman değerlendirmesi: Kalıcı yoğunluk sorunlarının çözümü çoğu zaman ham madde elleçlemeden aşağı yöndeki kalibrasyona kadar tüm üretim hattının denetlenmesini gerektirir.
Yoğunluk farklılıkları pazarın kabulü için anında engeller oluşturur. Ağır kenarlar ve içi boş merkezler panel bütünlüğünü ciddi şekilde tehlikeye atar. Bu fiziksel kusurlar anakartları premiumdan diskalifiye ediyor PVC köpük levha uygulamaları . Hassas dolaplar, CNC yönlendirme ve üst düzey tabelalar gibi Dolap üreticileri mutlak boyutsal kararlılığa ihtiyaç duyar. CNC operatörleri tutarsız iç boşluklar içeren panelleri frezeleyemez. Üst düzey tabelalar, doğrudan dijital baskı için kusursuz bir yüzey kalitesi gerektirir. Panellerinizde yerel yoğunluk değişiklikleri görüldüğünde premium alıcılar gönderileri tamamen reddedecektir.
Açık başarı kriterlerinin tanımlanması, bu maliyetli retlerin önüne geçer. Ticari bina uyumluluk standartlarının çoğu katı bir tekdüzelik gerektirir. Kabul edilebilir yoğunluk toleransı seviyeleri genellikle ±0,02 g/cm³ civarındadır. Bu sıkı toleransın korunması, tüm kart yüzeyi boyunca öngörülebilir mekanik dayanıklılık sağlar. Tutarlılık, güvenilir vida tutma kapasitesini ve optimum bükülme mukavemetini garanti eder. Fabrika yöneticileri bu kriterleri erkenden belirlemelidir. Çıktıyı sıkı, ölçülebilir standartlara göre ölçmeden üretimi etkili bir şekilde yönetemezsiniz.
Mali etkiler genellikle üç ayda bir yapılan denetimlere kadar gizli kalır. Aşırı paketleme büyük bir gizlilik masrafını temsil eder. Operatörler boşlukları ortadan kaldırmak için kalıbı aşırı paketlediğinde aşırı ham PVC reçinesi tüketirler. Bu uygulama pahalı malzemeleri israf eder ve kar marjlarını yok eder. Tersine, eksik paketleme, yıkıcı yapısal arızalara neden olur. Çürük panolar yapısal bütünlük testlerinde başarısız oluyor. Müşteri hızla geri dönüyor. İade nakliyesi, malzeme hurdası ve kaybedilen müşteri güveninin maliyetini karşılamanız gerekir. Bu denklemi dengelemek, tüm üretim operasyonunuz üzerinde hassas kontrol gerektirir.
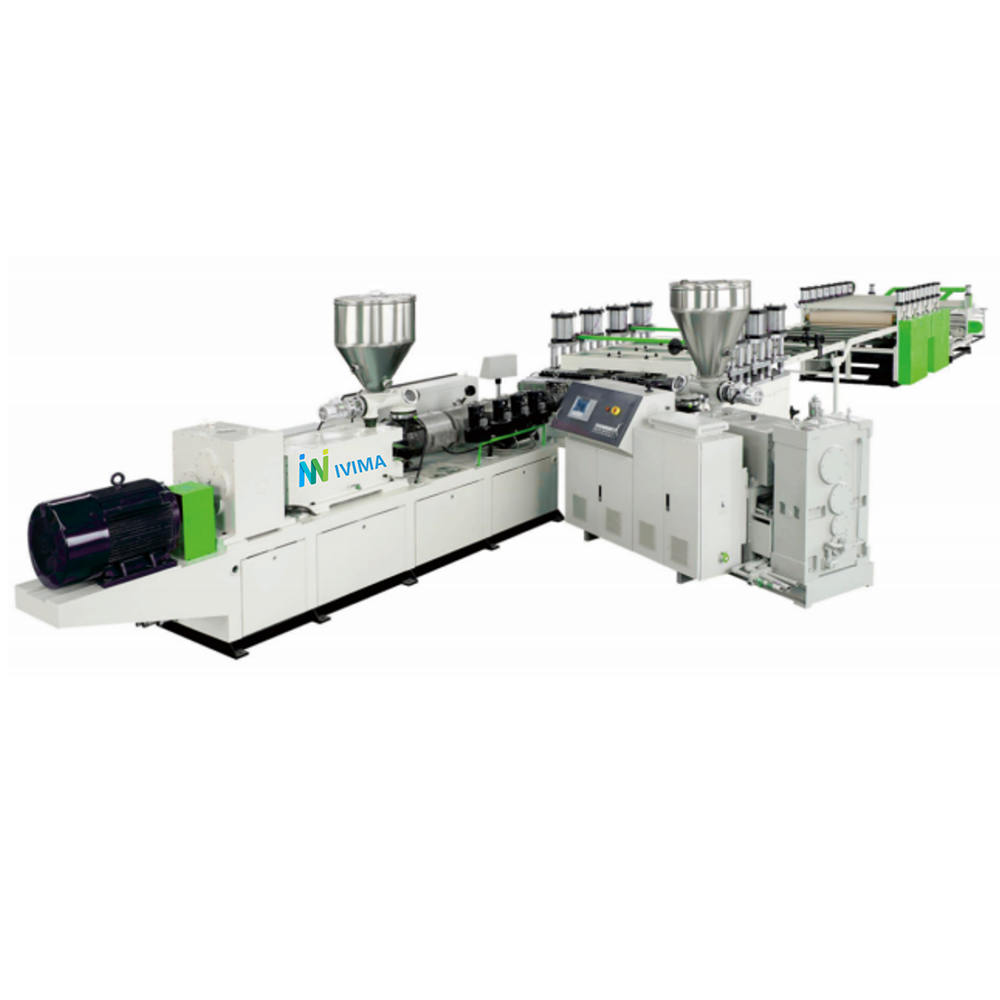
Mekanik bozulma doğrudan köpük tutarsızlıklarına yol açar. Makineler erime basıncını belirler ve basınç hücre genişlemesini yönetir. Bu mekanik bileşenleri üç temel çözüm kategorisine ayırabiliriz:
Malzeme besleme ve plastikleştirme bölgeleri.
Eriyik basıncı oluşturma mekanizmaları.
Kalıp kafası dağıtımı ve şekillendirme dinamikleri.
Vida ve namlu aşınması en yaygın arıza noktalarını temsil eder. Bozulmuş ikiz vidalar tutarlı bir kesme oluşturamaz. Vida kanatları keskin kenarlarını kaybettiğinde plastikleşme düşer. Zayıf kesme kuvveti, tekdüze köpük oluşturucu maddenin aktivasyonunu önler. Şişirici maddenin doğru şekilde ayrışması için tam basınç ve sürtünme gerekir. Vidalar aşındığında malzeme basamakların üzerinden geriye doğru kayar. Bu kayma basınç dalgalanmalarına neden olur. Basınç dalgalanmaları, doğrudan bitmiş levha boyunca değişen yüksek ve düşük yoğunluklu bantlar olarak kendini gösterir.
Pafta kafası dinamikleri de aynı derecede kritik bir rol oynar. T-die tasarımı, eriyiğin dudaklardan çıkmadan önce nasıl yayılacağını belirler. Uygun olmayan gergi çubuğu ayarlamaları malzeme akışını eşit olmayan şekilde kısıtlar. Operatör orta gergi çubuğunu aşırı derecede sıkarsa malzeme kenarlara doğru zorlanır. Bu, zayıf, içi boş bir merkezin yanı sıra ağır, yoğun kenarlara neden olur. Dudak boşluğu tutarsızlıkları aynı zamanda kenardan merkeze yoğunluk eşitsizliklerine de neden olur. Bakım kapatmaları sırasında hassas kalınlık ölçerler kullanarak kalıp boşluğunu kalibre etmeniz gerekir.
Kesin arıza noktasının belirlenmesi dikkatli bir değerlendirme gerektirir. Yoğunluk sorununun mevcut bir cihazdaki basit bir kalibrasyon hatasından kaynaklanıp kaynaklanmadığına karar vermelisiniz. PVC köpük panel ekstrüzyon hattı veya kalıcı donanım ölümü. Bir kalıp dudağını değiştirmek, yeni bir çift vidalı namlu satın almaktan çok daha az maliyetlidir. Vida açıklığını üretici spesifikasyonlarına göre ölçmek için kapsamlı bir sökme incelemesi yapın.
Gözlenen Kusur Belirtisi |
Olası Donanım Nedeni |
Olası İşlem Nedeni |
|---|---|---|
Ağır kenarlar, içi boş merkez |
Yanlış gerdanlık çubuğu ayarı |
Merkez kalıp sıcaklığı çok yüksek |
Boyuna yoğunluk dalgaları |
Aşınmış ekstruder vida uçuşları |
Tutarsız toz besleme hızı |
Rastgele yerelleştirilmiş boşluklar |
Çizilmiş veya hasar görmüş kalıp dudağı |
Zayıf şişirici madde dağılımı |
Genel yoğunluk çok yüksek |
Yetersiz varil ısıtma kapasitesi |
Aşırı ham madde paketlemesi |
Hammadde hazırlama, yoğunluk kontrolünün mutlak temelini oluşturur. Ekstruderler kötü karışmış tozu düzeltemez. Formülasyonlar karmaşık kimyasal etkileşimlere dayanır. Baz reçineyi, şişirici maddeleri, düzenleyicileri ve stabilizatörleri kusursuz bir şekilde harmanlamalısınız. Eğer ilk karışım homojen değilse, son levha kaçınılmaz olarak başarısız olacaktır.
Dispersiyon gerçekleri köpürtme işleminin başarısını belirler. Azodikarbonamid (AC) ve Sodyum Bikarbonat (NC) gibi şişirici maddeler ısıtıldığında gaz açığa çıkarır. Akrilik işlem yardımcıları (ACR) bu gaz kabarcıklarının etrafını sararak patlamalarını önler. Bu kimyasalların zayıf dağılımı lokalize sıcak noktalar oluşturur. Bir bölümde aşırı AC tozu konsantrasyonu şiddetli aşırı köpüklenmeye neden olur. Başka bir bölümde ACR'nin bulunmaması kabarcıkların çökmesine neden olur. Bu mikroskobik hatalar birleşerek çıplak gözle görülebilen büyük yoğunluk değişimleri oluşturur.
Titiz bir ekipman denetiminin yapılması, harmanlama felaketlerinin önlenmesini sağlar. Herhangi bir şey için belirli kriterleri değerlendirmeniz gerekir. PVC toz karıştırma makinesi . Tesisinizde çalışan Bu hayati denetim noktalarına çok dikkat edin:
Bıçak aşınması: Aşınmış saptırıcı bıçaklar gerekli girdabı oluşturamaz ve katkı maddelerini tamburun altında bırakır.
Soğutma mikserinin verimliliği: Yetersiz soğutma ceketleri, sıcak karışımın boşaltılmadan önce topaklaşmasına neden olur.
Otomatik boşaltma doğruluğu: Arızalı termokupllar, partiyi yanlış sıcaklıklarda boşaltarak tozun yığın yoğunluğunu değiştirir.
Yeni tariflerle eski makineleri birleştirirken uygulama riskleri yüksektir. Son teknoloji, karmaşık köpük formülasyonlarının eski karıştırma ekipmanlarıyla çalıştırılması başarısızlığı garanti eder. Zayıf dağılım şaşırtıcı hurda oranlarına yol açacaktır. Harmanlama aşaması kimyasal gereklilikleri destekleyemediğinde malzeme yatırımları hızla ortadan kalkar. Pahalı ithal şişirme ajanlarını satın almadan önce karıştırma altyapınızı yükseltin.
Termal yönetim panelin fiziksel genişlemesini belirler. PVC eriyiğinin termal yolculuğunu dikkatlice planlamalısınız. Süreç genellikle geçiş kontrol noktalarında başarısız olur. Plastik, katı tozdan viskoz bir eriyik haline dönüşür, daha sonra genişleyerek köpüğe dönüşür ve en sonunda donarak sert bir levha haline gelir. Bu aşamalar sırasında herhangi bir termal bozulma hücre yapısını bozar.
Ekstruder bölgesi sıcaklıkları hassas ve hassas bir denge gerektirir. Besleme, sıkıştırma ve ölçüm bölgelerini titizlikle yönetmelisiniz. Besleme bölgesi çok ısınırsa, toz köprü oluşturur ve girişi engeller. Sıkıştırma bölgesi çok ısınırsa, şişirici madde namlunun içinde zamanından önce etkinleşir. Erken gaz salınımı, gazı vakum portundan geriye doğru zorlar. Bu, kalıp çıkışında gerçek panel genişlemesi için gaz bırakmaz. Tersine, soğuk ölçüm bölgeleri erimemiş reçine parçacıkları oluşturur. Bu katı parçacıklar genişleyen köpük yapısını mikroskobik mermiler gibi parçalıyor.
Kalibrasyon kartı soğutması son yoğunluk profilini şekillendirir. Kalibrasyon ünitesi, sıcak köpüğü son boyutlarına çekmek için soğutulmuş su ve vakum basıncını kullanır. Düzensiz soğutma suyu akışı ciddi sorunlar yaratır. Tıkanmış vakum kanalları, panel yüzeyinin dengesiz bir şekilde donmasına neden olur. Bir taraf diğerinden daha hızlı soğuduğunda iç çekirdek kayar. Daha yumuşak, daha sıcak malzeme daha sıcak tarafa doğru hareket eder. Bu geçiş, iç yoğunluğun değişmesine neden olur ve tahtayı tamamen çarpıtır.
Kanıta dayalı bir sorun giderme yaklaşımını benimseyin. Hiçbir zaman anlık varsayımlara veya tekil okumalara güvenmeyin. Tam 24 saatlik vardiya boyunca erime basıncı ve sıcaklık değişimlerinin kaydedilmesini önemle tavsiye ederiz. Sürekli veri kaydı, yavaş termal kaymayı tanımlar. Ölmekte olan bir ısıtıcı bant her saat başı üç derece düşebilir. Hızlı bir nokta kontrolü sırasında bu kaymayı fark etmeyeceksiniz. Veri kaydı, bu gizli donanım arızalarını, tonlarca hurdaya yol açmadan önce ortaya çıkarır.
Sermaye harcamaları sıkı gerekçelendirme gerektirir. Üretim yöneticileri net bir karar aşaması çerçevesi kullanmalıdır. Kritik bir seçimle karşı karşıyasınız: Mevcut hatları yenileyin veya tamamen yeni makinelere yatırım yapın. Çekirdek ekstruder çerçevesi yapısal olarak sağlam kaldığında yenileme mantıklıdır. Yeni bir pafta kafası satın almak veya aşınmış bir vidayı değiştirmek, uygun maliyetli bir geçici düzeltme sunar. Ancak yenileme, temel kapasite sınırlarını veya güncelliğini yitirmiş kontrol mimarilerini çözemez.
Ölçeklenebilirlik ve otomasyon, eski kurulumları modern makinelerden farklı kılar. Modern plastik levha üretim ekipmanı, gelişmiş otomasyon yoluyla yoğunluk sorunlarını azaltır. Otomatik gravimetrik dozajlama insan hatasını ortadan kaldırır. Katkı maddelerini sürekli olarak tartar ve besleme hızlarını ekstruder RPM'sine göre anında ayarlar. Kapalı devre sıcaklık kontrol sistemleri eriyik ısısını sürekli olarak izler. Kesin ±1°C toleransını korumak için soğutma fanlarını veya ısıtıcı bantları otomatik olarak tetiklerler. Bu otomatik müdahaleler köpüklenme ortamını tamamen stabilize eder.
Satıcı değerlendirmesi uzun vadeli operasyonel başarıyı belirler. Satın alma aşamasında muğlak vaatleri kabul etmeyin. Ekipman üreticilerinden katı, ölçülebilir garantiler talep edin. Nihai sözleşmeye garantili çıktı toleranslarının yazılmasını zorunlu kılın. Satıcıyı, özel tescilli formülasyonunuzu kullanarak performans testi yapmaya zorlayın. Fabrika kabul testleri sırasında ±0,02 g/cm³ referans noktasını tutturamazsa makineyi reddedin. Ayrıca bölgesel teknik destek yeteneklerini doğrulayın. Yedek parçaların gelmesi üç ay sürüyorsa, bozuk bir makinenin hiçbir değeri yoktur.
Satınalma siparişlerini imzalamadan önce yapılandırılmış sonraki adım eylemlerini yürütün. Üretim yöneticilerinize sıkı bir Deney Tasarımı (DoE) protokolü aracılığıyla rehberlik edin. Yapılandırılmış bir deneme çalışması bireysel değişkenleri sistematik olarak izole eder. İlk olarak, eski makinede yepyeni bir formülasyonu test edin. Daha sonra eski formülasyonu çeşitli sıcaklık profilleri kullanarak test edin. Yoğunluk değişikliklerini titizlikle belgeleyin. Bu izolasyon işlemi, kusurun kimyadan mı yoksa makineden mi kaynaklandığını kanıtlar. Ağır sermaye harcamalarına girişmeden önce bu değerlendirmeyi tamamlayın.
Düzensiz yoğunluğu çözmek kapsamlı ve bütünsel bir yaklaşım gerektirir. Formülasyon karıştırma, ekstruder sağlığı ve termal kalibrasyon arasındaki karmaşık etkileşimi anlamalısınız. Kimyasal bir tarifi değiştirerek mekanik bir sorunu çözmeye çalışmak, doğrudan hayal kırıklığına ve sermaye israfına yol açar. Özellikle vidalar ve kalıp kafalarındaki makine bozulması, eriyik akışını temelden bozar.
Karıştırma prosedürlerinizi sıkı bir şekilde denetleyerek başlamanızı şiddetle tavsiye ederiz. Önce toz homojenliğini doğrulayın. Daha sonra kalıp kafanızı kalibre edin ve soğutma tablalarınızı inceleyin. Büyük ekipman değişimine geçmeden önce süreç hatalarını ortadan kaldırın. Veriler, makinenizin artık sıkı toleransları koruyamayacağını kanıtlarsa, kararlı bir şekilde yükseltme yapın. Mevcut üretim darboğazlarınızı denetlemek için mühendislik ekibinizi bugün teknik ekipman uzmanlarına danışmaya teşvik edin.
C: Köpük oluşturucu maddenin ayarlanması genel ortalama yoğunluğu değiştirir. Bununla birlikte, lokalize düzensizlik nadiren büyük bir formülasyon hatasından kaynaklanır. Ağır kenarlar veya düzensiz boşluklar hemen hemen her zaman mekanik bir akış kısıtlamasına, zayıf toz karışım dağılımına veya kalıp kafası boyunca eşit olmayan sıcaklık dağılımına işaret eder.
C: Denetim aralıkları tamamen dolgu içeriğinize bağlıdır. Yüksek oranda kalsiyum karbonat kullanan formülasyonlar sert aşındırıcılar görevi görür. Yüksek oranda doldurulmuş tarifler için vida açıklıklarını her altı ayda bir kontrol edin. Standart formülasyonlar genellikle büyük önleyici bakım duruşları sırasında yıllık denetimlere izin verir.
C: Yüksek kenar yoğunluğu tipik olarak dış kenarların çok soğuk olduğu ciddi bir kalıp sıcaklığı dengesizliğine işaret eder. Ayrıca sıklıkla uygunsuz gerdanlık çubuğu ayarlarından da kaynaklanır. Merkez çubuk akışı aşırı derecede kısıtlarsa, eriyik dışarı doğru kuvvet uygulayarak kenarları sıkı bir şekilde sıkıştırır.
C: Evet. Kalibrasyon ünitesi içindeki aşırı soğutma gradyanları genleşme oranlarını önemli ölçüde değiştirir. Çekirdek aşırı sıcak kalırken dış kabuk anında donarsa, iç köpük dışarı doğru genişlemekte zorlanır. Bu eşit olmayan termal şok, genel panel kalınlığını ve yapısal yoğunluk tekdüzeliğini doğrudan etkiler.


