Language


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-11-20 الأصل: موقع


في قطاع تصنيع البلاستيك الذي يشهد منافسة شديدة، يهدد هيكل الخلايا غير المتساوي بشكل مباشر أرباحك النهائية. يواجه مديرو المصانع في كثير من الأحيان معدلات خردة متزايدة، وقوة ميكانيكية ضعيفة، وتآكل شديد في هامش الربح بسبب عدم تناسق الإنتاج. يتطلب تحديد السبب الجذري لتقلبات الكثافة هذه رؤية فنية عميقة. يجب عليك تقييم تركيبات المواد الخام وقدرات الأجهزة الميكانيكية في وقت واحد. نادرًا ما يؤدي تعديل معلمة جهاز واحد إلى حل المشكلة الشاملة. يوفر هذا الدليل الشامل إطارًا واقعيًا قائمًا على الأدلة لتحديد اختناقات الإنتاج الأساسية. سنساعدك على فهم التوازن الدقيق بين الإدارة الحرارية ودقة الخلط وميكانيكا البثق. سوف تتعلم بالضبط كيفية تحديد ما إذا كانت التحسينات البسيطة للعملية يمكنها حل التحديات التشغيلية الحالية لديك. في النهاية، نوضح متى تصبح ترقية الآلات هي المسار الوحيد القابل للتطبيق للحصول على جودة منتج موثوقة.
يعد تدهور الأجهزة هو السبب الرئيسي: يؤدي تآكل مسامير الطارد أو رؤوس القالب المنحرفة بشكل مباشر إلى اختلال توازن التدفق وتغيرات الكثافة الموضعية.
تجانس الخلط يفرض اتساق الرغوة: التشتت غير الكافي أثناء مرحلة المزج يمنع نمو الخلايا بشكل موحد، بغض النظر عن جودة الطارد.
الإدارة الحرارية غير قابلة للتفاوض: التقلبات الطفيفة في درجة حرارة الذوبان أو تبريد المعايرة تؤدي إلى رغوة مبكرة أو متأخرة.
التقييم الاستراتيجي للمعدات: غالبًا ما يتطلب حل مشكلات الكثافة المستمرة مراجعة خط الإنتاج بأكمله، بدءًا من معالجة المواد الخام وحتى المعايرة النهائية.
تخلق اختلافات الكثافة حواجز فورية أمام قبول السوق. الحواف الثقيلة والمراكز المجوفة تؤثر بشدة على سلامة اللوحة. هذه العيوب المادية تحرم اللوحات من الحصول على قسط التأمين تطبيقات ألواح الرغوة البلاستيكية مثل الخزائن الدقيقة، والتوجيه باستخدام الحاسب الآلي، واللافتات المتطورة. يحتاج صانعو الخزانات إلى استقرار الأبعاد المطلق. لا يستطيع مشغلو CNC طحن الألواح التي تحتوي على فراغات داخلية غير متناسقة. تتطلب اللافتات المتطورة تشطيبًا سطحيًا خاليًا من العيوب للطباعة الرقمية المباشرة. عندما تظهر اللوحات الخاصة بك تغيرات محلية في الكثافة، سيرفض المشترون المميزون الشحنات بالكامل.
إن تحديد معايير نجاح واضحة يمنع حالات الرفض المكلفة هذه. تتطلب معظم معايير الامتثال للمباني التجارية التوحيد الصارم. عادةً ما تحوم مستويات تحمل الكثافة المقبولة حول ±0.02 جم/سم3. ويضمن الحفاظ على هذا التسامح المحكم قوة ميكانيكية يمكن التنبؤ بها عبر سطح اللوحة بالكامل. يضمن الاتساق قدرة موثوقة على تثبيت المسمار وقوة الانحناء المثالية. ويجب على مديري المصانع وضع هذه المعايير في وقت مبكر. لا يمكنك إدارة الإنتاج بفعالية دون قياس الإنتاج وفقًا لمعايير صارمة وقابلة للقياس الكمي.
غالبًا ما تظل التأثيرات المالية مخفية حتى عمليات التدقيق ربع السنوية. يمثل الإفراط في التعبئة تكلفة خفية هائلة. عندما يقوم المشغلون بتغليف القالب بشكل زائد لإزالة الفراغات، فإنهم يستهلكون راتينج PVC الخام بشكل مفرط. هذه الممارسة تهدر مواد باهظة الثمن وتدمر هوامش الربح. وعلى العكس من ذلك، يؤدي نقص التغليف إلى حدوث أعطال هيكلية كارثية. تفشل الألواح الواهية في اختبارات السلامة الهيكلية. عودة العملاء صاروخية. يجب عليك استيعاب تكلفة إعادة الشحن، وخردة المواد، وفقدان ثقة العميل. تتطلب موازنة هذه المعادلة تحكمًا دقيقًا في عملية التصنيع بأكملها.
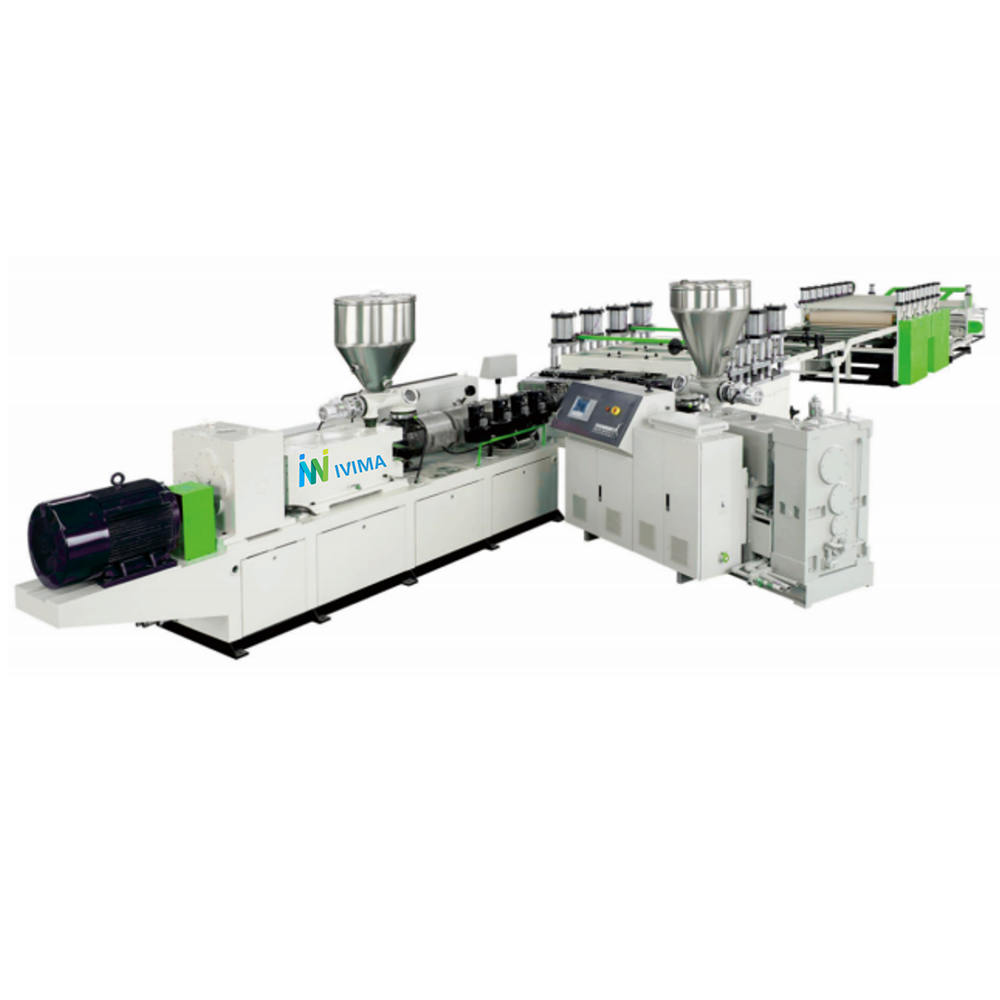
يؤدي التدهور الميكانيكي بشكل مباشر إلى حدوث تناقضات في الرغوة. تملي الآلات ضغط الذوبان، ويتحكم الضغط في تمدد الخلايا. يمكننا تقسيم هذه المكونات الميكانيكية إلى ثلاث فئات أساسية من الحلول:
مناطق تغذية المواد والتلدين.
تذوب آليات توليد الضغط.
توزيع رأس القالب وديناميكيات التشكيل.
يمثل تآكل البرغي والبراميل نقاط الفشل الأكثر شيوعًا. لا يمكن للبراغي المزدوجة المتدهورة أن تنتج قصًا ثابتًا. تنخفض عملية التلدين عندما تفقد الرحلات اللولبية حوافها الحادة. يمنع القص الضعيف تنشيط عامل الرغوة الموحد. يتطلب عامل النفخ ضغطًا واحتكاكًا دقيقًا ليتحلل بشكل صحيح. عندما تتآكل البراغي، تنزلق المادة للخلف فوق الرحلات الجوية. يؤدي هذا الانزلاق إلى ارتفاع الضغط. تظهر زيادات الضغط بشكل مباشر على شكل نطاقات عالية ومنخفضة الكثافة متناوبة عبر اللوحة النهائية.
تلعب ديناميكيات رأس القالب دورًا مهمًا بنفس القدر. يحدد تصميم T-die كيفية انتشار الذوبان قبل الخروج من الشفاه. تعمل تعديلات شريط الاختناق غير الصحيحة على تقييد تدفق المواد بشكل غير متساو. إذا قام المشغل بشد شريط الاختناق المركزي بشكل مفرط، فإن المادة تشق طريقها إلى الحواف. يؤدي هذا إلى حواف ثقيلة وكثيفة إلى جانب مركز مجوف ضعيف. تثير تناقضات فجوة الشفاه أيضًا تباينات فورية في الكثافة من الحافة إلى المركز. يجب عليك معايرة فجوة القالب باستخدام مقاييس استشعار دقيقة أثناء إيقاف تشغيل الصيانة.
يتطلب تحديد نقطة الفشل الدقيقة تقييمًا دقيقًا. يجب عليك أن تقرر ما إذا كانت مشكلة الكثافة تنبع من خطأ بسيط في معايرة جهاز موجود خط بثق ألواح الرغوة البلاستيكية أو الموت الدائم للأجهزة. تكاليف استبدال شفة القالب أقل بكثير من شراء برميل جديد مزدوج اللولب. قم بإجراء فحص شامل للتفكيك لقياس خلوص المسمار وفقًا لمواصفات الشركة المصنعة.
أعراض الخلل الملحوظ |
السبب المحتمل للأجهزة |
السبب المحتمل للعملية |
|---|---|---|
حواف ثقيلة، مركز مجوف |
تعديل غير صحيح لشريط المختنق |
درجة حرارة القالب المركزي مرتفعة جدًا |
موجات الكثافة الطولية |
رحلات المسمار الطارد البالية |
معدل تغذية المسحوق غير متناسق |
فراغات موضعية عشوائية |
شفة مخدوشة أو تالفة |
سوء تشتت عامل النفخ |
الكثافة الإجمالية مرتفعة جدًا |
قدرة تسخين البرميل غير كافية |
الإفراط في تعبئة المواد الخام |
يعد إعداد المواد الخام بمثابة الأساس المطلق للتحكم في الكثافة. لا تستطيع الطاردات إصلاح المسحوق السيئ الخلط. تعتمد التركيبات على تفاعلات كيميائية معقدة. يجب عليك مزج الراتنج الأساسي وعوامل النفخ والمنظمين والمثبتات بشكل لا تشوبه شائبة. إذا كان الخليط الأولي يفتقر إلى التجانس، فإن اللوحة النهائية سوف تفشل حتما.
تملي حقائق التشتت نجاح عملية الرغوة. تعمل عوامل النفخ مثل Azodicarbonamide (AC) وبيكربونات الصوديوم (NC) على إطلاق الغاز عند التسخين. تلتف أدوات معالجة الأكريليك (ACR) حول فقاعات الغاز هذه لمنعها من الانفجار. يؤدي التشتت السيئ لهذه المواد الكيميائية إلى إنشاء نقاط ساخنة موضعية. يؤدي التركيز المفرط لمسحوق التيار المتردد في قسم واحد إلى حدوث رغوة زائدة عنيفة. يؤدي عدم وجود ACR في قسم آخر إلى انهيار الفقاعات. تندمج هذه الإخفاقات المجهرية لتشكل اختلافات هائلة في الكثافة يمكن رؤيتها بالعين المجردة.
إن إجراء تدقيق صارم للمعدات يمنع اختلاط الكوارث. يجب عليك تقييم معايير محددة لأي آلة خلط مسحوق PVC تعمل في منشأتك. انتبه جيدًا لنقاط التفتيش الحيوية هذه:
تآكل الشفرة: تفشل الشفرات الحارفة البالية في إنشاء الدوامة اللازمة، مما يترك الإضافات في الجزء السفلي من الأسطوانة.
كفاءة خلاط التبريد: تسمح سترات التبريد غير الكافية للخليط الساخن بالتكتل قبل التفريغ.
دقة التفريغ الآلي: تقوم المزدوجات الحرارية المعيبة بتفريغ الدفعة عند درجات حرارة غير صحيحة، مما يؤدي إلى تغيير الكثافة الظاهرية للمسحوق.
ترتفع مخاطر التنفيذ عند الجمع بين الوصفات الجديدة والآلات القديمة. إن تشغيل تركيبات الرغوة المتطورة والمعقدة من خلال معدات الخلط القديمة يضمن الفشل. سيؤدي التشتت الضعيف إلى معدلات خردة مذهلة. تختفي الاستثمارات المادية بسرعة عندما لا تتمكن مرحلة الخلط من دعم المتطلبات الكيميائية. قم بترقية البنية التحتية للخلط لديك قبل شراء عوامل النفخ المستوردة باهظة الثمن.
تملي الإدارة الحرارية التوسع المادي للوحة. يجب عليك أن ترسم بعناية الرحلة الحرارية لمصهور PVC. عادةً ما تفشل العملية عند نقاط التفتيش الانتقالية. ويتحول البلاستيك من مسحوق صلب إلى مادة مصهورة لزجة، ثم يتمدد إلى رغوة، وفي النهاية يتجمد إلى لوح صلب. أي اضطراب حراري خلال هذه المراحل يدمر بنية الخلية.
تتطلب درجات حرارة منطقة الطارد توازنًا دقيقًا ودقيقًا. يجب عليك إدارة مناطق التغذية والضغط والقياس بدقة. إذا كانت منطقة التغذية ساخنة للغاية، فإن المسحوق يسد ويمنع عملية السحب. إذا كانت منطقة الضغط ساخنة للغاية، فإن عامل النفخ ينشط قبل الأوان داخل البرميل. يؤدي إطلاق الغاز المبكر إلى إجبار الغاز على الخروج من منفذ التفريغ. وهذا لا يترك أي غاز لتوسيع اللوحة الفعلي عند مخرج القالب. وعلى العكس من ذلك، فإن مناطق القياس الباردة تخلق جزيئات راتنجية غير منصهرة. تمزق هذه الجسيمات الصلبة هيكل الرغوة المتوسع مثل الرصاص المجهري.
يقوم تبريد لوحة المعايرة بتشكيل ملف تعريف الكثافة النهائي. تستخدم وحدة المعايرة الماء البارد والضغط الفراغي لسحب الرغوة الساخنة إلى أبعادها النهائية. يؤدي التدفق غير المتساوي لمياه التبريد إلى حدوث مشكلات خطيرة. تتسبب قنوات التفريغ المسدودة في تجميد سطح اللوحة بشكل غير متساو. عندما يبرد أحد الجانبين بشكل أسرع من الآخر، يتغير القلب الداخلي. وتهاجر المادة الأكثر ليونة والأكثر سخونة نحو الجانب الأكثر دفئًا. يؤدي هذا الترحيل إلى حدوث تغيرات في الكثافة الداخلية وتشوه اللوحة بالكامل.
اعتماد نهج استكشاف الأخطاء وإصلاحها الموجه نحو الأدلة. لا تعتمد أبدًا على الافتراضات اللحظية أو القراءات الفردية. نحن نوصي بشدة بتسجيل دلتا ضغط الذوبان ودرجة الحرارة على مدار وردية عمل كاملة مدتها 24 ساعة. يحدد التسجيل المستمر للبيانات الانجراف الحراري البطيء. قد تنخفض فرقة السخان المحتضر ثلاث درجات كل ساعة. لن تلاحظ هذا الانجراف أثناء الفحص السريع. يكشف تسجيل البيانات عن أعطال الأجهزة المخفية هذه قبل أن تولد الكثير من الخردة.
تتطلب النفقات الرأسمالية مبررات صارمة. يجب على مديري الإنتاج استخدام إطار واضح لمرحلة القرار. أنت تواجه خيارًا حاسمًا: تحديث الخطوط الحالية أو الاستثمار في آلات جديدة تمامًا. يكون التعديل التحديثي منطقيًا عندما يظل إطار الطارد الأساسي سليمًا من الناحية الهيكلية. يوفر شراء رأس قالب جديد أو استبدال المسمار البالي حلاً مؤقتًا فعالاً من حيث التكلفة. ومع ذلك، لا يمكن للتحديث التحديثي أن يحل حدود القدرات الأساسية أو بنيات التحكم التي عفا عليها الزمن.
تعمل قابلية التوسع والأتمتة على تمييز الإعدادات القديمة عن الآلات الحديثة. حديث تعمل معدات إنتاج الألواح البلاستيكية على تخفيف مشكلات الكثافة من خلال الأتمتة المتقدمة. الجرعات الوزنية الآلية تقضي على الأخطاء البشرية. فهو يزن المواد المضافة بشكل مستمر ويضبط معدلات التغذية على الفور بناءً على عدد دورات الطارد في الدقيقة. تعمل أنظمة التحكم في درجة الحرارة ذات الحلقة المغلقة على مراقبة حرارة الذوبان بشكل مستمر. تعمل على تشغيل مراوح التبريد أو أشرطة السخان تلقائيًا للحفاظ على درجة تحمل صارمة تبلغ ±1 درجة مئوية. تعمل هذه التدخلات الآلية على استقرار بيئة الرغوة بالكامل.
يحدد تقييم البائع النجاح التشغيلي على المدى الطويل. لا تقبل الوعود الغامضة خلال مرحلة الشراء. اطلب ضمانات صارمة وقابلة للقياس من الشركات المصنعة للمعدات. تتطلب تفاوتات الإنتاج المضمونة المكتوبة في العقد النهائي. أجبر البائع على إجراء اختبار الأداء باستخدام صيغة الملكية المحددة الخاصة بك. ارفض الماكينة إذا فشلت في الوصول إلى المعيار ±0.02 جم/سم3 أثناء اختبارات قبول المصنع. بالإضافة إلى ذلك، تحقق من قدرات الدعم الفني الإقليمي. لا تحمل الآلة المكسورة أي قيمة إذا استغرق وصول قطع الغيار ثلاثة أشهر.
قم بتنفيذ إجراءات الخطوة التالية المنظمة قبل التوقيع على أوامر الشراء. قم بتوجيه مديري الإنتاج لديك من خلال بروتوكول تصميم التجارب (DoE) الصارم. يعمل التشغيل التجريبي المنظم على عزل المتغيرات الفردية بشكل منهجي. أولاً، اختبر تركيبة جديدة تمامًا على الجهاز القديم. بعد ذلك، اختبر التركيبة القديمة باستخدام ملفات تعريف درجات الحرارة المتنوعة. قم بتوثيق تغيرات الكثافة بدقة. وتثبت عملية العزل هذه ما إذا كان الخلل ناتجًا عن الكيمياء أو عن الآلات. أكمل هذا التقييم قبل الالتزام بالنفقات الرأسمالية الثقيلة.
يتطلب حل الكثافة غير المتساوية اتباع نهج شامل وشامل. يجب أن تفهم التفاعل المعقد بين خلط التركيبة وصحة الطارد والمعايرة الحرارية. إن محاولة إصلاح مشكلة ميكانيكية عن طريق تعديل الوصفة الكيميائية تؤدي مباشرة إلى الإحباط وإهدار رأس المال. يؤدي تدهور الآلات، خاصة في البراغي ورؤوس القوالب، إلى تعطيل تدفق الذوبان بشكل أساسي.
نوصي بشدة بالبدء بمراجعة صارمة لإجراءات الخلط الخاصة بك. تحقق من تجانس المسحوق الخاص بك أولاً. بعد ذلك، قم بمعايرة رأس القالب الخاص بك وافحص طاولات التبريد الخاصة بك. تخلص من أخطاء العملية قبل التصعيد إلى استبدال المعدات الرئيسية. إذا أثبتت البيانات أن أجهزتك لم تعد قادرة على الحفاظ على التفاوتات الصارمة، فقم بالترقية بشكل حاسم. شجّع فريقك الهندسي على استشارة المتخصصين في المعدات التقنية اليوم لمراجعة اختناقات الإنتاج الحالية لديك.
ج: يؤدي ضبط عامل الرغوة إلى تغيير متوسط الكثافة الإجمالية. ومع ذلك، نادرًا ما ينشأ التفاوت الموضعي من خطأ فادح في الصياغة. تشير الحواف الثقيلة أو الفراغات غير المكتملة دائمًا إلى تقييد التدفق الميكانيكي، أو ضعف تشتت خلط المسحوق، أو التوزيع غير المتساوي لدرجة الحرارة عبر رأس القالب.
ج: تعتمد فترات الفحص كليًا على محتوى الحشو الخاص بك. تعمل التركيبات التي تستخدم نسب عالية من كربونات الكالسيوم كمواد كاشطة قاسية. بالنسبة للوصفات الممتلئة للغاية، قم بفحص خلوص البراغي كل ستة أشهر. تسمح التركيبات القياسية عادةً بإجراء عمليات فحص سنوية أثناء عمليات إيقاف الصيانة الوقائية الرئيسية.
ج: تشير كثافة الحافة العالية عادةً إلى اختلال شديد في درجة حرارة القالب حيث تكون الحواف الخارجية باردة جدًا. كما ينتج أيضًا في كثير من الأحيان عن إعدادات شريط الاختناق غير الصحيحة. إذا كان الشريط الأوسط يقيد التدفق بشكل مفرط، فإن الذوبان يتجه نحو الخارج، مما يؤدي إلى تعبئة الحواف بإحكام.
ج: نعم. تعمل تدرجات التبريد القصوى داخل وحدة المعايرة على تغيير معدلات التوسع بشكل كبير. إذا تجمد الجلد الخارجي على الفور بينما ظل القلب ساخنًا للغاية، فإن الرغوة الداخلية تكافح من أجل التوسع إلى الخارج. تؤثر هذه الصدمة الحرارية غير المتساوية بشكل مباشر على سمك اللوحة الإجمالي وتوحيد الكثافة الهيكلية.


