Language


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-20 Origine : Site


Dans le secteur extrêmement compétitif de la fabrication des plastiques, une structure cellulaire inégale menace directement vos résultats. Les directeurs d'usine sont souvent confrontés à une augmentation des taux de rebut, à une résistance mécanique compromise et à une grave érosion des marges en raison d'une production incohérente. Identifier la cause profonde de ces fluctuations de densité nécessite une connaissance technique approfondie. Vous devez évaluer simultanément vos formulations de matières premières et vos capacités matérielles mécaniques. Le simple réglage d’un seul paramètre de la machine résout rarement le problème global. Ce guide complet fournit un cadre réaliste et fondé sur des preuves pour identifier les principaux goulots d'étranglement de la production. Nous vous aiderons à comprendre l’équilibre délicat entre la gestion thermique, la précision du mélange et la mécanique de l’extrusion. Vous apprendrez exactement comment déterminer si des optimisations mineures des processus peuvent résoudre vos défis opérationnels actuels. En fin de compte, nous clarifions quand la mise à niveau des machines devient la seule voie viable vers une qualité de produit fiable.
La dégradation du matériel est l'un des principaux responsables : l'usure des vis de l'extrudeuse ou des têtes de filière mal alignées provoque directement des déséquilibres de débit et des variations localisées de densité.
L'uniformité du mélange détermine la consistance de la mousse : une dispersion inadéquate pendant la phase de mélange empêche une croissance cellulaire uniforme, quelle que soit la qualité de l'extrudeuse.
La gestion thermique n'est pas négociable : des fluctuations mineures de la température de fusion ou du refroidissement d'étalonnage entraînent un moussage prématuré ou retardé.
Évaluation stratégique des équipements : la résolution des problèmes de densité persistants nécessite souvent un audit de l'ensemble de la chaîne de production, de la manipulation des matières premières à l'étalonnage en aval.
Les variations de densité créent des obstacles immédiats à l’acceptation du marché. Les bords épais et les centres creux compromettent gravement l'intégrité du panneau. Ces défauts physiques disqualifient les planches du premium Applications de panneaux de mousse PVC telles que les armoires de précision, le routage CNC et la signalisation haut de gamme. Les ébénistes exigent une stabilité dimensionnelle absolue. Les opérateurs CNC ne peuvent pas fraiser des panneaux contenant des vides internes incohérents. La signalétique haut de gamme exige une finition de surface impeccable pour l’impression numérique directe. Lorsque vos panneaux présentent des changements de densité localisés, les acheteurs premium rejetteront entièrement les expéditions.
Définir des critères de réussite clairs évite ces rejets coûteux. La plupart des normes de conformité des bâtiments commerciaux exigent une stricte uniformité. Les niveaux de tolérance de densité acceptables oscillent généralement autour de ±0,02 g/cm³. Le maintien de cette tolérance étroite garantit une résistance mécanique prévisible sur toute la surface du panneau. La cohérence garantit une capacité de maintien des vis fiable et une résistance à la flexion optimale. Les directeurs d'usine doivent établir ces critères dès le début. Vous ne pouvez pas gérer efficacement la production sans mesurer la production par rapport à des normes rigoureuses et quantifiables.
Les impacts financiers restent souvent cachés jusqu’aux audits trimestriels. Le suremballage représente une dépense furtive énorme. Lorsque les opérateurs surchargent la matrice pour éliminer les vides, ils consomment trop de résine PVC brute. Cette pratique gaspille du matériel coûteux et détruit les marges bénéficiaires. À l’inverse, un sous-emballage provoque des défaillances structurelles catastrophiques. Les planches fragiles échouent aux tests d’intégrité structurelle. Les retours clients montent en flèche. Vous devez absorber les frais de retour, les déchets de matériaux et la perte de confiance des clients. Équilibrer cette équation nécessite un contrôle précis de l’ensemble de vos opérations de fabrication.
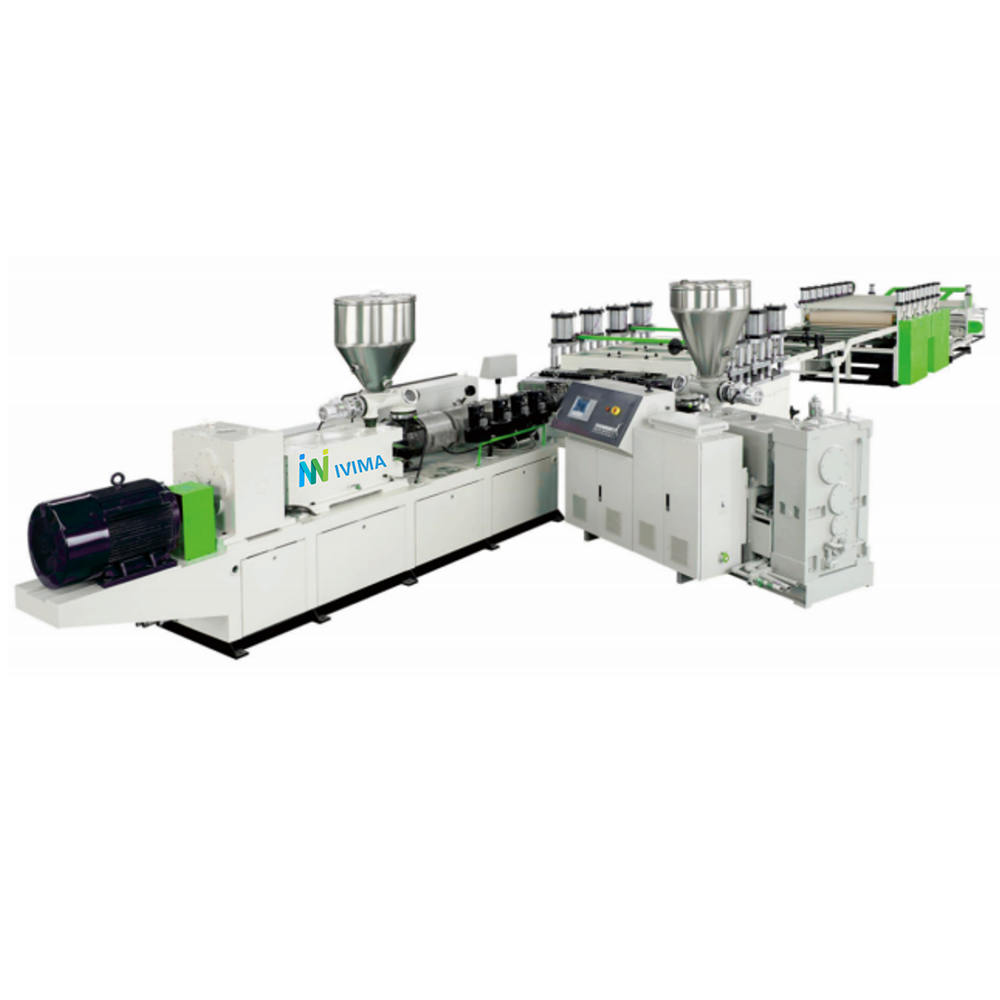
La dégradation mécanique entraîne directement des incohérences de mousse. Les machines dictent la pression de fusion et la pression régit l’expansion des cellules. Nous pouvons diviser ces composants mécaniques en trois catégories de solutions principales :
Zones d’alimentation en matière et de plastification.
Mécanismes de génération de pression de fonte.
Distribution des têtes de filière et dynamique de mise en forme.
L’usure des vis et du canon représente les points de défaillance les plus courants. Les vis jumelles dégradées ne peuvent pas générer un cisaillement constant. La plastification diminue lorsque les pas de vis perdent leurs arêtes vives. Un mauvais cisaillement empêche une activation uniforme de l’agent moussant. L’agent gonflant nécessite une pression et une friction exactes pour se décomposer correctement. Lorsque les vis s'usent, le matériau glisse vers l'arrière sur les volées. Ce glissement crée des coups de bélier. Les coups de bélier se manifestent directement sous la forme de bandes alternées de haute et de faible densité sur la planche finie.
La dynamique des têtes de filière joue un rôle tout aussi crucial. La conception de la matrice en T détermine la manière dont la matière fondue se propage avant de sortir des lèvres. Des réglages inappropriés de la barre étrangleur limitent le flux de matériau de manière inégale. Si un opérateur serre excessivement la barre étrangleur centrale, le matériau se fraye un chemin vers les bords. Cela provoque des bords lourds et denses à côté d’un centre faible et creux. Les incohérences de l’espace entre les lèvres provoquent également des disparités immédiates de densité entre le bord et le centre. Vous devez calibrer l’écartement de la matrice à l’aide de jauges d’épaisseur précises lors des arrêts pour maintenance.
Déterminer le point de défaillance exact nécessite une évaluation minutieuse. Vous devez décider si un problème de densité provient d'une simple erreur d'étalonnage sur un Ligne d'extrusion de panneaux de mousse PVC ou mort permanente du matériel. Le remplacement d'une lèvre de filière coûte beaucoup moins cher que l'achat d'un nouveau canon à double vis. Effectuez une inspection approfondie du démontage pour mesurer le jeu des vis par rapport aux spécifications du fabricant.
Symptôme de défaut observé |
Cause matérielle probable |
Cause probable du processus |
|---|---|---|
Bords épais, centre creux |
Mauvais réglage de la barre de serrage |
Température de la matrice centrale trop élevée |
Ondes de densité longitudinales |
Volets de vis d'extrudeuse usés |
Taux d'alimentation en poudre incohérent |
Vides localisés aléatoires |
Lèvre de matrice rayée ou endommagée |
Mauvaise dispersion de l'agent gonflant |
Densité globale trop élevée |
Capacité de chauffe du fût insuffisante |
Suremballage excessif des matières premières |
La préparation des matières premières constitue la base absolue du contrôle de la densité. Les extrudeuses ne peuvent pas fixer une poudre mal mélangée. Les formulations reposent sur des interactions chimiques complexes. Vous devez mélanger parfaitement la résine de base, les agents gonflants, les régulateurs et les stabilisants. Si le mélange initial manque d’homogénéité, la planche finale échouera inévitablement.
Les réalités de la dispersion dictent le succès du processus de moussage. Les agents gonflants comme l'azodicarbonamide (AC) et le bicarbonate de sodium (NC) libèrent du gaz lors du chauffage. Les auxiliaires de traitement acrylique (ACR) s'enroulent autour de ces bulles de gaz pour les empêcher d'éclater. Une mauvaise dispersion de ces produits chimiques crée des points chauds localisés. Une concentration excessive de poudre AC dans une section provoque un violent excès de mousse. Un manque d’ACR dans une autre section provoque l’effondrement des bulles. Ces défaillances microscopiques fusionnent pour former des variations massives de densité visibles à l’œil nu.
La réalisation d’un audit rigoureux des équipements évite les catastrophes liées au mélange. Vous devez évaluer des critères spécifiques pour tout Mélangeur de poudre de PVC fonctionnant dans votre installation. Portez une attention particulière à ces points d’inspection essentiels :
Usure des lames : les lames déflectrices usées ne parviennent pas à créer le vortex nécessaire, laissant les additifs au fond du tambour.
Efficacité du mélangeur réfrigérant : des enveloppes de refroidissement inadéquates permettent au mélange chaud de s'agglomérer avant d'être déchargé.
Précision de décharge automatisée : des thermocouples défectueux déversent le lot à des températures incorrectes, modifiant ainsi la densité apparente de la poudre.
Les risques de mise en œuvre sont élevés lorsqu’on combine de nouvelles recettes et d’anciennes machines. L’exécution de formulations moussantes complexes et haut de gamme avec des équipements de mélange obsolètes garantit l’échec. La mauvaise dispersion entraînera des taux de rebuts stupéfiants. Les investissements matériels disparaissent rapidement lorsque la phase de mélange ne peut pas répondre aux exigences chimiques. Améliorez votre infrastructure de mélange avant d'acheter des agents gonflants importés coûteux.
La gestion thermique dicte l'expansion physique du panneau. Vous devez soigneusement cartographier le parcours thermique de la fonte du PVC. Le processus échoue généralement aux points de contrôle de transition. Le plastique passe de la poudre solide à une masse visqueuse, puis se dilate en mousse et se fige enfin en une planche rigide. Toute perturbation thermique lors de ces phases détruit la structure cellulaire.
Les températures de la zone de l’extrudeuse nécessitent un équilibre délicat et précis. Vous devez gérer minutieusement les zones d’alimentation, de compression et de dosage. Si la zone d'alimentation est trop chaude, la poudre fait un pont et bloque l'admission. Si la zone de compression est trop chaude, l'agent gonflant s'active prématurément à l'intérieur du canon. Une libération prématurée de gaz force le gaz à sortir de l'orifice de vide. Cela ne laisse aucun gaz pour l'expansion réelle du panneau à la sortie de la filière. A l’inverse, les zones de dosage froides créent des particules de résine non fondues. Ces particules solides déchirent la structure de la mousse en expansion comme des balles microscopiques.
Le refroidissement de la carte d'étalonnage façonne le profil de densité final. L'unité d'étalonnage utilise de l'eau glacée et une pression sous vide pour amener la mousse chaude à ses dimensions finales. Un débit inégal d’eau de refroidissement crée de graves problèmes. Les canaux d'aspiration bloqués provoquent un gel inégal de la surface de la planche. Lorsqu’un côté refroidit plus rapidement que l’autre, le noyau interne se déplace. Le matériau le plus doux et le plus chaud migre vers le côté le plus chaud. Cette migration force des changements de densité internes et déforme entièrement la planche.
Adoptez une approche de dépannage fondée sur des données probantes. Ne vous fiez jamais à des hypothèses ponctuelles ou à des lectures uniques. Nous recommandons fortement d’enregistrer les deltas de pression de fusion et de température sur une période complète de 24 heures. L'enregistrement continu des données identifie une dérive thermique lente. Une bande chauffante en train de mourir peut chuter de trois degrés toutes les heures. Vous ne remarquerez pas cette dérive lors d’une vérification ponctuelle rapide. L'enregistrement des données expose ces pannes matérielles cachées avant qu'elles ne génèrent des tonnes de déchets.
Les dépenses en capital nécessitent une justification rigoureuse. Les directeurs de production doivent utiliser un cadre décisionnel clair. Vous êtes confronté à un choix crucial : moderniser les lignes existantes ou investir dans des machines entièrement nouvelles. La modernisation est judicieuse lorsque le cadre de l’extrudeuse reste structurellement solide. L'achat d'une nouvelle tête de filière ou le remplacement d'une vis usée offre une solution temporaire rentable. Cependant, la modernisation ne peut pas résoudre les limites fondamentales de capacité ou les architectures de contrôle obsolètes.
L'évolutivité et l'automatisation différencient les configurations existantes des machines modernes. Moderne Les équipements de production de panneaux en plastique atténuent les problèmes de densité grâce à une automatisation avancée. Le dosage gravimétrique automatisé élimine les erreurs humaines. Il pèse les additifs en continu et ajuste instantanément les taux d'alimentation en fonction du régime de l'extrudeuse. Les systèmes de contrôle de la température en boucle fermée surveillent en permanence la chaleur de fusion. Ils déclenchent automatiquement des ventilateurs de refroidissement ou des bandes chauffantes pour maintenir une tolérance stricte de ± 1 °C. Ces interventions automatisées stabilisent entièrement l’environnement moussant.
L'évaluation des fournisseurs détermine le succès opérationnel à long terme. N'acceptez pas de vagues promesses pendant la phase de passation des marchés. Exigez des garanties strictes et quantifiables de la part des fabricants d’équipements. Exiger des tolérances de sortie garanties inscrites dans le contrat final. Forcez le fournisseur à effectuer des tests de performances en utilisant votre formulation exclusive spécifique. Refusez la machine si elle n’atteint pas la référence de ±0,02 g/cm³ lors des tests d’acceptation en usine. Vérifiez également les capacités de support technique régional. Une machine en panne n’a aucune valeur si les pièces de rechange mettent trois mois à arriver.
Exécutez les actions structurées de la prochaine étape avant de signer les bons de commande. Guidez vos responsables de production à travers un protocole rigoureux de conception d’expériences (DoE). Un essai structuré isole systématiquement les variables individuelles. Tout d’abord, testez une toute nouvelle formulation sur l’ancienne machine. Ensuite, testez l’ancienne formulation en utilisant des profils de température variés. Documentez méticuleusement les changements de densité. Ce processus d'isolement prouve si le défaut provient de la chimie ou de la machine. Complétez cette évaluation avant de vous engager dans de lourdes dépenses en capital.
Résoudre les inégalités de densité nécessite une approche globale et holistique. Vous devez comprendre l'interaction complexe entre le mélange des formulations, l'état de l'extrudeuse et l'étalonnage thermique. Tenter de résoudre un problème mécanique en modifiant une recette chimique mène directement à la frustration et au gaspillage de capital. La dégradation des machines, en particulier des vis et des têtes de filière, perturbe fondamentalement l'écoulement de la matière fondue.
Nous vous recommandons fortement de commencer par un audit rigoureux de vos procédures de mélange. Vérifiez d’abord l’homogénéité de votre poudre. Ensuite, calibrez votre tête de filière et inspectez vos tables de refroidissement. Éliminez les erreurs de processus avant de passer au remplacement majeur de l’équipement. Si les données prouvent que vos machines ne peuvent plus maintenir des tolérances strictes, effectuez une mise à niveau décisive. Encouragez votre équipe d’ingénierie à consulter dès aujourd’hui des spécialistes des équipements techniques pour auditer vos goulots d’étranglement de production actuels.
R : L’ajustement de l’agent moussant modifie la densité moyenne globale. Toutefois, les irrégularités localisées proviennent rarement d’une erreur grossière de formulation. Des bords épais ou des vides inégaux indiquent presque toujours une restriction mécanique du débit, une mauvaise dispersion du mélange de poudre ou une répartition inégale de la température à travers la tête de filière.
R : Les intervalles d’inspection dépendent entièrement de votre contenu de charge. Les formulations utilisant des pourcentages élevés de carbonate de calcium agissent comme des abrasifs agressifs. Pour les recettes très remplies, inspectez le jeu des vis tous les six mois. Les formulations standard permettent généralement des inspections annuelles lors d’arrêts majeurs de maintenance préventive.
R : Une densité de bords élevée indique généralement un déséquilibre important de la température de la matrice, où les bords extérieurs sont trop froids. Cela résulte également fréquemment d’un mauvais réglage de la barre de serrage. Si la barre centrale restreint excessivement l’écoulement, la matière fondue s’expulse vers l’extérieur, compactant étroitement les bords.
R : Oui. Les gradients de refroidissement extrêmes au sein de l'unité d'étalonnage modifient considérablement les taux d'expansion. Si la peau extérieure gèle instantanément alors que le noyau reste excessivement chaud, la mousse interne a du mal à se dilater vers l’extérieur. Ce choc thermique inégal a un impact direct sur l’épaisseur globale des panneaux et l’uniformité de la densité structurelle.


