Language


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-13 Origine : Site


Les défauts en aval du traitement du PVC proviennent presque toujours de la phase de mélange. Un mauvais mélange à sec conduit directement à une plastification incohérente. Vous voyez souvent des matériaux se coincer dans la trémie ou subir des pannes mécaniques soudaines. De nombreux gestionnaires d’installations traitent la préparation de mélanges secs de PVC simplement comme une recette chimique de base. Il faut cependant considérer cette opération comme un processus thermomécanique très sensible. Il repose entièrement sur un séquençage précis et des capacités d’équipement robustes. Si vous mélangez les matériaux de manière aléatoire, vos extrudeuses en souffriront. Dans ce guide technique, nous détaillons étape par étape le bon ordre d’ajout. Nous examinons également comment l’ingénierie avancée des mélangeurs affecte la stabilité des lots. La maîtrise de ces variables reste non négociable. Les fabricants ont besoin de ces pratiques pour réduire les temps de cycle et minimiser les déchets d’additifs coûteux. Des lots correctement préparés garantissent une alimentation parfaitement stable pour vos lignes d’extrusion ou de pelletisation.
Précision séquentielle : L'ordre d'ajout (Résine → Stabilisants → Plastifiants/Lubrifiants → Charges) est dicté par la porosité et la température de la résine, et non par la commodité.
Gestion thermique : un mélange à chaud efficace garantit l'absorption des additifs à des seuils de température spécifiques (généralement avec un pic entre 110°C et 130°C), tandis qu'un mélange rapide à froid empêche la dégradation thermique et l'agglomération.
Retour sur investissement de l'équipement : investir dans une machine de mélange de PVC optimisée dicte directement la cohérence des lots, les coûts des services publics et la durée de vie opérationnelle de l'équipement d'extrusion en aval.
Protection en aval : un mélange sec homogène constitue la principale protection contre les brusques poussées et l'usure rapide des vis dans les lignes de traitement ultérieures.
Examinons les véritables problèmes commerciaux causés par un mélange inapproprié. Les fabricants gaspillent chaque jour des additifs coûteux comme le dioxyde de titane et les stabilisants à l’étain. Les opérateurs finissent également par rejeter les produits finaux en raison d’une mauvaise dispersion des couleurs ou d’une faible résistance aux chocs. Ces problèmes coûteux proviennent directement d’un mauvais séquençage dans la salle de mixage.
Nous devons comprendre la structure physique des particules de résine PVC. Ce ne sont pas des sphères solides et lisses. Au lieu de cela, ils présentent des structures très poreuses ressemblant à des éponges microscopiques. À mesure que la température augmente à l’intérieur du récipient de mélange, ces pores de résine commencent à s’ouvrir. Ils nécessitent cette application de chaleur spécifique pour absorber efficacement les additifs liquides. Si les pores restent fermés, les liquides s’accumulent simplement à la surface des particules.
Si vous ignorez la séquence appropriée, vous risquez des désastres de production immédiats. Une erreur majeure implique une lubrification prématurée. L’ajout de lubrifiants trop tôt recouvre complètement les particules de PVC brut. Ce revêtement cireux prématuré scelle les pores ouverts. Par conséquent, la résine ne peut pas absorber les stabilisants et plastifiants essentiels plus tard dans le cycle. Vous produisez inévitablement des lots fragiles et très défectueux.
Les signes courants d’échec de séquence comprennent :
Fortes variations de couleur sur le profil extrudé final.
Particules de résine non fondue apparaissant comme des « yeux de poisson » à la surface du produit.
Fumée excessive ou dégazage au niveau de la tête de filière de l’extrudeuse.
Accumulation rapide de matériaux brûlés sur les vols de vis de l’extrudeuse.
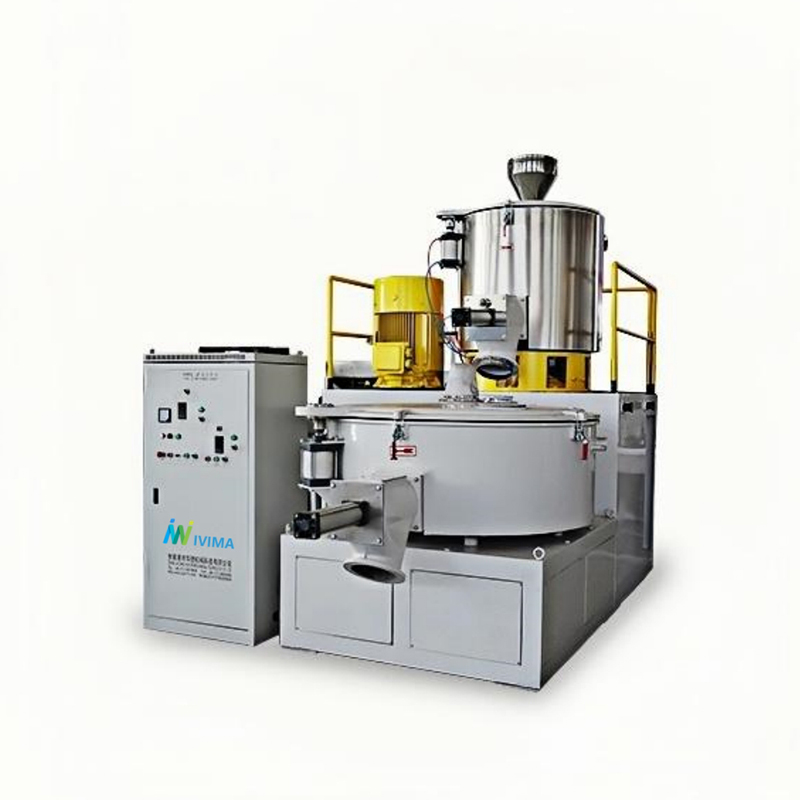
Les opérateurs exigent une procédure opérationnelle standard stricte pour la composition. Vous ne pouvez pas deviner l’ordre d’ajout en fonction de la commodité de l’opérateur. Au lieu de cela, vous devez suivre des déclencheurs de température spécifiques.
Tableau des températures de séquence d’addition
Étape de traitement |
Matériel ajouté |
Plage de température |
Action principale |
|---|---|---|---|
1 |
Résine et stabilisants |
Ambiante à 60°C |
Empêche la dégradation thermique. |
2 |
Plastifiants et aides |
60°C à 90°C |
Absorbe dans les pores ouverts. |
3 |
Lubrifiants |
90°C à 100°C |
Enrobe les particules après absorption. |
4 |
Charges et pigments |
100°C à 110°C+ |
Se mélange sans absorber les liquides. |
Chargez toujours votre résine PVC dans le récipient en premier. Commencez le cycle de mélange à basse vitesse. Introduisez vos stabilisants thermiques très tôt dans le processus. Le cisaillement mécanique à grande vitesse des pales de mélange génère rapidement une chaleur de friction intense. Cette chaleur menace de dégrader les molécules de PVC non protégées. Les stabilisants protègent la résine brute de la dégradation thermique pendant cette phase de chauffage initiale agressive. Ils neutralisent l'acide chlorhydrique libéré lors des premiers frottements.
Attendez patiemment jusqu'à ce que la résine atteigne sa porosité optimale. Ce changement physique se produit généralement vers 60°C. Vous pouvez désormais ajouter des plastifiants liquides en toute sécurité. Les pores ouverts et non scellés les absorberont efficacement. L'absorption rapide empêche les liquides de s'accumuler au fond du pot. À ce stade précis, vous devez également introduire des auxiliaires technologiques. Les auxiliaires de traitement acryliques favorisent une fusion plus rapide lorsque le matériau atteint finalement l'extrudeuse.
Les lubrifiants internes et externes remplissent des fonctions critiques pendant l'extrusion. Cependant, vous ne devez les ajouter qu'une fois que la résine a complètement absorbé les plastifiants. Si vous versez des lubrifiants plus tôt, ils recouvrent les particules et les scellent prématurément. Attendez que le lot atteigne 90°C. Les lubrifiants internes réduiront la viscosité de la matière fondue. Les lubrifiants externes empêcheront le thermofusible de coller aux surfaces métalliques chaudes de votre extrudeuse.
Introduire en dernier lieu les charges abrasives et les pigments secs. Le carbonate de calcium agit exactement comme du papier de verre à l’intérieur de votre récipient en acier inoxydable. L’ajouter tardivement minimise l’usure importante des pales du mélangeur. Surtout, une addition tardive empêche ces charges sèches d’absorber de précieux additifs liquides. Ces liquides sont destinés exclusivement à la résine PVC. Si le carbonate de calcium absorbe le plastifiant, votre produit final devient rigide et cassant.
Enfin, déchargez le lot terminé dans le mélangeur de refroidissement. Selon que vous utilisez une formulation rigide ou flexible, les températures de décharge se situent généralement entre 110°C et 130°C.
Un mélange réussi nécessite une transition thermique rapide et contrôlée. Vous devez déplacer instantanément le lot chaud du chauffage à cisaillement élevé au refroidissement à faible cisaillement. C’est dans cette transition dynamique que l’équipement à deux étages fait vraiment ses preuves.
Une chaleur de friction intense entraîne toute la phase de mélange à chaud. Les pales de la turbine à grande vitesse agitent de manière agressive les particules solides. Cette friction mécanique intense chauffe le matériau bien plus efficacement que les enveloppes chauffantes externes des cuves. Le chauffage par friction garantit une répartition uniforme de la température sur tout le volume du lot. Le chauffage externe brûle souvent les matériaux touchant les parois de la cuve.
Une fois que le lot atteint sa température cible, la phase de refroidissement commence immédiatement. Vous devez rapidement transférer le mélange chaud dans le groupe frigorifique. L'objectif principal est de faire baisser la température du lot en dessous de 45°C à 50°C le plus rapidement possible. Ce refroidissement rapide élimine efficacement l'humidité résiduelle. Il empêche absolument le mélange chaud de s’agglutiner ou de s’agglomérer ultérieurement à l’intérieur de vos silos de stockage. Plus important encore, un refroidissement immédiat stoppe complètement toute plastification précoce de la résine.
La synchronisation de ces deux phases cruciales élimine les goulots d’étranglement frustrants de la production. Opérer un système de haute qualité Le mélangeur PVC chaud et froid réduit considérablement vos temps de cycle globaux. Le cycle de refroidissement prend souvent plus de temps que le cycle de chauffage. Par conséquent, un refroidissement efficace permet à vos lignes de traitement en aval de fonctionner sans interruption inattendue. Vous maximisez le rendement tout en protégeant l’intégrité des matériaux.
Qu'est-ce qui différencie une unité standard d'entrée de gamme d'un système haute performance ? Les gestionnaires d’installations doivent examiner des mesures d’ingénierie spécifiques et vérifiables. Un bien construit La machine de mélange de PVC transforme l'ensemble de votre opération de fabrication. Décomposons les critères critiques de l’étape de décision que vous devez évaluer.
La géométrie des pales et la résistance à l’usure sont extrêmement importantes pour votre disponibilité. La conception de la turbine doit créer un vortex approprié et agressif. Un puissant vortex attire la matière sèche vers le centre et la pousse vers les parois du récipient. Les charges comme le carbonate de calcium étant très abrasives, les lames en acier standard se dégradent très rapidement. Recherchez des lames de mélange recouvertes de carbure de tungstène ou de matériaux céramiques spécialisés. Ces revêtements durs résistent aux dures routines quotidiennes de composition.
L’efficacité de la veste de refroidissement dicte votre taux de production quotidien. Les systèmes de refroidissement à anneau d’eau traditionnels ont souvent du mal à faire chuter les températures assez rapidement. Vous devez comparer cette ancienne approche aux vestes de refroidissement multizones avancées. Les systèmes multizones offrent des surfaces de transfert de chaleur largement supérieures. Un meilleur transfert de chaleur équivaut toujours à des temps de cycle beaucoup plus courts. Des temps de cycle plus courts signifient que vous produisez plus de lots par équipe.
Les systèmes d’entraînement ont un impact significatif sur votre consommation d’énergie quotidienne. Les anciens systèmes de courroies et de poulies drainent l’énergie électrique de manière inefficace. L'industrie moderne des matières plastiques privilégie désormais fortement les moteurs à entraînement direct ou commandés par inverseur. Le mélange à chaud nécessite un couple moteur important pendant la phase de démarrage initiale. Les commandes de l'onduleur réduisent intelligemment les pics d'énergie importants pendant cette période de couple élevé. Ils offrent également une accélération plus douce pour les lourdes charges de matériaux.
L’automatisation et les commandes PLC éliminent entièrement les erreurs coûteuses des opérateurs. Le déversement manuel repose sur le timing humain. Le timing humain varie énormément d’une équipe à l’autre. Vous avez besoin de systèmes de dosage entièrement automatisés pour les additifs liquides. Vous avez également besoin de vannes de décharge pneumatiques déclenchées par la température. Ces fonctionnalités intelligentes garantissent la répétabilité d’un lot à l’autre à chaque fois. Ils éliminent les incertitudes liées à la composition.
Matrice d'évaluation des composants du mélangeur
Composant système |
Spécification standard |
Spécification haute performance |
|---|---|---|
Pales de turbine |
Acier inoxydable |
Carbure de tungstène/revêtement céramique |
Veste de refroidissement |
Anneau d'eau de base |
Refroidissement par déflecteurs multizones |
Entraînement moteur |
Courroie et poulie |
Entraînement direct/contrôlé par inverseur |
Soupape de décharge |
Manuel / basé sur une minuterie |
PLC déclenché par la température |
La qualité de votre mélange sec préparé dicte directement la rentabilité globale de l’usine. Vous ne pouvez tout simplement pas isoler la salle de mélange du reste de l’usine. Un mauvais mélange amplifie les problèmes sur chaque machine suivante.
Considérez l'impact massif sur votre Ligne d'extrusion de tuyaux en PVC . Un mélange sec sans humidité et fluide empêche complètement le pontage des matériaux dans la trémie d'alimentation. Lorsque la matière première s'écoule facilement, la pression de la tête de l'extrudeuse reste incroyablement stable. Cette stabilité mécanique réduit considérablement les variations d’épaisseur de paroi lors de la fabrication des tuyaux. Vous produisez des tuyaux plus vendables et générez beaucoup moins de déchets. Vous maintenez également sans effort des tolérances dimensionnelles strictes.
Les mêmes règles s'appliquent exactement à un Ligne de granulation de composition de PVC . Une dispersion constante de l'additif empêche complètement le matériau de déborder à l'intérieur de l'unité de granulation. Les vis de l'extrudeuse saisissent le matériau homogène de manière uniforme. Vous garantissez une géométrie de granulés uniforme sur toute la longueur du parcours. Cette uniformité réduit les taux de rejet des clients à zéro. Les pellets de haute qualité exigent des prix élevés sur le marché.
Réduire les coûts sur votre unité de mélange entraîne des risques opérationnels énormes. Les lots mal mélangés contiennent toujours des charges abrasives non absorbées et une lubrification inégale. Cette incohérence entraîne, comme on pouvait s’y attendre, une usure importante et accélérée. Le carbonate de calcium non lubrifié récurera l'intérieur de vos extrudeuses. Vous vous retrouverez à remplacer les barils et les vis coûteux des extrudeuses à double vis beaucoup plus tôt que prévu. Protégez vos investissements majeurs en extrusion en mélangeant d’abord correctement le matériau.
Le succès du traitement du PVC repose en grande partie sur deux piliers fondamentaux. Tout d’abord, vous devez strictement respecter la séquence correcte d’ajout d’additifs. Deuxièmement, vous devez exploiter de manière agressive l’efficacité thermique de votre équipement de mélange. Si les deux éléments ne travaillent pas ensemble, la qualité des produits en aval en souffre immédiatement.
Agissez dès aujourd’hui pour améliorer votre processus de composition :
Vérifiez vos temps de cycle de mélange actuels pour identifier les goulots d'étranglement cachés en matière de refroidissement.
Évaluez les taux d’usure des lames de votre mélangeur et planifiez un entretien immédiat si vous repérez des bords émoussés.
Demandez des mesures d’efficacité de refroidissement spécifiques lors de la présélection de nouvelles machines de mélange pour votre usine.
Formez vos opérateurs sur les déclencheurs de température exacts requis pour chaque phase additive.
Suivre ces étapes pratiques protège vos investissements en équipement lourd. Vous constaterez des améliorations immédiates et mesurables de la cohérence des lots et du rendement global de la production.
R : Le PVC rigide est généralement déchargé du mélangeur chaud entre 115°C et 125°C. Cette fenêtre de température garantit que tous les additifs sont entièrement incorporés à la résine. Il permet d'obtenir une dispersion optimale sans initier une fusion prématurée avant l'extrusion.
R : L’agglomération indique généralement un refroidissement inefficace. Si le mélange sort du mélangeur froid au-dessus de 50°C, il reste trop chaud. Une évacuation inadéquate de l'humidité pendant la phase de refroidissement provoque également une transpiration du mélange chaud, conduisant directement à une prise en masse dans les silos.
R : L'ajout trop précoce de carbonate de calcium (CaCO3) agit exactement comme un agent de sablage à l'intérieur du récipient. Ces particules abrasives circulent à grande vitesse, réduisant considérablement la durée de vie opérationnelle du pot en acier inoxydable et des pales de la turbine.
R : Des repères réalistes sont de 8 à 12 minutes pour le mélange à chaud et de 10 à 15 minutes pour le refroidissement. Les temps de cycle varient en fonction de la taille du lot, de la puissance du moteur et de la température de l'eau de refroidissement. Le mélangeur froid plus lent dicte souvent la vitesse globale de la ligne.


