Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 13.11.2026 Происхождение: Сайт


Последующие дефекты при переработке ПВХ почти всегда возникают на этапе смешивания. Плохое сухое смешивание приводит непосредственно к нестабильной пластификации. Вы часто видите застревание материала в бункере или внезапные механические неисправности. Многие руководители предприятий рассматривают приготовление сухой смеси ПВХ просто как базовый химический рецепт. Однако необходимо рассматривать эту операцию как высокочувствительный термомеханический процесс. Он полностью зависит от точной последовательности и надежных возможностей оборудования. Если вы смешиваете материалы беспорядочно, ваши экструдеры пострадают. В этом техническом руководстве мы шаг за шагом разбираем правильный порядок сложения. Мы также исследуем, как усовершенствованная технология смесителей влияет на стабильность партии. Овладение этими переменными остается не подлежащим обсуждению. Производителям нужны эти методы, чтобы сократить время цикла и минимизировать отходы дорогостоящих добавок. Правильно приготовленные партии гарантируют идеально стабильное питание для ваших линий экструзии или гранулирования.
Последовательная точность: порядок добавления (смола → стабилизаторы → пластификаторы/смазки → наполнители) определяется пористостью и температурой смолы, а не удобством.
Управление температурным режимом: эффективное горячее смешивание обеспечивает абсорбцию добавки при определенных температурных порогах (обычно пик около 110–130 °C), а быстрое холодное смешивание предотвращает термическую деградацию и агломерацию.
Окупаемость инвестиций в оборудование: инвестиции в оптимизированный смеситель для ПВХ напрямую влияют на стабильность партии, затраты на коммунальные услуги и срок службы последующего экструзионного оборудования.
Защита на выходе: однородная сухая смесь является основной защитой от пульсаций и быстрого износа шнеков на последующих технологических линиях.
Давайте рассмотрим реальные проблемы бизнеса, вызванные неправильным смешиванием. Производители каждый день выбрасывают дорогие добавки, такие как диоксид титана и стабилизаторы олова. Операторы также в конечном итоге отказываются от конечной продукции из-за плохой дисперсии цвета или слабой ударопрочности. Эти дорогостоящие проблемы возникают непосредственно из-за неправильной последовательности в микшерной комнате.
Мы должны понять физическую структуру частиц смолы ПВХ. Это не сплошные, гладкие сферы. Вместо этого они имеют высокопористые структуры, напоминающие микроскопические губки. По мере повышения температуры внутри смесительного сосуда поры смолы начинают открываться. Им требуется специальное нагревание для эффективного поглощения жидких добавок. Если поры остаются закрытыми, жидкость просто скапливается на поверхности частиц.
Если вы проигнорируете правильную последовательность действий, вы сразу же столкнетесь с производственными катастрофами. Серьезная ошибка связана с преждевременной смазкой. Слишком раннее добавление смазочных материалов полностью покрывает частицы необработанного ПВХ. Этот преждевременный восковой налет запечатывает открытые поры. Следовательно, смола не может поглощать важные стабилизаторы и пластификаторы на более поздних этапах цикла. Вы неизбежно производите хрупкие и очень дефектные партии.
Общие признаки нарушения последовательности включают в себя:
Значительные цветовые вариации конечного экструдированного профиля.
Нерасплавленные частицы смолы выглядят на поверхности продукта как «рыбий глаз».
Чрезмерное задымление или выделение газа в фильерной головке экструдера.
Быстрое накопление пригоревшего материала на шнеках экструдера.
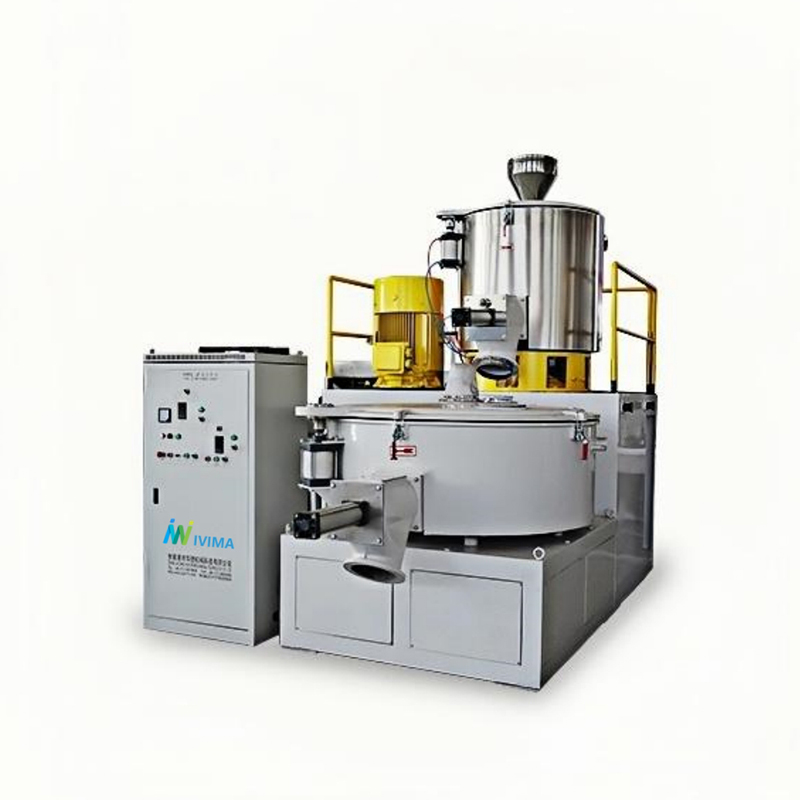
Операторам требуется строгий стандартный порядок действий при компаундировании. Вы не можете угадать порядок сложения, исходя из удобства оператора. Вместо этого вы должны следовать определенным температурным триггерам.
Диаграмма температуры последовательности добавления
Этап обработки |
Материал добавлен |
Температурный диапазон |
Основное действие |
|---|---|---|---|
1 |
Смола и стабилизаторы |
Температура окружающей среды до 60°C |
Предотвращает термическую деградацию. |
2 |
Пластификаторы и вспомогательные средства |
от 60°С до 90°С |
Впитывается в открытые поры. |
3 |
Смазочные материалы |
от 90°С до 100°С |
Покрывает частицы после впитывания. |
4 |
Наполнители и пигменты |
от 100°С до 110°С+ |
Смешивается, не впитывая жидкости. |
Всегда сначала загружайте ПВХ-смолу в сосуд. Начните цикл смешивания на низкой скорости. Используйте термостабилизаторы на самом раннем этапе процесса. Высокоскоростной механический сдвиг смесительных лопастей быстро генерирует интенсивное тепло трения. Это тепло угрожает разрушением незащищенных молекул ПВХ. Стабилизаторы защищают сырую смолу от термического разложения во время агрессивной начальной фазы нагрева. Они нейтрализуют соляную кислоту, выделяющуюся при раннем трении.
Терпеливо подождите, пока смола не достигнет оптимальной пористости. Это физическое изменение обычно происходит при температуре около 60°C. Теперь можно смело добавлять жидкие пластификаторы. Открытые, незакрытые поры эффективно впитают их. Быстрое впитывание предотвращает скопление жидкости на дне кастрюли. Именно на этом этапе вам также следует ввести вспомогательные средства для обработки. Вспомогательные средства для обработки акрила способствуют более быстрому плавлению, когда материал в конечном итоге достигает экструдера.
Внутренние и внешние смазки выполняют важные функции во время экструзии. Однако добавлять их необходимо только после того, как смола полностью впитает пластификаторы. Если вы зальете смазочные материалы раньше, они покроют частицы и преждевременно запечатают их. Подождите, пока температура партии не достигнет 90°C. Внутренние смазки уменьшают вязкость расплава. Внешние смазочные материалы предотвратят прилипание клея-расплава к горячим металлическим поверхностям экструдера.
В последнюю очередь вводят абразивные наполнители и сухие пигменты. Карбонат кальция действует точно так же, как наждачная бумага внутри сосуда из нержавеющей стали. Позднее добавление сводит к минимуму значительный износ лопастей миксера. Важно отметить, что позднее добавление не позволяет сухим наполнителям впитывать ценные жидкие добавки. Эти жидкости предназначены исключительно для смолы ПВХ. Если карбонат кальция поглощает пластификатор, конечный продукт становится жестким и хрупким.
Наконец, выгрузите готовую партию в охлаждающий смеситель. В зависимости от того, используете ли вы жесткую или гибкую рецептуру, температура нагнетания обычно составляет от 110°C до 130°C.
Успешное приготовление требует быстрого и контролируемого термического перехода. Вы должны немедленно переместить горячую партию из режима нагрева с высоким сдвигом в режим охлаждения с низким сдвигом. Именно в этом динамичном переходе двухступенчатое оборудование действительно доказывает свою ценность.
Интенсивное тепло трения приводит в действие всю фазу горячего смешивания. Высокоскоростные лопасти рабочего колеса агрессивно перемешивают твердые частицы. Это интенсивное механическое трение нагревает материал гораздо эффективнее, чем внешние рубашки обогрева резервуара. Фрикционный нагрев гарантирует равномерное распределение температуры по всему объему шихты. Внешний нагрев часто обжигает материал, соприкасающийся со стенками сосуда.
Как только партия достигает заданной температуры, сразу же начинается фаза охлаждения. Вы должны быстро переместить горячую смесь в охлаждающую установку. Основная цель — как можно быстрее снизить температуру партии ниже 45–50 °C. Такое быстрое охлаждение эффективно удаляет остаточную влагу. Это абсолютно предотвращает слеживание или агломерацию теплой смеси внутри бункеров для хранения в дальнейшем. Самое главное, немедленное охлаждение полностью останавливает раннюю пластификацию смолы.
Синхронизация этих двух важнейших этапов устраняет досадные узкие места производства. Работаем качественно Смеситель горячего и холодного ПВХ значительно сокращает общее время цикла. Цикл охлаждения часто занимает больше времени, чем цикл нагрева. Таким образом, эффективное охлаждение обеспечивает работу последующих технологических линий без неожиданных перебоев. Вы максимизируете производительность, сохраняя при этом целостность материала.
Что отличает стандартное устройство начального уровня от высокопроизводительной системы? Менеджерам объектов необходимо учитывать конкретные, поддающиеся проверке инженерные показатели. Хорошо построенный Смеситель ПВХ преобразует всю вашу производственную деятельность. Давайте разберем важнейшие критерии этапа принятия решения, которые вы должны оценить.
Геометрия лезвия и износостойкость имеют огромное значение для бесперебойной работы. Конструкция крыльчатки должна создавать правильный агрессивный вихрь. Сильный вихрь тянет сухой материал вниз по центру и поднимает его вверх по стенкам сосуда. Поскольку наполнители, такие как карбонат кальция, обладают высокой абразивностью, стандартные стальные лезвия очень быстро изнашиваются. Ищите лопасти для смешивания, покрытые карбидом вольфрама или специальными керамическими материалами. Эти твердые покрытия выдерживают суровые ежедневные процедуры приготовления компаундов.
Эффективность рубашки охлаждения определяет вашу ежедневную производительность. Традиционные системы водокольцевого охлаждения часто с трудом справляются с достаточно быстрым снижением температуры. Вам следует противопоставить этот старый подход современным многозонным рубашкам охлаждения. Многозонные системы предлагают значительно большую площадь поверхности теплопередачи. Лучшая теплопередача всегда означает гораздо более короткое время цикла. Более короткое время цикла означает, что вы производите больше партий за смену.
Системы привода существенно влияют на ежедневное потребление энергии. Старые системы ремней и шкивов потребляют электроэнергию неэффективно. Современная промышленность по производству пластмасс в настоящее время отдает предпочтение двигателям с прямым приводом или инверторным управлением. Горячее смешивание требует огромного крутящего момента двигателя на начальном этапе запуска. Инверторное управление разумно снижает резкие скачки энергии в период высокого крутящего момента. Они также обеспечивают более плавное ускорение при работе с тяжелыми материалами.
Автоматизация и управление ПЛК полностью исключают дорогостоящие ошибки оператора. Ручной сброс зависит от человеческого фактора времени. Человеческое время сильно меняется от смены к смене. Вам нужны полностью автоматизированные системы дозирования жидких добавок. Вам также потребуются пневматические выпускные клапаны с срабатыванием по температуре. Эти интеллектуальные функции гарантируют повторяемость от партии к партии каждый раз. Они избавляют от догадок при составлении сложных процентов.
Матрица оценки компонентов смесителя
Системный компонент |
Стандартная спецификация |
Высокопроизводительная спецификация |
|---|---|---|
Лопасти рабочего колеса |
Нержавеющая сталь |
Карбид вольфрама/керамическое покрытие |
Охлаждающая рубашка |
Основное водное кольцо |
Многозонное охлаждение с перегородкой |
Моторный привод |
Ремень и шкив |
Прямой привод/инверторное управление |
Выпускной клапан |
Ручной/на основе таймера |
ПЛК по температуре |
Качество приготовленной сухой смеси напрямую влияет на общую рентабельность завода. Вы просто не сможете изолировать помещение для смешивания от остального цеха. Плохое смешивание усугубляет проблемы на каждой последующей машине.
Подумайте о огромном влиянии на ваш Линия по производству труб ПВХ . Не содержащая влаги, сыпучая сухая смесь полностью предотвращает скопление материала в загрузочном бункере. Когда сырье течет плавно, давление в головке экструдера остается невероятно стабильным. Эта механическая стабильность значительно снижает колебания толщины стенок во время производства труб. Вы производите больше продаваемых труб и производите значительно меньше отходов. Вы также без труда соблюдаете строгие допуски по размерам.
Те же самые правила применяются к Линия гранулирования компаундирования ПВХ . Равномерное распределение добавок полностью предотвращает всплеск материала внутри гранулятора. Шнеки экструдера равномерно захватывают однородный материал. Вы обеспечиваете равномерную геометрию гранул на протяжении всего пробега. Такое единообразие снижает процент отказов клиентов до нуля. Высококачественные пеллеты требуют на рынке премиальных цен.
Сокращение углов на вашем смесительном блоке сопряжено с огромным эксплуатационным риском. Плохо перемешанные партии всегда содержат невпитавшиеся абразивные наполнители и неравномерную смазку. Это несоответствие предсказуемо приводит к серьезному ускоренному износу. Несмазанный карбонат кальция будет разъедать внутреннюю часть экструдера. Вы замените дорогие цилиндры и шнеки двухшнековых экструдеров гораздо раньше, чем ожидалось. Защитите свои основные инвестиции в экструзию, сначала правильно смешав материал.
Успешная переработка ПВХ во многом зависит от двух основополагающих принципов. Во-первых, необходимо строго соблюдать правильную последовательность добавления присадки. Во-вторых, вы должны активно использовать тепловой КПД вашего смесительного оборудования. Без совместной работы обоих элементов качество последующей продукции сразу же ухудшается.
Примите меры сегодня, чтобы улучшить процесс компаундирования:
Проверьте текущее время цикла смешивания, чтобы выявить скрытые узкие места в охлаждении.
Оцените степень износа лопастей миксера и запланируйте немедленное техническое обслуживание, если вы заметили потускневшие края.
Запросите конкретные показатели эффективности охлаждения при составлении списка нового смесительного оборудования для вашего завода.
Обучите своих операторов работе с точными температурными триггерами, необходимыми для каждой фазы добавки.
Выполнение этих практических шагов защитит ваши инвестиции в тяжелое оборудование. Вы сразу же увидите измеримые улучшения стабильности партии и общего выхода продукции.
Ответ: Жесткий ПВХ обычно выгружается из горячего смесителя при температуре от 115°C до 125°C. Такое температурное окно гарантирует, что все добавки полностью войдут в смолу. Он обеспечивает оптимальную дисперсию без преждевременного плавления перед экструзией.
Ответ: Агломерация обычно указывает на неэффективное охлаждение. Если смесь выходит из холодного миксера при температуре выше 50°C, она остается слишком теплой. Недостаточная эвакуация влаги на этапе охлаждения также приводит к запотеванию горячей смеси, что приводит непосредственно к слеживанию в бункерах.
Ответ: Слишком раннее добавление карбоната кальция (CaCO3) действует точно так же, как пескоструйная обработка внутри резервуара. Эти абразивные частицы циркулируют на высоких скоростях, резко сокращая срок службы чаши из нержавеющей стали и лопастей рабочего колеса.
Ответ: Реальные ориентировочные значения составляют от 8 до 12 минут для горячего смешивания и от 10 до 15 минут для охлаждения. Время цикла зависит от размера партии, мощности двигателя и температуры охлаждающей воды. Более медленный миксер холодного действия часто определяет общую скорость линии.


