Language


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 13-11-2026 المنشأ: موقع


غالبًا ما تنشأ العيوب النهائية في معالجة PVC في مرحلة الخلط. يؤدي الخلط الجاف السيئ مباشرة إلى التلدين غير المتناسق. غالبًا ما ترى تجسيرًا للمواد في القادوس أو تعاني من أعطال ميكانيكية مفاجئة. يتعامل العديد من مديري المنشآت مع تحضير المزيج الجاف من PVC ببساطة على أنه وصفة كيميائية أساسية. ومع ذلك، يجب أن تنظر إلى هذه العملية على أنها عملية ميكانيكية حرارية حساسة للغاية. إنه يعتمد بشكل كامل على التسلسل الدقيق وقدرة المعدات القوية. إذا قمت بخلط المواد بشكل عشوائي، فسوف تعاني الطاردات الخاصة بك. في هذا الدليل الفني، نقوم بتقسيم أمر الإضافة الصحيح خطوة بخطوة. نحن ندرس أيضًا كيفية تأثير هندسة الخلاط المتقدمة على استقرار الدفعة. ويظل التحكم في هذه المتغيرات غير قابل للتفاوض. يحتاج المصنعون إلى هذه الممارسات لتقليل أوقات الدورة وتقليل النفايات المضافة باهظة الثمن. تضمن الدفعات المعدة بشكل صحيح تغذية مستقرة تمامًا لخطوط البثق أو التكوير.
الدقة التسلسلية: يتم تحديد ترتيب الإضافة (الراتنج → المثبتات → الملدنات/مواد التشحيم → الحشو) بواسطة مسامية الراتنج ودرجة الحرارة، وليس الراحة.
الإدارة الحرارية: يضمن الخلط الساخن الفعال امتصاص المواد المضافة عند عتبات درجات حرارة محددة (تبلغ ذروتها عادةً حوالي 110 درجة مئوية - 130 درجة مئوية)، بينما يمنع الخلط البارد السريع التدهور الحراري والتكتل.
عائد استثمار المعدات: إن الاستثمار في آلة خلط PVC المحسنة يحدد بشكل مباشر اتساق الدفعة، وتكاليف المرافق، والعمر التشغيلي لمعدات البثق النهائية.
الحماية النهائية: يعتبر المزيج الجاف المتجانس هو الضمان الأساسي ضد الارتفاع المفاجئ والتآكل السريع للمسمار في خطوط المعالجة اللاحقة.
دعونا نفحص مشاكل العمل الحقيقية الناجمة عن الخلط غير السليم. يهدر المصنعون مواد مضافة باهظة الثمن مثل ثاني أكسيد التيتانيوم ومثبتات القصدير كل يوم. ينتهي الأمر أيضًا بالمشغلين إلى رفض المنتجات النهائية بسبب ضعف تشتت الألوان أو ضعف مقاومة الصدمات. هذه المشاكل المكلفة تنبع مباشرة من التسلسل السيئ في غرفة الخلط.
يجب أن نفهم البنية الفيزيائية لجزيئات راتينج PVC. فهي ليست مجالات صلبة وناعمة. وبدلا من ذلك، فهي تتميز بهياكل مسامية للغاية تشبه الإسفنج المجهري. ومع ارتفاع درجة الحرارة داخل وعاء الخلط، تبدأ مسام الراتنج في الانفتاح. إنها تتطلب هذا التطبيق الحراري المحدد لامتصاص المواد المضافة السائلة بشكل فعال. إذا ظلت المسام مغلقة، تتجمع السوائل ببساطة على سطح الجسيمات.
إذا تجاهلت التسلسل الصحيح، فإنك تدعو إلى كوارث إنتاجية فورية. خطأ كبير ينطوي على التشحيم المبكر. تؤدي إضافة مواد التشحيم في وقت مبكر جدًا إلى تغطية جزيئات PVC الخام بالكامل. يعمل هذا الطلاء الشمعي المبكر على إغلاق المسام المفتوحة. وبالتالي، لا يستطيع الراتينج امتصاص المثبتات والملدنات المهمة في وقت لاحق من الدورة. أنت تنتج حتما دفعات هشة ومعيبة للغاية.
تشمل العلامات الشائعة لفشل التسلسل ما يلي:
اختلافات شديدة في اللون عبر المظهر الجانبي النهائي المبثوق.
تظهر جزيئات الراتنج غير الذائبة على شكل ''عيون السمكة'' على سطح المنتج.
دخان زائد أو إطلاق غازات عند رأس قالب الطارد.
التراكم السريع للمواد المحترقة على رحلات المسمار الطارد.
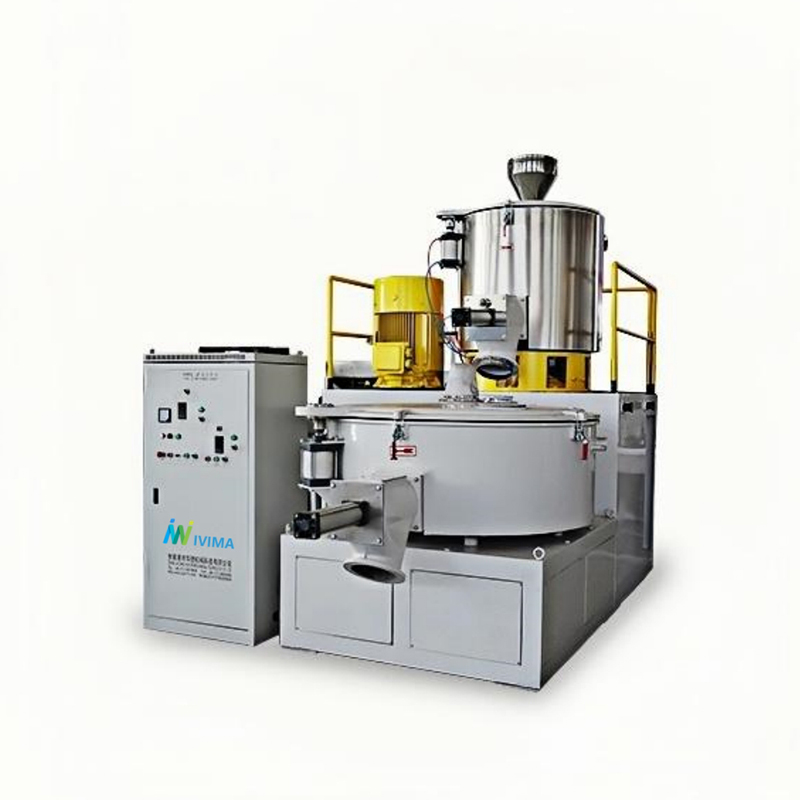
يحتاج المشغلون إلى إجراء تشغيل قياسي صارم للتركيب. لا يمكنك تخمين أمر الإضافة بناءً على راحة المشغل. بدلا من ذلك، يجب عليك اتباع محفزات درجة الحرارة المحددة.
إضافة مخطط درجة الحرارة التسلسل
خطوة المعالجة |
تمت إضافة المادة |
نطاق درجة الحرارة |
العمل الأساسي |
|---|---|---|---|
1 |
الراتنج والمثبتات |
المحيطة إلى 60 درجة مئوية |
يمنع التدهور الحراري. |
2 |
الملدنات والمساعدات |
60 درجة مئوية إلى 90 درجة مئوية |
يمتص في المسام المفتوحة. |
3 |
مواد التشحيم |
90 درجة مئوية إلى 100 درجة مئوية |
يكسو الجزيئات بعد الامتصاص. |
4 |
الحشو والأصباغ |
100 درجة مئوية إلى 110 درجة مئوية + |
يمتزج دون امتصاص السوائل. |
قم دائمًا بتحميل راتنج PVC الخاص بك في الوعاء أولاً. ابدأ دورة الخلط بسرعة منخفضة. قم بإدخال مثبتات الحرارة الخاصة بك في وقت مبكر جدًا من العملية. يولد القص الميكانيكي عالي السرعة من شفرات الخلط حرارة احتكاك شديدة بسرعة. تهدد هذه الحرارة بتحلل جزيئات PVC غير المحمية. تعمل المثبتات على حماية الراتنج الخام من التدهور الحراري خلال مرحلة التسخين الأولية العدوانية. إنها تحيد حمض الهيدروكلوريك المنطلق أثناء الاحتكاك المبكر.
انتظر بصبر حتى يصل الراتنج إلى المسامية المثلى. يحدث هذا التغيير الجسدي عادةً عند درجة حرارة 60 درجة مئوية تقريبًا. الآن يمكنك إضافة الملدنات السائلة بأمان. سوف تمتصها المسام المفتوحة غير المغلقة بكفاءة. يمنع الامتصاص السريع السوائل من التجمع في قاع الوعاء. في هذه المرحلة بالتحديد، يجب عليك أيضًا تقديم أدوات المعالجة المساعدة. تعمل مساعدات معالجة الأكريليك على تعزيز الاندماج بشكل أسرع عندما تصل المادة في النهاية إلى الطارد.
تؤدي مواد التشحيم الداخلية والخارجية وظائف مهمة أثناء عملية البثق. ومع ذلك، يجب عليك إضافتها فقط بعد أن يمتص الراتينج الملدنات بالكامل. إذا قمت بتفريغ مواد التشحيم في وقت مبكر، فإنها تغطي الجزيئات وتغلقها قبل الأوان. انتظر حتى تصل الدفعة إلى 90 درجة مئوية. سوف تقلل مواد التشحيم الداخلية من لزوجة الذوبان. ستمنع مواد التشحيم الخارجية المصهور الساخن من الالتصاق بالأسطح المعدنية الساخنة للطارد.
أدخل الحشوات الكاشطة والأصباغ الجافة أخيرًا. تعمل كربونات الكالسيوم تمامًا مثل ورق الصنفرة داخل الوعاء المصنوع من الفولاذ المقاوم للصدأ. إن إضافته متأخرًا يقلل من التآكل الكبير في شفرات الخلاط. والأهم من ذلك، أن الإضافة المتأخرة تمنع هذه الحشوات الجافة من امتصاص الإضافات السائلة القيمة. هذه السوائل مخصصة حصريًا لراتنج PVC. إذا امتصت كربونات الكالسيوم المادة الملدنة، يصبح منتجك النهائي قاسيًا وهشًا.
أخيرًا، قم بتفريغ الدفعة المكتملة إلى خلاط التبريد. اعتمادًا على ما إذا كنت تستخدم تركيبة صلبة أو مرنة، تتراوح درجات حرارة التفريغ عادة بين 110 درجة مئوية و130 درجة مئوية.
يتطلب التركيب الناجح انتقالًا حراريًا سريعًا ومتحكمًا فيه. يجب عليك نقل الدفعة الساخنة من التسخين عالي القص إلى التبريد منخفض القص على الفور. هذا التحول الديناميكي هو المكان الذي تثبت فيه المعدات ذات المرحلة المزدوجة قيمتها حقًا.
تعمل حرارة الاحتكاك الشديدة على دفع مرحلة الخلط الساخن بأكملها. تعمل شفرات المكره عالية السرعة على تحريك الجزيئات الصلبة بقوة. يعمل هذا الاحتكاك الميكانيكي المكثف على تسخين المادة بكفاءة أكبر بكثير من سترات تسخين الأوعية الخارجية. يضمن التسخين الاحتكاكي توزيعًا موحدًا لدرجة الحرارة عبر حجم الدفعة بالكامل. غالبًا ما يؤدي التسخين الخارجي إلى حرق المواد التي تلامس جدران الوعاء.
بمجرد وصول الدفعة إلى درجة الحرارة المستهدفة، تبدأ مرحلة التبريد على الفور. يجب عليك نقل المزيج الساخن بسرعة إلى وحدة التبريد. الهدف الأساسي هو خفض درجة حرارة الدفعة أقل من 45 درجة مئوية إلى 50 درجة مئوية في أسرع وقت ممكن. يعمل هذا التهدئة السريعة على إزالة الرطوبة المتبقية بشكل فعال. إنه يمنع تمامًا المزيج الدافئ من التكتل أو التكتل داخل صوامع التخزين الخاصة بك لاحقًا. والأهم من ذلك، أن التبريد الفوري يوقف تمامًا أي تلدين مبكر للراتنج.
تؤدي مزامنة هاتين المرحلتين الحاسمتين إلى إزالة اختناقات الإنتاج المحبطة. تشغيل بجودة عالية يقلل خلاط PVC الساخن والبارد من أوقات الدورة الإجمالية بشكل كبير. غالبًا ما تستغرق دورة التبريد وقتًا أطول من دورة التسخين. لذلك، يحافظ التبريد الفعال على تشغيل خطوط المعالجة النهائية دون انقطاعات غير متوقعة. يمكنك تحقيق أقصى قدر من الإنتاج مع حماية سلامة المواد.
ما الذي يفصل الوحدة القياسية للمبتدئين عن النظام عالي الأداء؟ يحتاج مديرو المرافق إلى النظر في مقاييس هندسية محددة يمكن التحقق منها. مبنية بشكل جيد تعمل آلة خلط PVC على تحويل عملية التصنيع بأكملها. دعونا نحلل معايير مرحلة القرار الحاسمة التي يجب عليك تقييمها.
إن هندسة الشفرة ومقاومة التآكل لها أهمية كبيرة في وقت تشغيلك. يجب أن يخلق تصميم المكره دوامة عدوانية مناسبة. تسحب دوامة قوية المادة الجافة إلى أسفل المركز وتدفعها إلى أعلى جدران الوعاء. نظرًا لأن الحشوات مثل كربونات الكالسيوم شديدة الكشط، فإن الشفرات الفولاذية القياسية تتحلل بسرعة كبيرة. ابحث عن شفرات الخلط المطلية بكربيد التنجستن أو المواد الخزفية المتخصصة. تتحمل هذه الطلاءات الصلبة إجراءات التركيب اليومية القاسية.
تحدد كفاءة سترة التبريد معدل الإنتاج اليومي لديك. غالبًا ما تكافح أنظمة التبريد التقليدية بحلقات المياه من أجل خفض درجات الحرارة بسرعة كافية. يجب عليك مقارنة هذا النهج القديم مع سترات التبريد المتقدمة متعددة المناطق. توفر الأنظمة متعددة المناطق مساحات سطحية فائقة لنقل الحرارة. دائمًا ما يساوي نقل الحرارة الأفضل أوقات دورات أقصر بكثير. تعني أوقات الدورات الأقصر أنك تنتج المزيد من الدُفعات في كل وردية عمل.
تؤثر أنظمة القيادة بشكل كبير على استهلاكك اليومي للطاقة. تستنزف أنظمة الحزام والبكرة القديمة الطاقة الكهربائية بشكل غير فعال. تفضل صناعة البلاستيك الحديثة الآن بشكل كبير المحركات ذات الدفع المباشر أو المحركات التي يتم التحكم فيها بواسطة العاكس. يتطلب الخلط الساخن عزمًا كبيرًا للمحرك أثناء مرحلة بدء التشغيل الأولية. تعمل أدوات التحكم في العاكس بشكل ذكي على تقليل الارتفاعات الحادة في الطاقة خلال فترة عزم الدوران العالي هذه. كما أنها توفر تسارعًا أكثر سلاسة لحمل المواد الثقيلة.
تعمل أنظمة التشغيل الآلي وضوابط PLC على التخلص من أخطاء المشغل المكلفة تمامًا. يعتمد الإغراق اليدوي على التوقيت البشري. يختلف التوقيت البشري بشكل كبير من نوبة إلى أخرى. أنت بحاجة إلى أنظمة جرعات مؤتمتة بالكامل للإضافات السائلة. تحتاج أيضًا إلى صمامات تفريغ هوائية تعمل بدرجة الحرارة. تضمن هذه الميزات الذكية إمكانية التكرار من دفعة إلى دفعة في كل مرة. إنهم يزيلون التخمين من التركيب.
مصفوفة تقييم مكونات الخلاط
مكون النظام |
المواصفات القياسية |
مواصفات عالية الأداء |
|---|---|---|
شفرات المكره |
الفولاذ المقاوم للصدأ |
كربيد التنجستن / مطلي بالسيراميك |
سترة التبريد |
حلقة الماء الأساسية |
تبريد متعدد المناطق |
محرك السيارات |
الحزام والبكرة |
محرك مباشر / تحكم بالعاكس |
صمام التفريغ |
دليل / على أساس الموقت |
درجة حرارة PLC أثارت |
إن جودة المزيج الجاف المُجهز لديك تحدد بشكل مباشر الربحية الإجمالية للمصنع. لا يمكنك ببساطة عزل غرفة الخلط عن بقية أرضية المصنع. يؤدي الخلط السيئ إلى تضخيم المشاكل في كل جهاز لاحق.
النظر في التأثير الهائل على الخاص بك خط بثق الأنابيب البلاستيكية . يمنع المزيج الجاف الخالي من الرطوبة والتدفق الحر تمامًا سد المواد في قادوس التغذية. عندما تتدفق المواد الخام بسلاسة، يظل ضغط رأس آلة البثق مستقرًا بشكل لا يصدق. هذا الاستقرار الميكانيكي يقلل بشكل كبير من اختلافات سمك الجدار أثناء تصنيع الأنابيب. أنت تنتج المزيد من الأنابيب القابلة للبيع وتنتج خردة أقل بكثير. يمكنك أيضًا الحفاظ على تفاوتات الأبعاد الصارمة دون عناء.
تنطبق نفس القواعد بالضبط على أ خط تكوير مركب PVC . يمنع التشتت الإضافي المتسق تمامًا ارتفاع المواد داخل وحدة التكوير. تقوم براغي الطارد بإمساك المادة المتجانسة بالتساوي. يمكنك تأمين هندسة الحبيبات الموحدة عبر المسار بأكمله. يؤدي هذا التوحيد إلى تقليل معدلات رفض العملاء إلى الصفر. تتطلب الكريات عالية الجودة أسعارًا متميزة في السوق.
يؤدي قطع الزوايا في وحدة الخلط الخاصة بك إلى مخاطر تشغيلية هائلة. تحتوي الدفعات المختلطة بشكل سيئ دائمًا على مواد حشو كاشطة غير ممتصة وتزييت غير متساوٍ. ومن المتوقع أن يؤدي هذا التناقض إلى تآكل شديد ومتسارع. سوف تنظف كربونات الكالسيوم غير المشحمة الجزء الداخلي من الطارد. ستجد نفسك تستبدل براميل ومسامير الطارد المزدوجة باهظة الثمن في وقت أبكر بكثير مما كان متوقعًا. قم بحماية استثماراتك الرئيسية في البثق عن طريق خلط المواد بشكل صحيح أولاً.
تعتمد المعالجة الناجحة للـ PVC بشكل كبير على ركيزتين أساسيتين. أولاً، يجب عليك الالتزام الصارم بتسلسل الإضافة الصحيح. ثانيًا، يجب عليك الاستفادة بقوة من الكفاءة الحرارية لمعدات الخلط الخاصة بك. وبدون عمل كلا العنصرين معًا، تتأثر جودة المنتج النهائي على الفور.
اتخذ إجراءً اليوم لتحسين عملية التركيب:
قم بمراجعة أوقات دورة الخلط الحالية لتحديد اختناقات التبريد المخفية.
قم بتقييم معدلات تآكل شفرة الخلاط لديك وحدد موعدًا للصيانة الفورية إذا لاحظت حواف باهتة.
اطلب مقاييس كفاءة التبريد المحددة عند وضع قائمة مختصرة لآلات الخلط الجديدة لمصنعك.
قم بتدريب المشغلين لديك على محفزات درجة الحرارة الدقيقة المطلوبة لكل مرحلة إضافية.
إن اتباع هذه الخطوات العملية يحمي استثماراتك في المعدات الثقيلة. ستشاهد تحسينات فورية وقابلة للقياس في اتساق الدفعة وإنتاجية الإنتاج الإجمالية.
ج: عادةً ما يتم تفريغ PVC الصلب من الخلاط الساخن بين 115 درجة مئوية و125 درجة مئوية. تضمن نافذة درجة الحرارة هذه دمج جميع المواد المضافة بالكامل في الراتنج. إنه يحقق التشتت الأمثل دون بدء الاندماج المبكر قبل البثق.
ج: يشير التكتل عادة إلى عدم كفاءة التبريد. إذا خرج المزيج من الخلاط البارد بدرجة حرارة أعلى من 50 درجة مئوية، فإنه يظل دافئًا جدًا. يؤدي أيضًا إخلاء الرطوبة غير الكافي أثناء مرحلة التبريد إلى تعرق المزيج الساخن، مما يؤدي مباشرة إلى التكتل في الصوامع.
ج: إن إضافة كربونات الكالسيوم (CaCO3) في وقت مبكر جدًا يعمل تمامًا مثل عامل السفع الرملي داخل الوعاء. تدور هذه الجسيمات الكاشطة بسرعات عالية، مما يقلل بشكل كبير من العمر التشغيلي للوعاء المصنوع من الفولاذ المقاوم للصدأ وشفرات المكره.
ج: المعايير الواقعية هي من 8 إلى 12 دقيقة للخلط الساخن ومن 10 إلى 15 دقيقة للتبريد. تختلف أوقات الدورات بناءً على حجم الدفعة وقوة المحرك ودرجة حرارة ماء التبريد. غالبًا ما يحدد الخلاط البارد الأبطأ سرعة الخط الإجمالية.


