Language


Visualizações: 0 Autor: Editor do site Horário de publicação: 13/11/2026 Origem: Site


Os defeitos posteriores no processamento do PVC quase sempre se originam na fase de mistura. A má mistura a seco leva diretamente à plastificação inconsistente. Freqüentemente, você vê material formando pontes na tremonha ou enfrentando falhas mecânicas repentinas. Muitos gerentes de instalações tratam a preparação da mistura seca de PVC simplesmente como uma receita química básica. Entretanto, você deve encarar esta operação como um processo termomecânico altamente sensível. Ele depende totalmente de sequenciamento preciso e capacidade robusta do equipamento. Se você misturar materiais aleatoriamente, suas extrusoras sofrerão. Neste guia técnico, detalhamos passo a passo a ordem de adição correta. Também examinamos como a engenharia avançada de misturadores afeta a estabilidade do lote. Dominar essas variáveis permanece inegociável. Os fabricantes precisam dessas práticas para reduzir os tempos de ciclo e minimizar o desperdício de aditivos caros. Lotes devidamente preparados garantem uma alimentação perfeitamente estável para suas linhas de extrusão ou pelotização.
Precisão sequencial: A ordem de adição (Resina → Estabilizadores → Plastificantes/Lubrificantes → Cargas) é ditada pela porosidade e temperatura da resina, não pela conveniência.
Gerenciamento térmico: A mistura a quente eficaz garante a absorção de aditivos em limites de temperatura específicos (normalmente com pico em torno de 110°C a 130°C), enquanto a mistura rápida a frio evita a degradação térmica e a aglomeração.
ROI do equipamento: Investir em uma máquina misturadora de PVC otimizada determina diretamente a consistência do lote, os custos de serviços públicos e a vida útil operacional do equipamento de extrusão downstream.
Proteção a jusante: Uma mistura seca homogênea é a principal proteção contra oscilações e desgaste rápido da rosca nas linhas de processamento subsequentes.
Vamos examinar os reais problemas comerciais causados pela mistura inadequada. Os fabricantes desperdiçam aditivos caros, como dióxido de titânio e estabilizadores de estanho, todos os dias. Os operadores também acabam rejeitando os produtos finais devido à má dispersão da cor ou à fraca resistência ao impacto. Esses problemas dispendiosos decorrem diretamente do mau sequenciamento na sala de mixagem.
Devemos compreender a estrutura física das partículas de resina de PVC. Não são esferas sólidas e lisas. Em vez disso, apresentam estruturas altamente porosas que lembram esponjas microscópicas. À medida que a temperatura aumenta dentro do recipiente de mistura, esses poros da resina começam a se abrir. Eles exigem esta aplicação específica de calor para absorver eficazmente os aditivos líquidos. Se os poros permanecerem fechados, os líquidos simplesmente se acumulam na superfície das partículas.
Se você ignorar a sequência adequada, você provocará desastres imediatos na produção. Um grande erro envolve lubrificação prematura. A adição de lubrificantes muito cedo reveste completamente as partículas de PVC bruto. Este revestimento ceroso prematuro fecha os poros abertos. Consequentemente, a resina não consegue absorver estabilizadores e plastificantes cruciais mais tarde no ciclo. Você inevitavelmente produz lotes quebradiços e altamente defeituosos.
Sinais comuns de falha de sequência incluem:
Variações severas de cores no perfil extrudado final.
Partículas de resina não derretida aparecendo como “olhos de peixe” na superfície do produto.
Fumaça excessiva ou liberação de gases no cabeçote da extrusora.
Acúmulo rápido de material queimado nas hélices da rosca da extrusora.
Os operadores exigem um procedimento operacional padrão rigoroso para composição. Você não pode adivinhar a ordem de adição com base na conveniência do operador. Em vez disso, você deve seguir gatilhos de temperatura específicos.
Gráfico de temperatura de sequência de adição
Etapa de processamento |
Material adicionado |
Faixa de temperatura |
Ação Primária |
|---|---|---|---|
1 |
Resina e Estabilizadores |
Ambiente a 60°C |
Previne a degradação térmica. |
2 |
Plastificantes e auxiliares |
60°C a 90°C |
É absorvido pelos poros abertos. |
3 |
Lubrificantes |
90°C a 100°C |
Reveste as partículas após a absorção. |
4 |
Preenchimentos e pigmentos |
100°C a 110°C+ |
Mistura sem absorver líquidos. |
Sempre carregue primeiro a resina de PVC no recipiente. Comece o ciclo de mistura em velocidade baixa. Apresente seus estabilizadores de calor logo no início do processo. O cisalhamento mecânico de alta velocidade das lâminas de mistura gera rapidamente um intenso calor de fricção. Este calor ameaça degradar as moléculas de PVC desprotegidas. Os estabilizadores protegem a resina bruta da degradação térmica durante esta fase agressiva de aquecimento inicial. Eles neutralizam o ácido clorídrico liberado durante o atrito inicial.
Espere pacientemente até que a resina atinja a porosidade ideal. Essa mudança física geralmente acontece por volta de 60°C. Agora você pode adicionar plastificantes líquidos com segurança. Os poros abertos e não selados irão absorvê-los de forma eficiente. A rápida absorção evita que os líquidos se acumulem no fundo da panela. Nesta fase exata, você também deve introduzir auxiliares de processamento. Os auxiliares de processamento acrílico promovem uma fusão mais rápida quando o material chega à extrusora.
Lubrificantes internos e externos desempenham funções críticas durante a extrusão. No entanto, você deve adicioná-los somente depois que a resina absorver totalmente os plastificantes. Se você despejar lubrificantes antes, eles revestem as partículas e as selam prematuramente. Aguarde até que o lote atinja 90°C. Lubrificantes internos reduzirão a viscosidade do fundido. Lubrificantes externos evitarão que o hot melt grude nas superfícies metálicas quentes da extrusora.
Introduza cargas abrasivas e pigmentos secos por último. O carbonato de cálcio atua exatamente como uma lixa dentro do seu recipiente de aço inoxidável. Adicioná-lo tarde minimiza o desgaste significativo nas lâminas do misturador. Crucialmente, a adição tardia evita que esses enchimentos secos absorvam valiosos aditivos líquidos. Esses líquidos destinam-se exclusivamente à resina de PVC. Se o carbonato de cálcio absorver o plastificante, o produto final ficará rígido e quebradiço.
Finalmente, descarregue o lote completo no misturador de resfriamento. Dependendo se você utiliza uma formulação rígida ou flexível, as temperaturas de descarga geralmente ficam entre 110°C e 130°C.
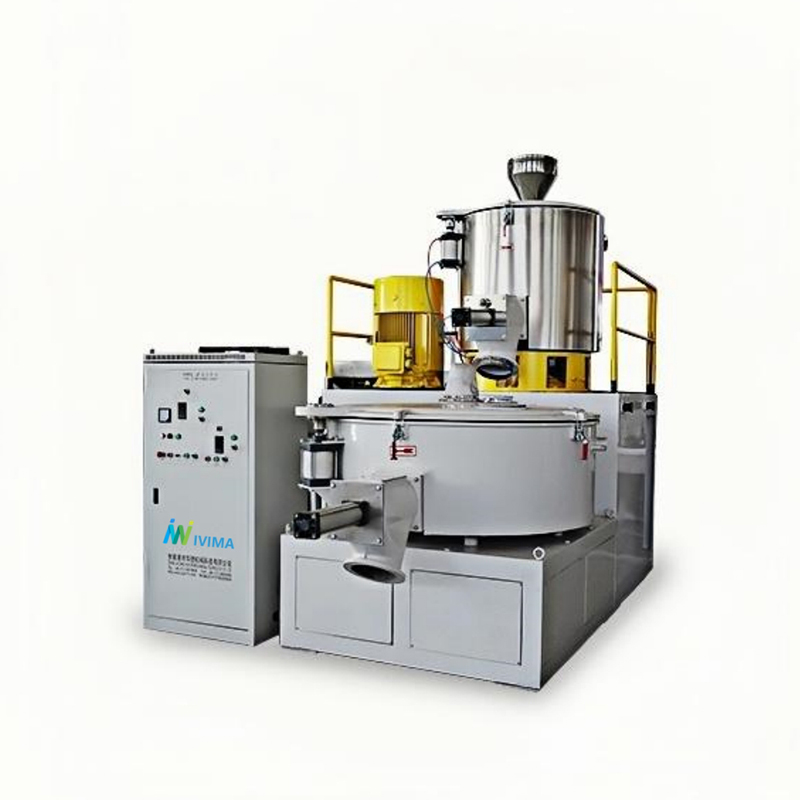
A composição bem-sucedida requer uma transição térmica rápida e controlada. Você deve mover o lote quente do aquecimento de alto cisalhamento para o resfriamento de baixo cisalhamento instantaneamente. É nesta transição dinâmica que o equipamento de dois estágios realmente prova seu valor.
O intenso calor friccional impulsiona toda a fase de mistura a quente. As pás do impulsor de alta velocidade agitam agressivamente as partículas sólidas. Este intenso atrito mecânico aquece o material com muito mais eficiência do que as camisas de aquecimento externas do vaso. O aquecimento por fricção garante uma distribuição uniforme da temperatura em todo o volume do lote. O aquecimento externo muitas vezes queima o material que toca as paredes do vaso.
Assim que o lote atingir a temperatura desejada, a fase de resfriamento começa imediatamente. Você deve transferir rapidamente a mistura quente para a unidade de resfriamento. O objetivo principal é diminuir a temperatura do lote abaixo de 45°C a 50°C o mais rápido possível. Este rápido resfriamento remove a umidade residual de forma eficaz. Impede absolutamente que a mistura quente endureça ou se aglomere dentro dos silos de armazenamento posteriormente. Mais importante ainda, o resfriamento imediato interrompe completamente qualquer plastificação precoce da resina.
A sincronização dessas duas fases cruciais elimina gargalos de produção frustrantes. Operando com alta qualidade O misturador de PVC quente e frio reduz significativamente os tempos gerais do ciclo. O ciclo de resfriamento geralmente leva mais tempo que o ciclo de aquecimento. Portanto, o resfriamento eficiente mantém suas linhas de processamento downstream funcionando sem interrupções inesperadas. Você maximiza a produção enquanto protege a integridade do material.
O que separa uma unidade padrão de nível básico de um sistema de alto desempenho? Os gerentes de instalações precisam observar métricas de engenharia específicas e verificáveis. Um bem construído A máquina misturadora de PVC transforma toda a sua operação de fabricação. Vamos detalhar os critérios críticos do estágio de decisão que você deve avaliar.
A geometria da lâmina e a resistência ao desgaste são extremamente importantes para o seu tempo de atividade. O projeto do impulsor deve criar um vórtice adequado e agressivo. Um vórtice forte puxa o material seco para o centro e força-o para cima pelas paredes do vaso. Como cargas como o carbonato de cálcio são altamente abrasivas, as lâminas de aço padrão degradam-se muito rapidamente. Procure lâminas de mistura revestidas com carboneto de tungstênio ou materiais cerâmicos especializados. Esses revestimentos duros resistem às duras rotinas diárias de composição.
A eficiência da camisa de resfriamento determina sua taxa de produção diária. Os sistemas tradicionais de resfriamento de anel de água muitas vezes lutam para baixar as temperaturas com rapidez suficiente. Você deve comparar essa abordagem mais antiga com as jaquetas de resfriamento multizonas avançadas. Os sistemas multizona oferecem áreas de superfície de transferência de calor muito superiores. Uma melhor transferência de calor sempre equivale a tempos de ciclo muito mais curtos. Tempos de ciclo mais curtos significam que você produz mais lotes por turno.
Os sistemas de acionamento impactam significativamente o seu consumo diário de energia. Os sistemas mais antigos de correias e polias drenam a energia elétrica de forma ineficiente. A moderna indústria de plásticos agora favorece fortemente motores de acionamento direto ou controlados por inversor. A mistura a quente requer um grande torque do motor durante a fase inicial de inicialização. Os controles do inversor reduzem de forma inteligente picos severos de energia durante esse período de alto torque. Eles também fornecem aceleração mais suave para cargas pesadas de material.
Os controles de automação e PLC eliminam totalmente os dispendiosos erros do operador. O despejo manual depende do tempo humano. O tempo humano varia enormemente de turno para turno. Você precisa de sistemas de dosagem totalmente automatizados para aditivos líquidos. Você também precisa de válvulas de descarga pneumáticas acionadas por temperatura. Esses recursos inteligentes garantem repetibilidade lote a lote sempre. Eles eliminam as suposições da composição.
Matriz de avaliação de componentes do misturador
Componente do sistema |
Especificação padrão |
Especificação de alto desempenho |
|---|---|---|
Lâminas do Impulsor |
Aço inoxidável |
Carboneto de tungstênio / revestido de cerâmica |
Jaqueta de resfriamento |
Anel Básico de Água |
Resfriamento de defletor multizona |
Acionamento motorizado |
Correia e Polia |
Acionamento direto/controlado por inversor |
Válvula de descarga |
Manual/baseado em temporizador |
PLC acionado por temperatura |
A qualidade da mistura seca preparada determina diretamente a lucratividade geral da planta. Você simplesmente não pode isolar a sala de mixagem do resto da fábrica. A má mistura amplifica os problemas em todas as máquinas subsequentes.
Considere o enorme impacto em seu Linha de extrusão de tubo de PVC . Uma mistura seca livre de umidade e de fluxo livre evita completamente a formação de pontes de material no funil de alimentação. Quando a matéria-prima flui suavemente, a pressão da cabeça da extrusora permanece incrivelmente estável. Esta estabilidade mecânica reduz drasticamente as variações de espessura da parede durante a fabricação do tubo. Você produz tubos mais vendáveis e gera significativamente menos sucata. Você também mantém tolerâncias dimensionais estritas sem esforço.
Exatamente as mesmas regras se aplicam a um Linha de pelotização de composição de PVC . A dispersão consistente de aditivos evita completamente o surgimento de material dentro da unidade peletizadora. Os parafusos da extrusora agarram o material homogêneo uniformemente. Você garante uma geometria uniforme do pellet em toda a operação. Essa uniformidade reduz as taxas de rejeição do cliente a zero. Pelotas de alta qualidade exigem preços premium no mercado.
Economizar em sua unidade de mistura representa um risco operacional enorme. Lotes mal misturados sempre contêm cargas abrasivas não absorvidas e lubrificação irregular. Essa inconsistência resulta previsivelmente em desgaste severo e acelerado. O carbonato de cálcio não lubrificado irá limpar o interior das extrusoras. Você acabará substituindo os caros cilindros e parafusos da extrusora de parafuso duplo muito antes do esperado. Proteja seus principais investimentos em extrusão misturando primeiro o material corretamente.
O processamento bem-sucedido de PVC depende fortemente de dois pilares fundamentais. Primeiro, você deve seguir rigorosamente a sequência correta de adição de aditivos. Segundo, você deve aproveitar agressivamente a eficiência térmica do seu equipamento de mistura. Sem que ambos os elementos trabalhem juntos, a qualidade do produto posterior será prejudicada imediatamente.
Tome uma atitude hoje para melhorar seu processo de composição:
Audite os tempos atuais do ciclo de mistura para identificar gargalos de resfriamento ocultos.
Avalie as taxas de desgaste das lâminas do misturador e agende a manutenção imediata se detectar bordas cegas.
Solicite métricas específicas de eficiência de resfriamento ao selecionar novos equipamentos de mistura para sua planta.
Treine seus operadores sobre os gatilhos de temperatura exatos necessários para cada fase aditiva.
Seguir estas etapas práticas protege seus investimentos em equipamentos pesados. Você verá melhorias imediatas e mensuráveis na consistência do lote e no rendimento geral da produção.
R: O PVC rígido normalmente é descarregado do misturador quente entre 115°C e 125°C. Esta janela de temperatura garante que todos os aditivos sejam totalmente incorporados à resina. Atinge a dispersão ideal sem iniciar a fusão prematura antes da extrusão.
R: A aglomeração geralmente indica resfriamento ineficiente. Se a mistura sair do misturador frio acima de 50°C, ela permanecerá muito quente. A evacuação inadequada de umidade durante a fase de resfriamento também faz com que a mistura quente sue, levando diretamente à aglomeração nos silos.
R: A adição de carbonato de cálcio (CaCO3) muito cedo atua exatamente como um agente de jato de areia dentro do recipiente. Estas partículas abrasivas circulam em altas velocidades, reduzindo drasticamente a vida útil operacional do recipiente de aço inoxidável e das pás do impulsor.
R: Os benchmarks realistas são de 8 a 12 minutos para mistura a quente e de 10 a 15 minutos para resfriamento. Os tempos de ciclo variam com base no tamanho do lote, na potência do motor e na temperatura da água de resfriamento. O misturador frio mais lento geralmente determina a velocidade geral da linha.


