Language


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-13 Origen: Sitio


Los defectos posteriores en el procesamiento del PVC casi siempre se originan en la fase de mezcla. Una mala mezcla en seco conduce directamente a una plastificación inconsistente. A menudo se ve material atascado en la tolva o se experimentan fallas mecánicas repentinas. Muchos administradores de instalaciones tratan la preparación de mezclas secas de PVC simplemente como una receta química básica. Sin embargo, debe considerar esta operación como un proceso termomecánico altamente sensible. Se basa completamente en una secuenciación precisa y en la capacidad de un equipo robusto. Si mezclas materiales al azar, tus extrusoras se verán afectadas. En esta guía técnica, desglosamos paso a paso el orden correcto de suma. También examinamos cómo la ingeniería avanzada del mezclador afecta la estabilidad del lote. Dominar estas variables sigue siendo innegociable. Los fabricantes necesitan estas prácticas para reducir los tiempos de ciclo y minimizar el costoso desperdicio de aditivos. Los lotes preparados adecuadamente garantizan una alimentación perfectamente estable para sus líneas de extrusión o peletización.
Precisión secuencial: El orden de adición (Resina → Estabilizadores → Plastificantes/Lubricantes → Rellenos) lo dicta la porosidad y la temperatura de la resina, no la conveniencia.
Gestión térmica: la mezcla en caliente eficaz garantiza la absorción de aditivos en umbrales de temperatura específicos (normalmente alcanzando un máximo entre 110 °C y 130 °C), mientras que la mezcla rápida en frío previene la degradación térmica y la aglomeración.
ROI del equipo: La inversión en una máquina mezcladora de PVC optimizada determina directamente la consistencia del lote, los costos de servicios públicos y la vida útil operativa de los equipos de extrusión posteriores.
Protección aguas abajo: Una mezcla seca homogénea es la principal protección contra el aumento repentino y el rápido desgaste de los tornillos en las líneas de procesamiento posteriores.
Examinemos los problemas comerciales reales causados por una mezcla inadecuada. Los fabricantes desperdician a diario aditivos costosos como el dióxido de titanio y los estabilizadores de estaño. Los operadores también terminan rechazando los productos finales debido a una mala dispersión del color o una débil resistencia al impacto. Estos costosos problemas surgen directamente de una mala secuenciación en la sala de mezclas.
Debemos comprender la estructura física de las partículas de resina de PVC. No son esferas sólidas y lisas. En cambio, presentan estructuras muy porosas que se asemejan a esponjas microscópicas. A medida que aumenta la temperatura dentro del recipiente de mezcla, estos poros de resina comienzan a abrirse. Requieren esta aplicación de calor específica para absorber los aditivos líquidos de forma eficaz. Si los poros permanecen cerrados, los líquidos simplemente se acumulan en la superficie de las partículas.
Si ignora la secuencia adecuada, provocará desastres de producción inmediatos. Un error importante es el de la lubricación prematura. La adición de lubricantes demasiado pronto recubre completamente las partículas de PVC en bruto. Esta capa cerosa prematura sella los poros abiertos. En consecuencia, la resina no puede absorber estabilizadores y plastificantes cruciales más adelante en el ciclo. Inevitablemente se producen lotes quebradizos y muy defectuosos.
Los signos comunes de falla de secuencia incluyen:
Severas variaciones de color en el perfil extruido final.
Partículas de resina sin fundir que aparecen como 'ojos de pez' en la superficie del producto.
Exceso de humo o desgasificación en el cabezal del extrusor.
Rápida acumulación de material quemado en las paletas del tornillo extrusor.
Los operadores requieren un estricto procedimiento operativo estándar para la preparación de compuestos. No se puede adivinar el orden de suma según la conveniencia del operador. En su lugar, debe seguir factores desencadenantes de temperatura específicos.
Tabla de temperatura de secuencia de adición
Paso de procesamiento |
Material añadido |
Rango de temperatura |
Acción primaria |
|---|---|---|---|
1 |
Resina y estabilizadores |
Ambiente a 60°C |
Previene la degradación térmica. |
2 |
Plastificantes y auxiliares |
60°C a 90°C |
Se absorbe en los poros abiertos. |
3 |
Lubricantes |
90°C a 100°C |
Recubre las partículas después de la absorción. |
4 |
Rellenos y pigmentos |
100°C a 110°C+ |
Se mezcla sin absorber líquidos. |
Cargue siempre primero la resina de PVC en el recipiente. Comience el ciclo de mezcla a baja velocidad. Introduzca sus estabilizadores de calor muy temprano en el proceso. El cizallamiento mecánico de alta velocidad de las paletas mezcladoras genera rápidamente un intenso calor por fricción. Este calor amenaza con degradar las moléculas de PVC desprotegidas. Los estabilizadores protegen la resina cruda de la degradación térmica durante esta agresiva fase de calentamiento inicial. Neutralizan el ácido clorhídrico liberado durante la fricción temprana.
Espere pacientemente hasta que la resina alcance su porosidad óptima. Este cambio físico suele ocurrir alrededor de los 60°C. Ahora puede agregar plastificantes líquidos de forma segura. Los poros abiertos y sin sellar los absorberán de manera eficiente. La rápida absorción evita que los líquidos se acumulen en el fondo de la olla. En esta etapa exacta, también debe introducir auxiliares tecnológicos. Los auxiliares de procesamiento acrílico promueven una fusión más rápida cuando el material finalmente llega al extrusor.
Los lubricantes internos y externos realizan funciones críticas durante la extrusión. Sin embargo, debes agregarlos solo después de que la resina absorba completamente los plastificantes. Si vierte lubricantes antes, cubrirán las partículas y las sellarán prematuramente. Espere hasta que el lote alcance los 90°C. Los lubricantes internos reducirán la viscosidad del material fundido. Los lubricantes externos evitarán que el termofusible se adhiera a las superficies metálicas calientes de su extrusora.
Introduzca masillas abrasivas y pigmentos secos al final. El carbonato de calcio actúa exactamente como papel de lija dentro de un recipiente de acero inoxidable. Agregarlo tarde minimiza el desgaste significativo de las paletas de la batidora. Fundamentalmente, la adición tardía evita que estos rellenos secos absorban valiosos aditivos líquidos. Esos líquidos están destinados exclusivamente a la resina de PVC. Si el carbonato de calcio absorbe el plastificante, el producto final se vuelve rígido y quebradizo.
Finalmente, descargue el lote completo al mezclador de enfriamiento. Dependiendo de si utiliza una formulación rígida o flexible, las temperaturas de descarga suelen oscilar entre 110 °C y 130 °C.
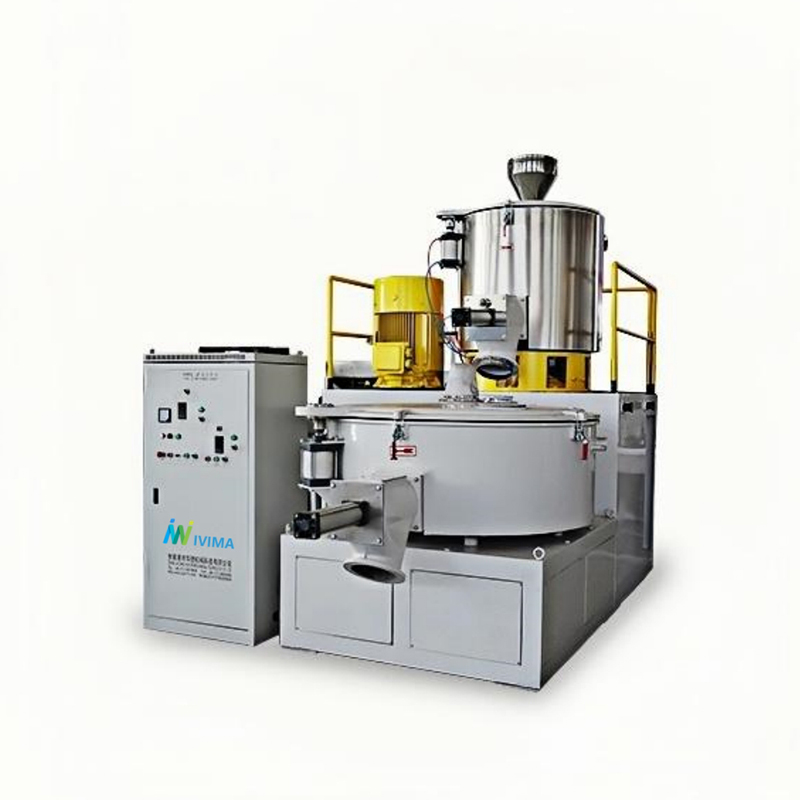
Una composición exitosa requiere una transición térmica rápida y controlada. Debe pasar instantáneamente el lote caliente del calentamiento de alto cizallamiento al enfriamiento de bajo cizallamiento. En esta transición dinámica es donde los equipos de doble etapa realmente demuestran su valía.
El intenso calor por fricción impulsa toda la fase de mezcla caliente. Las palas del impulsor de alta velocidad agitan agresivamente las partículas sólidas. Esta intensa fricción mecánica calienta el material de manera mucho más eficiente que las camisas calefactoras externas del recipiente. El calentamiento por fricción garantiza una distribución uniforme de la temperatura en todo el volumen del lote. El calentamiento externo a menudo quema el material que toca las paredes del recipiente.
Una vez que el lote alcanza su temperatura objetivo, la fase de enfriamiento comienza inmediatamente. Debe transferir rápidamente la mezcla caliente a la unidad de enfriamiento. El objetivo principal es bajar la temperatura del lote por debajo de 45°C a 50°C lo más rápido posible. Este rápido enfriamiento elimina eficazmente la humedad residual. Evita por completo que la mezcla tibia se apelmace o aglomere dentro de los silos de almacenamiento más adelante. Lo más importante es que el enfriamiento inmediato detiene por completo cualquier plastificación temprana de la resina.
La sincronización de estas dos fases cruciales elimina frustrantes cuellos de botella en la producción. Operando una alta calidad El mezclador de PVC frío y caliente reduce significativamente los tiempos generales del ciclo. El ciclo de refrigeración suele tardar más que el ciclo de calefacción. Por lo tanto, una refrigeración eficiente mantiene las líneas de procesamiento posteriores funcionando sin interrupciones inesperadas. Maximiza la producción mientras protege la integridad del material.
¿Qué diferencia a una unidad básica estándar de un sistema de alto rendimiento? Los administradores de instalaciones deben observar métricas de ingeniería específicas y verificables. Un bien construido La máquina mezcladora de PVC transforma toda su operación de fabricación. Analicemos los criterios críticos de la etapa de decisión que debe evaluar.
La geometría de la hoja y la resistencia al desgaste son de gran importancia para su tiempo de actividad. El diseño del impulsor debe crear un vórtice agresivo y adecuado. Un fuerte vórtice arrastra el material seco hacia el centro y lo empuja hacia las paredes del vaso. Debido a que los rellenos como el carbonato de calcio son altamente abrasivos, las hojas de acero estándar se degradan muy rápidamente. Busque paletas mezcladoras recubiertas de carburo de tungsteno o materiales cerámicos especializados. Estos recubrimientos duros resisten las duras rutinas diarias de composición.
La eficiencia de la camisa de enfriamiento dicta su tasa de producción diaria. Los sistemas tradicionales de refrigeración por anillo de agua a menudo tienen dificultades para bajar las temperaturas lo suficientemente rápido. Debe contrastar este enfoque anterior con las avanzadas camisas de enfriamiento multizona. Los sistemas multizona ofrecen superficies de transferencia de calor muy superiores. Una mejor transferencia de calor siempre equivale a tiempos de ciclo mucho más cortos. Los tiempos de ciclo más cortos significan que usted produce más lotes por turno.
Los sistemas de propulsión tienen un impacto significativo en su consumo diario de energía. Los sistemas de correas y poleas más antiguos consumen energía eléctrica de manera ineficiente. La industria moderna del plástico prefiere ahora los motores de accionamiento directo o controlados por inversor. La mezcla en caliente requiere un par motor enorme durante la fase de arranque inicial. Los controles del inversor reducen de forma inteligente los picos de energía severos durante este período de alto torque. También proporcionan una aceleración más suave para la carga de material pesado.
Los controles de automatización y PLC eliminan por completo los costosos errores del operador. El vertido manual depende del tiempo humano. El tiempo humano varía enormemente de un turno a otro. Necesita sistemas de dosificación totalmente automatizados para aditivos líquidos. También necesita válvulas de descarga neumáticas activadas por temperatura. Estas funciones inteligentes garantizan la repetibilidad de un lote a otro en todo momento. Eliminan las conjeturas de la capitalización.
Matriz de evaluación de componentes del mezclador
Componente del sistema |
Especificación estándar |
Especificación de alto rendimiento |
|---|---|---|
Cuchillas del impulsor |
Acero inoxidable |
Carburo de tungsteno / Recubrimiento cerámico |
Chaqueta de enfriamiento |
Anillo de agua básico |
Enfriamiento por deflector multizona |
Impulsión del motor |
Correa y polea |
Accionamiento directo/controlado por inversor |
Válvula de descarga |
Manual / Basado en temporizador |
PLC activado por temperatura |
La calidad de la mezcla seca preparada dicta directamente la rentabilidad general de la planta. Simplemente no se puede aislar la sala de mezclas del resto de la fábrica. Una mala mezcla amplifica los problemas en cada máquina posterior.
Considere el impacto masivo en su Línea de extrusión de tubos de PVC . Una mezcla seca libre de humedad y de flujo libre evita por completo que el material se acumule en la tolva de alimentación. Cuando la materia prima fluye suavemente, la presión del cabezal del extrusor permanece increíblemente estable. Esta estabilidad mecánica reduce drásticamente las variaciones del espesor de la pared durante la fabricación de tuberías. Usted produce más tubos vendibles y genera significativamente menos chatarra. También mantendrá tolerancias dimensionales estrictas sin esfuerzo.
Se aplican exactamente las mismas reglas a un Línea de peletización de compuestos de PVC . La dispersión constante del aditivo evita por completo que el material surja dentro de la unidad peletizadora. Los tornillos extrusores agarran el material homogéneo de manera uniforme. Garantiza una geometría uniforme del pellet en todo el recorrido. Esta uniformidad reduce las tasas de rechazo de clientes a cero. Los pellets de alta calidad exigen precios superiores en el mercado.
Tomar atajos en su unidad de mezcla conlleva un riesgo operativo enorme. Los lotes mal mezclados siempre contienen cargas abrasivas no absorbidas y una lubricación desigual. Como era de esperar, esta inconsistencia resulta en un desgaste severo y acelerado. El carbonato de calcio sin lubricar limpiará el interior de sus extrusoras. Se encontrará reemplazando costosos cilindros y tornillos del extrusor de doble tornillo mucho antes de lo esperado. Proteja sus principales inversiones en extrusión mezclando primero el material correctamente.
El éxito del procesamiento de PVC depende en gran medida de dos pilares fundamentales. En primer lugar, debe seguir estrictamente la secuencia correcta de adición de aditivos. En segundo lugar, debe aprovechar agresivamente la eficiencia térmica de su equipo de mezcla. Sin ambos elementos trabajando juntos, la calidad del producto final se ve afectada inmediatamente.
Tome medidas hoy para mejorar su proceso de composición:
Audite los tiempos actuales de su ciclo de mezcla para identificar cuellos de botella de enfriamiento ocultos.
Evalúe los índices de desgaste de las cuchillas de su mezcladora y programe un mantenimiento inmediato si detecta bordes desafilados.
Solicite métricas específicas de eficiencia de enfriamiento al seleccionar nueva maquinaria mezcladora para su planta.
Capacite a sus operadores sobre los activadores de temperatura exactos necesarios para cada fase de aditivo.
Seguir estos pasos prácticos protege sus inversiones en equipos pesados. Verá mejoras inmediatas y mensurables en la consistencia de los lotes y el rendimiento general de la producción.
R: El PVC rígido normalmente se descarga del mezclador caliente entre 115 °C y 125 °C. Esta ventana de temperatura garantiza que todos los aditivos se incorporen completamente a la resina. Logra una dispersión óptima sin iniciar una fusión prematura antes de la extrusión.
R: La aglomeración suele indicar una refrigeración ineficiente. Si la mezcla sale del mezclador frío a más de 50°C, permanece demasiado caliente. La evacuación inadecuada de la humedad durante la fase de enfriamiento también hace que la mezcla caliente sude, lo que lleva directamente al apelmazamiento en los silos.
R: Agregar carbonato de calcio (CaCO3) demasiado pronto actúa exactamente como un agente de chorro de arena dentro del recipiente. Estas partículas abrasivas circulan a altas velocidades, lo que reduce drásticamente la vida útil operativa de la olla de acero inoxidable y las palas del impulsor.
R: Los puntos de referencia realistas son de 8 a 12 minutos para mezclar en caliente y de 10 a 15 minutos para enfriar. Los tiempos de ciclo varían según el tamaño del lote, la potencia del motor y la temperatura del agua de refrigeración. El mezclador en frío más lento a menudo dicta la velocidad general de la línea.


