Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-11-13 Kaynak: Alan


PVC işlemede aşağı yöndeki kusurlar neredeyse her zaman karıştırma aşamasından kaynaklanır. Kötü kuru harmanlama doğrudan tutarsız plastikleşmeye yol açar. Malzemenin haznede köprülendiğini veya ani mekanik arızalar yaşandığını sıklıkla görürsünüz. Birçok tesis yöneticisi, PVC kuru karışım hazırlama işlemini basit bir temel kimyasal reçete olarak ele alır. Ancak bu işlemi son derece hassas bir termomekanik işlem olarak görmelisiniz. Tamamen hassas sıralamaya ve sağlam ekipman kapasitesine dayanır. Malzemeleri rastgele karıştırırsanız ekstrüderleriniz zarar görür. Bu teknik kılavuzda doğru ekleme sırasını adım adım açıklıyoruz. Ayrıca gelişmiş mikser mühendisliğinin parti stabilitesini nasıl etkilediğini de inceliyoruz. Bu değişkenlere hakim olmak tartışılamaz. Üreticilerin çevrim sürelerini kısaltmak ve pahalı katkı maddesi atıklarını en aza indirmek için bu uygulamalara ihtiyacı var. Düzgün hazırlanmış partiler, ekstrüzyon veya peletleme hatlarınız için mükemmel stabil bir besleme sağlar.
Sıralı Hassasiyet: Ekleme sırası (Reçine → Stabilizatörler → Plastikleştiriciler/Yağlayıcılar → Dolgular) uygunluğa göre değil, reçine gözenekliliğine ve sıcaklığına göre belirlenir.
Termal Yönetim: Etkili sıcak karıştırma, belirli sıcaklık eşiklerinde (tipik olarak 110°C-130°C civarında zirveye ulaşan) katkı maddesi emilimini sağlarken hızlı soğuk karıştırma, termal bozunmayı ve topaklanmayı önler.
Ekipman ROI'si: Optimize edilmiş bir PVC mikser makinesine yatırım yapmak , parti tutarlılığını, kullanım maliyetlerini ve aşağı yöndeki ekstrüzyon ekipmanının operasyonel ömrünü doğrudan belirler.
Çıkış Koruması: Homojen bir kuru karışım, sonraki işleme hatlarında dalgalanmalara ve hızlı vida aşınmasına karşı birincil korumadır.
Yanlış karıştırmanın neden olduğu gerçek iş sorunlarını inceleyelim. Üreticiler her gün titanyum dioksit ve kalay stabilizatörleri gibi pahalı katkı maddelerini israf ediyor. Operatörler ayrıca zayıf renk dağılımı veya zayıf darbe direnci nedeniyle nihai ürünleri de reddediyor. Bu maliyetli problemler doğrudan karıştırma odasındaki kötü sıralamadan kaynaklanmaktadır.
PVC reçine parçacıklarının fiziksel yapısını anlamalıyız. Katı, pürüzsüz küreler değiller. Bunun yerine mikroskobik süngerlere benzeyen oldukça gözenekli yapılara sahiptirler. Karıştırma kabının içindeki sıcaklık arttıkça bu reçine gözenekleri açılmaya başlar. Sıvı katkı maddelerini etkili bir şekilde absorbe etmek için bu özel ısı uygulamasına ihtiyaç duyarlar. Gözenekler kapalı kalırsa sıvılar parçacık yüzeyinde birikmeye başlar.
Doğru sırayı göz ardı ederseniz, anında üretim felaketlerine davetiye çıkarırsınız. Büyük bir hata erken yağlamayı içerir. Yağlayıcıların çok erken eklenmesi ham PVC parçacıklarını tamamen kaplar. Bu erken mumsu kaplama açık gözenekleri kapatır. Sonuç olarak reçine, döngünün ilerleyen aşamalarında önemli stabilizatörleri ve plastikleştiricileri absorbe edemez. Kaçınılmaz olarak kırılgan, son derece kusurlu partiler üretirsiniz.
Dizi başarısızlığının yaygın belirtileri şunlardır:
Ekstrüzyona tabi tutulmuş son profilde ciddi renk farklılıkları.
Ürün yüzeyinde 'balık gözü' şeklinde görünen erimemiş reçine parçacıkları.
Ekstruder kalıp kafasında aşırı duman veya gaz çıkışı.
Ekstruder vidası uçuşlarında hızlı yanmış malzeme birikmesi.
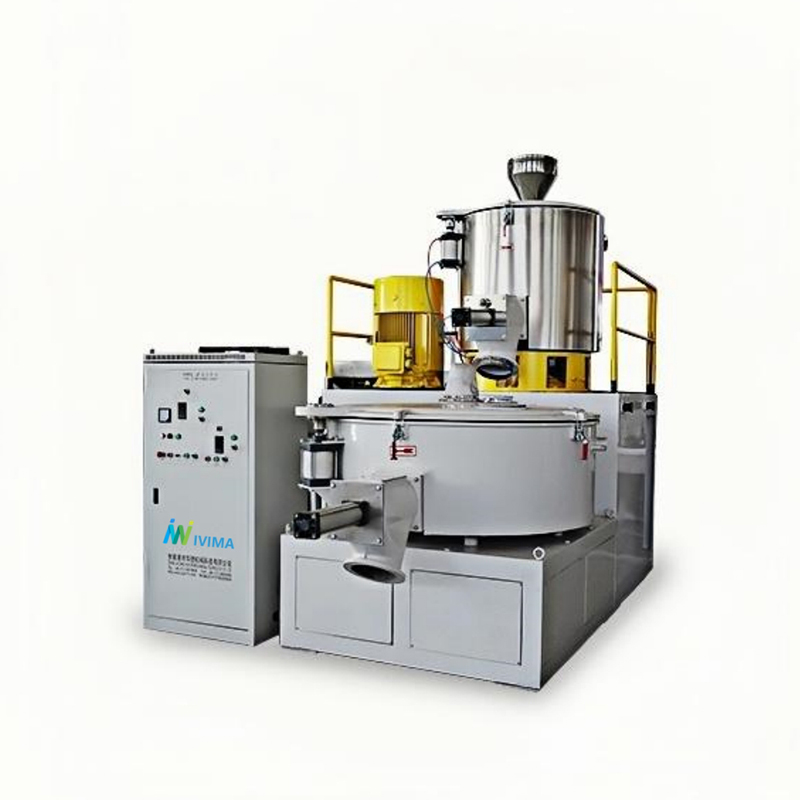
Operatörler, bileşim için sıkı bir standart çalışma prosedürüne ihtiyaç duyar. Operatörün rahatlığına göre ekleme sırasını tahmin edemezsiniz. Bunun yerine belirli sıcaklık tetikleyicilerini takip etmelisiniz.
İlave Sırası Sıcaklık Tablosu
İşlem Adımı |
Eklenen Malzeme |
Sıcaklık Aralığı |
Birincil Eylem |
|---|---|---|---|
1 |
Reçine ve Stabilizatörler |
Ortam sıcaklığı 60°C'ye kadar |
Termal bozulmayı önler. |
2 |
Plastikleştiriciler ve Yardımcılar |
60°C ila 90°C |
Açık gözeneklere emilir. |
3 |
Yağlayıcılar |
90°C ila 100°C |
Emilim sonrasında parçacıkları kaplar. |
4 |
Dolgu Maddeleri ve Pigmentler |
100°C ila 110°C+ |
Sıvıları emmeden karışır. |
Her zaman önce PVC reçinenizi kaba yükleyin. Karıştırma döngüsüne düşük hızda başlayın. Isı stabilizatörlerinizi sürecin çok erken aşamalarında tanıtın. Karıştırma bıçaklarından gelen yüksek hızlı mekanik kesme, hızlı bir şekilde yoğun sürtünme ısısı üretir. Bu ısı korumasız PVC moleküllerini bozabilir. Stabilizatörler, ham reçineyi bu agresif ilk ısıtma aşamasında termal bozulmadan korur. Erken sürtünme sırasında açığa çıkan hidroklorik asidi nötralize ederler.
Reçine optimal gözenekliliğine ulaşana kadar sabırla bekleyin. Bu fiziksel değişim genellikle 60°C civarında gerçekleşir. Artık sıvı plastikleştiricileri güvenle ekleyebilirsiniz. Açık, kapatılmamış gözenekler onları verimli bir şekilde emecektir. Hızlı emilim, sıvıların tencerenin dibinde birikmesini önler. Tam olarak bu aşamada işleme yardımcılarını da tanıtmalısınız. Akrilik işleme yardımcıları, malzeme sonunda ekstrudere ulaştığında daha hızlı kaynaşmayı destekler.
İç ve dış yağlayıcılar ekstrüzyon sırasında kritik işlevleri yerine getirir. Ancak bunları yalnızca reçine plastikleştiricileri tamamen emdikten sonra eklemelisiniz. Yağlayıcıları daha erken boşaltırsanız parçacıkları kaplar ve erkenden kapatırlar. Parti 90°C'ye ulaşana kadar bekleyin. Dahili yağlayıcılar eriyik viskozitesini azaltacaktır. Harici yağlayıcılar, sıcak eriyiğin ekstruderinizin sıcak metal yüzeylerine yapışmasını önleyecektir.
Aşındırıcı dolguları ve kuru pigmentleri en son ekleyin. Kalsiyum karbonat, paslanmaz çelik kabınızın içinde tam olarak zımpara kağıdı gibi davranır. Geç eklenmesi, mikser bıçaklarındaki önemli aşınma ve yıpranmayı en aza indirir. Daha da önemlisi, geç ekleme, bu kuru dolgu maddelerinin değerli sıvı katkı maddelerini emmesini önler. Bu sıvılar yalnızca PVC reçinesine yöneliktir. Kalsiyum karbonat plastikleştiriciyi emerse nihai ürününüz sert ve kırılgan hale gelir.
Son olarak, tamamlanan partiyi soğutma mikserine boşaltın. Sert veya esnek bir formülasyon kullanmanıza bağlı olarak boşaltma sıcaklıkları genellikle 110°C ila 130°C arasındadır.
Başarılı bileşim, hızlı ve kontrollü bir termal geçiş gerektirir. Sıcak partiyi yüksek kesmeli ısıtmadan düşük kesmeli soğutmaya anında taşımanız gerekir. Bu dinamik geçiş, çift aşamalı ekipmanın gerçekten değerini kanıtladığı yerdir.
Yoğun sürtünme ısısı tüm sıcak karıştırma aşamasını harekete geçirir. Yüksek hızlı pervane kanatları katı parçacıkları agresif bir şekilde çalkalar. Bu yoğun mekanik sürtünme, malzemeyi harici kap ısıtma ceketlerinden çok daha verimli bir şekilde ısıtır. Sürtünmeli ısıtma, tüm parti hacminde eşit sıcaklık dağılımını garanti eder. Harici ısıtma çoğu zaman hazne duvarlarına temas eden malzemeyi yakar.
Parti hedef sıcaklığına ulaştığında soğutma aşaması hemen başlar. Sıcak karışımı hızla soğutma ünitesine aktarmalısınız. Birincil hedef, parti sıcaklığını mümkün olduğu kadar hızlı bir şekilde 45°C'nin altına, 50°C'ye düşürmektir. Bu hızlı soğuma, kalan nemi etkili bir şekilde giderir. Sıcak karışımın daha sonra depolama silolarınızda topaklanmasını veya topaklanmasını kesinlikle önler. En önemlisi, anında soğutma, reçinenin erken plastikleşmesini tamamen durdurur.
Bu iki önemli aşamanın senkronize edilmesi, sinir bozucu üretim darboğazlarını ortadan kaldırır. Yüksek kaliteli bir işletme sıcak ve soğuk PVC karıştırıcı genel çevrim sürelerinizi önemli ölçüde azaltır. Soğutma döngüsü genellikle ısıtma döngüsünden daha uzun sürer. Bu nedenle verimli soğutma, aşağı yöndeki işleme hatlarınızın beklenmedik kesintiler olmadan çalışmasını sağlar. Malzeme bütünlüğünü korurken çıktıyı en üst düzeye çıkarırsınız.
Standart, giriş seviyesi bir üniteyi yüksek performanslı bir sistemden ayıran nedir? Tesis yöneticilerinin belirli, doğrulanabilir mühendislik ölçümlerine bakması gerekir. İyi inşa edilmiş PVC mikser makinesi tüm üretim operasyonunuzu dönüştürür. Değerlendirmeniz gereken kritik karar aşaması kriterlerini ayrıntılı olarak inceleyelim.
Bıçak geometrisi ve aşınma direnci çalışma süreniz açısından son derece önemlidir. Pervane tasarımı uygun ve agresif bir girdap oluşturmalıdır. Güçlü bir girdap, kuru malzemeyi merkezden aşağı çeker ve onu damar duvarlarına doğru zorlar. Kalsiyum karbonat gibi dolgu maddeleri oldukça aşındırıcı olduğundan, standart çelik bıçaklar çok çabuk bozulur. Tungsten karbür veya özel seramik malzemelerle kaplanmış karıştırma bıçaklarını arayın. Bu sert kaplamalar zorlu günlük bileşim rutinlerine dayanır.
Soğutma ceketinin verimliliği günlük çıktı oranınızı belirler. Geleneksel su halkalı soğutma sistemleri genellikle sıcaklıkları yeterince hızlı düşürmekte zorlanır. Bu eski yaklaşımı gelişmiş çok bölgeli soğutma ceketleriyle karşılaştırmalısınız. Çok bölgeli sistemler çok üstün ısı transfer yüzey alanları sunar. Daha iyi ısı transferi her zaman çok daha kısa çevrim sürelerine eşittir. Daha kısa çevrim süreleri, vardiya başına daha fazla parti üretmeniz anlamına gelir.
Tahrik sistemleri günlük enerji tüketiminizi önemli ölçüde etkiler. Eski kayış ve kasnak sistemleri elektrik gücünü verimsiz bir şekilde tüketir. Modern plastik endüstrisi artık büyük ölçüde doğrudan tahrikli veya invertör kontrollü motorları tercih ediyor. Sıcak karıştırma, ilk başlatma aşamasında büyük motor torku gerektirir. İnvertör kontrolleri, bu yüksek tork döneminde ciddi enerji artışlarını akıllı bir şekilde azaltır. Ayrıca ağır malzeme yükü için daha yumuşak bir hızlanma sağlarlar.
Otomasyon ve PLC kontrolleri maliyetli operatör hatalarını tamamen ortadan kaldırır. Manuel boşaltma insan zamanlamasına dayanır. İnsan zamanlaması vardiyadan vardiyaya çılgınca değişiyor. Sıvı katkı maddeleri için tam otomatik dozaj sistemlerine ihtiyacınız var. Ayrıca sıcaklık tetiklemeli pnömatik tahliye vanalarına da ihtiyacınız vardır. Bu akıllı özellikler, her seferinde partiden partiye tekrarlanabilirliği garanti eder. Bileşik oluşturmada tahminleri ortadan kaldırırlar.
Mikser Bileşen Değerlendirme Matrisi
Sistem Bileşeni |
Standart Şartname |
Yüksek Performans Spesifikasyonu |
|---|---|---|
Pervane Kanatları |
Paslanmaz çelik |
Tungsten Karbür / Seramik Kaplamalı |
Soğutma Ceketi |
Temel Su Halkası |
Çok Bölgeli Bölme Soğutma |
Motorlu Tahrik |
Kayış ve Kasnak |
Doğrudan Tahrikli / İnverter Kontrollü |
Tahliye Vanası |
Manuel / Zamanlayıcı Tabanlı |
PLC Sıcaklık Tetiklemeli |
Hazırladığınız kuru karışımın kalitesi genel tesis karlılığını doğrudan belirler. Karıştırma odasını fabrika zemininin geri kalanından izole edemezsiniz. Kötü karıştırma, sonraki her makinedeki sorunları artırır.
üzerinizdeki muazzam etkisini düşünün. PVC boru ekstrüzyon hattı . Nemsiz, serbest akışlı kuru karışım, malzemenin besleme hunisinde köprülenmesini tamamen önler. Hammadde sorunsuz bir şekilde aktığında, ekstruder kafası basıncı inanılmaz derecede stabil kalır. Bu mekanik stabilite, boru üretimi sırasında duvar kalınlığı değişimlerini büyük ölçüde azaltır. Daha fazla satılabilir boru üretir ve önemli ölçüde daha az hurda üretirsiniz. Ayrıca sıkı boyut toleranslarını zahmetsizce korursunuz.
Tam olarak aynı kurallar bir PVC bileşik peletleme hattı . Tutarlı katkı maddesi dispersiyonu, peletleme ünitesinin içinde malzemenin taşmasını tamamen önler. Ekstruder vidaları homojen malzemeyi eşit şekilde tutar. Tüm çalışma boyunca tekdüze pelet geometrisini güvence altına alırsınız. Bu tekdüzelik, müşteri reddetme oranlarını sıfıra indirir. Yüksek kaliteli peletler piyasada yüksek fiyatlar gerektirir.
Karıştırma ünitenizdeki işleri kesmek büyük operasyonel risklere davetiye çıkarır. Kötü karıştırılmış partiler her zaman emilmemiş aşındırıcı dolgu maddeleri ve eşit olmayan yağlama içerir. Bu tutarsızlık tahmin edilebileceği gibi ciddi ve hızlı aşınmaya neden olur. Yağlanmamış kalsiyum karbonat ekstrüderlerinizin içini aşındıracaktır. Pahalı çift vidalı ekstruder varillerini ve vidalarını beklenenden çok daha erken değiştirirken kendinizi bulacaksınız. Önce malzemeyi doğru şekilde karıştırarak büyük ekstrüzyon yatırımlarınızı koruyun.
Başarılı PVC işleme büyük ölçüde iki temel sütuna dayanır. Öncelikle doğru katkı maddesi ekleme sırasına kesinlikle uymalısınız. İkinci olarak, karıştırma ekipmanınızın termal verimliliğinden agresif bir şekilde yararlanmalısınız. Her iki öğe birlikte çalışmadığında, alt ürün kalitesi anında olumsuz etkilenir.
Bileşim sürecinizi geliştirmek için bugün harekete geçin:
Gizli soğutma darboğazlarını belirlemek için mevcut karıştırma döngüsü sürelerinizi denetleyin.
Mikser bıçağınızın aşınma oranlarını değerlendirin ve kör kenarlar tespit ederseniz derhal bakım planlayın.
Tesisiniz için yeni karıştırma makinelerini kısa listeye alırken özel soğutma verimliliği ölçümleri talep edin.
Operatörlerinizi, her katkı maddesi aşaması için gereken tam sıcaklık tetikleyicileri konusunda eğitin.
Bu pratik adımları takip etmek ağır ekipman yatırımlarınızı korur. Parti tutarlılığında ve genel üretim veriminde anında ölçülebilir gelişmeler göreceksiniz.
C: Sert PVC tipik olarak sıcak karıştırıcıdan 115°C ile 125°C arasında boşaltılır. Bu sıcaklık penceresi tüm katkı maddelerinin reçineye tamamen dahil edilmesini sağlar. Ekstrüzyondan önce erken füzyonu başlatmadan optimum dağılıma ulaşır.
C: Topaklanma genellikle verimsiz soğutmaya işaret eder. Karışım, soğuk karıştırıcıdan 50°C'nin üzerinde boşaltılırsa, çok sıcak kalır. Soğutma aşamasında yetersiz nem tahliyesi de sıcak karışımın terlemesine neden olarak doğrudan silolarda topaklanmaya yol açar.
C: Kalsiyum Karbonatın (CaCO3) çok erken eklenmesi, kazanın içinde tam olarak bir kumlama maddesi gibi davranır. Bu aşındırıcı parçacıklar yüksek hızlarda dolaşarak paslanmaz çelik tencerenin ve pervane kanatlarının çalışma ömrünü büyük ölçüde azaltır.
C: Gerçekçi kriterler sıcak karıştırma için 8 ila 12 dakika ve soğutma için 10 ila 15 dakikadır. Çevrim süreleri parti büyüklüğüne, motor gücüne ve soğutma suyu sıcaklığına göre değişir. Daha yavaş olan soğuk karıştırıcı genellikle genel hat hızını belirler.


