Language


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-20 Origen: Sitio


En el ferozmente competitivo sector de fabricación de plásticos, la estructura celular desigual amenaza directamente sus resultados. Los gerentes de fábrica frecuentemente enfrentan mayores tasas de desperdicio, resistencia mecánica comprometida y una severa erosión de márgenes debido a una producción inconsistente. Identificar la causa fundamental de estas fluctuaciones de densidad requiere un conocimiento técnico profundo. Debe evaluar simultáneamente tanto las formulaciones de sus materias primas como las capacidades del hardware mecánico. El simple hecho de ajustar un único parámetro de la máquina rara vez resuelve el problema general. Esta guía integral proporciona un marco realista, basado en evidencia, para identificar los principales cuellos de botella en la producción. Le ayudaremos a comprender el delicado equilibrio entre la gestión térmica, la precisión de la mezcla y la mecánica de extrusión. Aprenderá exactamente cómo determinar si optimizaciones menores de procesos pueden resolver sus desafíos operativos actuales. En última instancia, aclaramos cuándo actualizar la maquinaria se convierte en el único camino viable hacia una calidad confiable del producto.
La degradación del hardware es el principal culpable: el desgaste de los tornillos del extrusor o los cabezales de troquel desalineados provocan directamente desequilibrios en el flujo y variaciones de densidad localizadas.
La uniformidad de la mezcla dicta la consistencia de la espuma: una dispersión inadecuada durante la fase de mezcla impide el crecimiento celular uniforme, independientemente de la calidad del extrusor.
La gestión térmica no es negociable: fluctuaciones menores en la temperatura de fusión o el enfriamiento de calibración provocan una formación de espuma prematura o retrasada.
Evaluación estratégica de equipos: resolver problemas persistentes de densidad a menudo requiere auditar toda la línea de producción, desde el manejo de materias primas hasta la calibración posterior.
Las variaciones de densidad crean obstáculos inmediatos para la aceptación del mercado. Los bordes pesados y los centros huecos comprometen gravemente la integridad del panel. Estos defectos físicos descalifican a las juntas directivas para obtener premios premium Aplicaciones de tableros de espuma de PVC como gabinetes de precisión, enrutamiento CNC y señalización de alta gama. Los ebanistas requieren una estabilidad dimensional absoluta. Los operadores de CNC no pueden fresar paneles que contengan huecos internos inconsistentes. La señalización de alta gama exige un acabado superficial impecable para la impresión digital directa. Cuando sus paneles muestren cambios de densidad localizados, los compradores premium rechazarán los envíos por completo.
Definir criterios de éxito claros evita estos costosos rechazos. La mayoría de los estándares de cumplimiento de edificios comerciales exigen una estricta uniformidad. Los niveles de tolerancia de densidad aceptables suelen rondar los ±0,02 g/cm³. Mantener esta estricta tolerancia garantiza una resistencia mecánica predecible en toda la superficie del tablero. La consistencia garantiza una capacidad confiable de sujeción de tornillos y una resistencia óptima a la flexión. Los gerentes de fábrica deben establecer estos puntos de referencia con anticipación. No se puede gestionar la producción de forma eficaz sin medirla con respecto a estándares rigurosos y cuantificables.
Los impactos financieros a menudo permanecen ocultos hasta las auditorías trimestrales. El exceso de embalaje representa un gasto sigiloso enorme. Cuando los operadores empaquetan demasiado el troquel para eliminar los huecos, consumen excesiva resina de PVC en bruto. Esta práctica desperdicia material costoso y destruye los márgenes de beneficio. Por el contrario, un embalaje insuficiente provoca fallos estructurales catastróficos. Los tableros endebles no superan las pruebas de integridad estructural. Las devoluciones de los clientes se disparan. Debe absorber el costo del envío de devolución, el desperdicio de material y la pérdida de confianza del cliente. Equilibrar esta ecuación exige un control preciso sobre toda su operación de fabricación.
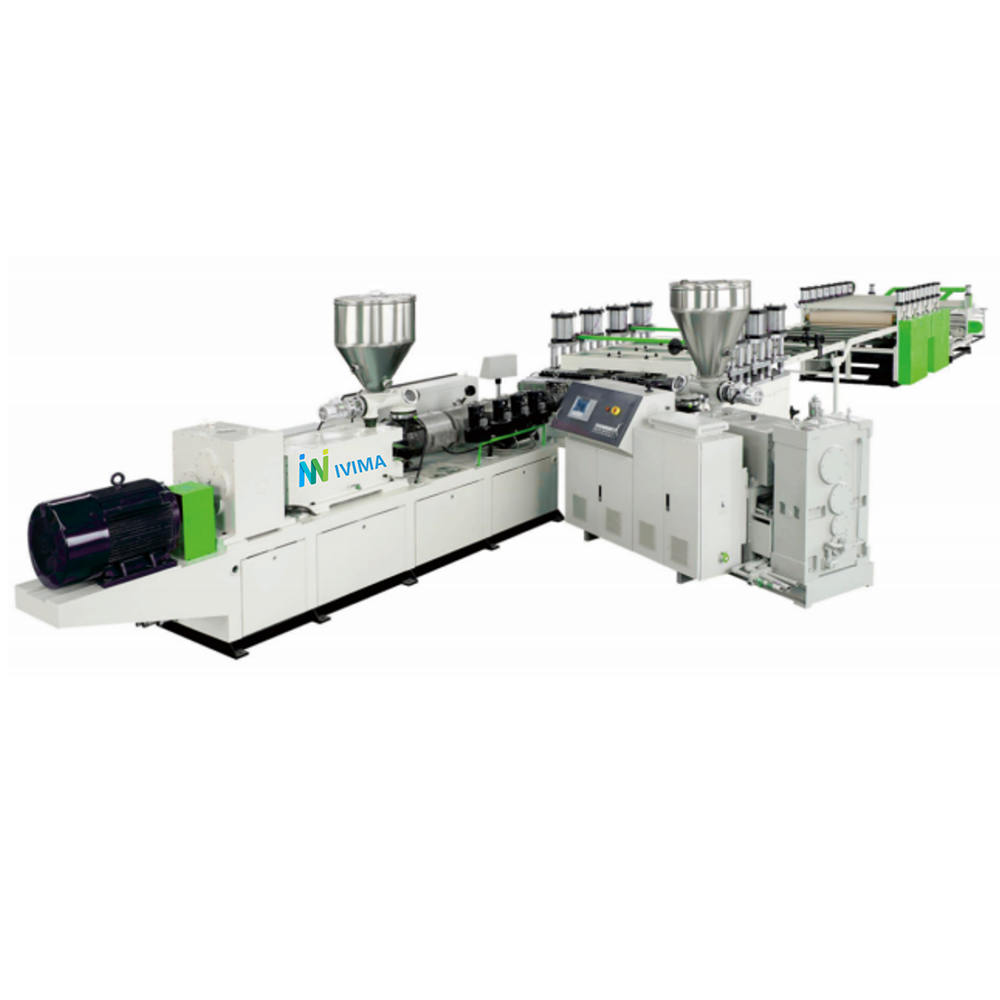
La degradación mecánica genera directamente inconsistencias en la formación de espuma. La maquinaria dicta la presión de fusión y la presión gobierna la expansión de la celda. Podemos dividir estos componentes mecánicos en tres categorías de soluciones principales:
Zonas de alimentación y plastificación de material.
Mecanismos de generación de presión de fusión.
Distribución del cabezal y dinámica de conformación.
El desgaste del tornillo y del cilindro representan los puntos de falla más comunes. Los tornillos gemelos degradados no pueden generar un corte constante. La plastificación disminuye cuando las paletas de los tornillos pierden sus bordes afilados. Un corte deficiente impide la activación uniforme del agente espumante. El agente espumante requiere presión y fricción exactas para descomponerse correctamente. Cuando los tornillos se desgastan, el material se desliza hacia atrás sobre los tramos. Este deslizamiento crea aumentos repentinos de presión. Los aumentos repentinos de presión se manifiestan directamente como bandas alternas de alta y baja densidad a lo largo del tablero terminado.
La dinámica del cabezal de troquel desempeña un papel igualmente crítico. El diseño del troquel en T determina cómo se propaga la masa fundida antes de salir de los labios. Los ajustes inadecuados de la barra de estrangulamiento restringen el flujo de material de manera desigual. Si un operador aprieta excesivamente la barra central del estrangulador, el material se abre paso hacia los bordes. Esto provoca bordes pesados y densos junto con un centro hueco y débil. Las inconsistencias en la separación de los labios también provocan disparidades inmediatas en la densidad del borde al centro. Debe calibrar la separación del troquel utilizando galgas de espesores precisas durante las paradas de mantenimiento.
Determinar el punto exacto de falla requiere una evaluación cuidadosa. Debe decidir si un problema de densidad se debe a un simple error de calibración en un sistema existente. Línea de extrusión de tableros de espuma de PVC o muerte permanente del hardware. Reemplazar el labio de una matriz cuesta significativamente menos que comprar un cilindro de doble tornillo nuevo. Realice una inspección minuciosa de desmontaje para medir la holgura de los tornillos según las especificaciones del fabricante.
Síntoma de defecto observado |
Causa probable del hardware |
Causa probable del proceso |
|---|---|---|
Bordes pesados, centro hueco. |
Ajuste inadecuado de la barra de la gargantilla |
Temperatura del troquel central demasiado alta |
Ondas de densidad longitudinal |
Vuelos de tornillo extrusor desgastados |
Tasa de alimentación de polvo inconsistente |
Vacíos localizados aleatorios |
Borde del troquel rayado o dañado |
Mala dispersión del agente espumante. |
Densidad general demasiado alta |
Capacidad de calentamiento del barril insuficiente |
Exceso de embalaje de materia prima |
La preparación de la materia prima sirve como base absoluta para el control de la densidad. Las extrusoras no pueden reparar el polvo mal mezclado. Las formulaciones se basan en interacciones químicas complejas. Debe mezclar perfectamente la resina base, los agentes espumantes, los reguladores y los estabilizadores. Si la mezcla inicial carece de homogeneidad, el tablero final inevitablemente fallará.
Las realidades de dispersión dictan el éxito del proceso de formación de espuma. Los agentes espumantes como la azodicarbonamida (AC) y el bicarbonato de sodio (NC) liberan gas al calentarse. Los auxiliares de procesamiento acrílico (ACR) envuelven estas burbujas de gas para evitar que exploten. La mala dispersión de estos químicos crea puntos calientes localizados. Una concentración excesiva de polvo AC en una sección provoca una violenta formación de espuma. La falta de ACR en otra sección hace que las burbujas colapsen. Estas fallas microscópicas se fusionan para formar variaciones masivas de densidad visibles a simple vista.
Realizar una auditoría rigurosa del equipo evita desastres por mezcla. Debe evaluar criterios específicos para cualquier Máquina mezcladora de polvo de PVC funcionando en sus instalaciones. Preste mucha atención a estos puntos de inspección vitales:
Desgaste de las cuchillas: Las cuchillas deflectoras desgastadas no logran crear el vórtice necesario, dejando aditivos en el fondo del tambor.
Eficiencia del mezclador de enfriamiento: Las camisas de enfriamiento inadecuadas permiten que la mezcla caliente se aglomere antes de la descarga.
Precisión de descarga automatizada: los termopares defectuosos descargan el lote a temperaturas incorrectas, alterando la densidad aparente del polvo.
Los riesgos de implementación son altos cuando se combinan nuevas recetas y maquinaria antigua. La utilización de formulaciones espumantes complejas y de alta gama a través de equipos de mezcla obsoletos garantiza el fracaso. La mala dispersión dará como resultado tasas asombrosas de desperdicio. Las inversiones materiales desaparecen rápidamente cuando la fase de mezcla no puede soportar los requisitos químicos. Actualice su infraestructura de mezcla antes de comprar costosos agentes espumantes importados.
La gestión térmica dicta la expansión física del panel. Debe trazar cuidadosamente el recorrido térmico del PVC fundido. El proceso suele fallar en los puntos de control de transición. El plástico pasa de un polvo sólido a una masa fundida viscosa, luego se expande hasta formar una espuma y finalmente se congela formando una tabla rígida. Cualquier alteración térmica durante estas fases arruina la estructura celular.
Las temperaturas de la zona del extrusor requieren un equilibrio delicado y preciso. Debes gestionar meticulosamente las zonas de alimentación, compresión y dosificación. Si la zona de alimentación se calienta demasiado, el polvo forma un puente y bloquea la entrada. Si la zona de compresión se calienta demasiado, el agente espumante se activa prematuramente dentro del cañón. La liberación prematura de gas fuerza al gas a salir del puerto de vacío. Esto no deja gas para la expansión real del panel en la salida del troquel. Por el contrario, las zonas de dosificación frías crean partículas de resina no fundidas. Estas partículas sólidas atraviesan la estructura de espuma en expansión como balas microscópicas.
El enfriamiento de la placa de calibración da forma al perfil de densidad final. La unidad de calibración utiliza agua fría y presión de vacío para llevar la espuma caliente a sus dimensiones finales. El flujo desigual del agua de refrigeración crea graves problemas. Los canales de vacío bloqueados hacen que la superficie del tablero se congele de manera desigual. Cuando un lado se enfría más rápido que el otro, el núcleo interno se desplaza. El material más suave y caliente migra hacia el lado más cálido. Esta migración fuerza cambios de densidad interna y deforma el tablero por completo.
Adopte un enfoque de resolución de problemas orientado a la evidencia. Nunca confíe en suposiciones de un momento dado o en lecturas únicas. Recomendamos encarecidamente registrar los deltas de temperatura y presión de fusión durante un turno completo de 24 horas. El registro continuo de datos identifica una deriva térmica lenta. Una banda calefactora moribunda podría bajar tres grados cada hora. No notará esta desviación durante una inspección rápida. El registro de datos expone estos fallos de hardware ocultos antes de que generen toneladas de chatarra.
Los gastos de capital requieren una justificación rigurosa. Los gerentes de producción deben utilizar un marco claro para la etapa de decisión. Se enfrenta a una elección crítica: modernizar las líneas existentes o invertir en maquinaria completamente nueva. La modernización tiene sentido cuando el marco del extrusor central permanece estructuralmente sólido. Comprar un nuevo cabezal de troquel o reemplazar un tornillo desgastado ofrece una solución temporal rentable. Sin embargo, la modernización no puede resolver los límites de capacidad fundamentales o las arquitecturas de control obsoletas.
La escalabilidad y la automatización diferencian las configuraciones heredadas de la maquinaria moderna. Moderno El equipo de producción de tableros de plástico mitiga los problemas de densidad mediante una automatización avanzada. La dosificación gravimétrica automatizada elimina el error humano. Pesa los aditivos continuamente y ajusta las tasas de alimentación instantáneamente según las RPM del extrusor. Los sistemas de control de temperatura de circuito cerrado monitorean continuamente el calor derretido. Activan ventiladores de refrigeración o bandas calefactoras automáticamente para mantener una tolerancia estricta de ±1°C. Estas intervenciones automatizadas estabilizan completamente el entorno espumante.
La evaluación de proveedores determina el éxito operativo a largo plazo. No acepte promesas vagas durante la fase de adquisición. Exigir garantías estrictas y cuantificables a los fabricantes de equipos. Exigir tolerancias de producción garantizadas escritas en el contrato final. Obligue al proveedor a realizar pruebas de rendimiento utilizando su formulación patentada específica. Rechace la maquinaria si no alcanza el punto de referencia de ±0,02 g/cm³ durante las pruebas de aceptación en fábrica. Además, verifique las capacidades de soporte técnico regional. Una máquina averiada no tiene valor si las piezas de repuesto tardan tres meses en llegar.
Ejecute acciones estructuradas de siguiente paso antes de firmar órdenes de compra. Guíe a sus gerentes de producción a través de un riguroso protocolo de Diseño de Experimentos (DoE). Una prueba estructurada aísla variables individuales sistemáticamente. Primero, pruebe una formulación nueva en la máquina vieja. A continuación, pruebe la formulación anterior utilizando perfiles de temperatura variados. Documente meticulosamente los cambios de densidad. Este proceso de aislamiento demuestra si el defecto se debe a la química o a la maquinaria. Complete esta evaluación antes de comprometerse a realizar grandes gastos de capital.
Resolver la densidad desigual requiere un enfoque integral y holístico. Debe comprender la compleja interacción entre la mezcla de formulaciones, el estado del extrusor y la calibración térmica. Intentar solucionar un problema mecánico modificando una receta química conduce directamente a la frustración y al desperdicio de capital. La degradación de la maquinaria, particularmente en tornillos y cabezales de troquel, altera fundamentalmente el flujo de fusión.
Recomendamos encarecidamente comenzar con una auditoría rigurosa de sus procedimientos de mezcla. Primero verifique la homogeneidad de su polvo. Luego, calibre su cabezal de troquel e inspeccione sus mesas de enfriamiento. Elimine los errores de proceso antes de pasar al reemplazo importante de equipos. Si los datos demuestran que su maquinaria ya no puede mantener tolerancias estrictas, actualícela decisivamente. Anime a su equipo de ingeniería a consultar hoy mismo a especialistas en equipos técnicos para auditar sus cuellos de botella de producción actuales.
R: Ajustar el agente espumante altera la densidad promedio general. Sin embargo, las desigualdades localizadas rara vez se deben a un error grave de formulación. Los bordes pesados o los huecos irregulares casi siempre indican una restricción mecánica del flujo, una mala dispersión de la mezcla del polvo o una distribución desigual de la temperatura en el cabezal del troquel.
R: Los intervalos de inspección dependen completamente del contenido de su relleno. Las formulaciones que utilizan altos porcentajes de carbonato de calcio actúan como abrasivos fuertes. Para recetas muy llenas, inspeccione los espacios libres de los tornillos cada seis meses. Las formulaciones estándar generalmente permiten inspecciones anuales durante paradas importantes de mantenimiento preventivo.
R: La alta densidad de los bordes generalmente indica un desequilibrio severo de la temperatura del troquel donde los bordes exteriores se enfrían demasiado. También suele ser el resultado de una configuración inadecuada de la barra del estrangulador. Si la barra central restringe el flujo excesivamente, la masa fundida fuerza hacia afuera, compactando los bordes con fuerza.
R: Sí. Los gradientes de enfriamiento extremos dentro de la unidad de calibración alteran dramáticamente las tasas de expansión. Si la piel exterior se congela instantáneamente mientras el núcleo permanece excesivamente caliente, la espuma interna lucha por expandirse hacia afuera. Este choque térmico desigual afecta directamente el espesor general del panel y la uniformidad de la densidad estructural.


