Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 20.11.2026 Происхождение: Сайт


В секторе производства пластмасс с жесткой конкуренцией неравномерная структура ячеек напрямую угрожает вашей прибыли. Менеджеры заводов часто сталкиваются с увеличением количества брака, снижением механической прочности и серьезным снижением рентабельности из-за непостоянной производительности. Выявление основной причины этих колебаний плотности требует глубоких технических знаний. Вы должны одновременно оценить как состав сырья, так и возможности механического оборудования. Простая настройка одного параметра машины редко решает основную проблему. Это всеобъемлющее руководство представляет собой реалистичную, основанную на фактических данных основу для выявления основных узких мест производства. Мы поможем вам понять тонкий баланс между терморегулированием, точностью смешивания и механикой экструзии. Вы узнаете, как именно определить, может ли незначительная оптимизация процесса решить ваши текущие операционные проблемы. В конечном итоге мы разъясняем, когда модернизация оборудования становится единственным реальным путем к надежному качеству продукции.
Основной причиной является деградация оборудования: износ шнеков экструдера или несоосность головок напрямую вызывают дисбаланс потока и локальные изменения плотности.
Однородность смешивания определяет консистенцию пенообразования: недостаточная дисперсия на этапе смешивания препятствует равномерному росту клеток, независимо от качества экструдера.
Управление температурным режимом не подлежит обсуждению: незначительные колебания температуры расплава или калибровочного охлаждения приводят к преждевременному или замедленному вспениванию.
Стратегическая оценка оборудования. Решение постоянных проблем с плотностью часто требует аудита всей производственной линии, от обработки сырья до последующей калибровки.
Изменения плотности создают немедленные препятствия для принятия рынком. Тяжелые края и полые центры серьезно ухудшают целостность панели. Эти физические недостатки лишают платы права премиум-класса. Применение пенопластовых плит из ПВХ, таких как прецизионная мебель, фрезеровка с ЧПУ и высококачественные вывески. Краснодеревщикам необходима абсолютная стабильность размеров. Операторы ЧПУ не могут фрезеровать панели, содержащие противоречивые внутренние пустоты. Высококачественные вывески требуют безупречной обработки поверхности для прямой цифровой печати. Когда ваши панели демонстрируют локальные изменения плотности, покупатели премиум-класса полностью откажутся от поставок.
Определение четких критериев успеха предотвращает подобные дорогостоящие отказы. Большинство стандартов соответствия коммерческим зданиям требуют строгого единообразия. Приемлемые уровни допуска по плотности обычно колеблются в пределах ±0,02 г/см³. Соблюдение этого жесткого допуска обеспечивает предсказуемую механическую прочность по всей поверхности плиты. Консистенция гарантирует надежную удерживающую способность винта и оптимальную прочность на изгиб. Руководители заводов должны установить эти ориентиры заранее. Вы не можете эффективно управлять производством, не измеряя выпуск по строгим, поддающимся количественной оценке стандартам.
Финансовые последствия часто остаются скрытыми до ежеквартальных проверок. Переупаковка представляет собой огромные скрытые расходы. Когда операторы упаковывают матрицу слишком сильно, чтобы устранить пустоты, они потребляют слишком много сырой ПВХ-смолы. Такая практика приводит к трате дорогостоящего материала и снижению прибыли. И наоборот, недостаточная упаковка приводит к катастрофическим структурным разрушениям. Хлипкие доски не проходят тесты на структурную целостность. Возврат клиентов стремительно растет. Вы должны покрыть расходы на обратную доставку, отходы материалов и потерю доверия клиентов. Чтобы сбалансировать это уравнение, требуется точный контроль над всем производственным процессом.
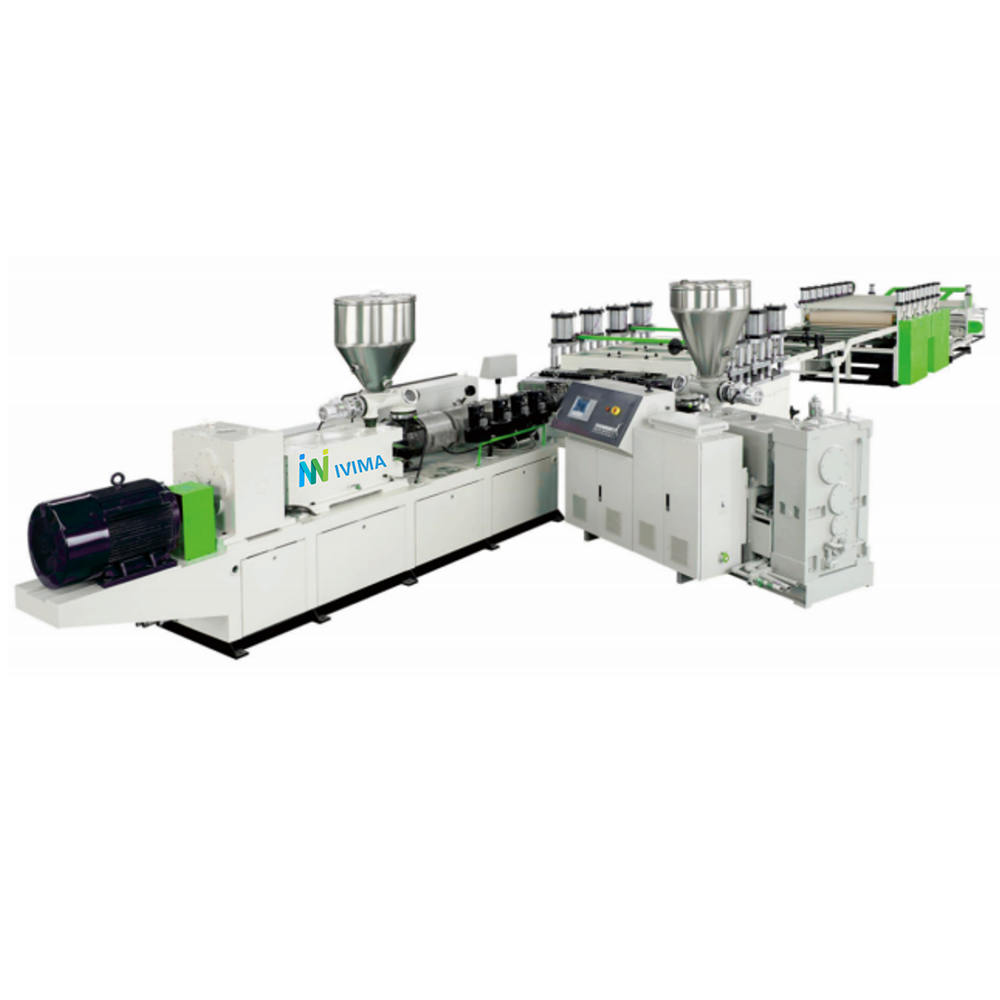
Механическая деградация напрямую приводит к неравномерности пенообразования. Оборудование определяет давление расплава, а давление управляет расширением ячеек. Мы можем разбить эти механические компоненты на три основные категории решений:
Зоны подачи материала и пластификации.
Механизмы создания давления расплава.
Распределение головки и динамика формирования.
Износ шнека и цилиндра представляют собой наиболее распространенные точки отказа. Изношенные сдвоенные шнеки не могут обеспечить постоянный сдвиг. Пластификация снижается, когда лопасти шнека теряют острые края. Плохой сдвиг препятствует равномерной активации пенообразователя. Для правильного разложения вспенивающего агента требуется точное давление и трение. Когда винты изнашиваются, материал скользит назад по скребкам. Это проскальзывание создает скачки давления. Скачки давления проявляются непосредственно в виде чередования полос высокой и низкой плотности поперек готовой плиты.
Динамика головки играет не менее важную роль. Т-образная конструкция определяет, как расплав распространяется перед выходом из кромок. Неправильная регулировка дроссельной заслонки неравномерно ограничивает поток материала. Если оператор слишком сильно затягивает центральную штангу, материал пробивается к краям. Это приводит к появлению тяжелых, плотных краев рядом со слабым полым центром. Несоответствие зазоров между губами также провоцирует немедленные различия в плотности от края до центра. Во время остановок на техническое обслуживание необходимо калибровать зазор матрицы с помощью точных щупов.
Определение точной точки отказа требует тщательной оценки. Вы должны решить, связана ли проблема с плотностью с простой ошибкой калибровки существующего Линия экструзии пенопласта ПВХ или необратимая смерть оборудования. Замена кромки матрицы обходится значительно дешевле, чем покупка нового двухвинтового ствола. Проведите тщательную проверку при разборке, чтобы измерить зазор винтов в соответствии со спецификациями производителя.
Наблюдаемый дефект Признак |
Вероятная аппаратная причина |
Вероятная причина процесса |
|---|---|---|
Тяжелые края, полый центр. |
Неправильная регулировка чокера. |
Слишком высокая температура центральной матрицы |
Продольные волны плотности |
Изношенные лопасти шнека экструдера |
Непостоянная скорость подачи порошка |
Случайные локализованные пустоты |
Поцарапанная или поврежденная кромка матрицы |
Плохая дисперсия пенообразователя. |
Общая плотность слишком высока |
Недостаточная мощность обогрева ствола |
Чрезмерная упаковка сырья |
Подготовка сырья служит абсолютной основой контроля плотности. Экструдеры не могут фиксировать плохо перемешанный порошок. Составы основаны на сложных химических взаимодействиях. Вы должны безупречно смешивать базовую смолу, пенообразователи, регуляторы и стабилизаторы. Если исходная смесь недостаточно однородна, конечная доска неизбежно выйдет из строя.
Реалии дисперсии определяют успех процесса вспенивания. Порообразователи, такие как азодикарбонамид (AC) и бикарбонат натрия (NC), выделяют газ при нагревании. Вспомогательные средства для обработки акрила (ACR) обволакивают эти пузырьки газа, предотвращая их взрыв. Плохая дисперсия этих химикатов создает локализованные горячие точки. Чрезмерная концентрация порошка AC в одной секции вызывает сильное пенообразование. Отсутствие ACR в другом разделе приводит к схлопыванию пузырей. Эти микроскопические дефекты сливаются, образуя огромные вариации плотности, видимые невооруженным глазом.
Проведение тщательного аудита оборудования предотвращает возникновение смешанных катастроф. Вы должны оценить конкретные критерии для любого Машина для смешивания порошка ПВХ, работающая на вашем предприятии. Обратите пристальное внимание на следующие важные точки проверки:
Износ лезвий: изношенные дефлекторные лезвия не могут создать необходимый вихрь, в результате чего присадки остаются на дне барабана.
Эффективность охлаждающего миксера: Недостаточные охлаждающие рубашки позволяют горячей смеси агломерироваться перед выгрузкой.
Точность автоматической выгрузки: неисправные термопары сбрасывают партию при неправильной температуре, что приводит к изменению объемной плотности порошка.
Риски реализации возрастают при объединении новых рецептов и старого оборудования. Использование высококачественных сложных пенообразующих составов с использованием устаревшего смесительного оборудования гарантирует провал. Плохая дисперсия приведет к ошеломляющему проценту брака. Материальные вложения быстро исчезают, когда этап смешивания не может удовлетворить требования к химическим веществам. Модернизируйте свою инфраструктуру смешивания, прежде чем приобретать дорогие импортные пенообразователи.
Управление температурным режимом диктует физическое расширение панели. Вы должны тщательно спланировать тепловое путешествие расплава ПВХ. Обычно процесс завершается неудачей на переходных контрольных точках. Пластик превращается из твердого порошка в вязкий расплав, затем расширяется в пену и, наконец, замерзает, образуя твердую плиту. Любое термическое нарушение на этих этапах разрушает структуру клетки.
Температура зоны экструдера требует тонкого и точного баланса. Вы должны тщательно управлять зонами подачи, сжатия и дозирования. Если зона подачи становится слишком горячей, порошок закупоривает впускное отверстие. Если зона сжатия становится слишком горячей, порообразователь активируется внутри цилиндра преждевременно. Преждевременный выпуск газа выталкивает газ обратно из вакуумного порта. Это не оставляет газа для фактического расширения панели на выходе из матрицы. И наоборот, в холодных зонах дозирования образуются нерасплавленные частицы смолы. Эти твердые частицы прорывают расширяющуюся структуру пены, как микроскопические пули.
Охлаждение калибровочной платы формирует окончательный профиль плотности. Калибровочный блок использует охлажденную воду и вакуумное давление, чтобы вытянуть горячую пену до ее окончательных размеров. Неравномерный поток охлаждающей воды создает серьезные проблемы. Заблокированные вакуумные каналы приводят к неравномерному замерзанию поверхности платы. Когда одна сторона остывает быстрее другой, внутреннее ядро смещается. Более мягкий и горячий материал мигрирует к более теплой стороне. Эта миграция приводит к изменению внутренней плотности и полной деформации платы.
Примите подход к устранению неполадок, ориентированный на фактические данные. Никогда не полагайтесь на предположения на определенный момент времени или отдельные показания. Мы настоятельно рекомендуем регистрировать разницу давления расплава и температуры в течение полной 24-часовой смены. Непрерывная регистрация данных позволяет выявить медленный температурный дрейф. Умирающий нагреватель может опускаться на три градуса каждый час. Вы не заметите этого отклонения во время быстрой выборочной проверки. Регистрация данных выявляет эти скрытые аппаратные сбои до того, как они приведут к образованию тонн мусора.
Капитальные затраты требуют строгого обоснования. Руководители производства должны использовать четкую структуру этапа принятия решений. Вы стоите перед важным выбором: модернизировать существующие линии или инвестировать в совершенно новое оборудование. Модернизация имеет смысл, если рама основного экструдера остается структурно прочной. Покупка новой головки или замена изношенного винта предлагает экономически эффективное временное решение. Однако модернизация не может решить фундаментальные ограничения производительности или устаревшие архитектуры управления.
Масштабируемость и автоматизация отличают устаревшие установки от современного оборудования. Современный Оборудование для производства пластиковых плит снижает проблемы с плотностью за счет передовой автоматизации. Автоматизированное гравиметрическое дозирование исключает человеческий фактор. Он непрерывно взвешивает добавки и мгновенно регулирует скорость подачи в зависимости от частоты вращения экструдера. Системы контроля температуры с замкнутым контуром непрерывно контролируют тепло расплава. Они автоматически включают охлаждающие вентиляторы или нагревательные ленты, чтобы поддерживать строгий допуск ±1°C. Эти автоматические вмешательства полностью стабилизируют пенящуюся среду.
Оценка поставщика определяет долгосрочный операционный успех. Не принимайте расплывчатые обещания на этапе закупок. Требуйте от производителей оборудования строгих, поддающихся количественной оценке гарантий. Требуйте гарантированных допусков на выпуск, записанных в окончательном контракте. Заставьте поставщика провести тестирование производительности с использованием вашей конкретной запатентованной формулы. Откажитесь от оборудования, если оно не соответствует контрольному значению ±0,02 г/см³ во время заводских приемочных испытаний. Кроме того, проверьте возможности региональной технической поддержки. Сломанная машина не имеет никакой ценности, если доставка запасных частей займет три месяца.
Прежде чем подписывать заказы на поставку, выполните структурированные действия на следующем этапе. Проведите своих менеджеров по производству через строгий протокол планирования экспериментов (DoE). Структурированный пробный запуск систематически изолирует отдельные переменные. Сначала протестируйте новый состав на старой машине. Затем протестируйте старую формулу, используя различные температурные профили. Тщательно документируйте изменения плотности. Этот процесс изоляции доказывает, вызван ли дефект химией или оборудованием. Завершите эту оценку, прежде чем совершать большие капитальные затраты.
Решение проблемы неравномерной плотности требует комплексного и целостного подхода. Вы должны понимать сложную взаимосвязь между смешиванием рецептур, состоянием экструдера и температурной калибровкой. Попытка решить механическую проблему путем изменения химического рецепта приводит непосредственно к разочарованию и напрасной трате капитала. Деградация оборудования, особенно шнеков и головок, существенно нарушает течение расплава.
Мы настоятельно рекомендуем начать со строгой проверки ваших процедур смешивания. Сначала проверьте однородность порошка. Затем откалибруйте головку и проверьте охлаждающие столы. Устраните ошибки процесса, прежде чем переходить к замене крупного оборудования. Если данные показывают, что ваше оборудование больше не может поддерживать строгие допуски, решительно модернизируйте его. Поощряйте свою команду инженеров проконсультироваться со специалистами по техническому оборудованию уже сегодня, чтобы проверить текущие узкие места вашего производства.
О: Регулировка пенообразователя изменяет общую среднюю плотность. Однако локальная неравномерность редко возникает из-за грубой ошибки в формулировке. Тяжелые края или неоднородные пустоты почти всегда указывают на механическое ограничение потока, плохую дисперсию порошка при смешивании или неравномерное распределение температуры по фильерной головке.
О: Интервалы проверок полностью зависят от содержания вашего наполнителя. Составы с высоким содержанием карбоната кальция действуют как жесткие абразивы. Для рецептов с высоким содержанием наполнения проверяйте зазоры винтов каждые шесть месяцев. Стандартные составы обычно допускают ежегодные проверки во время крупных остановок в целях профилактического обслуживания.
Ответ: Высокая плотность кромок обычно указывает на серьезный температурный дисбаланс матрицы, когда внешние кромки становятся слишком холодными. Это также часто является результатом неправильной настройки колье. Если центральная планка чрезмерно ограничивает поток, расплав вытесняется наружу, плотно уплотняя края.
А: Да. Экстремальные градиенты охлаждения внутри калибровочного блока резко меняют скорость расширения. Если внешняя оболочка мгновенно замерзнет, а сердцевина останется чрезмерно горячей, внутренняя пена будет с трудом расширяться наружу. Этот неравномерный тепловой удар напрямую влияет на общую толщину панели и однородность структурной плотности.


