Language


No altamente competitivo setor de fabricação de plásticos, a estrutura celular desigual ameaça diretamente seus resultados financeiros. Factory managers frequently face increased scrap rates, compromised mechanical strength, and severe margin erosion due to inconsistent output. Identificar a causa raiz dessas flutuações de densidade requer um conhecimento técnico profundo. Você deve avaliar simultaneamente as formulações de matéria-prima e as capacidades do hardware mecânico. O simples ajuste de um único parâmetro da máquina raramente resolve o problema geral. Este guia abrangente fornece uma estrutura realista e baseada em evidências para identificar os principais gargalos de produção. Ajudaremos você a compreender o delicado equilíbrio entre gerenciamento térmico, precisão de mistura e mecânica de extrusão. Você aprenderá exatamente como determinar se pequenas otimizações de processos podem resolver seus desafios operacionais atuais. Ultimately, we clarify when upgrading machinery becomes the only viable path to reliable product quality.
A degradação do hardware é o principal culpado: o desgaste dos parafusos da extrusora ou as cabeças de matriz desalinhadas causam diretamente desequilíbrios de fluxo e variações localizadas de densidade.
A uniformidade da mistura determina a consistência da espuma: A dispersão inadequada durante a fase de mistura impede o crescimento celular uniforme, independentemente da qualidade da extrusora.
O gerenciamento térmico não é negociável: pequenas flutuações na temperatura de fusão ou no resfriamento da calibração levam à formação de espuma prematura ou retardada.
Avaliação estratégica de equipamentos: A resolução de problemas persistentes de densidade geralmente requer auditoria de toda a linha de produção, desde o manuseio da matéria-prima até a calibração posterior.
As variações de densidade criam obstáculos imediatos à aceitação do mercado. Bordas pesadas e centros ocos comprometem gravemente a integridade do painel. Essas falhas físicas desqualificam as placas premium Aplicações de placas de espuma de PVC, como armários de precisão, roteamento CNC e sinalização de alta qualidade. Cabinet makers require absolute dimensional stability. Os operadores CNC não podem fresar painéis que contenham vazios internos inconsistentes. A sinalização de alta qualidade exige um acabamento superficial impecável para impressão digital direta. Quando seus painéis apresentam mudanças de densidade localizadas, os compradores premium rejeitarão totalmente as remessas.
A definição de critérios de sucesso claros evita estas rejeições dispendiosas. A maioria dos padrões de conformidade de edifícios comerciais exige uniformidade estrita. Os níveis de tolerância de densidade aceitáveis normalmente oscilam em torno de ±0,02 g/cm³. Manter essa tolerância rígida garante resistência mecânica previsível em toda a superfície da placa. Consistency guarantees reliable screw-holding capacity and optimal bending strength. Os gerentes de fábrica devem estabelecer esses padrões de referência antecipadamente. Não é possível gerir a produção de forma eficaz sem medir a produção em relação a padrões rigorosos e quantificáveis.
Os impactos financeiros muitas vezes permanecem ocultos até auditorias trimestrais. O excesso de embalagem representa uma enorme despesa furtiva. Quando os operadores sobrecarregam a matriz para eliminar vazios, eles consomem resina de PVC bruta em excesso. Esta prática desperdiça materiais caros e destrói as margens de lucro. Por outro lado, a sub-compactação causa falhas estruturais catastróficas. Placas frágeis falham nos testes de integridade estrutural. As devoluções dos clientes disparam. You must absorb the cost of return shipping, material scrap, and lost client trust. Equilibrar esta equação exige controle preciso sobre toda a sua operação de fabricação.
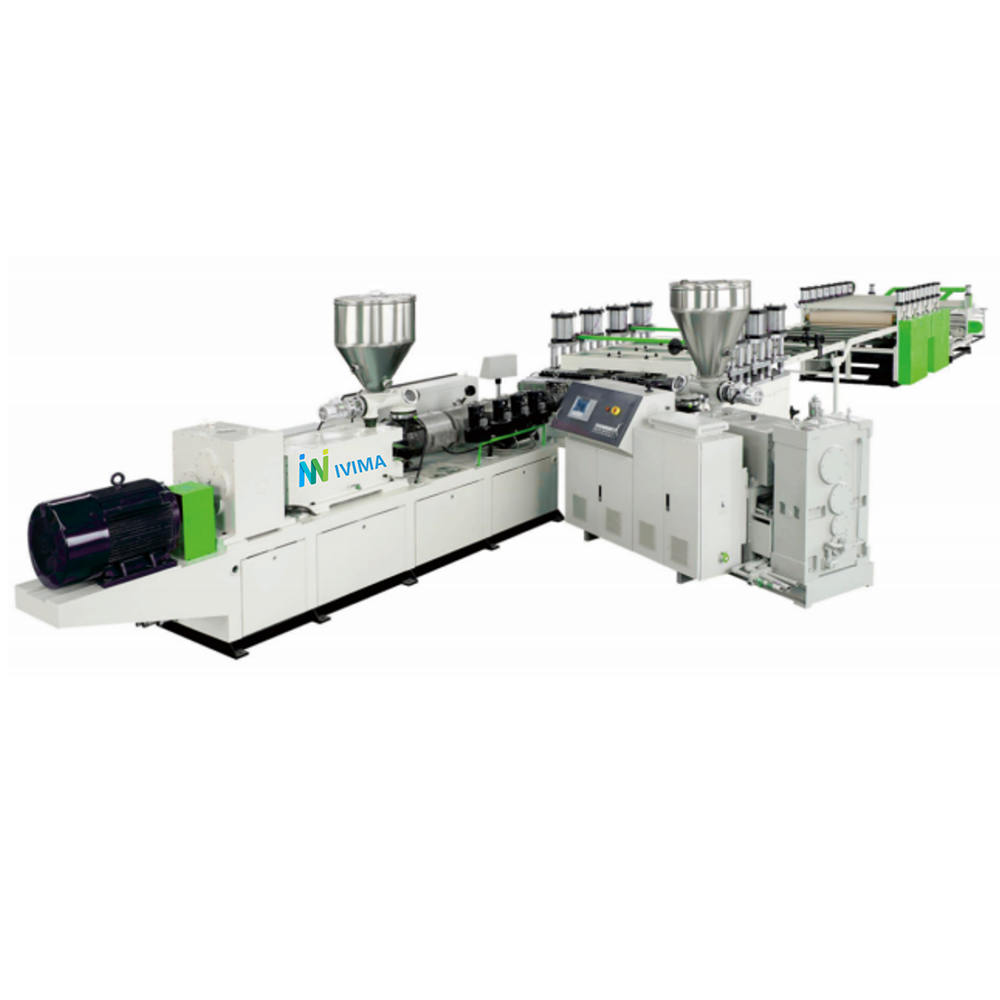
A degradação mecânica leva diretamente às inconsistências de formação de espuma. A maquinaria determina a pressão de fusão e a pressão governa a expansão celular. Podemos dividir esses componentes mecânicos em três categorias principais de soluções:
Zonas de alimentação e plastificação de materiais.
Mecanismos de geração de pressão de fusão.
Distribuição da cabeça de rosca e dinâmica de modelagem.
O desgaste do parafuso e do cilindro representa os pontos de falha mais comuns. Parafusos duplos degradados não podem gerar cisalhamento consistente. A plastificação diminui quando as hélices dos parafusos perdem suas arestas vivas. O cisalhamento deficiente impede a ativação uniforme do agente espumante. O agente de expansão requer pressão e fricção exatas para se decompor corretamente. Quando os parafusos se desgastam, o material desliza para trás sobre as talas. Esse deslizamento cria picos de pressão. Picos de pressão se manifestam diretamente como faixas alternadas de alta e baixa densidade na placa acabada.
A dinâmica da cabeça de roscar desempenha um papel igualmente crítico. O design da matriz em T determina como o derretimento se espalha antes de sair dos lábios. Ajustes inadequados da barra do estrangulador restringem o fluxo de material de forma desigual. Se um operador apertar excessivamente a barra central do estrangulador, o material forçará seu caminho até as bordas. Isso causa bordas pesadas e densas ao lado de um centro fraco e oco. As inconsistências nos lábios também provocam disparidades imediatas de densidade de ponta a ponta. Você deve calibrar a folga da matriz usando calibradores de folga precisos durante paradas de manutenção.
Determinar o ponto exato de falha requer uma avaliação cuidadosa. Você deve decidir se um problema de densidade decorre de um simples erro de calibração em um Linha de extrusão de placa de espuma de PVC ou morte permanente do hardware. Substituir uma borda da matriz custa significativamente menos do que comprar um novo cilindro de parafuso duplo. Realize uma inspeção completa de desmontagem para medir a folga do parafuso em relação às especificações do fabricante.
Sintoma de defeito observado |
Causa provável de hardware |
Causa provável do processo |
|---|---|---|
Bordas pesadas, centro oco |
Ajuste incorreto da barra do gargantilha |
Temperatura da matriz central muito alta |
Ondas de densidade longitudinal |
Passadeiras de parafuso da extrusora gastas |
Taxa de alimentação de pó inconsistente |
Vazios localizados aleatoriamente |
Lábio da matriz arranhado ou danificado |
Fraca dispersão do agente de expansão |
Densidade geral muito alta |
Capacidade insuficiente de aquecimento do barril |
Excesso de embalagem excessiva de matéria-prima |
A preparação da matéria-prima serve como base absoluta para o controle de densidade. As extrusoras não conseguem fixar pós mal misturados. As formulações dependem de interações químicas complexas. Você deve misturar resina base, agentes de expansão, reguladores e estabilizadores perfeitamente. Se a mistura inicial não tiver homogeneidade, a placa final irá inevitavelmente falhar.
As realidades de dispersão ditam o sucesso do processo de formação de espuma. Agentes de expansão como azodicarbonamida (AC) e bicarbonato de sódio (NC) liberam gás após aquecimento. Os auxiliares de processamento acrílico (ACR) envolvem essas bolhas de gás para evitar que estourem. A má dispersão destes produtos químicos cria pontos quentes localizados. Uma concentração excessiva de pó AC em uma seção causa violenta formação de espuma. A falta de ACR em outra seção causa o colapso das bolhas. Essas falhas microscópicas se fundem para formar enormes variações de densidade visíveis a olho nu.
A realização de uma auditoria rigorosa dos equipamentos evita desastres de mistura. Você deve avaliar critérios específicos para qualquer Máquina misturadora de pó de PVC operando em suas instalações. Preste muita atenção a estes pontos vitais de inspeção:
Desgaste da lâmina: As lâminas defletoras gastas não conseguem criar o vórtice necessário, deixando aditivos no fundo do tambor.
Eficiência do misturador de resfriamento: Camisas de resfriamento inadequadas permitem que a mistura quente se aglomere antes da descarga.
Precisão de descarga automatizada: Termopares defeituosos despejam o lote em temperaturas incorretas, alterando a densidade aparente do pó.
Os riscos de implementação são elevados quando se combinam novas receitas e maquinaria antiga. A execução de formulações de espuma complexas e de alta qualidade em equipamentos de mistura desatualizados garante o fracasso. A má dispersão resultará em taxas de sucata surpreendentes. Os investimentos em materiais desaparecem rapidamente quando a fase de mistura não consegue suportar os requisitos químicos. Atualize sua infraestrutura de mixagem antes de comprar agentes de expansão importados caros.
O gerenciamento térmico determina a expansão física do painel. Você deve mapear cuidadosamente a jornada térmica do fundido de PVC. O processo normalmente falha em pontos de verificação de transição. O plástico passa de um pó sólido para um fundido viscoso, depois se expande em uma espuma e, finalmente, congela em uma placa rígida. Qualquer ruptura térmica durante essas fases arruína a estrutura celular.
As temperaturas da zona da extrusora requerem um equilíbrio delicado e preciso. Você deve gerenciar meticulosamente as zonas de alimentação, compressão e medição. Se a zona de alimentação ficar muito quente, o pó forma uma ponte e bloqueia a ingestão. Se a zona de compressão ficar muito quente, o agente de expansão é ativado prematuramente dentro do cilindro. A liberação prematura de gás força o gás para trás, saindo da porta de vácuo. Isto não deixa gás para a expansão real do painel na saída da matriz. Por outro lado, as zonas de medição frias criam partículas de resina não derretidas. Estas partículas sólidas rasgam a estrutura de espuma em expansão como balas microscópicas.
O resfriamento da placa de calibração molda o perfil de densidade final. A unidade de calibração usa água gelada e pressão de vácuo para puxar a espuma quente até suas dimensões finais. O fluxo irregular da água de resfriamento cria problemas graves. Canais de vácuo bloqueados fazem com que a superfície da placa congele de maneira irregular. Quando um lado esfria mais rápido que o outro, o núcleo interno se desloca. O material mais macio e quente migra para o lado mais quente. Esta migração força mudanças de densidade interna e distorce totalmente o tabuleiro.
Adote uma abordagem de solução de problemas orientada por evidências. Nunca confie em suposições pontuais ou leituras únicas. É altamente recomendável registrar a pressão de fusão e os deltas de temperatura durante um turno completo de 24 horas. O registro contínuo de dados identifica desvios térmicos lentos. Uma faixa de aquecimento que está morrendo pode cair três graus a cada hora. Você não notará esse desvio durante uma verificação rápida. O registro de dados expõe essas falhas ocultas de hardware antes que elas gerem toneladas de sucata.
As despesas de capital exigem uma justificação rigorosa. Os gerentes de produção devem utilizar uma estrutura clara de estágio de decisão. Você enfrenta uma escolha crítica: modernizar linhas existentes ou investir em maquinário totalmente novo. O retrofit faz sentido quando a estrutura central da extrusora permanece estruturalmente sólida. Comprar uma nova cabeça de roscar ou substituir um parafuso desgastado oferece uma solução temporária econômica. No entanto, a modernização não pode resolver limites de capacidade fundamentais ou arquiteturas de controlo desatualizadas.
A escalabilidade e a automação diferenciam as configurações legadas das máquinas modernas. Moderno equipamentos de produção de placas plásticas atenuam problemas de densidade por meio de automação avançada. A dosagem gravimétrica automatizada elimina o erro humano. Ele pesa aditivos continuamente e ajusta as taxas de alimentação instantaneamente com base nas RPM da extrusora. Os sistemas de controle de temperatura em circuito fechado monitoram continuamente o calor do fundido. Eles acionam ventiladores de resfriamento ou faixas de aquecimento automaticamente para manter uma tolerância estrita de ±1°C. Essas intervenções automatizadas estabilizam totalmente o ambiente de formação de espuma.
A avaliação do fornecedor determina o sucesso operacional a longo prazo. Não aceite promessas vagas durante a fase de aquisição. Exija garantias rigorosas e quantificáveis dos fabricantes de equipamentos. Exija tolerâncias de produção garantidas escritas no contrato final. Force o fornecedor a realizar testes de desempenho usando sua formulação proprietária específica. Recuse o maquinário se ele não atingir o valor de referência de ±0,02 g/cm³ durante os testes de aceitação de fábrica. Além disso, verifique os recursos de suporte técnico regional. Uma máquina quebrada não tem valor se as peças de reposição demoram três meses para chegar.
Execute ações estruturadas de próximas etapas antes de assinar pedidos de compra. Oriente seus gerentes de produção por meio de um protocolo rigoroso de Design de Experimentos (DoE). Um ensaio estruturado isola variáveis individuais sistematicamente. Primeiro, teste uma formulação totalmente nova na máquina antiga. A seguir, teste a formulação antiga usando perfis de temperatura variados. Documente as mudanças de densidade meticulosamente. Este processo de isolamento comprova se o defeito é de origem química ou de maquinário. Conclua esta avaliação antes de se comprometer com grandes despesas de capital.
A resolução da densidade desigual requer uma abordagem abrangente e holística. Você deve compreender a complexa interação entre a mistura da formulação, a integridade da extrusora e a calibração térmica. Tentar consertar um problema mecânico ajustando uma receita química leva diretamente à frustração e ao desperdício de capital. A degradação das máquinas, especialmente em parafusos e cabeçotes de matrizes, interrompe fundamentalmente o fluxo de fusão.
Recomendamos fortemente começar com uma auditoria rigorosa dos seus procedimentos de mixagem. Verifique primeiro a homogeneidade do pó. Em seguida, calibre o cabeçote e inspecione as mesas de resfriamento. Elimine erros de processo antes de passar para uma grande substituição de equipamentos. Se os dados comprovarem que seu maquinário não consegue mais manter tolerâncias rígidas, faça uma atualização decisiva. Incentive sua equipe de engenharia a consultar hoje mesmo especialistas em equipamentos técnicos para auditar seus atuais gargalos de produção.
R: O ajuste do agente espumante altera a densidade média geral. No entanto, irregularidades localizadas raramente resultam de um erro grosseiro de formulação. Bordas pesadas ou vazios irregulares quase sempre indicam uma restrição mecânica do fluxo, má dispersão da mistura de pó ou distribuição desigual de temperatura na cabeça da matriz.
R: Os intervalos de inspeção dependem inteiramente do conteúdo do seu enchimento. Formulações que utilizam altas porcentagens de carbonato de cálcio atuam como abrasivos agressivos. Para receitas muito recheadas, inspecione as folgas dos parafusos a cada seis meses. As formulações padrão normalmente permitem inspeções anuais durante grandes paradas de manutenção preventiva.
R: A alta densidade da aresta normalmente indica um grave desequilíbrio na temperatura da matriz, onde as arestas externas ficam muito frias. Também resulta frequentemente de configurações inadequadas da barra de gargantilha. Se a barra central restringir excessivamente o fluxo, o fundido forçará para fora, compactando as bordas firmemente.
R: Sim. Gradientes extremos de resfriamento dentro da unidade de calibração alteram drasticamente as taxas de expansão. Se a camada externa congelar instantaneamente enquanto o núcleo permanecer excessivamente quente, a espuma interna terá dificuldade para se expandir para fora. Este choque térmico desigual impacta diretamente a espessura geral do painel e a uniformidade da densidade estrutural.


