Language


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-07-08 الأصل: موقع

يواجه القائمون على إعادة تدوير البلاستيك معركة يومية مستمرة على أرضية الإنتاج. يجب عليك تعظيم جودة الحبيبات النهائية لتلبية متطلبات السوق الصارمة. ومع ذلك، فإن إدارة مدخلات الخردة المتغيرة للغاية والمحملة بالرطوبة والحبر والتلوث العضوي يجعل هذا الأمر صعبًا للغاية. يؤدي اختيار بنية الطارد الخاطئة إلى الإضرار بمخرجاتك بشكل مباشر. فهو يؤدي بسرعة إلى ظهور كريات مسامية وانسداد متكرر للشاشة وإهدار الطاقة. تؤدي هذه الأعطال الميكانيكية إلى الحد بشدة من كفاءة المصنع وتقليل قيمة منتجك.
توفر هذه المقالة إطار تقييم موضوعي يركز على الهندسة. سنساعدك على اختيار المعدات المناسبة بناءً على ملفات تعريف المواد المحددة وقيود المنشأة. سوف تتعلم بالضبط متى يتم نشر نظام أحادي المرحلة مقابل خط مزدوج المرحلة. ومن خلال فهم هذه الاختلافات الميكانيكية الأساسية، يمكنك تأمين النتائج المثالية لعملية إعادة التدوير الخاصة بك.
توفر الخطوط أحادية المرحلة استهلاكًا أقل للنفقات الرأسمالية والطاقة، وهي مثالية للخردة النظيفة والجافة وما بعد الصناعية بأقل قدر من التلوث.
تعتبر الخطوط مزدوجة المرحلة (أجهزة بثق الأم والطفل) إلزامية لنفايات ما بعد الاستهلاك، مما يوفر تفريغًا مزدوجًا فائقًا للغاز وترشيحًا مزدوجًا للتعامل مع الرطوبة العالية والأحبار الثقيلة.
تملي الكثافة الظاهرية للمواد وشكلها (الأغشية مقابل المواد الصلبة) عمليات تكامل الواجهة الأمامية، مما يتطلب تكوينات محددة مثل خط التكوير من النوع المتكتل أو آلة التكوير ذات القوة الجانبية PP PE.
يجب أن تأخذ التكلفة الإجمالية للملكية (TCO) في الاعتبار استهلاك الطاقة العالي للطارد الثانوي ونفقات الصيانة العامة مقابل السعر المتميز الذي تتطلبه الكريات عالية الجودة والخالية من العيوب.
غالبًا ما يسيء المشترون فهم متطلبات البثق. وكثيرًا ما يتساءلون متى يوفر برغي طويل واحد قوة معالجة كافية. وعلى العكس من ذلك، فإنهم يتساءلون متى يصبح الفصل المادي لنظام ذو مرحلتين ضروريًا ميكانيكيًا. تكمن الإجابة في فيزياء ذوبان البوليمر واستخلاص الغاز.
يعمل نظام المرحلة الواحدة على مبدأ مباشر. ويستخدم طاردًا أساسيًا واحدًا لإكمال عملية إعادة التدوير بأكملها. تقوم بتغذية المادة في برميل واحد يحتوي على برغي واحد مستمر. تتعامل هذه المنطقة المفردة مع الذوبان، وتفريغ الغاز، والبثق النهائي في تدفق خطي واحد.
توفر هذه البنية العديد من نقاط القوة المتميزة. أولاً، يتطلب الأمر مساحة أصغر بكثير للمنشأة. ثانيًا، يتطلب استهلاكًا أساسيًا أقل بكثير للطاقة. وأخيرًا، فإنه يقلل من متغيرات الصيانة الشاملة لديك. ما عليك سوى صيانة علبة تروس واحدة ومحرك واحد ونظام تدفئة واحد. عند معالجة المواد المستقرة، تؤدي هذه البساطة إلى موثوقية استثنائية.
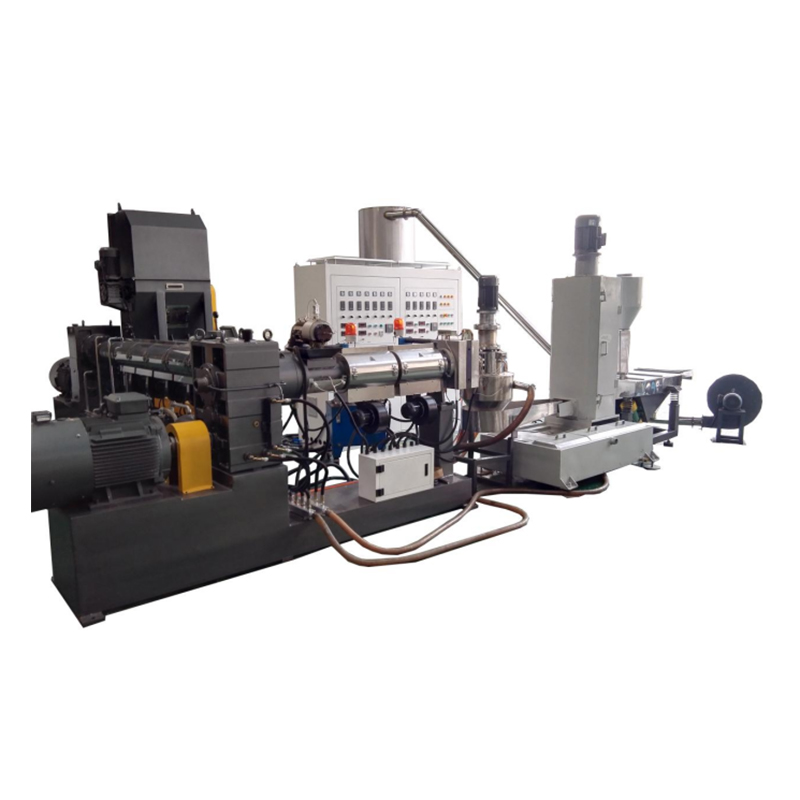
تقدم البنية ثنائية المرحلة انقطاعًا ماديًا متعمدًا في عملية البثق. نحن نسمي هذا عادةً تكوين 'الأم والطفل'. يتلقى الطارد 'الأم' الأساسي المواد الخام. يذوب البلاستيك ويقوم بالتفريغ الأولي. بدلاً من دفع هذا الذوبان مباشرة عبر القالب، فإنه يغذي البوليمر المنصهر في جهاز بثق ثانوي 'صغير'.
تعمل هذه الوحدة الثانوية عادةً بسرعة أبطأ. كما أنها تعمل في ملفات تعريف درجات حرارة مختلفة. يخلق الهبوط المادي بين المرحلتين الأولى والثانية ميزة تشغيلية هائلة. فهو يسمح للغازات المحتبسة والرطوبة الشديدة والأحبار المتطايرة بالهروب بسرعة. إليك كيفية ظهور العملية خطوة بخطوة عادةً:
تقوم آلة البثق الأم بإذابة الخردة الملوثة وتطبيق عملية قص مكثفة.
تمر المادة عبر شاشة الترشيح الأولى، لإزالة الشوائب المادية الكبيرة.
يسقط الذوبان في الطارد الصغير، مما يؤدي إلى انخفاض مفاجئ في الضغط.
يؤدي انخفاض الضغط هذا إلى إطلاق غازات متطايرة إلى منطقة تفريغ فراغ ثانوية.
يقوم جهاز البثق الصغير بدفع المادة المصهورة النظيفة من خلال مبدل شاشة نهائي فائق الدقة.
إن قدرة الترشيح المزدوج والتفريغ المزدوج هذه تجعل الأنظمة ذات المرحلة المزدوجة قوية بشكل فريد. إنها تتفوق في تنقية المواد البلاستيكية شديدة التدهور.
نجاحك يعتمد على المحاذاة الدقيقة. يجب عليك مطابقة قدرات الجهاز مع الحقائق المادية الدقيقة لمواد الإدخال الخاصة بك. تجاهل هذه القاعدة يضمن الاختناقات التشغيلية. لتعظيم الناتج، يجب عليك تقييم أ آلة تكوير البلاستيك على أساس مستويات الرطوبة وعتبات التلوث.
تزدهر الأنظمة أحادية المرحلة بناءً على مدخلات نظيفة ويمكن التنبؤ بها. يجب عليك تحديد هذه البنية عند معالجة الخردة الصناعية النظيفة أو حواف حواف المصنع. كما أنهم يتعاملون مع الراتنجات البكر غير المواصفات بشكل جميل. تعمل الرقائق الصلبة المغسولة جيدًا والمجففة بدقة في هذه الآلات بشكل مثالي.
ومع ذلك، يتم تطبيق عتبات صارمة. يجب أن تحتوي مادة الإدخال الخاصة بك دائمًا على أقل من 3-5% من الرطوبة. ويجب أن تفتقر أيضًا إلى الطباعة الثقيلة أو الملصقات الورقية أو الملوثات العضوية. إذا كانت الخردة الخاصة بك تناسب هذا الوضع، فإن النظام أحادي المرحلة يزيد من كفاءة المعالجة لديك.
تتطلب بعض المواد تمامًا معالجة على مرحلتين. تمثل الأفلام الزراعية ما بعد الاستهلاك مثالًا رائعًا. تتطلب العبوات المطبوعة بشكل كبير والمواد البلاستيكية المتدهورة أيضًا هذا النهج الشاق. سوف تفشل الرقائق المغسولة التي تحتفظ بالرطوبة المتبقية العالية في إعداد مرحلة واحدة.
نظام مزدوج المرحلة يمنع 'الرغوة'. تخلق الرغوة كريات مجوفة وهشة مليئة بالغاز المحبوس. ومن خلال توفير منطقة تفريغ ثانوية للتفريغ، فإن نظام الأم والطفل يزيل هذا العيب. علاوة على ذلك، فهو يتعامل مع مبدلات الشاشة ذات عدد شبكي أعلى. يسمح لك هذا بتصفية الشوائب المجهرية دون التسبب في ضغط خلفي مميت في البرميل الأساسي.
إرشادات ملاءمة المواد
خصائص المواد |
الملاءمة على مرحلة واحدة |
الملاءمة على مرحلتين |
|---|---|---|
تقليم صناعي نظيف |
ممتاز |
مبالغة |
محتوى الرطوبة <3% |
أفضل |
مقبول |
محتوى الرطوبة > 5% |
لا ينصح به (خطر الرغوة) |
ممتاز (تهوية مزدوجة) |
حبر ثقيل/فيلم مطبوع |
فقير |
أفضل |
تلوث عضوي عالي |
ضعيف (تسبب عمى الشاشة بشكل متكرر) |
ممتاز (ترشيح مزدوج) |
ستظل أفضل بنية البثق تفشل إذا واجه نظام التغذية الأمامي صعوبات. يجب أن تتعامل آلية التغذية مع الكثافة الظاهرية المحددة للمادة. وإلا فإن المسمار سوف يصبح فارغًا، مما يسبب تقلبات شديدة في الإخراج.
تمثل الأفلام خفيفة الوزن والرافيا تحديات تغذية فريدة من نوعها. إنهم يفتقرون إلى الوزن اللازم لتغذية الجاذبية بشكل موثوق. في هذه الحالات، تحتاج إلى حل متخصص. ان يوفر خط التكوير من نوع Agglomerate التكوين المثالي. ويتميز بخزان مدمج للقاطع والمدمج. تخلق الشفرات الدوارة احتكاكًا، مما يؤدي إلى تسخين المادة مسبقًا وتجفيفها وتكثيفها. يقوم الضاغط بعد ذلك بدفع هذه الكتلة الكثيفة بالطرد المركزي مباشرة إلى برغي الطارد. وهذا يضمن إنتاجية مستقرة وعالية السعة للأفلام الصعبة.
غالبًا ما تقاوم المواد المسحوقة الرقيقة منخفضة الكثافة تغذية الجاذبية تمامًا. إنهم يجسرون داخل القواديس القياسية، ويوقفون الإنتاج. لحل هذه المشكلة، يجب عليك تحديد أ تغذية القوة الجانبية PP PE الكريات . يضع هذا التكوين برغيًا مساعدًا على جانب البرميل الرئيسي. تقوم وحدة التغذية الجانبية بدفع الرقائق الرقيقة ميكانيكيًا إلى المسمار الرئيسي. إنه يمنع التجسير بقوة ويضمن بقاء البرميل ممتلئًا تمامًا. يؤدي هذا إلى زيادة القدرة الإنتاجية للمواد البلاستيكية منخفضة الكثافة.
توفر عملية إعادة الطحن الصلبة كثافة كبيرة ممتازة. يتغذى بسهولة دون ضغط عدواني. ومع ذلك، غالبًا ما تحتاج إلى مزج هذا الطحن مع إضافات محددة. أ تعمل الحبيبات البلاستيكية التي تعمل بالتغذية على الجرعة على إدارة هذا الأمر بشكل مثالي. ويستخدم جرعات حجمية أو وزنية دقيقة. يتيح لك هذا الإعداد مزج نسب دقيقة من ألوان الأصبغة الرئيسية أو كربونات الكالسيوم. إنه يضمن تناسق الذوبان المطلق وتوحيد الألوان المثالي عبر عمليات الإنتاج الضخمة.
يتطلب تقييم خطوط البثق تجاوز القدرات الأولية. يجب أن تفهم الحقائق المادية اليومية على أرض مصنعك. يحدد تخطيط المنشأة وسير عمل الصيانة نجاحك على المدى الطويل.
ويشكل تخطيط الفضاء تحديا كبيرا. تتطلب الخطوط ذات المرحلة المزدوجة مساحة أرضية أكبر بكثير. يجب أن تستوعب الآلة الثانوية ونظام القيادة المستقل الخاص بها ومنحدر النقل المتصل. تتطلب تخطيطات المنشأة عادةً مساحة خطية طويلة أو تكوينًا على شكل حرف L. قبل اختيار نظام مزدوج المرحلة، يجب عليك رسم خريطة لأرضية المصنع فعليًا لضمان الخلوص الكافي للتشغيل والوصول الآمن للصيانة.
يمثل سحب الطاقة عاملاً تشغيليًا رئيسيًا. تستهلك الأنظمة ذات المرحلة المزدوجة بطبيعتها المزيد من الكهرباء. أنت تقوم بتشغيل محركين متميزين، وعلبتي تروس، ومجموعتين من مناطق تسخين البراميل. بشكل عام، تستهلك الأنظمة ثنائية المرحلة ما يقرب من 20-30% طاقة أكثر لكل كيلوغرام تتم معالجته مقارنة بالوحدات أحادية المرحلة. يجب عليك التأكد من أن البنية التحتية الكهربائية لمنشأتك يمكنها التعامل مع هذا الطلب المتزايد بالكيلووات دون تعطل القواطع.
مقاييس تعقيد الصيانة مع حجم المعدات. الخطوط أحادية المرحلة تقلل من الصداع الميكانيكي. يقوم المشغلون بإدارة علبة تروس واحدة ومحرك واحد فقط. كما أنهم يتعاملون مع مغير شاشة أساسي واحد.
تتطلب الخطوط ذات المرحلتين إشرافًا متطورًا. أنها تتطلب جداول الصيانة المتزامنة. فيما يلي الممارسات الشائعة التي يجب الانتباه إليها:
يجب على المشغلين أن يوازنوا بعناية بين سرعات اللولب بين طارد الأم والطفل لمنع فيضان المزلق الانتقالي.
يجب أن تكون تغييرات الشاشة متداخلة. تحجب شاشة الطارد الأم بشكل أسرع بسبب التلوث الأولي الشديد.
يتطلب صندوقا التروس المنفصلان فترات زمنية مختلفة لتغيير الزيت ومراقبة الاهتزاز.
يجب تعيين ملفات تعريف درجة الحرارة بدقة عبر كلا البرميلين لمنع تدهور البوليمر أثناء الهبوط المادي.
مخطط مقارنة النظام
المقياس التشغيلي |
نظام المرحلة الواحدة |
نظام مزدوج المرحلة |
|---|---|---|
البصمة المطلوبة |
مدمج (خطي) |
كبيرة (خطية أو على شكل حرف L) |
سحب الطاقة (كيلوواط) |
معيار خط الأساس |
20-30% أعلى |
الأجزاء المتحركة |
الحد الأدنى (1 محرك، 1 علبة تروس) |
مجمع (2 موتور، 2 علبة تروس) |
مبدلات الشاشة |
نقطة واحدة |
النقاط المزدوجة |
تدريب المشغلين |
معيار |
متقدم (المزامنة مطلوبة) |
إن اختيار بنية التكوير الصحيحة يحدد جودة منتجك. كما أنه يحدد كفاءتك التشغيلية اليومية. اختر نظامًا أحادي المرحلة للحصول على كفاءة عالية ومدخلات نظيفة وجافة. اختر نظامًا مزدوج المرحلة للمعالجة الشاقة للنفايات الرطبة والقذرة ونفايات ما بعد الاستهلاك.
لإنهاء قرارك، اتخذ هذه الإجراءات الفورية:
قم بمراجعة مصادر الخردة الأساسية الخاصة بك خصيصًا لمحتوى الرطوبة ومستويات الحبر.
قم بقياس المساحة الأرضية المتوفرة في المصنع لتأكيد جدوى التخطيط.
اطلب إجراء اختبار خاص بالمواد من الشركات المصنعة للمعدات قبل إنشاء قائمة مختصرة.
قم بتقييم القدرات الفنية الحالية للمشغلين فيما يتعلق بعناصر التحكم المتزامنة في الماكينة.
من خلال تطبيق هذا الإطار الهندسي، ستقوم بتثبيت نظام يوفر كريات متسقة وعالية الجودة دون توقف غير ضروري.
ج: لا يُنصح بذلك بشدة إلا إذا كان الفيلم مجففًا جيدًا بشكل استثنائي ومطبوعًا بأقل قدر ممكن. الرطوبة العالية سوف تسبب حتما رغوة. وهذا يتطلب نظام مزدوج المرحلة لتفريغ الغاز بشكل مناسب.
ج: على الرغم من أنها تختلف حسب السعة والعلامة التجارية، إلا أن الخطوط ذات المرحلة المزدوجة تتطلب عادةً نفقات رأسمالية أولية أعلى بنسبة 30-40%. وهذا يفسر المحرك الإضافي وعلبة التروس والبرميل الساخن وأنظمة التحكم المتزامنة.
ج: عموما لا. تتطلب الترقية تصميمات لولبية محددة، ونسب L/D متغيرة، وتكامل لوحة التحكم المعقدة لعملية 'الأم والطفل' المتزامنة. يجب اتخاذ قرار الهندسة المعمارية في مرحلة الشراء الأولية.
ج: يستخدم جهاز القطع والضغط (التجميع) شفرات احتكاك عالية السرعة لتسخين وتكثيف الأفلام خفيفة الوزن قبل البثق. وعلى العكس من ذلك، تستخدم وحدة التغذية الجانبية ذات القوة المسمار اللولبي الميكانيكي لدفع الرقائق الباردة والرقيقة مباشرة إلى برميل الطارد الرئيسي.