Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-07-08 Kaynak: Alan

Plastik geri dönüşümcüleri üretim alanında sürekli, günlük bir mücadeleyle karşı karşıyadır. Sıkı pazar taleplerini karşılamak için nihai pelet kalitesini en üst düzeye çıkarmalısınız. Ancak nem, mürekkep ve organik kirlilik içeren oldukça değişken hurda girdilerinin yönetilmesi bunu inanılmaz derecede zorlaştırıyor. Yanlış ekstruder mimarisini seçmek çıktınıza doğrudan zarar verir. Hızlı bir şekilde gözenekli topaklara, sık sık ekran tıkanmalarına ve enerji israfına yol açar. Bu mekanik arızalar tesis verimliliğini ciddi şekilde sınırlandırır ve ürün değerinizi düşürür.
Bu makale objektif, mühendislik odaklı bir değerlendirme çerçevesi sunmaktadır. Özel malzeme profillerinize ve tesis kısıtlamalarınıza göre doğru ekipmanı seçmenize yardımcı olacağız. Tek kademeli bir sistemi ne zaman çift kademeli bir hatta dağıtacağınızı tam olarak öğreneceksiniz. Bu temel mekanik farklılıkları anlayarak geri dönüşüm operasyonunuz için en iyi sonuçları elde edebilirsiniz.
Tek kademeli hatlar daha düşük CAPEX ve enerji tüketimi sunar; minimum kirlilikle temiz, kuru, sanayi sonrası hurdalar için idealdir.
Tüketici sonrası atıklar için çift aşamalı hatlar (anne-bebek ekstrüderleri) zorunludur ve yüksek nem ve ağır mürekkeplerle başa çıkmak için üstün çift gaz giderme ve çift filtreleme sunar.
Malzeme yığın yoğunluğu ve format (film veya sert), aglomera tipi peletleme hattı veya yandan kuvvet beslemeli PP PE peletleyici gibi özel konfigürasyonlar gerektiren ön uç entegrasyonlarını belirler.
Toplam Sahip Olma Maliyeti (TCO), yüksek kaliteli, hatasız peletlerin gerektirdiği premium fiyata kıyasla ikincil ekstruderin daha yüksek enerji çekişini ve bakım masraflarını hesaba katmalıdır.
Alıcılar genellikle ekstrüzyon gerekliliklerini yanlış anlıyorlar. Tek bir uzun vidanın yeterli işlem gücünü ne zaman sağladığını sıklıkla merak ediyorlar. Tersine, iki aşamalı bir sistemin fiziksel olarak ayrılmasının ne zaman mekanik olarak gerekli hale geldiğini sorguluyorlar. Cevap polimer eritme ve gaz çıkarma fiziğinde yatmaktadır.
Tek aşamalı sistem basit bir prensiple çalışır. Tüm geri dönüşüm sürecini tamamlamak için bir birincil ekstruder kullanır. Malzemeyi tek bir tambur muhafazasına bir sürekli vidayla beslersiniz. Bu tek bölge, tek bir doğrusal akışta eritme, gazdan arındırma ve son ekstrüzyonu gerçekleştirir.
Bu mimari birkaç farklı güçlü yön sunar. İlk olarak, çok daha küçük bir tesis ayak izi gerektirir. İkincisi, önemli ölçüde daha düşük temel güç tüketimi gerektirir. Son olarak, genel bakım değişkenlerinizi azaltır. Yalnızca bir dişli kutusuna, bir motora ve bir ısıtma sistemine bakım yapmanız gerekir. Stabil malzemeleri işlerken bu basitlik olağanüstü güvenilirliği sağlar.
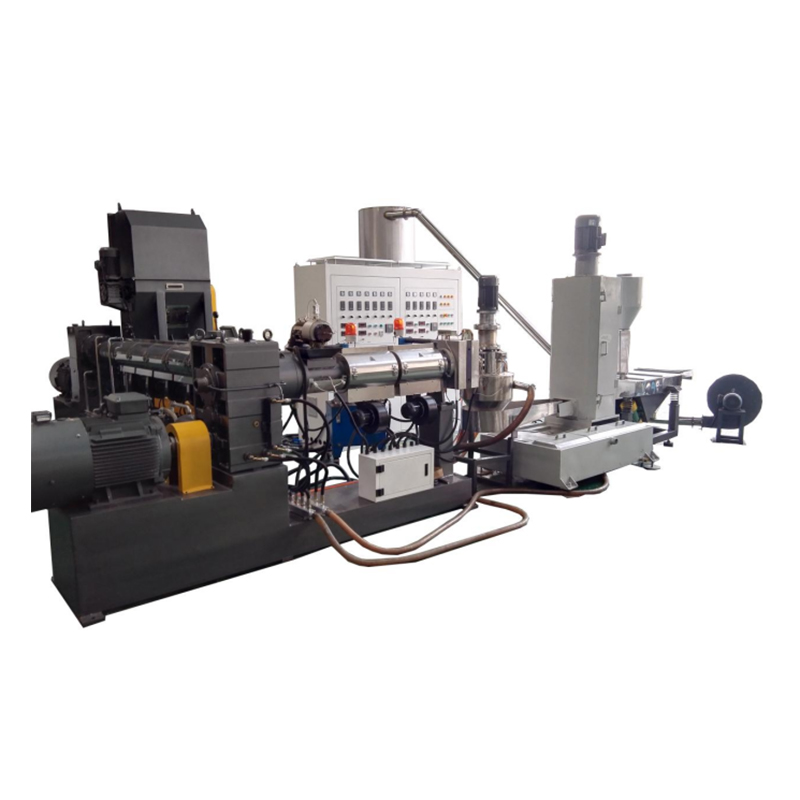
Çift aşamalı bir mimari, ekstrüzyon sürecinde kasıtlı bir fiziksel kesintiye neden olur. Buna genellikle 'anne-bebek' konfigürasyonu diyoruz. Birincil 'ana' ekstruder ham maddeyi alır. Plastiği eritir ve ilk gaz giderme işlemini gerçekleştirir. Bu eriyiği doğrudan bir kalıptan itmek yerine, erimiş polimeri ikincil bir 'bebek' ekstrüdere besler.
Bu ikincil ünite genellikle daha yavaş bir hızda çalışır. Aynı zamanda farklı sıcaklık profillerinde de çalışır. Birinci ve ikinci aşamalar arasındaki fiziksel düşüş, büyük bir operasyonel avantaj yaratıyor. Sıkışmış gazların, aşırı nemin ve uçucu mürekkeplerin hızla dışarı çıkmasını sağlar. Adım adım sürecin genel olarak nasıl ortaya çıktığı aşağıda açıklanmıştır:
Ana ekstruder kirlenmiş hurdayı eritir ve yoğun kesme uygular.
Malzeme ilk filtreleme eleğinden geçerek büyük fiziksel yabancı maddeleri giderir.
Eriyik bebek ekstrudere düşer ve ani bir basınç düşüşü yaşanır.
Bu basınç düşüşü, uçucu gazları ikincil bir vakumlu gaz giderme bölgesine salar.
Bebek ekstruder, temiz eriyiği son, ultra ince elek değiştiriciye iter.
Bu çift filtreleme ve çift gaz giderme özelliği, çift aşamalı sistemleri benzersiz bir şekilde güçlü kılar. Yüksek düzeyde bozunmuş plastikleri saflaştırmada mükemmeldirler.
Başarınız hassas hizalamaya bağlıdır. Makine yeteneklerini, girdi malzemenizin tam fiziksel gerçeklikleriyle eşleştirmeniz gerekir. Bu kuralın göz ardı edilmesi operasyonel darboğazları garanti eder. Çıktıyı en üst düzeye çıkarmak için bir değerlendirme yapmalısınız. Plastik Peletleme Makinesi . Nem seviyelerine ve kirlenme eşiklerine dayalı
Tek aşamalı sistemler öngörülebilir, temiz girdilerle gelişir. Temiz endüstriyel hurdaları veya fabrika kenar kaplamalarını işlerken bu mimariyi belirtmelisiniz. Ayrıca spesifikasyon dışı işlenmemiş reçineleri de güzel bir şekilde işliyorlar. İyice yıkanmış ve titizlikle kurutulmuş sert pullar bu makinelerde mükemmel şekilde çalışır.
Ancak katı eşikler geçerlidir. Giriş malzemeniz sürekli olarak %3-5'ten daha az nem tutmalıdır. Ayrıca ağır baskılardan, kağıt etiketlerden veya organik kirletici maddelerden de arındırılmış olmalıdır. Hurdanız bu profile uyuyorsa, tek aşamalı sistem işleme verimliliğinizi en üst düzeye çıkarır.
Bazı malzemeler kesinlikle çift aşamalı işlem gerektirir. Tüketici sonrası tarım filmleri bunun en iyi örneğini temsil ediyor. Ağır baskılı ambalajlar ve bozulmuş plastikler de bu ağır hizmet yaklaşımını gerektirir. Yüksek düzeyde kalan nemi koruyan yıkanmış pullar, tek aşamalı kurulumda başarısız olacaktır.
Çift aşamalı sistem 'köpüklenmeyi' önler. Köpüklenme, hapsolmuş gazla dolu, içi boş, kırılgan topaklar oluşturur. Anne-bebek sistemi, ikincil bir vakumlu gaz giderme bölgesi sağlayarak bu kusuru ortadan kaldırır. Ayrıca, daha yüksek örgü sayılı ekran değiştiricileri yönetir. Bu, birincil namluda ölümcül geri basınca neden olmadan mikroskobik yabancı maddeleri filtrelemenize olanak tanır.
Malzeme Uygunluk Yönergeleri
Malzeme Özelliği |
Tek Aşamalı Uygunluk |
Çift Aşamalı Uygunluk |
|---|---|---|
Temiz Endüstriyel Döşeme |
Harika |
Aşırı öldürme |
Nem İçeriği <%3 |
Optimum |
Kabul edilebilir |
Nem İçeriği > %5 |
Tavsiye Edilmez (Köpüklenme Riski) |
Mükemmel (Çift Havalandırmalı) |
Ağır Mürekkep / Basılı Film |
Fakir |
Optimum |
Yüksek Organik Kirlilik |
Zayıf (Sık Ekran Körleme) |
Mükemmel (Çift Filtreleme) |
En iyi ekstrüzyon mimarisi, ön uç besleme sistemi sorun çıkarsa yine de başarısız olur. Besleme mekanizması malzemenin spesifik kütle yoğunluğunu karşılamalıdır. Aksi halde vida boşalacak ve ciddi çıkış dalgalanmalarına neden olacaktır.
Hafif filmler ve rafya benzersiz besleme zorlukları sunar. Güvenilir bir şekilde yer çekimiyle beslemeyi sağlayacak ağırlıktan yoksundurlar. Bu durumlarda özel bir çözüme ihtiyacınız vardır. Bir Aglomerat Tipi Peletleme Hattı mükemmel konfigürasyon sağlar. Entegre bir kesici-sıkıştırıcı tankına sahiptir. Dönen bıçaklar sürtünme oluşturarak malzemeyi önceden ısıtır, kurutur ve yoğunlaştırır. Kompaktör daha sonra bu yoğun kütleyi santrifüj yoluyla doğrudan ekstruder vidasına doğru zorlar. Bu, zor filmler için istikrarlı, yüksek kapasiteli verimi garanti eder.
Kabarık, düşük kütle yoğunluklu kırılmış malzemeler genellikle yer çekimiyle beslemeye tamamen direnç gösterir. Standart haznelerin içinde köprü oluşturarak üretimi durdururlar. Bunu çözmek için bir belirtmelisiniz Yandan Kuvvet Beslemeli PP PE Peletleyici . Bu konfigürasyon, ana namlunun yan tarafına yardımcı bir burgu vidası yerleştirir. Yan besleyici yumuşak pulları mekanik olarak ana vidaya sıkıştırır. Köprüleşmeyi güçlü bir şekilde önler ve namlunun tamamen dolu kalmasını sağlar. Bu, düşük yoğunluklu plastiklere yönelik üretim kapasitenizi maksimuma çıkarır.
Sert yeniden öğütme mükemmel yığın yoğunluğu sunar. Agresif sıkıştırma olmadan kolayca beslenir. Ancak sıklıkla bu yeniden öğütmeyi belirli katkı maddeleri ile karıştırmanız gerekir. A Doz Beslemeli Plastik Peletleyici bunu mükemmel bir şekilde yönetir. Hassas hacimsel veya gravimetrik dozlayıcılar kullanır. Bu kurulum, masterbatch renklerinin veya kalsiyum karbonatın hassas oranlarını karıştırmanıza olanak tanır. Büyük üretim süreçlerinde mutlak erime tutarlılığı ve mükemmel renk bütünlüğü sağlar.
Ekstrüzyon hatlarını değerlendirmek, başlangıçtaki yeteneklerin ötesine geçmeyi gerektirir. Fabrikanızdaki günlük fiziksel gerçekleri anlamalısınız. Tesis düzeni ve bakım iş akışları uzun vadeli başarınızı belirler.
Uzay planlaması önemli bir zorluk teşkil etmektedir. Çift kademeli hatlar önemli ölçüde daha fazla zemin alanı gerektirir. İkincil makineyi, onun bağımsız tahrik sistemini ve bağlantı geçiş kanalını barındırmalısınız. Tesis yerleşim düzenleri genellikle uzun bir doğrusal ayak izi veya L şeklinde bir konfigürasyon gerektirir. Çift aşamalı bir sistem seçmeden önce, çalışma için yeterli açıklık ve güvenli bakım erişimini garanti etmek amacıyla fabrika zemininizin fiziksel olarak haritasını çıkarmalısınız.
Güç çekişi önemli bir operasyonel faktörü temsil eder. Çift kademeli sistemler doğası gereği daha fazla elektrik tüketir. İki farklı motora, iki dişli kutusuna ve iki set varil ısıtma bölgesine güç veriyorsunuz. Genellikle çift kademeli sistemler, tek kademeli ünitelere kıyasla işlenen kilogram başına yaklaşık %20-30 daha fazla enerji tüketir. Tesisinizin elektrik altyapısının bu artan kilovat talebini kesicileri atmadan karşılayabileceğinden emin olmalısınız.
Bakım karmaşıklığı ekipman boyutuna göre artar. Tek kademeli hatlar mekanik baş ağrılarını en aza indirir. Operatörler yalnızca bir dişli kutusunu ve bir motoru yönetir. Ayrıca bir ana ekran değiştiriciyi de yönetiyorlar.
Çift kademeli hatlar, gelişmiş bir gözetim gerektirir. Senkronize bakım programları gerektirirler. Dikkat edilmesi gereken yaygın uygulamalar şunlardır:
Operatörler, geçiş kanalının taşmasını önlemek için anne ve bebek ekstrüderleri arasındaki vida hızlarını dikkatli bir şekilde dengelemelidir.
Ekran değişiklikleri kademeli olmalıdır. Ana ekstruder eleği, başlangıçtaki kirlenmenin daha ağır olması nedeniyle daha hızlı bloke olur.
İki ayrı dişli kutusu, farklı yağ değiştirme aralıkları ve titreşim izleme gerektirir.
Fiziksel düşüş sırasında polimerin bozulmasını önlemek için sıcaklık profillerinin her iki varil boyunca doğru bir şekilde haritalanması gerekir.
Sistem Karşılaştırma Tablosu
Operasyonel Metrik |
Tek Kademeli Sistem |
Çift Kademeli Sistem |
|---|---|---|
Ayak İzi Gerekli |
Kompakt (Doğrusal) |
Büyük (Doğrusal veya L Şeklinde) |
Enerji Çekişi (kW) |
Temel Standart |
%20-30 Daha Yüksek |
Hareketli Parçalar |
Minimal (1 Motor, 1 Şanzıman) |
Kompleks (2 Motor, 2 Redüktör) |
Ekran Değiştiriciler |
Tek Nokta |
Çift Nokta |
Operatör Eğitimi |
Standart |
Gelişmiş (Senkronizasyon Gerekli) |
Doğru peletleme mimarisini seçmek ürün kalitenizi belirler. Aynı zamanda günlük operasyonel verimliliğinizi de tanımlar. Yüksek verimlilik ve temiz, kuru girdiler için tek kademeli bir sistem seçin. Islak, kirli, tüketim sonrası atıkların ağır işlerde işlenmesi için iki aşamalı bir sistem seçin.
Kararınızı kesinleştirmek için şu acil eylemleri gerçekleştirin:
Birincil hurda kaynaklarınızı özellikle nem içeriği ve mürekkep seviyeleri açısından denetleyin.
Yerleşimin fizibilitesini doğrulamak için mevcut fabrika taban alanınızı ölçün.
Kısa bir liste yapmadan önce ekipman üreticilerinden malzemeye özel bir test çalıştırması isteyin.
Operatörlerinizin senkronize makine kontrollerine ilişkin mevcut teknik yeteneklerini değerlendirin.
Bu mühendislik çerçevesini uygulayarak, gereksiz kesinti olmaksızın tutarlı, yüksek kaliteli peletler sağlayan bir sistem kuracaksınız.
C: Film son derece iyi kurutulmadığı ve minimum düzeyde basılmadığı sürece kesinlikle önerilmez. Yüksek nem kaçınılmaz olarak köpürmeye neden olur. Bu, uygun vakumla gaz giderme için çift aşamalı bir sistem gerektirir.
C: Kapasiteye ve markaya göre değişmekle birlikte, çift aşamalı hatlar genellikle %30-40 daha yüksek bir başlangıç sermaye harcaması gerektirir. Buna ilave motor, dişli kutusu, ısıtmalı namlu ve senkronize kontrol sistemleri de dahildir.
C: Genellikle hayır. Yükseltme, senkronize 'anne-bebek' çalışması için özel vida tasarımları, değiştirilmiş L/D oranları ve karmaşık kontrol paneli entegrasyonunu gerektirir. Mimari kararı ilk satın alma aşamasında verilmelidir.
C: Bir kesici-sıkıştırıcı (toplayıcı), hafif filmleri ekstrüzyondan önce ısıtmak ve yoğunlaştırmak için yüksek hızlı sürtünme bıçakları kullanır. Bunun tersine, bir yan kuvvet besleyici, soğuk, kabarık pulları doğrudan ana ekstrüder tamburuna itmek için mekanik bir burgu vidası kullanır.