Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 8 июля 2026 г. Происхождение: Сайт

Переработчики пластика сталкиваются с постоянной, ежедневной борьбой на производстве. Вы должны максимизировать качество конечных пеллет, чтобы соответствовать строгим требованиям рынка. Однако управление очень изменчивыми объемами поступающего лома, содержащего влагу, чернила и органические загрязнения, делает эту задачу невероятно сложной. Выбор неправильной архитектуры экструдера напрямую вредит вашей продукции. Это быстро приводит к пористым гранулам, частым засорам сит и потерям энергии. Эти механические неисправности серьезно ограничивают эффективность предприятия и снижают ценность вашей продукции.
В этой статье представлена объективная, инженерно-ориентированная система оценки. Мы поможем вам выбрать подходящее оборудование с учетом ваших конкретных профилей материалов и ограничений объекта. Вы узнаете, когда именно следует использовать одноступенчатую систему, а не двухступенчатую линию. Понимая эти основные механические различия, вы можете обеспечить оптимальные результаты в процессе переработки.
Одноступенчатые линии обеспечивают более низкие капитальные затраты и энергопотребление и идеально подходят для переработки чистого, сухого постпромышленного лома с минимальным загрязнением.
Двухступенчатые линии (экструдеры «мать-ребенок») являются обязательными для переработки бытовых отходов и обеспечивают превосходную двойную дегазацию и двойную фильтрацию для обработки высокой влажности и тяжелых чернил.
Объемная плотность и формат материала (пленка или жесткий) диктуют необходимость интеграции на переднем этапе, требуя особых конфигураций, таких как линия гранулирования агломератного типа или гранулятор ПП-ПЭ с боковой принудительной подачей.
Совокупная стоимость владения (TCO) должна учитывать более высокое энергопотребление вторичного экструдера и затраты на техническое обслуживание по сравнению с премиальной ценой, требуемой для высококачественных бездефектных гранул.
Покупатели часто неправильно понимают требования к экструзии. Они часто задаются вопросом, когда один длинный винт обеспечивает достаточную вычислительную мощность. И наоборот, они задаются вопросом, когда физическое разделение двухступенчатой системы становится механически необходимым. Ответ кроется в физике плавления полимеров и газоэкстракции.
Одноступенчатая система работает по простому принципу. Для завершения всего процесса переработки используется один основной экструдер. Вы подаете материал в одну бочку с одним шнеком непрерывного действия. Эта единая зона обеспечивает плавление, дегазацию и окончательную экструзию в одном линейном потоке.
Эта архитектура имеет несколько сильных сторон. Во-первых, для этого требуется гораздо меньшая площадь помещения. Во-вторых, это требует значительно более низкого базового энергопотребления. Наконец, это снижает общие параметры обслуживания. Вам необходимо обслуживать только один редуктор, один двигатель и одну систему отопления. При обработке стабильных материалов эта простота обеспечивает исключительную надежность.
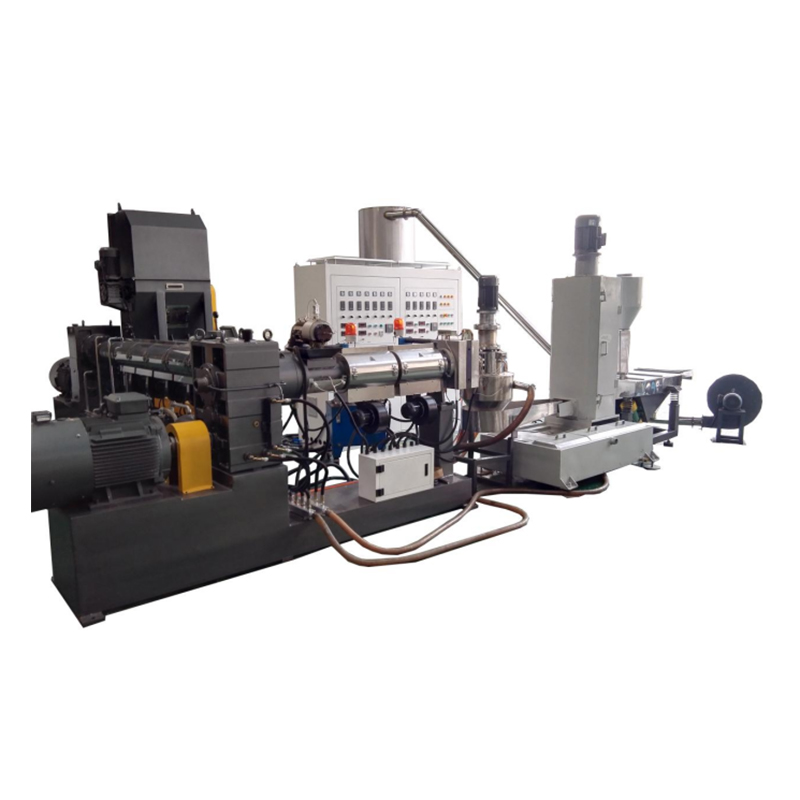
Двухэтапная архитектура предполагает преднамеренный физический перерыв в процессе экструзии. Мы обычно называем это конфигурацией «мать-ребенок». Первичный «материнский» экструдер получает сырье. Он плавит пластик и осуществляет первичную дегазацию. Вместо того, чтобы проталкивать этот расплав непосредственно через головку, он подает расплавленный полимер во вторичный «детский» экструдер.
Этот вторичный блок обычно работает с меньшей скоростью. Он также работает при различных температурных профилях. Физический перепад между первой и второй ступенями создает огромное оперативное преимущество. Благодаря этому газы, сильная влага и летучие чернила быстро выходят наружу. Вот как обычно происходит поэтапный процесс:
Исходный экструдер плавит загрязненный лом и применяет интенсивный сдвиг.
Материал проходит через первое фильтрующее сито, удаляя крупные физические примеси.
Расплав падает в детский экструдер, испытывая внезапное падение давления.
В результате падения давления летучие газы попадают во вторичную зону вакуумной дегазации.
Детский экструдер пропускает чистый расплав через заключительный ультратонкий сменщик сеток.
Возможность двойной фильтрации и двойной дегазации делает двухступенчатые системы уникально эффективными. Они превосходно очищают сильно разложившиеся пластмассы.
Ваш успех зависит от точного выравнивания. Вы должны сопоставить возможности машины с точными физическими реалиями исходного материала. Игнорирование этого правила гарантирует узкие места в работе. Чтобы максимизировать выпуск, вы должны оценить Машина для гранулирования пластика в зависимости от уровня влажности и пороговых значений загрязнения.
Одноступенчатые системы процветают благодаря предсказуемым и чистым входным данным. Эту архитектуру следует указывать при обработке чистых промышленных отходов или заводских кромок. Они также прекрасно справляются с некондиционными первичными смолами. Тщательно промытые и тщательно высушенные твердые хлопья прекрасно обрабатываются в этих машинах.
Однако применяются строгие пороговые значения. Исходный материал должен постоянно удерживать влагу менее 3-5%. В нем также не должно быть тяжелого шрифта, бумажных этикеток или органических загрязнений. Если ваш лом соответствует этому профилю, одноступенчатая система максимизирует эффективность переработки.
Некоторые материалы обязательно требуют двухэтапной обработки. Постпотребительские сельскохозяйственные пленки являются ярким примером. Упаковка с толстым слоем печати и испорченный пластик также требуют такого серьезного подхода. Промытые хлопья, сохраняющие высокую остаточную влажность, в одностадийной установке не будут работать.
Двухступенчатая система предотвращает «вспенивание». При вспенивании образуются полые, хрупкие гранулы, наполненные захваченным газом. Обеспечивая зону вторичной вакуумной дегазации, система «мать-дитя» устраняет этот недостаток. Кроме того, он поддерживает устройства смены сеток с большим количеством ячеек. Это позволяет отфильтровывать микроскопические примеси, не вызывая фатального противодавления в первичном стволе.
Рекомендации по пригодности материалов
Характеристика материала |
Одноступенчатая пригодность |
Двухэтапная пригодность |
|---|---|---|
Чистая промышленная отделка |
Отличный |
Излишнее убийство |
Содержание влаги < 3% |
Оптимальный |
Приемлемый |
Содержание влаги > 5% |
Не рекомендуется (риск пенообразования) |
Отлично (двойная вентиляция) |
Плотные чернила / печатная пленка |
Бедный |
Оптимальный |
Высокое органическое загрязнение |
Плохо (частое затемнение экрана) |
Отлично (двойная фильтрация) |
Даже лучшая архитектура экструзии потерпит неудачу, если система подачи на переднем конце будет работать плохо. Механизм подачи должен учитывать определенную объемную плотность материала. В противном случае винт будет работать пустым, что приведет к серьезным колебаниям выходного сигнала.
Легкие пленки и рафия создают уникальные проблемы с кормлением. Им не хватает веса для надежного гравитационного питания. В таких случаях необходимо специализированное решение. Ан Линия гранулирования агломератного типа обеспечивает идеальную конфигурацию. Он оснащен встроенным резервуаром для резки и уплотнения. Вращающиеся лезвия создают трение, которое предварительно нагревает, сушит и уплотняет материал. Затем компактор центробежно нагнетает эту плотную массу непосредственно в шнек экструдера. Это гарантирует стабильную и высокую производительность при работе со сложными пленками.
Пушистые измельченные материалы с низкой объемной плотностью часто полностью сопротивляются гравитационному питанию. Они соединяются внутри стандартных бункеров, останавливая производство. Чтобы решить эту проблему, необходимо указать Гранулятор PP PE с боковой подачей . В этой конфигурации вспомогательный шнек размещается сбоку от основного ствола. Боковой питатель механически утрамбовывает пушистые хлопья в главный шнек. Он решительно предотвращает застревание и гарантирует, что бочка останется полностью заполненной. Это максимально увеличивает производительность по переработке пластмасс низкой плотности.
Жесткий переизмельчитель обеспечивает превосходную объемную плотность. Он легко подается без агрессивного уплотнения. Однако вам часто приходится смешивать этот измельченный материал со специальными добавками. А Пластиковый гранулятор с дозированной подачей прекрасно справляется с этой задачей. В нем используются прецизионные объемные или гравиметрические дозаторы. Эта установка позволяет смешивать точные пропорции цветов маточной смеси или карбоната кальция. Он обеспечивает абсолютную консистенцию расплава и идеальную однородность цвета при больших объемах производства.
Оценка экструзионных линий требует выхода за пределы первоначальных возможностей. Вы должны понимать повседневную физическую реальность на вашем заводе. Планировка объекта и рабочие процессы обслуживания определяют ваш долгосрочный успех.
Планирование пространства представляет собой серьезную проблему. Двухступенчатые линии требуют значительно большей площади. Необходимо разместить вспомогательную машину, ее независимую систему привода и соединительный переходной желоб. Планировка объектов обычно требует длинной линейной площади или L-образной конфигурации. Прежде чем выбрать двухступенчатую систему, вы должны физически нанести на карту производственное помещение, чтобы гарантировать достаточное пространство для работы и безопасный доступ для обслуживания.
Потребляемая мощность представляет собой основной эксплуатационный фактор. Двухступенчатые системы по своей сути потребляют больше электроэнергии. Вы приводите в действие два разных двигателя, две коробки передач и два набора зон нагрева ствола. Как правило, двухступенчатые системы потребляют примерно на 20-30% больше энергии на переработанный килограмм по сравнению с одноступенчатыми установками. Вы должны убедиться, что электрическая инфраструктура вашего предприятия сможет справиться с возросшей потребностью в киловаттах без отключения выключателей.
Сложность обслуживания зависит от размера оборудования. Одноступенчатые линии сводят к минимуму механические головные боли. Операторы управляют только одним редуктором и одним двигателем. Они также поддерживают один основной сменщик экрана.
Двухступенчатые линии требуют тщательного контроля. Они требуют синхронизированных графиков технического обслуживания. Вот распространенные практики, на которые следует обратить внимание:
Операторы должны тщательно балансировать скорости шнеков между экструдерами для матери и ребенка, чтобы предотвратить переполнение переходного желоба.
Изменения экрана должны происходить в шахматном порядке. Сетка исходного экструдера блокируется быстрее из-за более сильного первоначального загрязнения.
Две отдельные коробки передач требуют различных интервалов замены масла и контроля вибрации.
Температурные профили должны быть точно отображены в обоих стволах, чтобы предотвратить деградацию полимера во время физического падения.
Сравнительная таблица систем
Операционная метрика |
Одноступенчатая система |
Двухступенчатая система |
|---|---|---|
Требуемый размер |
Компактный (линейный) |
Большой (линейный или L-образный) |
Энергопотребление (кВт) |
Базовый стандарт |
20-30% выше |
Движущиеся части |
Минимальный (1 двигатель, 1 коробка передач) |
Комплекс (2 мотора, 2 коробки передач) |
Экранные чейнджеры |
Одна точка |
Двойные точки |
Обучение операторов |
Стандартный |
Расширенный (требуется синхронизация) |
Выбор правильной структуры гранулирования определяет качество вашей продукции. Он также определяет вашу ежедневную эффективность работы. Выбирайте одноступенчатую систему для обеспечения высокой эффективности и чистого и сухого ввода. Выбирайте двухступенчатую систему для интенсивной переработки влажных, грязных, бытовых отходов.
Чтобы окончательно принять решение, предпримите следующие немедленные действия:
Проверьте свои первичные источники лома на предмет содержания влаги и уровня чернил.
Измерьте доступную производственную площадь, чтобы подтвердить осуществимость планировки.
Прежде чем составлять короткий список, запросите у производителей оборудования тестовый запуск конкретного материала.
Оцените текущие технические возможности ваших операторов в отношении синхронизированного управления машиной.
Применяя эту инженерную схему, вы устанавливаете систему, которая обеспечивает стабильную подачу высококачественных пеллет без ненужных простоев.
Ответ: Крайне не рекомендуется, если пленка не очень хорошо высушена и минимально напечатана. Высокая влажность неизбежно приведет к пенообразованию. Для этого требуется двухступенчатая система для надлежащей вакуумной дегазации.
Ответ: Несмотря на то, что двухступенчатые линии различаются по мощности и бренду, они обычно требуют на 30–40 % более высоких первоначальных капитальных затрат. Сюда входят дополнительный двигатель, коробка передач, подогрев ствола и синхронизированные системы управления.
О: В целом нет. Модернизация требует особой конструкции винтов, изменения соотношения L/D и сложной интеграции панели управления для синхронизированной работы «мать-дитя». Решение по архитектуре должно быть принято на начальном этапе закупок.
A: Резак-компактор (агломератор) использует высокоскоростные фрикционные лезвия для нагрева и уплотнения легких пленок перед экструзией. И наоборот, в устройстве подачи с боковой силой используется механический шнековый шнек, который подает холодные, пушистые хлопья непосредственно в основной цилиндр экструдера.