Language


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-08 Origine : Site

Les recycleurs de plastique sont confrontés à une bataille constante et quotidienne sur le site de production. Vous devez maximiser la qualité finale des pellets pour répondre aux demandes strictes du marché. Cependant, la gestion de déchets très variables et chargés d’humidité, d’encre et de contamination organique rend cette tâche incroyablement difficile. Choisir la mauvaise architecture d’extrudeuse nuit directement à votre production. Cela conduit rapidement à des granulés poreux, à des blocages fréquents du tamis et à un gaspillage d'énergie. Ces pannes mécaniques limitent considérablement l’efficacité de l’usine et dégradent la valeur de votre produit.
Cet article fournit un cadre d’évaluation objectif et axé sur l’ingénierie. Nous vous aiderons à sélectionner le bon équipement en fonction de vos profils de matériaux spécifiques et des contraintes de vos installations. Vous apprendrez exactement quand déployer un système à un étage par rapport à une ligne à deux étages. En comprenant ces différences mécaniques fondamentales, vous pouvez garantir des résultats optimaux pour votre opération de recyclage.
Les lignes à un étage offrent des dépenses d'investissement et une consommation d'énergie réduites, idéales pour les déchets post-industriels propres et secs avec une contamination minimale.
Les lignes à deux étages (extrudeuses mère-bébé) sont obligatoires pour les déchets post-consommation, offrant un double dégazage et une double filtration supérieurs pour gérer une humidité élevée et des encres lourdes.
La densité apparente et le format du matériau (film ou rigide) dictent les intégrations frontales, nécessitant des configurations spécifiques comme une ligne de granulation de type aggloméré ou un granulateur PP PE à alimentation forcée latérale.
Le coût total de possession (TCO) doit tenir compte de la consommation d'énergie et des frais de maintenance plus élevés de l'extrudeuse secondaire par rapport au prix plus élevé exigé par des granulés de haute qualité et sans défaut.
Les acheteurs comprennent souvent mal les exigences en matière d’extrusion. Ils se demandent souvent quand une seule longue vis fournit une puissance de traitement suffisante. À l’inverse, ils se demandent quand la séparation physique d’un système à deux étages devient mécaniquement nécessaire. La réponse réside dans la physique de la fusion des polymères et de l’extraction des gaz.
Un système à un étage fonctionne selon un principe simple. Il utilise une extrudeuse principale pour terminer l’ensemble du processus de recyclage. Vous alimentez le matériau dans un seul baril abritant une vis continue. Cette zone unique gère la fusion, le dégazage et l’extrusion finale en un seul flux linéaire.
Cette architecture offre plusieurs atouts distincts. Premièrement, cela nécessite une empreinte au sol beaucoup plus petite. Deuxièmement, il nécessite une consommation d’énergie de base nettement inférieure. Enfin, cela réduit vos variables globales de maintenance. Vous n’avez besoin d’entretenir qu’un seul réducteur, un seul moteur et un seul système de chauffage. Lors du traitement de matériaux stables, cette simplicité entraîne une fiabilité exceptionnelle.
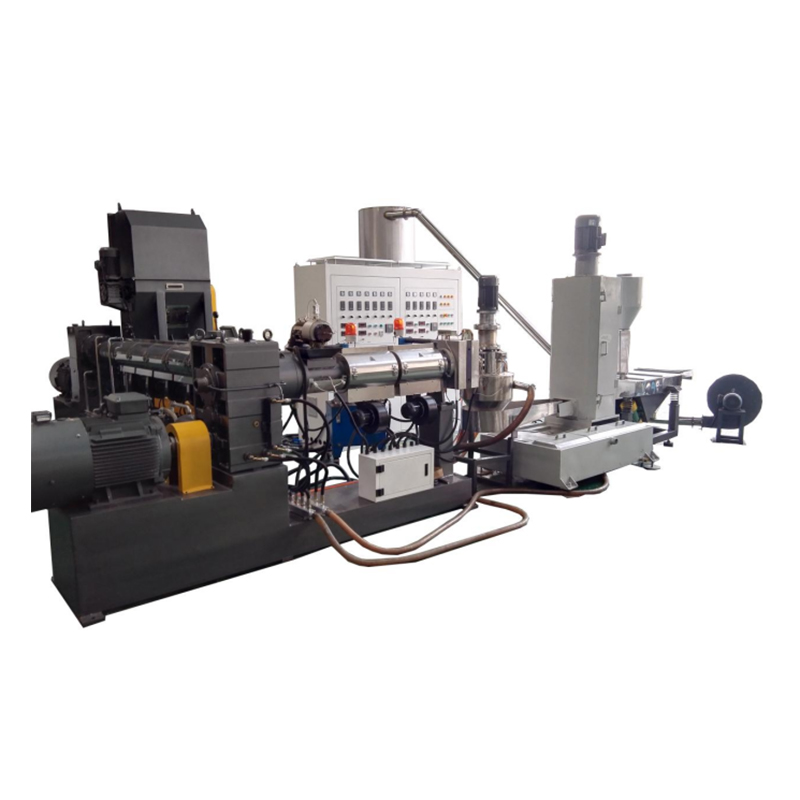
Une architecture en deux étapes introduit une rupture physique délibérée dans le processus d'extrusion. On appelle communément cela une configuration « mère-bébé ». L'extrudeuse principale « mère » reçoit la matière première. Il fait fondre le plastique et effectue un premier dégazage. Au lieu de pousser cette matière fondue directement à travers une filière, il alimente le polymère fondu dans une extrudeuse secondaire « bébé ».
Cette unité secondaire fonctionne généralement à une vitesse plus lente. Il fonctionne également à différents profils de température. La baisse physique entre le premier et le deuxième étage crée un énorme avantage opérationnel. Il permet aux gaz piégés, à l’humidité importante et aux encres volatiles de s’échapper rapidement. Voici comment se déroule généralement le processus étape par étape :
L'extrudeuse mère fait fondre les déchets contaminés et applique un cisaillement intense.
Le matériau passe à travers le premier tamis de filtration, éliminant les grosses impuretés physiques.
La matière fondue tombe dans l'extrudeuse pour bébé, subissant une chute soudaine de pression.
Cette chute de pression libère des gaz volatils dans une zone de dégazage secondaire sous vide.
L'extrudeuse pour bébé pousse la matière fondue propre à travers un changeur de tamis final ultra-fin.
Cette capacité de double filtration et de double dégazage rend les systèmes à deux étages particulièrement puissants. Ils excellent dans la purification des plastiques hautement dégradés.
Votre succès dépend d’un alignement précis. Vous devez faire correspondre les capacités de la machine aux réalités physiques exactes de votre matière première. Ignorer cette règle garantit des goulots d’étranglement opérationnels. Pour maximiser le rendement, vous devez évaluer un Machine de granulation de plastique basée sur les niveaux d'humidité et les seuils de contamination.
Les systèmes à un étage prospèrent grâce à des entrées prévisibles et propres. Vous devez spécifier cette architecture lors du traitement de déchets industriels propres ou de chutes de bordure d'usine. Ils gèrent également à merveille les résines vierges hors spécifications. Les flocons rigides soigneusement lavés et rigoureusement séchés fonctionnent parfaitement dans ces machines.
Toutefois, des seuils stricts s’appliquent. Votre matière première doit constamment contenir moins de 3 à 5 % d’humidité. Il doit également être exempt d’impressions lourdes, d’étiquettes en papier ou de contaminants organiques. Si vos déchets correspondent à ce profil, un système en une seule étape maximise l’efficacité de votre traitement.
Certains matériaux nécessitent absolument un traitement en deux étapes. Les films agricoles post-consommation en constituent un excellent exemple. Les emballages fortement imprimés et les plastiques dégradés nécessitent également cette approche robuste. Les flocons lavés retenant une humidité résiduelle élevée échoueront dans une configuration en une seule étape.
Un système à deux étages empêche la « mousse ». La mousse crée des granulés creux et cassants remplis de gaz emprisonnés. En prévoyant une zone de dégazage sous vide secondaire, le système mère-bébé élimine ce défaut. De plus, il gère des changeurs de tamis à plus grand nombre de mailles. Cela vous permet de filtrer les impuretés microscopiques sans provoquer de contre-pression mortelle dans le canon primaire.
Directives relatives à l'adéquation des matériaux
Caractéristique matérielle |
Adéquation en une seule étape |
Adéquation à deux étages |
|---|---|---|
Garniture industrielle propre |
Excellent |
Exagération |
Teneur en humidité < 3 % |
Optimal |
Acceptable |
Teneur en humidité > 5 % |
Non recommandé (risque de formation de mousse) |
Excellent (double ventilation) |
Encre lourde/Film imprimé |
Pauvre |
Optimal |
Contamination organique élevée |
Mauvais (aveuglement fréquent de l’écran) |
Excellent (double filtration) |
La meilleure architecture d’extrusion échouera toujours si le système d’alimentation frontal rencontre des difficultés. Le mécanisme d'alimentation doit gérer la densité apparente spécifique du matériau. Sinon, la vis fonctionnera à vide, provoquant de graves fluctuations de sortie.
Les films légers et le raphia présentent des défis d'alimentation uniques. Ils n’ont pas le poids nécessaire pour se nourrir par gravité de manière fiable. Dans ces cas-là, vous avez besoin d’une solution spécialisée. Un La ligne de pelletisation de type aggloméré offre la configuration parfaite. Il dispose d'un réservoir de coupe-compacteur intégré. Les lames rotatives créent une friction qui préchauffe, sèche et densifie le matériau. Le compacteur force ensuite par centrifugation cette masse dense directement dans la vis de l'extrudeuse. Cela garantit un débit stable et élevé pour les films difficiles.
Les matériaux broyés duveteux et de faible densité résistent souvent entièrement à l’alimentation par gravité. Ils se connectent à l'intérieur des trémies standard, interrompant ainsi la production. Pour résoudre ce problème, vous devez spécifier un Pelletiseur PP PE à alimentation forcée latérale . Cette configuration place une vis sans fin auxiliaire sur le côté du canon principal. Le chargeur latéral enfonce mécaniquement les flocons pelucheux dans la vis principale. Il empêche avec force le pontage et garantit que le fût reste complètement plein. Cela maximise votre capacité de production pour les plastiques à faible densité.
Le rebroyé rigide offre une excellente densité apparente. Il se nourrit facilement sans compactage agressif. Cependant, il est souvent nécessaire de mélanger ce rebroyé avec des additifs spécifiques. UN Le pelletiseur en plastique à alimentation doseuse gère cela parfaitement. Il utilise des doseurs volumétriques ou gravimétriques de précision. Cette configuration vous permet de mélanger des proportions précises de couleurs de mélange maître ou de carbonate de calcium. Il garantit une consistance de fusion absolue et une uniformité parfaite des couleurs lors de séries de production massives.
L'évaluation des lignes d'extrusion nécessite d'aller au-delà des capacités initiales. Vous devez comprendre les réalités physiques quotidiennes de votre usine. Les workflows d’aménagement et de maintenance des installations déterminent votre succès à long terme.
L'aménagement de l'espace pose un défi important. Les lignes à deux étages nécessitent beaucoup plus d’espace au sol. Vous devez accueillir la machine secondaire, son système d'entraînement indépendant et la goulotte de transition de connexion. Les aménagements des installations exigent généralement une longue empreinte linéaire ou une configuration en forme de L. Avant de sélectionner un système à deux étages, vous devez cartographier physiquement votre usine pour garantir un espace suffisant pour le fonctionnement et un accès sécurisé pour la maintenance.
La consommation électrique représente un facteur opérationnel majeur. Les systèmes à deux étages consomment intrinsèquement plus d’électricité. Vous alimentez deux moteurs distincts, deux boîtes de vitesses et deux ensembles de zones de chauffage du baril. En général, les systèmes à deux étages consomment environ 20 à 30 % d'énergie en plus par kilogramme traité par rapport aux unités à un seul étage. Vous devez vous assurer que l'infrastructure électrique de votre installation peut gérer cette demande accrue en kilowatts sans déclencher les disjoncteurs.
La complexité de la maintenance dépend de la taille de l’équipement. Les lignes à une étape minimisent les maux de tête mécaniques. Les opérateurs ne gèrent qu’une seule boîte de vitesses et un seul moteur. Ils gèrent également un changeur d'écran principal.
Les lignes à deux étages nécessitent une surveillance sophistiquée. Ils nécessitent des calendriers de maintenance synchronisés. Voici les pratiques courantes à surveiller :
Les opérateurs doivent soigneusement équilibrer les vitesses des vis entre les extrudeuses mère et bébé pour éviter tout débordement de la goulotte de transition.
Les changements d’écran doivent être échelonnés. Le tamis mère de l’extrudeuse se bloque plus rapidement en raison d’une contamination initiale plus importante.
Deux boîtes de vitesses distinctes nécessitent des intervalles de vidange d'huile et une surveillance des vibrations distincts.
Les profils de température doivent être cartographiés avec précision sur les deux barils pour éviter la dégradation du polymère lors de la chute physique.
Tableau de comparaison des systèmes
Métrique opérationnelle |
Système à un étage |
Système à deux étages |
|---|---|---|
Empreinte requise |
Compact (linéaire) |
Grand (linéaire ou en forme de L) |
Consommation d'énergie (kW) |
Norme de base |
20 à 30 % plus élevé |
Pièces mobiles |
Minimal (1 moteur, 1 boîte de vitesses) |
Complexe (2 moteurs, 2 boîtes de vitesses) |
Changeurs d'écran |
Point unique |
Points doubles |
Formation des opérateurs |
Standard |
Avancé (synchronisation requise) |
La sélection de l’architecture de granulation correcte détermine la qualité de votre produit. Il définit également votre efficacité opérationnelle au quotidien. Choisissez un système à un étage pour une efficacité élevée et des intrants propres et secs. Choisissez un système à deux étapes pour le traitement intensif des déchets humides, sales et post-consommation.
Pour finaliser votre décision, prenez ces mesures immédiates :
Vérifiez vos principales sources de rebuts spécifiquement pour la teneur en humidité et les niveaux d'encre.
Mesurez l’espace disponible au sol de votre usine pour confirmer la faisabilité de l’aménagement.
Demandez un test spécifique au matériau auprès des fabricants d’équipements avant de dresser une liste restreinte.
Évaluez les capacités techniques actuelles de vos opérateurs en matière de commandes de machines synchronisées.
En appliquant ce cadre d'ingénierie, vous installerez un système qui fournit des pellets constants et de haute qualité sans temps d'arrêt inutiles.
R : Ceci est fortement déconseillé, sauf si le film est exceptionnellement bien séché et peu imprimé. Une humidité élevée provoquera inévitablement de la mousse. Cela nécessite un système à deux étages pour un dégazage sous vide approprié.
R : Bien que variables selon la capacité et la marque, les lignes à deux étages nécessitent généralement un CAPEX initial 30 à 40 % plus élevé. Cela représente le moteur supplémentaire, la boîte de vitesses, le barillet chauffé et les systèmes de commande synchronisés.
R : Généralement non. La mise à niveau nécessite des conceptions de vis spécifiques, des rapports L/D modifiés et une intégration complexe du panneau de commande pour un fonctionnement synchronisé « mère-bébé ». La décision architecturale doit être prise dès la phase initiale de passation des marchés.
R : Un coupeur-compacteur (agglomérateur) utilise des lames à friction à grande vitesse pour chauffer et densifier les films légers avant l'extrusion. À l’inverse, un alimentateur latéral utilise une vis sans fin mécanique pour pousser les flocons froids et pelucheux directement dans le corps principal de l’extrudeuse.