Language


Visualizações: 0 Autor: Editor do site Horário de publicação: 08/07/2026 Origem: Site

Os recicladores de plástico enfrentam uma batalha constante e diária na área de produção. Você deve maximizar a qualidade final do pellet para atender às rigorosas demandas do mercado. No entanto, gerenciar insumos de sucata altamente variáveis, carregados com umidade, tinta e contaminação orgânica, torna isso incrivelmente difícil. Escolher a arquitetura errada da extrusora prejudica diretamente a sua produção. Isso leva rapidamente a pellets porosos, bloqueios frequentes da tela e desperdício de energia. Essas falhas mecânicas limitam severamente a eficiência da planta e diminuem o valor do seu produto.
Este artigo fornece uma estrutura de avaliação objetiva e focada na engenharia. Ajudaremos você a selecionar o equipamento certo com base em seus perfis de materiais específicos e nas restrições das instalações. Você aprenderá exatamente quando implantar um sistema de estágio único em vez de uma linha de estágio duplo. Ao compreender essas diferenças mecânicas fundamentais, você pode garantir resultados ideais para sua operação de reciclagem.
As linhas de estágio único oferecem menor CAPEX e consumo de energia, ideais para sucata pós-industrial limpa, seca e com contaminação mínima.
Linhas de estágio duplo (extrusoras mãe-bebê) são obrigatórias para resíduos pós-consumo, oferecendo desgaseificação e filtragem dupla superiores para lidar com alta umidade e tintas pesadas.
A densidade aparente e o formato do material (filme versus rígido) determinam as integrações front-end, exigindo configurações específicas, como uma linha de pelotização do tipo aglomerado ou um peletizador de PP PE com alimentação forçada lateral.
O Custo Total de Propriedade (TCO) deve levar em conta o maior consumo de energia e despesas de manutenção da extrusora secundária em comparação ao preço premium exigido por pellets de alta qualidade e sem defeitos.
Os compradores muitas vezes entendem mal os requisitos de extrusão. Eles frequentemente se perguntam quando um único parafuso longo fornece poder de processamento suficiente. Por outro lado, questionam quando a separação física de um sistema de dois estágios se torna mecanicamente necessária. A resposta está na física da fusão de polímeros e na extração de gases.
Um sistema de estágio único opera segundo um princípio simples. Utiliza uma extrusora primária para completar todo o processo de reciclagem. Você alimenta o material em um único cilindro que abriga uma rosca contínua. Esta zona única lida com fusão, desgaseificação e extrusão final em um fluxo linear.
Essa arquitetura oferece vários pontos fortes distintos. Primeiro, requer uma área de instalação muito menor. Em segundo lugar, exige um consumo de energia de base significativamente menor. Finalmente, reduz suas variáveis gerais de manutenção. Você só precisa fazer a manutenção de uma caixa de câmbio, um motor e um sistema de aquecimento. Ao processar materiais estáveis, esta simplicidade proporciona uma confiabilidade excepcional.
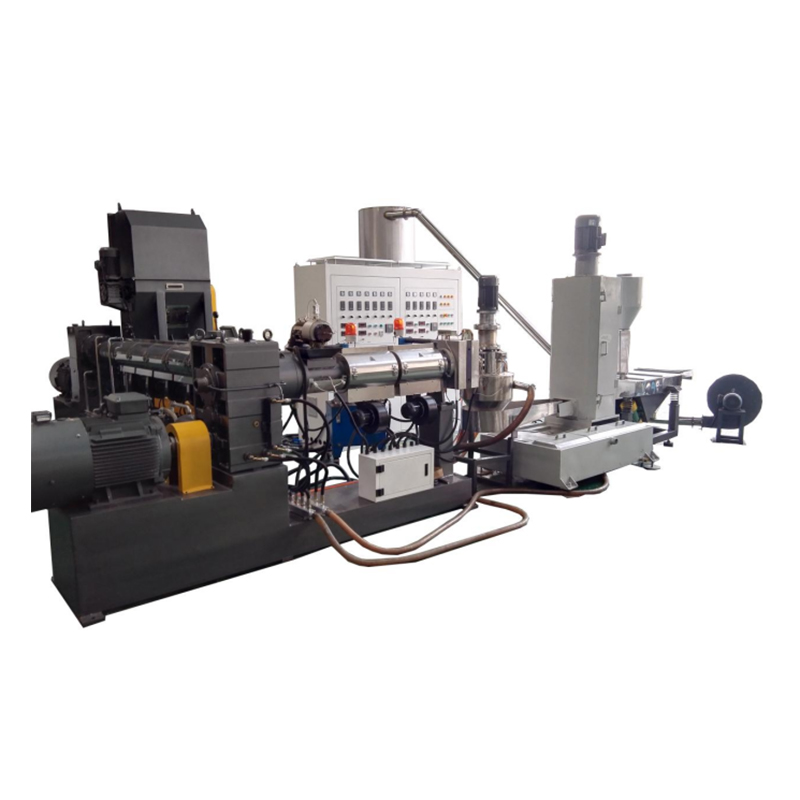
Uma arquitetura de dois estágios introduz uma interrupção física deliberada no processo de extrusão. Geralmente chamamos isso de configuração “mãe-bebê”. A extrusora “mãe” primária recebe a matéria-prima. Ele derrete o plástico e realiza a desgaseificação inicial. Em vez de empurrar esse fundido diretamente através de uma matriz, ele alimenta o polímero fundido em uma extrusora secundária “baby”.
Esta unidade secundária geralmente funciona a uma velocidade mais lenta. Também opera em diferentes perfis de temperatura. A queda física entre o primeiro e o segundo estágio cria uma enorme vantagem operacional. Ele permite que gases presos, muita umidade e tintas voláteis escapem rapidamente. Aqui está como o processo passo a passo normalmente se desenrola:
A extrusora mãe derrete a sucata contaminada e aplica cisalhamento intenso.
O material passa pela primeira tela de filtração, removendo grandes impurezas físicas.
O derretimento cai na extrusora bebê, sofrendo uma queda repentina de pressão.
Esta queda de pressão libera gases voláteis em uma zona secundária de desgaseificação a vácuo.
A extrusora baby empurra o fundido limpo através de um trocador de tela final ultrafino.
Essa capacidade de filtragem dupla e desgaseificação dupla torna os sistemas de estágio duplo excepcionalmente poderosos. Eles se destacam na purificação de plásticos altamente degradados.
Seu sucesso depende de um alinhamento preciso. Você deve combinar os recursos da máquina com as realidades físicas exatas do seu material de entrada. Ignorar esta regra garante gargalos operacionais. Para maximizar a produção, você deve avaliar um Máquina de pelotização de plástico com base nos níveis de umidade e limites de contaminação.
Os sistemas de estágio único prosperam com insumos limpos e previsíveis. Você deve especificar esta arquitetura ao processar sucata industrial limpa ou bordas de fábrica. Eles também lidam lindamente com resinas virgens fora das especificações. Flocos rígidos cuidadosamente lavados e rigorosamente secos funcionam perfeitamente nessas máquinas.
No entanto, aplicam-se limites rigorosos. Seu material de entrada deve reter consistentemente menos de 3-5% de umidade. Também não deve ter impressões pesadas, etiquetas de papel ou contaminantes orgânicos. Se sua sucata se enquadra nesse perfil, um sistema de estágio único maximiza sua eficiência de processamento.
Certos materiais exigem absolutamente um processamento em dois estágios. Os filmes agrícolas pós-consumo representam um excelente exemplo. Embalagens altamente impressas e plásticos degradados também exigem essa abordagem de serviço pesado. Flocos lavados que retêm alta umidade residual falharão em uma configuração de estágio único.
Um sistema de dois estágios evita a 'formação de espuma'. A formação de espuma cria pellets ocos e quebradiços, cheios de gás preso. Ao fornecer uma zona secundária de desgaseificação a vácuo, o sistema mãe-bebê elimina esse defeito. Além disso, ele lida com trocadores de tela com maior contagem de malhas. Isso permite filtrar impurezas microscópicas sem causar contrapressão fatal no cilindro primário.
Diretrizes de adequação de materiais
Característica do material |
Adequação de estágio único |
Adequação de duplo estágio |
|---|---|---|
Acabamento Industrial Limpo |
Excelente |
Exagero |
Teor de umidade <3% |
Ideal |
Aceitável |
Teor de umidade > 5% |
Não recomendado (risco de formação de espuma) |
Excelente (ventilação dupla) |
Tinta Pesada/Filme Impresso |
Pobre |
Ideal |
Alta Contaminação Orgânica |
Ruim (cegueira frequente da tela) |
Excelente (filtração dupla) |
A melhor arquitetura de extrusão ainda falhará se o sistema de alimentação frontal apresentar dificuldades. O mecanismo de alimentação deve lidar com a densidade aparente específica do material. Caso contrário, o parafuso ficará vazio, causando graves flutuações na produção.
Filmes leves e ráfia apresentam desafios alimentares únicos. Eles não têm peso para serem alimentados por gravidade de maneira confiável. Nestes casos, é necessária uma solução especializada. Um A linha de pelotização tipo aglomerado oferece a configuração perfeita. Possui um tanque cortador-compactador integrado. As lâminas rotativas criam atrito, que pré-aquece, seca e densifica o material. O compactador então força centrifugamente esta massa densa diretamente na rosca da extrusora. Isto garante um rendimento estável e de alta capacidade para filmes difíceis.
Materiais triturados fofos e de baixa densidade muitas vezes resistem totalmente à alimentação por gravidade. Eles passam por dentro de funis padrão, interrompendo a produção. Para resolver isso, você deve especificar um Pelletizador PP PE com alimentação forçada lateral . Esta configuração coloca um parafuso sem-fim auxiliar na lateral do cilindro principal. O alimentador lateral empurra mecanicamente os flocos fofos para dentro do parafuso principal. Impede com força a formação de pontes e garante que o cano permaneça completamente cheio. Isso maximiza sua capacidade de produção para plásticos de baixa densidade.
O material reciclado rígido oferece excelente densidade aparente. Alimenta-se facilmente sem compactação agressiva. No entanto, muitas vezes é necessário misturar esse material moído com aditivos específicos. UM O Pelletizador de Plástico Dose-Feeding gerencia isso perfeitamente. Utiliza dosadores volumétricos ou gravimétricos de precisão. Esta configuração permite misturar proporções precisas de cores de masterbatch ou carbonato de cálcio. Garante consistência de fusão absoluta e uniformidade de cor perfeita em grandes produções.
Avaliar linhas de extrusão requer ir além das capacidades iniciais. Você deve compreender a realidade física do dia a dia no chão de fábrica. O layout das instalações e os fluxos de trabalho de manutenção determinam seu sucesso a longo prazo.
O planejamento do espaço representa um desafio significativo. Linhas de estágio duplo requerem substancialmente mais espaço. Você deve acomodar a máquina secundária, seu sistema de acionamento independente e a calha de transição de conexão. Os layouts das instalações geralmente exigem uma área linear longa ou uma configuração em forma de L. Antes de selecionar um sistema de dois estágios, você deve mapear fisicamente o chão de sua fábrica para garantir espaço adequado para operação e acesso seguro para manutenção.
O consumo de energia representa um fator operacional importante. Os sistemas de duplo estágio consomem inerentemente mais eletricidade. Você está alimentando dois motores distintos, duas caixas de câmbio e dois conjuntos de zonas de aquecimento de barril. Geralmente, os sistemas de dois estágios consomem cerca de 20 a 30% mais energia por quilograma processado em comparação com as unidades de estágio único. Você deve garantir que a infraestrutura elétrica de sua instalação possa lidar com esse aumento na demanda de quilowatts sem desarmar os disjuntores.
A complexidade da manutenção aumenta com o tamanho do equipamento. As linhas de estágio único minimizam dores de cabeça mecânicas. Os operadores gerenciam apenas uma caixa de engrenagens e um motor. Eles também lidam com um trocador de tela principal.
As linhas de dois estágios exigem uma supervisão sofisticada. Eles exigem cronogramas de manutenção sincronizados. Aqui estão práticas comuns a serem observadas:
Os operadores devem equilibrar cuidadosamente as velocidades da rosca entre as extrusoras mãe e bebê para evitar transbordamento da calha de transição.
As mudanças de tela devem ser escalonadas. A tela mãe da extrusora bloqueia mais rapidamente devido à contaminação inicial mais pesada.
Duas caixas de engrenagens separadas exigem intervalos distintos de troca de óleo e monitoramento de vibração.
Os perfis de temperatura devem ser mapeados com precisão em ambos os barris para evitar a degradação do polímero durante a queda física.
Gráfico de comparação de sistemas
Métrica Operacional |
Sistema de estágio único |
Sistema de duplo estágio |
|---|---|---|
Pegada necessária |
Compacto (Linear) |
Grande (linear ou formato L) |
Consumo de energia (kW) |
Padrão de linha de base |
20-30% maior |
Peças móveis |
Mínimo (1 motor, 1 caixa de velocidades) |
Complexo (2 motores, 2 caixas de câmbio) |
Trocadores de tela |
Ponto Único |
Pontos duplos |
Treinamento de Operadores |
Padrão |
Avançado (sincronização necessária) |
A seleção da arquitetura de pelotização correta determina a qualidade do seu produto. Também define sua eficiência operacional diária. Escolha um sistema de estágio único para alta eficiência e insumos limpos e secos. Escolha um sistema de dois estágios para processamento pesado de resíduos úmidos e sujos pós-consumo.
Para finalizar sua decisão, execute estas ações imediatas:
Audite suas principais fontes de sucata especificamente para verificar o teor de umidade e os níveis de tinta.
Meça o espaço disponível na fábrica para confirmar a viabilidade do layout.
Solicite um teste específico do material aos fabricantes de equipamentos antes de fazer uma pequena lista.
Avalie as capacidades técnicas atuais dos seus operadores em relação aos controles sincronizados da máquina.
Ao aplicar esta estrutura de engenharia, você instalará um sistema que fornece pellets consistentes e de alta qualidade, sem tempo de inatividade desnecessário.
R: É altamente desencorajado, a menos que o filme esteja excepcionalmente bem seco e minimamente impresso. A alta umidade inevitavelmente causará formação de espuma. Isto requer um sistema de dois estágios para uma desgaseificação a vácuo adequada.
R: Embora variáveis por capacidade e marca, as linhas de estágio duplo normalmente exigem um CAPEX inicial 30-40% maior. Isso explica o motor adicional, a caixa de câmbio, o cilindro aquecido e os sistemas de controle sincronizados.
R: Geralmente não. A atualização requer designs de parafusos específicos, relações L/D alteradas e integração complexa do painel de controle para operação sincronizada 'mãe-bebê'. A decisão de arquitetura deve ser tomada na fase inicial de aquisição.
R: Um cortador-compactador (aglomerador) usa lâminas de fricção de alta velocidade para aquecer e densificar filmes leves antes da extrusão. Por outro lado, um alimentador de força lateral usa um parafuso helicoidal mecânico para empurrar flocos frios e fofos diretamente para o cilindro principal da extrusora.